
HDPE (Yüksek Yoğunluklu Polietilen), iyi darbe dayanımı, kimyasal direnç ve düşük su emme özelliğine sahip yaygın bir termoplastiktir. Bu nedenle, mekanik ekipman bileşenleri, aşınmaya dayanıklı parçalar, kılavuzlar, destek plakaları, koruyucu paneller, konteyner bileşenleri ve çeşitli metal olmayan yapısal parçalar için yaygın olarak kullanılır. Hızlı prototipleme veya küçük parti üretimi gerektiren HDPE parçaları için, CNC işleme, enjeksiyon kalıpları üretmeye gerek kalmadan mühendislik çizimleri ve CAD modellerine göre doğrudan kesim yapabilir. Bu da onu sık boyut değişiklikleri veya sınırlı üretim miktarları olan ürünler için uygun hale getirir. Bununla birlikte, HDPE'nin kesilmesi kolay olsa da, bu, alüminyum alaşımları veya diğer metal malzemelerle aynı parametreler kullanılarak doğrudan işlenebileceği anlamına gelmez. HDPE, sertlik, ısı iletkenliği ve ısıya maruz kaldığında boyut değişiklikleri açısından metallerden önemli ölçüde farklıdır.
Kesim sırasında, talaşlar derhal uzaklaştırılmazsa, plastik artıklar takıma tekrar tekrar sürtünerek yerel sıcaklık artışlarına ve sonuç olarak takımın yapışmasına, kenarların erimesine, çapak oluşmasına veya yüzey kalitesinin düşmesine neden olabilir. İnce duvarlı parçaların işlenmesinde, sıkıştırma kuvveti ve kesme kuvveti de iş parçasında hafif deformasyona neden olabilir. Bu nedenle, HDPE'yi işlemek için CNC makinesi kullanılırken, malzeme doğrulaması, takım seçimi, iş parçası sabitleme, kesme parametreleri, talaş uzaklaştırma ve boyut kontrolü için makul düzenlemeler yapılmalıdır. Farklı kalınlık, kalite ve yapıya sahip HDPE iş parçaları için, sabit değerlere güvenmek yerine, gerçek parametrelerin makine rijitliğine, takım çapına ve işleme yollarına göre ayarlanması da gereklidir.
HDPE'nin İşlenmesinden Önce Hangi Hazırlıklar Gereklidir?
Malzeme Durumunu ve Parça Gereksinimlerini Onaylayın
HDPE bir polietilen türüdür, ancak kullanılan levhalar veya çubuklar farklı kalitelerde, boyutlarda ve işleme özelliklerine sahip olabilir. Malzeme teslim alındıktan sonra, malzeme adı, özellikleri ve işleme yönü teyit edilmeli ve ham madde belirgin eğrilme, çizik veya diğer kusurlar açısından incelenmelidir. Yüksek hassasiyet gerektiren parçalar için, çizimdeki kritik boyutlar, toleranslar ve montaj pozisyonları da önceden teyit edilmelidir. HDPE, ısıya ve mekanik strese maruz kaldığında boyut değişikliklerine uğrayabilir, bu nedenle işleme yalnızca parçanın dış şekline göre yapılmamalıdır. Hangi boyutların kritik muayene boyutları olduğunu belirlemek de gereklidir.
İşleme başlamadan önce aşağıdaki hususların doğrulanması önerilir:
- HDPE hammaddesinin kalınlığı ve boyutlarının kesim gereksinimlerini karşılayıp karşılamadığı;
- Parçanın ince duvarlara, derin oluklara veya ince yapılara sahip olup olmadığı;
- Delik çaplarının, delik aralıklarının ve montaj boyutlarının açıkça tanımlanmış toleranslara sahip olup olmadığı;
- Pah kırma, yuvarlatma, diş açma veya diğer son işlem uygulamalarına ihtiyaç duyulup duyulmadığına bakılmaksızın.
Bilgiler ne kadar net olursa, sonraki programlama ve işleme süreçlerini kontrol etmek de o kadar kolay olur.
Parça Yapısına Göre İşleme Yöntemini Belirleyin
HDPE parçalar genellikle CNC frezeleme ile dış konturlar, delikler, oluklar, basamaklar ve kavisli yüzeyler gibi özellikler üretmek için işlenebilir. HDPE şaft tipi parçalar için, gerekli boyutlara göre CNC tornalama da kullanılabilir. Bir parça yalnızca basit düzlemler ve delik konumları içeriyorsa, üç eksenli CNC işleme genellikle gereksinimleri karşılayabilir. Birden fazla yönde işleme özelliklerine sahip parçalar için, yeniden sabitleme veya çok eksenli ekipman kullanımı yoluyla kurulum sayısı azaltılabilir. Karmaşık bir yapı, mutlaka yüksek eksen sayısına sahip bir makinenin kullanılması gerektiği anlamına gelmez. Gerçek seçim, parça boyutlarına, toleranslara, takım erişilebilirliğine ve üretim miktarına bağlı olmalıdır.

HDPE için Hangi Aletler Seçilmelidir?
Kesici aleti keskin tutun.
HDPE işleme sırasında, takım kenarının durumu yüzey kalitesi üzerinde önemli bir etkiye sahiptir. Keskin bir takım, malzemeyi daha doğrudan kesebilir ve takım ile iş parçası yüzeyi arasındaki sürtünmeyi azaltabilir. Takım aşındıkça, kesme kuvvetleri artar ve plastik talaşların takıma yapışma olasılığı artar. İşlenmiş kenarlar boyunca çapaklar oluşabilir ve ciddi durumlarda lokal erime meydana gelebilir. HDPE işleme için genellikle karbür frezeleme takımları tercih edilir ve parça yapısına göre uygun sayıda yiv ve yiv geometrisi seçilir. Hızlı talaş tahliyesi gerektiren işleme bölgelerinde, takım yeterli talaş alanı sağlamalıdır.
Takım Oluk Sayısı Nasıl Seçilir?
Takım yivlerinin sayısı, talaş boşluğunu ve diş başına ilerleme hızını etkiler. HDPE kesimi sırasında oluşan plastik talaşlar yivlerde birikirse ve hızlı bir şekilde uzaklaştırılamazsa, sürtünme ve ısı artabilir. Bu nedenle, takım seçimi yalnızca çapa göre yapılmamalıdır. Yiv geometrisi, helis yönü ve işleme pozisyonu da dikkate alınmalıdır. Derin oluklar, boşluklar ve uzun mesafeli kontur işleme için, talaşların kesme alanından verimli bir şekilde ayrılıp ayrılamayacağına özellikle dikkat edilmelidir. Bazı plastik işleme kılavuzları ayrıca HDPE işleme sırasında iyi bir talaş tahliyesinin sağlanmasını vurgular ve deneme kesimi yoluyla makine, takım ve malzeme kombinasyonuna uygun parametrelerin belirlenmesini önerir.
HDPE'nin CNC ile işlenmesinde kesme parametreleri nasıl ayarlanmalıdır?
HDPE kesme parametreleri, makine, takım ve parça yapısından bağımsız olarak belirlenemez. Aynı çapa sahip bir takım, farklı makine rijitliği, kesme genişlikleri ve işleme derinliklerinde farklı iş mili hızları ve ilerleme hızları gerektirebilir.
İş mili hızı ve ilerleme hızı birlikte çalışmalıdır.
HDPE işleme sırasında, takım yüksek hızda dönerken ilerleme hızı çok düşükse, takım malzemeyle çok uzun süre temas halinde kalabilir ve bu da işleme bölgesindeki sıcaklığın yükselmesine neden olabilir. Bu nedenle, iş mili hızı sadece artırılmamalıdır. Diş başına ilerleme hızı ve gerçek malzeme kaldırma oranı da dikkate alınmalıdır. Gerçek işlemede, deneme kesimi için önce nispeten muhafazakar bir kesme derinliği kullanılabilir. Daha sonra talaş şekli, iş parçası kenarları ve işleme sesi gözlemlenerek ilerleme hızı ve kesme miktarı kademeli olarak ayarlanabilir.
Kesme derinliklerini parçanın rijitliğine göre kullanın.
Katı HDPE bloklar için, malzeme kaldırma verimliliğini artırmak amacıyla daha büyük bir kesme miktarı kullanılabilir. Ancak ince levhalar, ince duvarlı yapılar ve ince parçalar için, kesme kuvvetlerinden kaynaklanan deformasyonu en aza indirmek için geçiş başına kesme miktarı azaltılmalıdır. Kaba işleme ve ince işleme de farklı kesme koşulları kullanabilir. Kaba işleme esas olarak fazla malzemeyi uzaklaştırırken, ince işleme daha hafif bir son kesim için uygun miktarda malzeme bırakılmasını gerektirir. Yüksek boyut gereksinimlerine sahip HDPE parçalar için, kaba işlemeden sonra az miktarda ince işleme payı bırakılabilir ve ardından iş parçası sıcaklığı stabilize olduktan sonra ince işleme yapılabilir. Bu, ısı ve kesme geriliminin son boyutlar üzerindeki etkisini azaltabilir. İlgili HDPE işleme kılavuzları ayrıca hassas parçalar için uygun bir ince işleme payı bırakılmasını ve iş parçası sıcaklığı stabilize olduktan sonra son kesimin tamamlanmasını önermektedir.
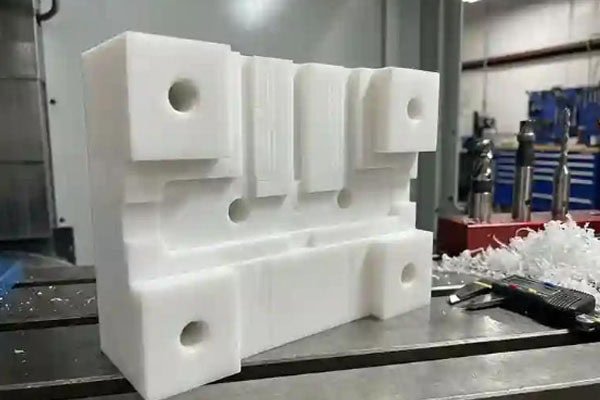
HDPE'nin İşlenmesinde Talaş Kaldırma ve Soğutma Neden Önemlidir?
HDPE işleme sırasında belirli bir sertlik derecesine sahip talaşlar oluşur ve bazı koşullar altında nispeten uzun plastik talaşlar meydana gelebilir. Bu talaşlar takım ile iş parçası arasında kalırsa, tekrarlanan kesme ve sürtünme meydana gelebilir.
Yetersiz talaş tahliyesi ne gibi sorunlara yol açabilir?
Yetersiz talaş tahliyesi şu sonuçlara yol açabilir: plastiğin takım yüzeyine yapışması; işleme bölgesinde sıcaklığın artması; iş parçası kenarlarında çapak oluşması; derin oluk ve deliklerin içinde kenarların erimesi; ve düzensiz yüzey işleme izleri.
Bu nedenle, işleme sırasında talaşları kesme alanından hızlı bir şekilde uzaklaştırmak için basınçlı hava, talaş emme veya diğer yöntemler kullanılabilir. Nispeten derin oluklara sahip parçalar için, takımın talaşları kesme alanından etkili bir şekilde uzaklaştırıp uzaklaştıramayacağının kontrol edilmesi özellikle önemlidir. HDPE işlenirken, özel işleme ekipmanına göre uygun bir hava soğutma veya diğer yardımcı yöntem seçilmelidir.
HDPE iş parçaları deformasyonu en aza indirgemek için nasıl sabitlenmelidir?
HDPE, özellikle ince levhalar, ince duvarlar ve büyük boyutlu parçaların işlenmesinde nispeten sınırlı bir rijitliğe sahiptir. Sıkıştırma kuvveti aşırı olursa, iş parçası işleme sırasında sıkışabilir veya bükülebilir ve fikstür serbest bırakıldıktan sonra boyutları değişebilir.
İş Parçasını Uygun Şekilde Sabitleyin
İş parçası sabitleme sistemi, parçanın işleme sırasında hareket etmemesini sağlarken, sabitleme sisteminden kaynaklanan aşırı lokal basıncı da önlemelidir. İnce saclar için destek alanı artırılabilir. Yüksek görünüm gereksinimleri olan parçalar için, iş parçası yüzeyindeki sabitleme izlerini azaltmak amacıyla yumuşak temas yüzeyleri kullanılabilir. Parça nispeten karmaşık bir yapıya sahipse, kesme kuvvetlerinin mümkün olduğunca desteklenen alanlara uygulanması için sıkıştırma pozisyonları ve işleme sıraları da önceden planlanmalıdır.
İşleme Sırası Boyutları da Etkiler
HDPE parçaları, yalnızca tek tek özellikler dikkate alınarak işlenmemelidir. İşleme sırası, genel yapıya göre planlanmalıdır. Örneğin, büyük levhalar için önce ana dış profil tamamlanabilir, ardından delikler ve yerel özellikler işlenebilir. Ana yapı stabil hale geldikten sonra ince duvarlı alanlar tamamlanabilir. Bu, işleme sırasında destek kaybından kaynaklanan deformasyonu azaltabilir.
Sıkça Sorulan Sorular
HDPE işleme sırasında neden erir?
HDPE'nin erimesi genellikle işleme bölgesindeki aşırı sıcaklıkla ilişkilidir. Yeterince keskin olmayan bir takım, aşırı düşük ilerleme hızı, yetersiz talaş tahliyesi veya takımın belirli bir alanda uzun süre kalması, sürtünme ısısını artırabilir. Bu durumda, takımın durumu ve kesme parametreleri kontrol edilmeli, ayrıca talaş tahliyesi de iyileştirilmelidir.
HDPE'de İşleme Sırasında Neden Çapak Oluşur?
HDPE belirli bir sertliğe sahiptir. Kesme koşulları uygun olmadığında, malzeme kenarı düzgün bir şekilde kesilmeyebilir ve bunun yerine takım tarafından sıkıştırılarak çapak oluşmasına neden olabilir. Takım keskinliği, işleme yönü ve son işlem payı kontrol edilerek, deneme kesimi yoluyla daha uygun işleme koşulları teyit edilebilir.
HDPE parçaların boyutları işleme sonrasında neden değişir?
HDPE'nin boyutları sıcaklık ve mekanik gerilmeden etkilenebilir. İşleme sırasında önemli miktarda ısı üretilirse veya sıkıştırma basıncı aşırı olursa, işleme tamamlandıktan sonra iş parçasında bazı boyut değişiklikleri meydana gelebilir. Hassas parçalar için, malzeme sabit bir sıcaklıkta işlenebilirken, kaba işleme sonrasında bir miktar son işleme payı da korunabilir.
HDPE için CNC işleme parametrelerinin uygun olup olmadığını nasıl belirleyebilirsiniz?
Tüm HDPE işleme ekipmanları için uygun tek bir işleme parametresi yoktur. Farklı makineler, takım çapları, yiv sayısı, malzeme kalınlıkları, kesme genişlikleri ve parça yapıları, gerçek işleme sonuçlarını değiştirebilir.
Üretim öncesinde, az miktarda malzeme kullanılarak deneme kesimi yapılabilir ve şu hususlar gözlemlenebilir: talaşların sürekli olarak uzaklaştırılıp uzaklaştırılamadığı; takım üzerinde önemli malzeme yapışmasının olup olmadığı; işlenmiş kenarlar boyunca çapak veya erimiş kenarların oluşup oluşmadığı; parça yüzeyinde belirgin takım izlerinin olup olmadığı; ve işleme sonrasında kritik boyutların sabit kalıp kalmadığı.
Talaşlar sorunsuz bir şekilde uzaklaştırılabiliyorsa, alette belirgin bir malzeme yapışması yoksa ve hem kenar kalitesi hem de boyutlar gereksinimleri karşılıyorsa, parametreler daha büyük bir güvenle resmi üretime uygulanabilir. Hassas HDPE parçalar için, deneme kesimi ve boyut kontrolü özellikle önemlidir.
Sonuç
HDPE iyi işlenebilirliğe sahiptir, ancak esnekliği, ısıdan kaynaklanan boyutsal değişiklikler ve talaş özellikleri, işleme sırasında uygun takım koşulları, kesme parametreleri ve iş parçası sabitlemesi gerektirir. Malzeme ve çizim gereksinimleri tam olarak doğrulandıktan sonra, parça yapısına göre uygun takımlar ve sabitleme yöntemleri seçilmeli ve ardından kesme parametrelerini doğrulamak için deneme kesimi yapılmalıdır. İşleme sırasında, takım ile iş parçası arasında aşırı sürtünmeyi önlemek için plastik talaşlar derhal uzaklaştırılmalıdır. İnce duvarlı parçalar ve büyük plakalar için, işleme sonrası boyutsal değişiklikleri azaltmak için sıkıştırma kuvveti ve işleme sırası da kontrol edilmelidir. Bir HDPE parçası yüksek boyutsal hassasiyet gerektiriyorsa, nihai boyutlar yalnızca CNC programındaki teorik boyutlara göre değerlendirilmemelidir. Kaba işlemeden sonra, gerçek ölçümler yapılmalı ve ardından nihai boyutların kontrolünü iyileştirmek için ölçüm sonuçlarına göre son işleme tamamlanmalıdır. Delik konumları, birleşme yüzeyleri ve montaj yüzeyleri gibi kritik özellikler de mühendislik çizimlerine göre incelenmelidir.
TiRapid, prototiplerden seri üretime kadar farklı işleme gereksinimlerini destekleyen CNC frezeleme, CNC tornalama, beş eksenli CNC işleme ve hassas işleme hizmetleri sunmaktadır. HDPE ve diğer plastik parçalar için, gerçek işleme çözümü, malzeme özelliklerine, parça yapısına, boyut toleranslarına ve üretim miktarına göre onaylanmalıdır. Bu, işleme kalitesini sağlarken, takımlar, ekipman ve malzeme arasında uygun bir işleme koşulunun korunmasına yardımcı olur.
















