
CNC plastik işleme süreçlerinde, hassasiyet ve yüzey kalitesi genellikle kullanıcılar için en sezgisel ve endişe verici iki göstergedir. Hassasiyet, bir parçanın monte edilip edilemeyeceğini ve fonksiyonel gereksinimleri karşılayıp karşılamayacağını belirler; yüzey kalitesi ise görünümü, dokunma hissini, sızdırmazlığı ve sonraki performansı doğrudan etkiler. Plastik malzemeler için, bu iki gereksinimi aynı anda dengelemek, metal işleme süreçlerine göre daha zordur çünkü plastikler sıcaklık, sıkıştırma kuvveti, kesme ısısı ve iç malzeme geriliminin etkilerine daha duyarlıdır.
Plastik işleme yöntemlerinin hassasiyet ve yüzey kalitesini etkileme olasılığı neden daha yüksektir?
Bunlar aynı sorun değil.
Birçok kişi "doğru boyutlar" ile "pürüzsüz yüzey"i karıştırır, ancak bunlar aslında iki farklı kontrol hedefidir. Hassasiyet esas olarak parçanın boyutlarının, delik konumlarının, düzlüğünün ve dikliğinin çizim gereksinimlerini karşılayıp karşılamadığını ifade eder; yüzey kalitesi ise pürüzlülük, takım izleri, çapaklar, beyazlama ve kaynak kenarları gibi görünüm ve dokunsal sorunları içerir. Bir parça çok doğru boyutlara sahip olabilir ancak yüzeyinde belirgin takım izleri olabilir; veya yüzey pürüzsüz görünebilir, ancak önemli boyutlarda sapmalar olabilir. Bu nedenle, CNC plastik işlemede her iki hedef de aynı anda dikkate alınmalıdır; yalnızca birine odaklanılamaz.
Daha Yüksek İşleme Zorluğu
Metallere kıyasla plastikler daha düşük sertliğe, daha belirgin termal genleşmeye ve daha zayıf termal iletkenliğe sahiptir. Bu, kesme sırasında oluşan ısının kolayca ve hızlı bir şekilde dağıtılamadığı, yerel olarak birikme eğiliminde olduğu ve malzemenin yumuşamasına, deformasyonuna veya yüzey erimesine yol açtığı anlamına gelir. Ayrıca, bazı plastikler doğal olarak iç gerilime veya higroskopikliğe sahiptir; bu da işleme öncesi ve sonrası boyut değişikliklerine neden olabilir. Bu nedenle, plastik işlemenin hassasiyeti ve yüzey kalitesi, metal işlemeye göre doğal olarak daha çok süreç kontrolüne ve deneyime bağlıdır.
Süreç Becerisinin Doğrudan Yansıtılması
Plastik parçaların yüzeyindeki pürüzsüzlük, çapaksız kenarlar, beyazlama ve yanık izleri genellikle işleme parametrelerinin, takım durumunun ve fikstür yönteminin rasyonelliğini doğrudan yansıtır. Çoğu zaman, kötü yüzey kalitesi malzemenin kendisinden değil, mantıksız bir kesme yolundan, körelmiş takımlardan, yetersiz talaş kaldırmadan veya uygunsuz soğutma yöntemlerinden kaynaklanır. Bu nedenle, yüzey kalitesini iyileştirmek esasen genel işleme stabilitesini iyileştirmek anlamına gelir.
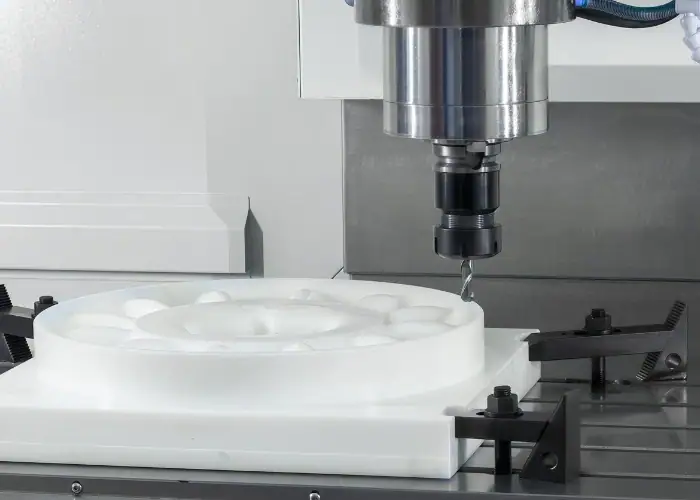
İşleme Sürecinde Hassasiyet ve Yüzey Kalitesi Nasıl İyileştirilir?
İşleme başlamadan önce çizimleri ve yapıyı doğrulayın.
CNC plastik işleme hassasiyetini artırmak için ilk adım, işlemeye başlamak değil, tasarımı optimize etmektir. Tasarım aşamasında, çok fazla ince duvar, aşırı yoğun keskin köşeler, asimetrik yerel yapılar ve duvar kalınlığında büyük varyasyonlar gibi birçok sorun zaten ortaya çıkmaktadır. Bunların hepsi işleme deformasyonu ve yüzey kusurları riskini artırır. Tasarım, kesici takım için yeterli giriş alanı sağlarken, daha düzgün bir yapı ve daha dengeli bir gerilim dağılımı hedeflemelidir. İyi tasarlanmış bir başlangıç yapısı, sonraki işlemleri çok daha kolaylaştırır ve hassasiyet ile yüzey kalitesi daha kolay bir şekilde stabilize edilir.
Malzeme Hazırlığı ve Ön İşlemi
Resmi işleme başlamadan önce, plastik malzemelerin tavlama, çöktürme veya kurutma işlemlerinden geçip geçmediğini doğrulamak en iyisidir. Birçok plastik levha zaten fabrikada iç gerilime sahiptir; doğrudan işleme, malzeme çıkarıldıktan sonra gerilimin serbest kalması nedeniyle deformasyona yol açabilir. Naylon gibi yüksek higroskopik malzemeler için, yüksek nem içeriği yüzey kalitesini de etkileyebilir. İşleme başlamadan önce malzemenin stabilize edilmesi, boyut kaymasını ve yüzey kusurlarını önemli ölçüde azaltır.
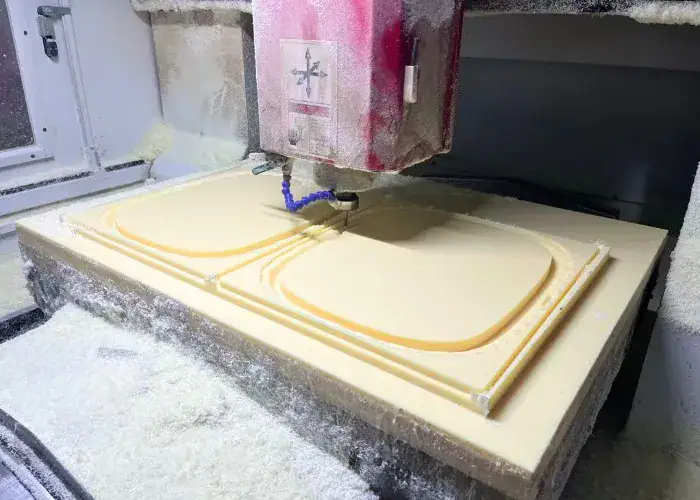
Aşamalı İşleme
Hassasiyeti ve yüzey kalitesini iyileştirmek için, tek bir kesimle sonuca ulaşmak yeterli değildir. Tipik bir yaklaşım "kaba işleme – yarı ince işleme – ince işleme"dir. Kaba işleme öncelikle fazla malzemeyi uzaklaştırır, yarı ince işleme yapıyı stabilize eder ve gerilimi azaltır, ince işleme ise nihai boyutlardan ve yüzey kalitesinden sorumludur. Bu işlem, her adımda iş yükünü azaltır ve aletin malzeme üzerindeki etkisini en aza indirir, böylece deformasyon, çapak veya aşırı derin takım izleri gibi aşırı malzeme uzaklaştırmanın neden olduğu sorunları önler.
İşleme Sonrası Kontrol ve Son İşlemler
Birçok yüksek kaliteli parça tek seferde işlenmez, bunun yerine kontrol edilir, dinlenmeye bırakılır ve teslimattan önce gerektiği gibi son işlemden geçirilir. Plastik parçalar, işlendikten sonra kısa bir süre daha gerilim salmaya devam edebilir, bu nedenle son durum makineden çıktıktan hemen sonra belirlenemez. Kritik parçaların boyutlarının yeniden ölçülmesi, görsel muayenesi ve onarımı, olası hataları hızla giderebilir ve toplu yeniden işlemeyi önleyebilir. Bu adım, özellikle yüksek görünüm gereksinimlerine sahip ürünler için önemlidir.
Hassasiyeti ve Yüzey Kalitesini Belirleyen Başlıca Faktörler
Kesme parametreleri malzeme özellikleriyle uyumlu olmalıdır.
Plastik işleme, iki uç noktaya karşı en hassastır: bunlardan biri, kesim sırasında aşırı ısı oluşumuna neden olan aşırı yüksek iş mili hızı; diğeri ise, takımın malzemeyi "kesmek" yerine "taşlamasına" neden olan aşırı yavaş ilerleme hızıdır. İlki (son işlem), kolayca erimiş kenarlara, beyazlamaya ve boyutsal termal deformasyona yol açarken, ikincisi (son işlem) kolayca çapak ve pürüzlü takım izleri oluşturur. Hem hassasiyet hem de yüzey kalitesi elde etmek için, malzemenin sertliğine, kalınlığına ve yapısal özelliklerine bağlı olarak uygun hız, ilerleme ve kesme derinliği seçmek ve sık sık ani duruş ve kalkışlardan kaçınarak istikrarlı bir işleme süreci sürdürmek gerekir.
Takımın durumu, nihai yüzey kalitesini doğrudan etkiler.
Daha keskin bir takım, daha temiz kesimler ve daha pürüzsüz bir yüzey sağlar. Takım aşındığında sürtünme artar ve sıcaklık yükselir; bu da plastik yüzeyin tel oluşumuna, çapaklanmaya, yanık izlerine veya beyazlaşmaya yatkın hale gelmesine neden olur. Özellikle akrilik, PC ve POM gibi yüksek yüzey kalitesi gereksinimleri olan malzemelerden üretilen plastik parçaların işlenmesinde, keskin, yüksek talaş kaldırma özelliğine sahip özel takımlara öncelik verilmeli ve takımın durumu istikrarlı tutulmalıdır. İyi takım yönetimi genellikle yüzey kalitesini anında iyileştirir.
Bağlantı elemanları ve destekler, parçaların "şeklini kaybedip kaybetmeyeceğini" belirler.
Plastik parçalar metallerden daha yumuşaktır. Çok sıkı sıkıştırıldıklarında, işleme sonrasında eski hallerine dönebilir ve deforme olabilirler. Yetersiz destek, ince duvarların ve geniş düz yüzeylerin kesim sırasında titreşmesine, boyut sapmalarına ve takım izlerinin artmasına neden olabilir. Bu nedenle, fikstür tasarımında düzgün kuvvet dağılımı, yeterli destek ve uygun sıkıştırma hedeflenmelidir. İnce sac metaller, büyük boyutlu parçalar veya kolayca deforme olabilen parçalar için, yerel gerilim yoğunlaşmasını azaltmak amacıyla vakum adsorpsiyonu, yumuşak ped desteği veya çok noktalı dağıtılmış sıkıştırma kullanılması en iyisidir.
Isı kontrolü ve talaş uzaklaştırma, yüzey kalitesinin temelini oluşturur.
Plastik işleme sırasında, talaşlar takım yoluna yakın bir yerde birikirse, iş parçası yüzeyine tekrar tekrar sürtünerek sürekli ısı birikimine yol açar ve bu da kenarların erimesine, takımın yapışmasına veya yanmış bir yüzeye neden olur. İyi bir talaş uzaklaştırma işlemi, yalnızca daha düzgün kesim sağlamakla kalmaz, aynı zamanda ikincil sürtünmeden kaynaklanan yüzey hasarını da azaltır. Gerekirse, talaş uzaklaştırmaya yardımcı olmak için hava üfleme kullanılabilir ve işleme alanından talaşları hızlı bir şekilde uzaklaştırmak için makul bir takım yolu kullanılabilir. Isıyı ve talaş uzaklaştırmayı kontrol etmek, esasen yüzeyi korumaktır.
Doğru CNC işleme malzemesi nasıl seçilir?
POM, boyutsal kararlılık gerektiren parçalar için uygundur.
POM, iyi boyutsal kararlılığı, düşük sürtünme katsayısı ve ideal kesme performansı sayesinde CNC plastik işlemede en yaygın kullanılan yüksek kaliteli malzemelerden biridir. Yapısal parçalar, fonksiyonel parçalar ve yüksek hassasiyetli parçalar için uygundur ve yüzeyi genellikle nispeten temizdir, ciddi çapak oluşumuna daha az eğilimlidir. 1. Müşteriler montaj doğruluğunu ve kararlılığını önceliklendiriyorsa, POM genellikle çok güvenilir bir seçimdir.
PMMA, estetiğin önemli olduğu parçalar için uygundur.
PMMA veya akrilik, yüksek şeffaflığa ve iyi bir yüzey kalitesine sahiptir, ancak işleme parametrelerine karşı çok hassastır. Kesim sırasında yetersiz ısı kontrolü, kolayca beyazlaşmaya, çatlamaya veya kenar bulanıklığına yol açabilir. Bununla birlikte, keskin aletler, uygun parametreler ve makul bir işleme yolu ile çok çekici parçalar da üretilebilir. Bu nedenle, PMMA, yüksek estetik gereksinimleri olan ancak düşük yapısal yüke sahip ürünler için daha uygundur.
ABS ve PC, kapsamlı ihtiyaçlar için uygundur.
ABS ve PC, işleme süreçlerinde yaygın olarak kullanılmaktadır. ABS daha iyi işlenebilirliğe sahipken, PC daha yüksek mukavemete ve iyi bir şeffaflığa sahiptir. Avantajları, belirli hassasiyet gereksinimlerini karşılamaları ve istikrarlı seri üretime uygun olmaları bakımından dengeli genel performanslarında yatmaktadır. Bununla birlikte, PC'nin ısıya daha duyarlı olduğu ve ABS'nin kenarlarında çapak oluşmaya yatkın olduğu unutulmamalıdır; bu nedenle işleme sırasında kesme ısısı ve takım koşulları kontrol edilmelidir.
Hedeflere Uygun Malzeme Seçimi
Yüksek hassasiyet hedefliyorsanız, boyutsal kararlılığa öncelik verin; yüksek görünüm kalitesi hedefliyorsanız, yüzey işlenebilirliğine öncelik verin; mukavemet ve ısı direnci hedefliyorsanız, malzeme özelliklerine öncelik verin. Doğru malzemeyi seçmek, sonraki işlemleri çok daha kolaylaştırır; yanlış malzeme seçmek ise en iyi ekipmanla bile istenen etkiyi elde etmeyi zorlaştırır. Bu nedenle, malzeme seçimi, hassasiyeti ve yüzey kalitesini iyileştirmede çok önemli bir adımdır.
Yaygın sorunlar
Numuneler iyi görünürken, seri üretimden sonra hassasiyet ve yüzey kalitesinin düşmesinin nedeni nedir?
Bu, birçok müşterinin karşılaştığı yaygın bir sorundur. Numune üretimi genellikle küçük miktarlar, yeterli işlem süresi ve daha titiz bir çalışma gerektirir ve bu da mükemmel bir görünümle sonuçlanır. Bununla birlikte, seri üretimde, ekipmanın sürekli çalışması sıcaklık dalgalanmalarına, takım aşınmasının artmasına ve fikstür koşullarında ve malzeme partilerinde daha önemli farklılıklara yol açar. Süreç standartlaştırılmamışsa, seri ürünlerin hassasiyeti ve görünümü kolayca dalgalanabilir. Bu nedenle, seri üretimde yüksek kaliteyi korumak için odak noktası sadece "iyi bir numune yapmak" değil, tüm süreci stabilize etmektir.
In sonuç
CNC plastik işleme hassasiyetini ve yüzey kalitesini iyileştirmek için en önemli şey tek bir teknik değil, tüm süreci etkili bir şekilde yönetmektir. İlk tasarımdan malzeme ön işlemine, kesme parametrelerine, takım durumuna, fikstür tipine ve işleme sonrası denetime kadar her adım nihai sonucu etkiler. Plastikler metallerden farklıdır; ısıya ve stres altında deformasyona daha yatkındırlar. Bu nedenle, işleme daha fazla hassasiyet ve kararlılık gerektirir. Sadece "hızlı kesim" hedeflemek yeterli değildir; "doğru kesim" ve "güzel kesim" de dikkate alınmalıdır. Hassasiyet, "boyutların doğru olup olmadığı" anlamına gelirken, yüzey kalitesi "ne kadar iyi göründüğü ve ne kadar düzgün çalıştığı" anlamına gelir. Görünüşte farklı olan bu iki yön, aslında süreç kontrolü, malzeme seçimi ve ekipman durumuyla ayrılmaz bir şekilde bağlantılıdır. Sağlam bir ilk tasarım, kararlı işleme parametreleri, uygun takım ve fikstür yönetimi sağlayarak ve farklı malzemeler için farklı yöntemler kullanarak, CNC plastik işlemenin genel kalitesi önemli ölçüde iyileştirilebilir. Gerçekten iyi bir plastik işleme şansa değil, her detayın mükemmelleştirilmesine dayanır.
















