
CNC tornalama yüzey kalitesi, bileşen montaj doğruluğunu, aşınma direncini, sızdırmazlık performansını ve kullanım ömrünü doğrudan etkiler. Hassas miller, metal manşonlar, dişli bağlantı elemanları ve özel tornalanmış bileşenler satın alan şirketler için, boyut özelliklerini karşılamak her zaman yeterli değildir. Görünür takım izleri, çapaklar, titreşim izleri veya lokalize çizikler de montajı ve ürün performansını etkileyebilir. Tutarlı bir yüzey kalitesi elde etmek, kesici takım malzemesi, takım ucu yarıçapı, kesme hızı, ilerleme hızı, soğutma sıvısı dağıtımı ve makine rijitliğinin doğru kombinasyonunu gerektirir. Üreticiler, işleme parametrelerini ve denetim prosedürlerini optimize ederek, yeniden işleme ihtiyacını azaltabilir, CNC tornalanmış parçaların tutarlılığını artırabilir ve genel üretim maliyetlerini kontrol edebilir.
CNC Tornalama Yüzey Pürüzlülüğü Nedir? Ra Değeri Parça Kalitesini Nasıl Etkiler?
CNC tornalama yüzey pürüzlülüğü, işlenmiş bir yüzeydeki mikroskobik düzensizlikleri ölçer. Genellikle Ra veya aritmetik ortalama pürüzlülük olarak ifade edilir. Daha düşük bir Ra değeri genellikle daha pürüzsüz bir yüzey profiline işaret eder. Bununla birlikte, bir bileşenin işlevsel gereksinimlerini karşılayıp karşılamadığını belirlemek için dalgalanma, çapak, çizik, yuvarlaklık ve diğer geometrik özelliklerin de dikkate alınması gerekir.
Hassas imalatta, farklı bileşenler farklı yüzey kalitesi gerektirir. Genel bağlantı elemanları yalnızca standart işleme kalitesine ihtiyaç duyarken, rulman yuvaları, kayar temas yüzeyleri, sızdırmazlık alanları ve hassas iletim bileşenleri genellikle daha sıkı yüzey kontrolü gerektirir. Mühendislik çizimleri hazırlanırken, satın alma ekipleri, mümkün olan en düşük Ra değerini otomatik olarak talep etmek yerine, her bir bileşenin gerçek işlevine göre yüzey pürüzlülüğünü belirtmelidir.
CNC Tornalama İşlemlerinde Sık Kullanılan Ra Değerleri ve Uygulamaları
Aşağıdaki değerler tipik yüzey kalitesi gereksinimlerini göstermektedir. Gerçek özellikler, malzeme, işleme süreci ve bileşen fonksiyonuna göre belirlenmelidir.
| Yüzey Pürüzlülüğü | Tipik Yüzey Özellikleri | Ortak uygulamalar |
| Ra 6.3 μm | Gözle görülür işleme izleri | Kritik olmayan yüzeyler ve genel mekanik parçalar |
| Ra 3.2 μm | Standart tornalanmış yüzey | Genel miller ve bağlantı elemanları |
| Ra 1.6 μm | Daha ince işlenmiş yüzey | Hassas mekanik parçalar ve temas yüzeyleri |
| Ra 0.8 μm | Nispeten pürüzsüz yüzey | Temas kalitesinin iyileştirilmesi gereken bileşenler |
| Ra 0.4 μm veya daha düşük | İnce yüzey kalitesi | Seçilen hassas uyumlar ve fonksiyonel yüzeyler |
Bu değerler her malzeme veya makine için garantili sonuçlar değildir. Nihai yüzey kalitesi, takım geometrisine, kesme koşullarına, malzeme yapışmasına, makine titreşimine ve ölçüm yöntemlerine bağlıdır. Sıkı teknik gereksinimlere sahip bileşenler için, mühendislik çizimlerinde pürüzlülük standardı ve kontrol noktaları açıkça belirtilmelidir.
Yüzey Pürüzlülüğü Bileşen Performansını Neden Etkiler?
- Montaj doğruluğu: Bir mil bir rulmanla temas ediyorsa veya bir manşon bir pim üzerine oturuyorsa, aşırı yüzey düzensizlikleri gerçek temas koşullarını ve montaj boşluğunu etkileyebilir.
- Aşınma direnci: Yüzey koşulları sürtünmeyi, yağlayıcı film oluşumunu ve aşınma davranışını etkiler. Gerçek performans ayrıca malzeme, yük ve yağlamaya da bağlıdır.
- Sızdırmazlık güvenilirliği: Sızdırmazlık arayüzlerindeki çizikler veya uygun olmayan yüzey desenleri sızıntı riskini artırabilir.
- Yorulma performansı: Döngüsel yüklemeye maruz kalan bazı bileşenler, yüzey çentiklerine ve işleme kusurlarına karşı hassastır; bu da yüzey kalitesini özellikle önemli kılar.
- Görünüm kalitesi: Tutarlı yüzey dokuları, açıkta kalan metal bileşenlerin görsel görünümünü iyileştirir ve daha düzgün yüzey işlemesini destekler.
Ra özelliklerinin pratik önemini anlamak, mühendislik ekiplerinin yüzey kalitesi, üretim verimliliği ve satın alma maliyetleri arasında denge kurarken uygun işleme standartları oluşturmasına yardımcı olur.
Daha İyi Yüzey Kalitesi İçin CNC Tornalama Takımları Nasıl Seçilir?
Takım geometrisi, kesici uç malzemesi, kesme kenarı durumu ve takım aşınması, malzemenin nasıl kaldırılacağını ve nihai yüzeyin nasıl görüneceğini etkiler. Aynı CNC torna tezgahı kullanıldığında bile, uygun olmayan kesici uçlar, aşınmış kesme kenarları veya birikmiş kenarlar, fark edilebilir işleme izleri oluşturabilir. Hassas CNC tornalama projelerinde, takım seçimi iş parçası malzemesini, kesme koşullarını, bileşen geometrisini ve gerekli yüzey kalitesini dikkate almalıdır.
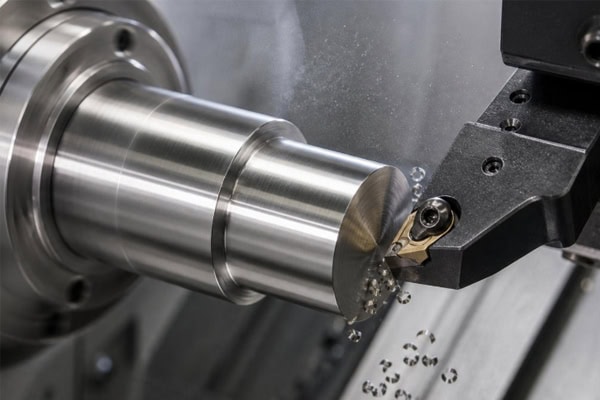
Farklı İş Parçası Malzemeleri İçin Takım Seçimi İpuçları
İş parçası malzemesine uygun tasarlanmış bir kesici uç seçmek, kesme direncini azaltabilir, talaş oluşumunu iyileştirebilir ve yüzey kusurlarını en aza indirebilir.
- Alüminyum tornalama: Alüminyum alaşımları genellikle iyi işlenebilirlik sunar, ancak bazı kaliteler talaş birikmesine ve malzeme yapışmasına eğilimlidir. Alüminyum için tasarlanmış keskin, cilalı uçlar, kesici kenar temiz tutulduğunda yüzey kalitesini iyileştirebilir.
- Paslanmaz çelik tornalama: Paslanmaz çelik önemli miktarda kesme ısısı üretebilir ve iş sertleşmesine uğrayabilir. Kesici uçların uygun tokluk, aşınma direnci ve talaş kontrol özelliklerine sahip olması gerekir. Takım ile iş parçası arasında uzun süreli sürtünmeden kaçınılmalıdır.
- Karbon çeliği ve alaşımlı çelik tornalama: Malzeme sertliğine ve ısıl işlem durumuna göre uç kalitelerini seçin. Son işlem operasyonlarında, kesici kenar keskinliği, uç stabilitesi ve aşınma kontrolü özellikle önemlidir.
- Pirinç tornalama: Pirinç genellikle iyi işlenebilirlik sunar. Uygun takım geometrisi, çapak ve kenar kusurlarını azaltmaya yardımcı olabilir.
- Mühendislik plastiklerinin tornalanması: POM ve PEEK gibi malzemeler, kesme ısısının, elastik deformasyonun ve sıkıştırma basıncının dikkatli bir şekilde kontrol edilmesini gerektirir. Keskin takımlar ve uygun kesme parametreleri, çapak oluşumunu, erime izlerini ve boyut değişikliklerini en aza indirmeye yardımcı olur.
Malzemeler, aletler ve kesme parametreleri birlikte çalışmalıdır. İşlenmesi zor malzemeler veya yüksek hassasiyetli parçalar için, alakasız bir malzemeden parametreleri kopyalamak yerine, deneme kesimleri ve yüzey ölçümleri kullanılarak nihai işlem belirlenmelidir.
Takım ucunun yarıçapı ve kesici kenarın durumu Ra değerini nasıl etkiler?
Takım ucunun yarıçapı, tornalama izlerinin teorik artık yüksekliğini etkiler. Diğer koşullar benzer olduğunda, uygun bir şekilde artırılmış bir uç yarıçapı, geometrik yüzey pürüzlülüğünü azaltabilir. Bununla birlikte, aşırı büyük bir yarıçap, radyal kesme kuvvetlerini artırabilir ve ince şaftları, ince cidarlı bileşenleri veya yeterli rijitliğe sahip olmayan parçaları titreşime daha yatkın hale getirebilir.
İşleme sırasında aşağıdaki uygulamaları dikkate alın:
- Aşırı kesme kuvvetlerinin titreşim izleri oluşturmasını önlemek için, parçanın rijitliğine göre uygun bir burun yarıçapı seçin.
- Son işlem operasyonlarında iyi durumda olan uçları kullanın ve önemli ölçüde aşınma, kırılma veya malzeme yapışması gösteren uçları bunlarla değiştirin.
- Takım tutucu çıkıntısını kontrol edin ve takım sistemindeki elastik deformasyonu en aza indirmek için sıkıştırma işlemini gerçekleştirin.
- İnce cidarlı parçalarda deformasyona bağlı yüzey kusurlarını azaltmak için uygun işleme ekipmanı ve destek kullanın.
- İş parçasının malzemesine uygun talaş kırıcı geometrisini seçerek, talaşların işlenmiş yüzeyi çizmesini önleyin.
Uygun takım kullanımı, yüzey kalitesini iyileştirir ve seri üretim sırasında boyutsal istikrarın korunmasına yardımcı olarak, takım durumundaki değişikliklerden kaynaklanan kalite farklılıklarını azaltır.
CNC Tornalama Kesme Parametreleri Yüzey Pürüzlülüğünü Azaltmak İçin Nasıl Ayarlanır?
Kesme hızı, ilerleme hızı ve kesme derinliği, CNC tornalama yüzey kalitesini etkileyen temel parametrelerdir. Optimum ayarlar, malzeme, takım ve makine rijitliğine göre değişir. İlerleme hızı, takım geometrisi ve iş parçası desteği doğru şekilde kontrol edilmediği takdirde, yalnızca iş mili hızını artırmak daha iyi bir yüzey kalitesi garanti etmez.
Daha güvenilir bir yaklaşım, takım üreticisinin tavsiyelerini, malzeme özelliklerini ve deneme kesim sonuçlarını kullanarak son işlem operasyonunu optimize etmektir.
Besleme Oranı ve Kesme Hızının Optimize Edilmesi
Basitleştirilmiş ideal geometrik model altında, teorik tornalama pürüzlülüğü, devir başına ilerleme hızının karesiyle doğru orantılı ve takım ucu yarıçapıyla ters orantılıdır. Yaygın olarak kullanılan bir yaklaşım şöyledir:
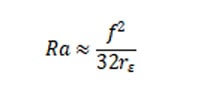
Nerede:
(f) devir başına beslemeyi temsil eder.
(r_\varepsilon) takım ucu yarıçapını temsil eder.
Bu formül, geometrik takım izlerinin etkisini açıklamaya yardımcı olur. Ancak titreşim, takım aşınması, malzeme yapışması ve makine hataları nihai yüzeyi etkileyebileceğinden, gerçek Ra değerini garanti etmez.
Pratik parametre optimizasyon yöntemleri şunlardır:
- İşleme ilerleme hızını uygun şekilde azaltın: Daha düşük bir ilerleme hızı genellikle teorik takım izi yüksekliğini azaltır. Bununla birlikte, aşırı düşük ilerleme hızları sürtünmeye, malzeme yapışmasına veya verimlilik düşüşüne neden olabilir. Deneme kesimleri uygun bir aralık belirlemeye yardımcı olur.
- Kesme hızını optimize edin: Bazı malzemeler için kesme hızını artırmak, talaş birikimini azaltabilir ve yüzey kalitesini iyileştirebilir. Bununla birlikte, kesici ucun ısıya dayanıklılığı, makine hız sınırları ve kesme sıcaklığı dikkate alınmalıdır.
- İşleme payını tutarlı tutun: Aşırı malzeme kesme yüklerini artırabilirken, yetersiz malzeme ise aletin yüzeye sürtünmesine ve istikrarlı kesme koşullarının sağlanamamasına neden olabilir.
- Kaba işleme ve ince işleme parametrelerini ayrı ayrı ele alalım: Kaba işleme, istikrarlı malzeme kaldırmaya öncelik verirken, ince işleme yüzey kalitesine, boyutsal doğruluğa ve kesme stabilitesine odaklanır.
- Deneme kesimleri ile sonuçları doğrulayın: Yüzeyin gerçek yüzeyini bir pürüzlülük test cihazı ile ölçün ve parametreleri, takım durumunu ve malzeme partisini kaydederek tekrarlanabilir bir üretim aralığı oluşturun.
Kesme Derinliği ve İşleme Payının Koordinasyonu Nasıl Sağlanır?
Kesme derinliği, kesme kuvvetlerini, ısı oluşumunu ve takım yükünü etkiler. Kaba işleme operasyonlarında genellikle malzeme kaldırma oranlarına öncelik verilirken, ince işleme operasyonlarında kesme yükündeki ani değişimleri önlemek için tutarlı ve uygun bir işleme payı gereklidir.
İnce miller, ince cidarlı manşonlar ve küçük çaplı bileşenler için, aşırı kesme derinliği iş parçasında deformasyona veya titreşime neden olabilir. İşleme sırasını bileşen yapısına göre ayarlayın, uygun sıkıştırma ve destek yöntemleri kullanın ve son işlem sırasında kesme yükünde ani değişikliklerden kaçının.
Farklı çaplara sahip kademeli miller için, takım giriş ve çıkışından kaynaklanan yüzey izlerini en aza indirmek amacıyla takım yolları da dikkatlice planlanmalıdır.
CNC Tornalama İşleminde Çizik ve Titreşimi Önlemek İçin Soğutma Sıvısı ve Talaş Kaldırma Yöntemlerini Nasıl Optimize Edebilirsiniz?
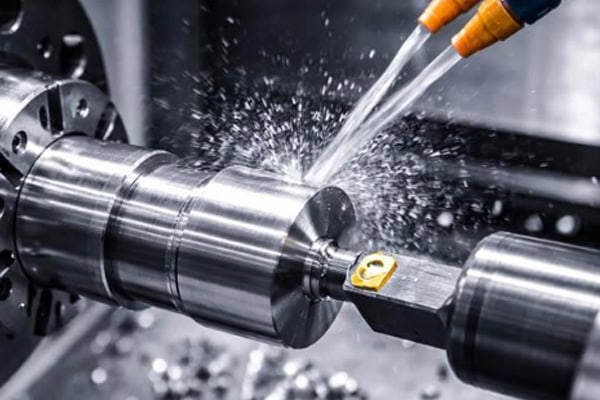
Soğutma sıvısı, soğutma yöntemleri ve talaş tahliyesi hem takım ömrünü hem de iş parçası yüzey kalitesini etkiler. Talaşlar kesme bölgesinden verimli bir şekilde ayrılamazsa, takım ve iş parçasına tekrar tekrar sürtünerek çizikler, girintiler veya yerel pürüzlülük farklılıkları oluşturabilirler. Etkin talaş yönetimi, özellikle paslanmaz çelik, derin delikli kovanlar ve şaft bileşenlerinin sürekli üretimde işlenmesinde önemlidir.
Soğutma Sıvısı Dağıtımı ve Kesme Bölgesi Yönetimi
- Soğutma sıvısının kesme bölgesine ulaşmasını sağlayın: Kesme alanının etkili bir şekilde kaplanması için nozul konumlandırması ve akış yönü, takım ilerleme yönüyle uyumlu olmalıdır.
- Soğutma sıvısının durumunu koruyun: İş parçasının çizilmesini önlemek için konsantrasyonu, temizliği ve filtrasyonu makine ve malzeme gereksinimlerine göre yönetin.
- Uygun bir yağlama yöntemi seçin: Farklı malzemeler farklı soğutma ve yağlama koşulları gerektirir. Uygun takım önerilerine ve ekipman özelliklerine uyun.
- Isı birikimini kontrol edin: Sürekli üretim sırasında, boyut ve yüzey farklılıklarını azaltmak için iş parçası sıcaklığını ve makine termal koşullarını izleyin.
- Uygunsuz aralıklı soğutmadan kaçının: Belirli takım ve kesme koşullarında, tutarsız soğutma sıvısı dağıtımı termal şoka neden olabilir. Soğutma uygulamaları, takım malzemesine ve işleme sürecine uygun olmalıdır.
Çip Kontrolü ve Titreşim Yönetimi
Özellikle derin deliklerin, ince şaftların veya uzun, sürekli talaş üreten malzemelerin işlenmesinde, talaş tahliyesi ve makine rijitliği birlikte optimize edilmelidir.
- Verimli bir şekilde tahliye edilebilen talaşlar üretmek için uygun talaş kırıcı geometrisini ve besleme parametrelerini seçin.
- Aşırı takım tutucu uzantısından kaynaklanan titreşimi azaltmak için takım çıkıntısını kontrol edin.
- İnce şaftlar için punta, destek ayağı veya başka uygun bir destek kullanın.
- İş parçasının sağlam bir şekilde tutulmasını sağlamak ve eksantrikliği en aza indirmek için pensleri, aynaları, yumuşak çeneleri ve konumlandırma yüzeylerini inceleyin.
- Mil, takım kulesi ve iş parçası tutma sistemindeki anormal titreşimleri izleyin ve aşınma veya gevşeme olup olmadığını kontrol edin.
- İşleme sonrasında talaşları derhal temizleyin; bu, taşıma ve depolama sırasında çizilmeleri önleyecektir.
Kesme parametreleri, soğutma sıvısı dağıtımı ve talaş tahliyesi doğru şekilde kontrol edildiğinde, sürekli üretim sırasında yüzey kalitesinin tutarlı bir şekilde korunması daha kolay hale gelir.
CNC Tornalanmış Yüzey Pürüzlülüğünü Kontrol Etme ve Parti Tutarlılığını Sağlama Yöntemleri
Görsel inceleme, belirgin çizikleri, çapakları ve düzensiz takım izlerini tespit edebilir, ancak profesyonel yüzey pürüzlülüğü ölçümünün yerini tutamaz. Belirtilen Ra gereksinimlerine sahip hassas parçalar, gerekli ölçüm konumlarına, yönüne ve geçerli standartlara uygun olarak, uygun bir yüzey pürüzlülüğü test cihazı kullanılarak ölçülmelidir.
Yüksek hassasiyetli bileşenler veya kritik fonksiyonel yüzeyler için, yüzey pürüzlülüğü muayenesi, boyut ölçümleri, yuvarlaklık kontrolleri, salınım ölçümleri ve diğer geometrik muayenelerle birlikte yapılmalıdır.
CNC Tornalama İşlemleri İçin Pratik Kalite Kontrol Yöntemleri
- İlk ürün incelemesi: Yeni bir program, alet veya malzeme partisi kullanıma alınırken, sürecin çizim gereksinimlerini karşıladığını doğrulamak için kritik boyutları ve yüzey kalitesini inceleyin.
- Üretim sürecindeki denetim: İşleme koşullarındaki değişiklikleri erken tespit etmek için üretim hacmine, parça riskine ve takım aşınmasına göre örnekleme sıklığını belirleyin.
- Son kontrol: Teslimattan önce kritik boyutları, yüzey pürüzlülüğünü, diş özelliklerini ve görünümü doğrulayın.
- Takım ömrü yönetimi: Kalite bozulmadan önce takım değişimlerini planlamak için takım çalışma süresini, üretim miktarını ve yüzey ölçüm sonuçlarını kaydedin.
- Denetim kayıt yönetimi: Parti varyasyonlarını izlemek ve sürekli iyileştirmeyi desteklemek için önemli parçalara ait ölçüm sonuçlarını ve işleme parametrelerini saklayın.
CNC tornalama hizmeti satın alan şirketler, mühendislik çizimlerinde yüzey pürüzlülüğü gereksinimlerini ve uygulanabilir yüzeyleri açıkça belirtmelidir. Sadece belirli temas yüzeylerinin düşük Ra değerine ihtiyaç duyması durumunda, tüm bileşen genelinde gereksiz son işlem operasyonlarından kaçınmak için bu konumlar açıkça belirtilmelidir.
Hassas CNC Tornalama Tedarikçisi Nasıl Seçilir?
Tutarlı yüzey kalitesi ve boyutsal doğruluk elde etmek için tedarikçi seçimi de aynı derecede önemlidir. Makine konfigürasyonuna ek olarak, alıcılar mühendislik inceleme yeteneklerini, malzeme bulunabilirliğini, takım yönetimini, muayene ekipmanlarını, yüzey işleme desteğini ve parti kalite kontrol prosedürlerini değerlendirmelidir.
TiRapid, özel metal bileşenler, mühendislik plastik parçaları, prototipler ve seri üretim gerektiren şirketler için CNC tornalama, CNC frezeleme ve diğer hassas imalat hizmetleri sunmaktadır.
Teklif talebinde bulunurken, STEP veya STP 3D CAD modellerini, 2D mühendislik çizimlerini, malzeme sınıflarını, miktarları, hedef Ra değerlerini ve kritik toleransları belirtin. Bu ayrıntılar, mühendislik ekibinin üretilebilirliği değerlendirmesine ve uygun bir teklif hazırlamasına yardımcı olur.
Tedarikçi değerlendirirken aşağıdaki hususları göz önünde bulundurun:
- Tedarikçi, belirtilen malzemeleri işleyebilir ve kritik çizim toleranslarını karşılayabilir mi?
- Tedarikçinin uygun yüzey pürüzlülüğü ve boyut kontrol ekipmanı var mı?
- Tedarikçi ilk numune onayını ve süreç içi denetimi sağlayabilir mi?
- Tedarikçi, bileşen geometrisine dayalı olarak Üretilebilirlik için Tasarım (DFM) önerileri sunabilir mi?
- Tedarikçinin yeterli üretim kapasitesi ve uygun bir teslimat programı var mı?
- Tedarikçi çapak alma, yüzey işleme ve paketleme gereksinimlerini karşılayabilir mi?
Yüzey pürüzlülüğü gereksinimlerini tanımlayarak, uygun kesici takımları seçerek, kesme parametrelerini optimize ederek, soğutma sıvısı ve talaş tahliyesini kontrol ederek ve tutarlı bir denetim süreci uygulayarak, üreticiler CNC tornalama yüzey kalitesini ve parti tutarlılığını iyileştirebilirler.
Hassas miller, burçlar, dişli bileşenler ve özel döner parçalar içeren projeler için, gerçek uygulamaya uygun bir üretim çözümü elde etmek amacıyla, fiyat teklifi aşamasında malzeme, boyutlar, toleranslar ve yüzey işleme gereksinimlerini belirtin.
















