
Şekillendirme frezeleme, karmaşık yüzeylerin, konturların ve profillerin tek geçişte kesilmesine olanak tanıyan çok yönlü bir işleme yöntemidir. Hassasiyeti ve verimliliği, havacılık, otomotiv, kalıp ve kalıp imalatı ve tıbbi cihazlar gibi sektörlerde yaygın olarak kullanılmasını sağlamaktadır.
Bu makalede, işleme prensipleri, kesici takım türleri, malzeme seçimi, avantajları, sınırlamaları ve pratik uygulamaları da dahil olmak üzere, şekillendirme frezelemesinin temel yönlerini inceleyeceğiz. Bu unsurları anlayarak, yüksek kaliteli parçalar için şekillendirme frezelemesini ne zaman ve nasıl kullanacağınıza dair daha iyi kararlar verebilirsiniz.
Şekillendirme Frezeleme Nedir?
Şekillendirme frezeleme, tek geçişte belirli profiller, konturlar veya karmaşık yüzeyler oluşturmak için şekillendirme kesici kullanan özel bir frezeleme yöntemidir. Takımın kesici kenarının şekli, ortaya çıkan yüzeyi doğrudan belirler; bu da onu içbükey ve dışbükey şekillerin, diş profillerinin, çentiklerin, yuvarlatmaların ve pahların işlenmesi için ideal hale getirir.
Geleneksel düzlem veya yüzey frezeleme ile karşılaştırıldığında, şekil frezeleme, karmaşık geometrileri tek bir işlemde tamamlayarak, birden fazla kurulum ve takım değişimini azaltır. Bu, yalnızca üretim verimliliğini artırmakla kalmaz, aynı zamanda boyutsal tutarlılığı da geliştirerek hassas imalatta vazgeçilmez hale gelir.
Başlıca avantajları arasında hassas şekil kontrolü, daha az kesme adımı sayesinde daha yüksek verimlilik ve tek geçişte karmaşık özellikler veya gerçekçi kavisli yüzeyler üretme yeteneği yer almaktadır. Bu da form frezelemeyi havacılık, otomotiv, kalıp ve kalıpçılık ve tıbbi cihaz endüstrileri için tercih edilen bir yöntem haline getirmektedir.
Şekillendirme frezeleme işlemi nasıl çalışır?
Şekillendirme frezeleme işleminin temel prensibi, freze bıçağının dönüşü yoluyla metal veya diğer malzemelerde istenen kavisli yüzeyi, konturu veya oyuğu oluşturmak için, iş parçasının nihai konturuna tam olarak uyan bir takım geometrisi kullanmaktır. İşleme sürecinde, takım şekli, bitmiş ürünün geometrik doğruluğunu ve yüzey profilini doğrudan belirler; bu da karmaşık çok eksenli yol telafisine olan ihtiyacı ortadan kaldırarak, karmaşık yapıların tek bir işlemde oluşturulmasına olanak tanır.
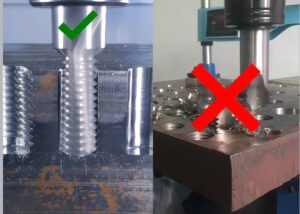
CNC kontrol sistemiyle entegre olan form frezeleme işleminde takım yolu, ilerleme hızı ve kesme derinliği hassas bir şekilde kontrol edilebilmekte, bu da istikrarlı ve yüksek tekrarlanabilirlik sağlayan bir işleme sürecini garanti etmektedir. Uç frezeleme ve kontur frezelemeye kıyasla, form frezeleme, yaylar, oluklar, diş şekilleri ve yuvarlatmalar gibi özel yüzeylerin işlenmesinde daha yüksek verimlilik ve hassasiyet sunarak, özellikle seri üretim ve yüksek tutarlılık gerektiren üretim için uygundur.
İşaretleme Process Sadım
S kelimelerinin seçimi
Temel yapısı şekli, malzeme sertliği, yüzey kalitesi gereksinimleri gibi faktörler, içbükey, dışbükey, kare, dairesel vb. kalıplanmış demir kalıpların seçiminde kullanılır.
Kesici takımlarda yaygın olarak kullanılan malzemeler arasında yüksek hız çeliği (HSS), sert alaşım (karbür), altın kaplama çelik vb. bulunur ve bu malzemeler kesme mukavemeti ve dayanıklılığı sağlar.
İnşaat Ekipmanları
İş parçalarını sabitlemek için yüksek hassasiyetli aletler veya aparatlar kullanın, kesme işlemi sırasında işçinin pozisyonunun hareket etmesini veya titreşimi önleyin.
İnce duvarlar, uzun şekiller vb., kolayca değiştirilebilir, çok noktalı destek, vakum emme vb. gibi geliştirilmiş özelliklere sahip.
CNC Düzenleme (G Daiwa)
İnşaat işine ait 3 boyutlu model, aletin şekli, kopya sayısı ve işleme sırası.
Ana makine hızını, çalışma hızını, kesme derinliğini vb. ayarlamak ve kesici takım komutuna göre işleme doğruluğunu sağlamak.
Kesme İşlemi
Takım ayarı, sabit yol çaplı kesme işleri, ön şekillendirme veya kademeli kesme işlemleri için uygundur.
Kesme ısısını azaltmak ve aletin cilalanmasını ve yapısal değişikliklerini önlemek için soğutucu veya gövde soğutması kullanın.
Hassas İşleme Yogi
Kesim işlemi bittikten sonra, tüylerin alınması, ışığın giderilmesi vb. işlemler yapılır ve yüzey işlenir.
Kesit alma, boyut ölçme, şekil doğruluğu sağlama ve doküman gereksinimlerine uygunluğu temin etme gibi üç ölçüm makinesi (CMM) kullanır.
Şekillendirme frezelemesi ile diğer frezeleme yöntemleri arasındaki fark
| Gümüşleme yöntemi | Özel nokta | Uygulanabilir kostüm |
| Form Frezeleme | Kılıç şekli, standart desen, yüzey uyumu, birincil kalıplama işlemi | Tekerlek şekli, yay yüzeyi, kavisli yüzey sıfır |
| Parmak Freze | Aletin uç yüzeyinin kesilmesi, bağlantı tankının bağlantı yüzeyinin kesilmesi | Düzlem, direkt tank, eğim |
| Profil Frezeleme | 2 sıra / 3 sıra koşu kılıcı, uygunluk gücü | Eğri çizgi, dairesel çizgi işleme |
| açısal frezeleme | Kesme açısı yüzeyi veya eğimi | eğimli tank, eğimli yüzey |
| Kanal Frezeleme | Çeşitli işleme tankı tipleri | T tipi tank, düz tank, yuvarlak tank |
| Yüz Frezeleme | Yüksek verimli işleme düzlemi | Geniş düzlem yüzey işleme |
Şekillendirme frezeleme işleminde ne tür aletler kullanılır?
Şekil frezelemede, takım, parça doğruluğunu, işleme verimliliğini ve yüzey kalitesini belirlemede kilit bir faktördür. Şekil frezeleme takımları, her biri benzersiz kesme özelliklerine ve uygulamalarına sahip yedi ana kategoriye ayrılabilir. Doğru takımı seçmek, yalnızca karmaşık konturları tek seferde şekillendirmenize ve sonraki işleme adımlarını azaltmanıza olanak sağlamakla kalmaz, aynı zamanda üretim maliyetlerini önemli ölçüde düşürür ve genel verimliliği artırır.
Günümüz imalat sanayileri arasında havacılık, otomotiv, tıbbi ekipman, enerji ekipmanı, hassas kalıplama vb. sektörlerin yanı sıra, kavisli yüzeyleri, düzensiz yapıları ve özel kalıplanmış parçaları işlemek için kullanılabilen kalıplama ve kesme aletleri de yer almaktadır. Aşağıda, yaygın olarak görülen yedi tip kalıplanmış gümüş kesme aleti hakkında genel bilgiler, ürünün yapısal özelliklerinin analizi, uygulama alanları ve özel sınırlamaları yer almaktadır:
1. İçbükey Iron Ssözcük
İçbükey yay yüzeyine sahip, demir benzeri içbükey kılıç bıçağı şekli; genellikle dışbükey kavisli yüzeyin sıfır olduğu, dairesel şekle, küresel dışbükey desene, dışbükey dairesel şekle vb. benzer şekillerde işlenir.
Özel - Special Points :
Optik pürüzsüzlüğe sahip, dışbükey kavisli yüzeye sahip, şekillendirilmeye hazır birincil koşu kılıcı.
Garantili doğruluk toplam tutarlılığı
Estetik ve yüzey kalitesi açısından yüksek standartlara sahip ürünlerin düzenli olarak kontrol edilmesi için.
Mekanik parçalar, kalıp dış işleme, hassas ekipman dış parçaları.
2. Dışbükey Iron Ssözcük
Kılıç bıçağının dış yüzeyinde dışbükey kavisli yüzey, işleme için gerekli olan iç yüzeyde içbükey kavisli yüzey, kalıp şeklinde oyuk, bağlantı borusunun iç duvarında kavisli yüzey vb.
Özel - Special Points :
Kılıç sayısında azalma
Fonksiyonel işleme: derin ve pürüzsüz içbükey geçitler
Düzenli kullanım için: model şekilli oyuk, sıvı dolum oyuk, makine parçaları için içbükey oyuk.
3. Eğimli Sniçin Iron Ssözcük
Kullanıldığında, işleme açısı (R açısı) veya eğim açısı (C açısı), kuvvet yoğunlaşmasını azaltmak, güvenliği artırmak ve kullanım ömrünü kısaltmak için kullanılabilir.
Özel - Special Points :
Aynı zamanda yapının sağlamlığı ve dış kalitesi de önemlidir.
Genellikle ulaşım için kullanılır.
Havacılık ekipmanı teslimatı, tıbbi ekipman bakımı, elektrik tüketimi.
4. Çift-Hsüslenmiş ve Çift-Hsüslenmiş LRon Sword
Çift açılı demir kılıçlar için güney tarafı pah işleme, birincil şekillendirme ve çift taraflı eğimler.
Özel - Special Points :
Yüksek çift taraflı kılıç işleme verimliliği, düşük kılıç siparişi miktarı.
Genellikle eğimli tank olarak bilinen V şeklindeki tankın hassas işlenmesi,
Genel kullanım alanları: kalıplama yüzeyleri, makine parçaları, mühendislik aletleri.
5. sarmal Iron Ssözcük
Özellikle büyük çaplı vidaların işlenmesinde veya sert malzemelerin işlenmesinde, yüksek hassasiyet gerektiren iç ve dış vida işleme işlemlerinde kullanılır.
Özel - Special Points :
İstenilen çapta işlenebilir spiral
Yüksek kaliteli vida dişi, vidaların düzenli kullanımında gevşeme ve kırılmaya karşı koruma sağlar.
Havacılık ekipmanları, büyük makinelerin vida açıklıkları, güç konteyner açıklıkları.
6.T-Soldu Tank & Rçözülme Iron Ssözcük
T şeklinde tank. Standart modelle üretim için uygun, ilk kalıplama yöntemiyle üretilmiş T şeklinde kesik yüzeyli tank.
Özel - Special Points :
T tipi tank işleme tespiti, çok boyutlu konumlandırma farkının azaltılması
Prodüksiyon için:
Masa üstü çalışma tezgahı, alet alt plakası, kullanıcı tekerleği.
7. Önceden Hazırlanmış MOlding Tool
Netode'ye özgü sıfır öğeler, kaç adet yapılandırılmış alet, mevcut birincil ekipman, tamamlanan çeşitli kesme görevleri.
Özel - Special Points :
Takım değiştirme sıklığını ve makine arıza sürelerini önemli ölçüde azaltır.
Son derece hedef odaklı ve hızlı üretim döngüleri.
Yaygın kullanım alanları: Yüksek hacimli üretim ve özel ekipman parçalarının işlenmesi.
Anahtar F aktörleri F veya S kelimelerini seçerken
Üretim sürecinde, kalıp ve kesme aletleri seçilirken aşağıdaki faktörler dikkate alınır:
Sıfır noktasının şekli nedir? Belirlenen kılıç halkası şekli
Yapım malzemeleri — Etkiler, kılıç malzemeleri ve yapım malzemelerinin seçimi
İşleme miktarı — darbe ve takım dayanıklılığı gereksinimleri
Yüzey kalitesine bağlı olarak hassasiyet —makine şekillerinin sayısına bağlı olarak belirlenen bıçak kenarı tasarımı
Masa başı becerisi: Kılıç ve alet kullanımında yetkinlik.
| kılıç türü | İşleme şekli özel seferi | Alışkanlık davranışı | Mükemmellik | lokalize |
| İçbükey demir kılıç | Dışbükey kavisli yüzey | Havacılık ve uzay, modeller, makine imalatı | Yüksek yüzey kalitesi, iyi akış kıvamı | Uyumsuz derin sisterna stenozu |
| Dışbükey demir kılıç | İçbükey kavisli yüzey | Model şeklinde boşluk, enerji ekipmanı, sıfır tren parçaları | Derin içbükey yüzey işleme ayarı | Kesici takım keskinliği için yüksek gereksinimler |
| Eğik kare demir kılıç | R köşesi / C köşesi geçişi | Havacılık, tıp, tüketici elektroniği | Sonbaharda güç yoğunlaşması, gezi | Yasadışı işleme eğrisi |
| Güney boynuzu demir kılıcı | güney yamaç | Kalıplar, aletler, makine parçaları | Yüksek doğruluk, iyi aktivite | Düşük verimli çift boynuzlu kılıç |
| Çift boynuzlu demir kılıç | V tipi tank olarak adlandırılmıştır. | Kalıplar, bağlantı parçaları ve bileşenler | Birincil şekillendirme çift eğimli, yüksek verimlilik | Sabit şekil, farklı uygulanabilirlik |
| Spiral demir kılıç | İç ve dış sarmal | Havacılık, makine, motorlu taşıtlar | Yüksek kaliteli vida dişi, dokuma işlemi | Miktarı arttır |
| T tipi tank demir bıçağı | T şeklinde kesilmiş tank | Masa altlıkları, mutfak gereçleri ve ekipmanlarının imalatı | Yüksek konumlandırma doğruluğu | Sınırlı T tankı işleme |
| Yarış demir kılıcı | Togata | Araba, mekanik çalışma | Yüksek sürüş performansı | Talep makinesi kombinasyonu |
| Normal çatal bıçak takımı | özel dümen evi | Kullanıma hazır ekipman, sıfır adet | Yüksek verimlilik, yüksek dayanıklılık | Narimoto Lisesi, tasarım döngüsü uzunluğu |
Şekillendirme frezeleme takımlarında en sık kullanılan malzemeler nelerdir?
Doğru takım malzemesinin seçimi, hassasiyet, takım ömrü ve verimlilik açısından kritik öneme sahiptir. Farklı malzemeler sertlik, aşınma direnci, ısı toleransı ve tokluk açısından belirli avantajlar sunar ve iş parçasına, kesme hızına, parti büyüklüğüne ve yüzey kalitesine göre seçilmelidir.
Yüksek Hızlı Çelik (HSS)
Yüksek hız çeliği (HSS), iyi tokluk, güçlü çarpışma direnci, yüksek kesme verimliliği ve kolay şekillendirme veya taşlama özellikleri sunar. Çelik ve demir alaşımları gibi düşük ila orta sertlikteki metallerin işlenmesi veya küçük ölçekli üretim için uygundur. Başlıca sınırlaması, nispeten düşük ısı ve aşınma direncidir; bu da onu yüksek hızlı veya yüksek hacimli uygulamalar için daha az ideal hale getirir.
Karbür
Sementli karbür takımlar çok yüksek sertlik, mükemmel aşınma ve ısı direnci sağlar ve 800–1000 °C'ye kadar kesme sıcaklıklarına dayanabilir. Demir dışı çelik, alaşımlı çelik ve ısıya dayanıklı alaşımların işlenmesi için uygundurlar. Avantajları arasında uzun takım ömrü ve yüksek işleme verimliliği bulunur, ancak darbelere karşı hassastırlar ve ağır şok yükleri altında kırılgandırlar.
Seramik
Seramik takımlar son derece serttir ve 1200 °C'nin üzerindeki sıcaklıklara dayanabilir. Sert çeliklerin ve ısıya dayanıklı alaşımların hassas ve yarı hassas işlenmesi için idealdirler. Olağanüstü aşınma direnci ve termal kararlılık sunarken, seramikler kırılgandır ve özellikle kesintili veya ağır kesimlerde çatlamaya eğilimlidir.
Toz Metalurji Alaşımı
Toz metalurjisi alaşımları, yüksek mukavemetli çeliklerin (HSS) tokluğunu, geliştirilmiş sertlik ve aşınma direnciyle birleştirir. Uzun takım ömrü gerektiren düşük sertlikteki metaller için uygun olan homojen ince bir yapı ve yüksek kesme mukavemeti sağlarlar. Sınırlamaları arasında orta düzeyde ısı direnci ve yüksek hızlı kesme koşullarında sınırlı performans yer alır.
Elmas Araçları
Elmas takımlar en yüksek doğal sertliğe (HV 8000–10000), düşük sürtünmeye ve mükemmel yüzey kalitesine sahiptir. Metal olmayan malzemeler, kompozitler, plastikler, bakır ve alüminyum için kullanılırlar. Avantajları arasında son derece uzun ömür ve hassas işleme yer alır, ancak çok pahalıdırlar ve demirli metaller için uygun değildirler.
Kaplamalı Aletler (TiN, TiAlN, vb.)
Kaplamalı takımlar, taban takımında düşük sürtünmeli bir yüzey filmi ile aşınmaya ve ısıya dayanıklılık sunar. Özellikle sert veya yapışkan malzemeler olmak üzere çeşitli metallerin yüksek hızlı seri işlenmesi için idealdirler. Kaplamalar takım ömrünü uzatır ve yüzey kalitesini iyileştirir, ancak zamanla aşınabilir ve maliyeti artırabilir.
Doğru frezeleme takımını nasıl seçersiniz?
Şekil frezelemede, takım seçimi sadece işleme verimliliğini belirlemekle kalmaz, aynı zamanda parça hassasiyetini, yüzey kalitesini ve genel üretim maliyetlerini de doğrudan etkiler. Çeşitli malzemeler, farklı profiller ve farklı üretim talepleri karşısında, doğru takımın seçilmesi, işleme istikrarını ve maliyet etkinliğini sağlamak için çok önemlidir. Malzeme özellikleri, takım yapısı, kaplama teknolojisi ve işleme parametrelerinin kapsamlı bir şekilde değerlendirilmesi, kalite ve maliyet arasında en uygun dengeyi sağlamak için hayati önem taşır.
Ad Sadım: Malzeme Cuyumsuzluk
İş parçasının malzemesinin performansı, takım seçiminde en önemli faktördür. Demir, dökme demir vb. malzemeler işlenirken, yüksek hız çeliği veya metal kesici takımlar önerilir ve kesici bıçağın mükemmel yüzey optik kalitesine sahip olması gerekir. Alaşımlı bıçaklar, aşınma direnci ve ısı direnci özelliklerine sahip olmalıdır. Yüksek sertlikte çelik, havai fişek çeliği ve kül ağızlı demir gibi malzemeler için porselen bıçaklar ve fırınlanabilen kavisli sert alaşımlı bıçaklar, yüksek sıcaklıklarda bile kesme performansını korur. Malzemeye ve takımın kalitesine bağlı olarak, uzun takım ömrü azalacak ve takım yenileme oranı düşecektir.
İkinci SAdım: Tasarım The Shape Of The Ssözcük
Kavisli yüzeyin kalıplanması, kesilmesi ve inceltilmesi işlemi, aletin şekli ve biçimi açısından yüksek düzeyde bir montaj gerektirir. Büyük kavisli bir yüzey işlenirken, içbükey veya dışbükey şekilli demir yüksek işleme verimliliği sağlayabilir, hafif düzeltme açısı gereksinimi sıfırdır, ters açılı yuvarlak kenar kullanımı mümkündür, ince duvarlı veya şekli kolayca değişen iş seçimi, düşük kesme kuvveti tasarımı, daha az titreşim ve şekil değiştirme sarması. Özel kalıp yüzeyi, sabit kalıplama aleti yeteneği, birincil kalıplama, yükseklik ve ağırlık işleme, tutarlılık ve doğruluk.
Üçüncü Setiket: Duygulanabilirlik And Duygulanabilirlik
Bıçak altında kalıplama ve kesme işlemi sırasında takımın koruma ve performans artırma etkisi önemlidir. TiN, düşük sürtünme ve etkililik özelliği sayesinde çoğu işleme durumuna uygundur; TiAlN, yüksek hızlı ve yüksek sıcaklıkta kesim için uygundur ve sert malzemelerin işlenmesinde uzun süre kullanılabilir; DLC ise demir, demir vb. malzemelerin yapışkan olduğu durumlarda işlenmesini kolaylaştırır ve küçük topakların oluşumunu azaltmak için kullanılabilir. Doğru seçildiğinde, kesme tabakasının mekanik dayanımı belirsizdir, kesme kalitesi düşer, bıçak sayısı azalır ve üretim süresi kısalır.
4th Saşama: İşleniyor Number Yoseimoto
İşleme hızı, akış hızı, kesme derinliği vb. doğrudan takım seçimini etkiler. Yüksek hızlı işleme için sert alaşımlar, seramik veya metal kesici takımlar; düşük hızlı ağır kesim için ise yüksek hız çeliği veya çelik ve sert alaşımlar uygundur. Üretim sırasında yüksek hassasiyet veya sıfır tolerans, yüksek sertlik tercih edilen özelliklerdir; ince cilalanmış, tutarlı boyutta takımlar; yüksek hacimli üretim, uzun kullanım ömrü, kolay cilalanabilirlik ve orijinal malzemeler arasında mükemmel denge. Malzeme, şekil, katman ve işleme sayısını birleştirerek, en iyi sonuçları elde etmek için hem yetenek hem de işleme kalitesini aynı anda sağlamak.
Şekillendirme Frezeleme İşleminde Kalite Kontrolü Nasıl Yapılır?
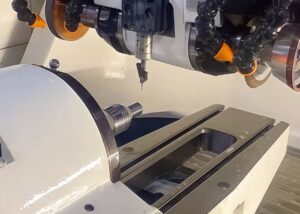
Şekil frezelemede kalite kontrolü, her iş parçasının tasarım gereksinimlerini ve endüstri standartlarını karşılamasını sağlamak için hassas ölçüme, sıkı tolerans yönetimine ve yüzey kalitesi denetimine dayanır. Yüksek hassasiyetli ölçüm ekipmanları, istikrarlı işleme parametreleri ve kapsamlı denetim süreçleri, mikron düzeyindeki boyutlardan yüzey pürüzlülüğüne kadar kapsamlı kontrol sağlar.
1. Ne kadar To Pkoymak
Kalıplama ve işleme sırasında, kaliteyi sağlamak ilk adımdır.
CMM üç uçlu ölçüm cihazı: Üç farklı alanda yüksek hassasiyetli ölçüm işlemleri gerçekleştirmek mümkündür ve ayrıca kavisli yüzeyler ve farklı şekiller için de kullanılabilir.
Optik ölçüm sistemi: Temassız tipte yoğun ışıkla çizim veya görüntü ölçümü kullanır, gerçek zamanlı ve hızlı ölçüm sağlar, temaslı tipteki başlık yapısının yüzey hasarına yol açmasını önler.
Mevcut oyun: İşleme sürecinde, gerçek oyun süresi ve zaman sapması ayarlaması yapılabilir.
2. Hoşgörü Management
Şekillendirme ve işleme süreçleri ve ±0.005 mm son derece hassas tolerans kontrolü.
Mühendisliğin erken aşaması: Hassas CNC işleme, kesici takım ayarı ve hassas kesme yolu çapı.
İşleme süreci: Sabit sıcaklıkta işleme ortamının kullanılması, ısıtma ve soğutmanın etkisini azaltır.
Mühendislik sonrası dönem: Üretim boyunca tutarlılığı sağlamak için yüksek lokalizasyon yeteneklerine sahip hassas aletler kullanın.
3.Yüzey Rsertlik And Light Qkalite Rdonanımlar
İstenilen boyutlar kalıplama ve işleme gerek kalmadan elde edilir ve yüzey kalitesi de beklentileri tam olarak karşılar.
Ra 1.6 μm veya daha düşük: Çoklu işlemler için uygundur, güvenilir kurulum performansı.
Ra 0.8 μm veya daha düşük: Genellikle model boşlukları ve tıbbi vakalar gibi yüksek ışık kalitesi gerektiren alanlarda kullanılır.
Kullanılan teknikler: Toka için yüksek hızlı hassas işleme, bıçak için geliştirilmiş kesme sıvısı ve küçük bıçak için yüzey parlatma.
4. Kalite Control Ckatılaşma Strategy
Yüksek kaliteli kalıplama ve işleme ekipmanları + mühendislik iyileştirmeleri + işletme eğitimi.
Üretim Geliştirme Soruşturması (FAI)
Toplam endüstriyel ekstraksiyon miktarı ve toplam kombinasyon
%100 ölçüm miktarı
Operatörlerin kalite bilinci eğitimini güçlendirmek
Şekillendirme Frezeleme İşleminin Avantajları ve Dezavantajları
Şekil frezeleme, karmaşık şekilleri verimli bir şekilde üreten temel bir hassas işlemdir. Yüksek doğruluk, tutarlılık sağlar ve çeşitli malzemeleri işleyebilir. Faydalarını ve sınırlamalarını anlamak, işleme stratejisini ve takım seçimini optimize etmeye yardımcı olur.
Avantajlar
- Tek Geçişli Karmaşık ŞekillerŞekillendirme frezeleme işlemi, karmaşık konturları, kavisli yüzeyleri, diş profillerini ve yuvarlatmaları tek geçişte üretebilir; bu da kurulum süresini azaltır ve verimliliği artırır.
- Yüksek Hassasiyet ve Tutarlılık: Birden fazla parçada sıkı toleransları ve yüzey kalitesini koruyarak, seri üretimde homojenliği sağlar.
- Geniş Malzeme UyumluluğuMetaller, alaşımlar, demir dışı çelikler, demir alaşımları ve belirli plastikler için uygundur.
- Yüksek Üretim VerimliliğiAletler ve programlar ayarlandıktan sonra, kesim hızlı olur, alet kullanım verimliliği yüksektir ve çevrim süreleri tahmin edilebilir.
Dezavantajlar
- İlk Kurulum SüresiAlet hazırlığı, programlama ve hizalama zaman alıcı olabilir ve yeni ürün tanıtımını geciktirebilir.
- Takım Aşınması ve BakımıKarmaşık şekiller ve sert malzemeler aşınmayı hızlandırır; aletlerin periyodik olarak bilenmesi veya değiştirilmesi gerekebilir.
- Büyük İş Parçalarına İlişkin SınırlamalarÇok büyük parçalar, makinenin hareket sınırlarını veya kesici takımın kapsama alanını aşabilir.
- İkincil Sonlandırma İhtiyaçlarıYüksek hassasiyetli yüzeyler veya dar toleranslar için, frezeleme işleminden sonra ek taşlama, parlatma veya son işlem gerekebilir.
Mühendisler, bu avantaj ve dezavantajları değerlendirerek, verimliliği ve kaliteyi en üst düzeye çıkarmak için şekillendirme frezeleme işlemini ne zaman ve nasıl kullanacaklarını daha iyi belirleyebilirler.
Şekillendirme Frezeleme İşleminin Yaygın Uygulamaları
Şekillendirme frezelemesinin yaygın uygulama alanları arasında dişli imalatı, havacılık ve otomotiv parçaları işleme, kalıp yapımı, tıbbi cihaz parçaları, özel prototip işleme ve dekoratif ve fonksiyonel konturlama yer almaktadır. Bu alanların tümü yüksek hassasiyet, karmaşık konturlama ve istikrarlı seri üretim gerektirir. Farklı uygulamalar, takım tasarımı, işleme parametreleri ve malzeme uyumluluğu için farklı gereksinimlere sahiptir. Doğru prosesi seçmek, üretim verimliliğini ve ürün kalitesini önemli ölçüde artırabilir.
| Kullanım alanı | Özel işleme seferi | Tipik malzeme | Mühendislik mükemmelliği |
| Yarış üretimi | Hassas işleme makineleriyle çalışan torna fabrikası, doğruluk ve hareket verimliliğini garanti eder. | Alaşımlı çelik, kırmızı fasulye çeliği, çelik olmayan çelik | Birincil kalıplama ile yüksek hassasiyetli şekillendirme, azaltılmış parlatma işlemi |
| Havacılık ve Uzay Aracı Sıfır Parça | Bileşik kavisli yüzeyli Japon döngü yapısı, döngü nicelleştirme tasarımı | Pirinç alaşımı, çelik alaşımı, çelik alaşımı | Yüksek mukavemetli malzeme işleme yeteneği, yüksek doğruluk ve tutarlılık. |
| Maket yapımı | Hassas kavisli yüzey, kalıp boşluğu ve özel özellikler | Takım çeliği, sert alaşım | Birincil çalışma kılıcı kalıplama, azaltılmış elektrik deşarjı işleme veya manuel onarım |
| Sıfır tıbbi ekipman | Mikroskobik sıfır parçacık, yüksek yüzey kalitesi | Çelik, çelik alaşımları, tıbbi plastikler | Tıbbi kayıt standardına uygun, yüksek hassasiyetli kıl delme işlemi. |
| Sabit prototip işleme | Çeşitli şekiller, hızlı ulaşım | Pirinç alaşımları, işlenmiş plastikler, kompozit malzemeler | Kısa eğitim süresi, hızlı öğrenme imkanı. |
| Dekorasyon ve fonksiyonel işleme | Güzellik ve özel yeteneklerin birleşimi | Demir, demir, demir, plastik | Sırlı kaplamanın birincil kalıplama yöntemiyle üretilmesi, yüksek yüzey kalitesi. |
Kalıp Frezeleme İçin Güvenlik Önlemleri
Şekillendirme frezeleme ve yüksek hızlı metal kesme işlemleri verimli olmakla birlikte, keskin aletler, uçuşan talaşlar ve yüksek hızlı dönüş nedeniyle önemli riskler içermektedir. Operatör güvenliğini sağlamak ve çevreyi korumak için, işlem sırasında gerekli önlemler alınmalıdır.
Operatör Güvenliği
- Kişisel Koruyucu Donanım (PPE): Operatörler, uçuşan parçalardan ve sıcak talaşlardan kaynaklanan yaralanmaları önlemek için güvenlik gözlüğü, kesilmeye dayanıklı eldiven, kaymaz ayakkabı ve diğer koruyucu ekipmanları giymelidir.
- Makine Muhafazaları: Yetkisiz veya güvenli olmayan çalışmayı önlemek için acil durdurma ve kilitleme mekanizmalarına sahip, tamamen kapalı koruma bariyerleri kullanın.
- Güvenlik Eğitimi: Kaza riskini en aza indirmek için alet değişimleri, ekipman ayarlamaları ve rutin güvenlik prosedürleri konusunda düzenli eğitim şarttır.
Soğutma Sıvısı Kullanımı
- Çevre Dostu Soğutucu Sıvılar: Kimyasal tehlikeleri ve çevresel etkiyi azaltmak için biyolojik olarak parçalanabilen soğutucu maddeler kullanın.
- Bakım: Bakteri oluşumunu önlemek ve performansı korumak için soğutma sıvısını düzenli olarak boşaltın ve yenisiyle değiştirin.
- Geri dönüşüm: Atık miktarını azaltmak için, kullanılmış soğutma sıvısını mümkün olan her yerde toplayıp geri dönüştürün.
Çip Yönetimi
- Sınıflandırma ve Toplama: Metal talaşlarını türlerine göre (demir, çelik vb.) ayırın ve geri dönüşüm süreçlerine yönlendirin.
- Yağ Giderme: Kirliliği azaltmak için kesme atıklarından yağı uzaklaştırın ve yağı geri kazanın.
- Atık Protokolleri: Temiz ve güvenli bir çalışma ortamı sağlamak için atık yönetimi, havalandırma ve güvenli bertaraf konularında standartlaştırılmış prosedürler oluşturun.
Bu önlemlere uyulması, güvenli, verimli ve çevreye duyarlı bir kalıp frezeleme işleminin gerçekleştirilmesini sağlar.
Myaşlı Metal Fkesin
Akıllı ve yeşil üretim yöntemlerinin yükselişiyle birlikte, şekillendirme frezeleme süreçleri daha otomatik, verimli ve çevre dostu hale geldi. Modern teknikler, daha düşük enerji tüketimi, daha az atık ve daha hızlı üretim döngüleriyle hassas işleme olanağı sağlıyor. Otomasyon, yapay zeka ve yeni takım malzemelerinin birleşimiyle süreç, daha yüksek doğruluk ve daha fazla verimlilik elde ediyor.
Otomasyon ve Yapay Zeka Geliştirmeleri
Otomatik takım değiştirme (ATC) sistemleri, manuel müdahaleyi azaltır, işçilik maliyetlerini optimize eder ve 7/24 kesintisiz çalışma imkanı sağlar. Yapay zeka destekli hesaplamalar, kesme yollarını ayarlayabilir, işleme adımlarını optimize edebilir, takım ömrünü uzatabilir ve çevrim sürelerini kısaltarak genel verimliliği artırabilir.
Yeni Nesil Kesici Takım Malzemeleri
TiAlN ve AlCrN gibi nano kaplamalar aşınma direncini ve ısı dağılımını artırarak daha yüksek kesme hızlarına olanak tanır. Gelişmiş karbür, seramik ve polikristalin elmas (PCD) takımlar, yüksek sertlikte veya ısıya dayanıklı malzemelerin işlenmesinde karşılaşılan darboğazların üstesinden gelir.
Entegre Üretim Teknolojileri (CNC + Toplu Malzeme)
CNC ön işleme ile toplu malzeme işlemenin birleşimi, hızlı şekillendirme sağlar, malzeme israfını azaltır ve yüksek boyutsal doğruluk sağlar. Entegre iş akışları, frezeleme, presleme ve şekillendirme arasında sorunsuz geçişlere olanak tanıyarak daha kısa teslim süreleri ve daha yüksek üretim verimliliği sağlar.
SSS
Şekillendirme Frezeleme İşleminin Amacı Nedir?
Şekil frezelemenin amacı, karmaşık profilleri doğru ve verimli bir şekilde üretmektir. Uygulamamda, bu işlem, standart uç frezeleme ile zaman alıcı olacak tutarlı eğriler, oluklar veya açısal özellikler oluşturmak için kullanılır. Çoklu takım işlemlerini tek bir kuruluma indirgeyerek verimliliği artırır, kümülatif toleransları düşürür ve ±0.005 mm doğruluk sağlar. Bu da onu, güvenilirlik ve değiştirilebilirliğin kritik olduğu havacılık, tıp ve otomotiv bileşenleri için vazgeçilmez kılar.
Şekillendirme frezeleme kesicilerinin farklı türleri nelerdir?
Şekillendirme frezeleme kesicileri arasında iç eğriler için içbükey kesiciler, dış eğriler için dışbükey kesiciler ve kenar yarıçapları için köşe yuvarlama kesicileri bulunur. Ayrıca pah kırma için tek açılı ve çift açılı kesiciler, kanal açma için T kanal kesiciler, diş profilleri için dişli kesiciler ve benzersiz geometriler için özel takımlar kullanıyorum. Kesici seçimi, parça tasarımına, gerekli toleranslara ve malzemeye bağlıdır; örneğin, uzun süreli kullanımlarda keskinliği ve boyutsal kararlılığı korumak için sertleştirilmiş çelik için karbür uçlu takımlar kullanılır.
Şekillendirme frezeleme yöntemiyle hangi malzemeler işlenebilir?
Alüminyum, paslanmaz çelik, titanyum ve nikel alaşımları gibi metallerin yanı sıra PEEK ve Delrin gibi mühendislik plastiklerinde de şekillendirme frezeleme yöntemini kullanıyorum. Kompozitler ve demir dışı malzemeler de yaygın olarak kullanılmaktadır. Her malzeme, takım ömrünü ve yüzey kalitesini optimize etmek için ayarlanmış kesme hızları gerektirir—alüminyum için 150–300 m/dak, paslanmaz çelik için 50–90 m/dak. Bu çok yönlülük, şekillendirme frezelemeyi çok çeşitli, düşük hacimli projeler veya birden fazla sektörde seri üretim için uygun hale getirir.
Sonuç
Şekillendirme frezeleme, modern üretimde vazgeçilmez olan son derece verimli ve hassas bir işleme yöntemidir. Otomasyon, gelişmiş malzemeler ve CNC teknolojisini birleştirerek, üretim verimliliğini artırırken tutarlı yüksek kaliteli parçalar sunar. Bu yöntemleri benimseyen şirketler, hassasiyet, hız ve güvenilirlik açısından rekabet avantajı elde eder.
TiRapid olarak , şekillendirme frezeleme ve özel bileşenler için uzman CNC işleme hizmetleri sunuyoruz. Ekibimiz, havacılık, otomotiv ve endüstriyel uygulamalar için yüksek kaliteli, uygun maliyetli ve güvenilir parçalar üretmek amacıyla takım seçimi, malzeme seçimi ve işleme stratejisinin optimize edilmesine yardımcı olur.
















