
Fikirleri parçalara dönüştürmeden önce, standart takımlar, uygun toleranslar ve minimum kurulumlar kullanarak işlenebilirliği değerlendiriyorum. Bu CNC İşleme için Tasarım kılavuzu, konseptten teslimata kadar pratik kurallar ve DFM ipuçları sunarak, yüksek hassasiyetli parçaları daha hızlı, daha güvenilir ve daha uygun maliyetli bir şekilde oluşturmanıza yardımcı olur.
CNC İşleme Nedir?
CNC işleme (Bilgisayar Sayısal Kontrolü), programlanmış aletlerin ham maddeleri hassas bir şekilde parçalara kestiği bir eksiltme işlemidir. Olağanüstü doğruluk, tekrarlanabilirlik ve metal ve plastiklerle uyumluluk sunarak, CAD tasarımını gerçek dünya üretimiyle birleştirerek daha hızlı ve verimli üretim sağlar.
Ilkeler Of CNC İşleme
CNC işleme, katı bir bloktan (iş parçası) malzemeyi katman katman çıkarır. 3D baskının eklemeli yapısının aksine, CNC çıkarıcıdır; her kesim nihai geometriye katkıda bulunur.
Frezeleme : Yüzeyleri, yuvaları ve oyukları şekillendirmek için dönen kesici takımlar kullanır. Prizmatik veya karmaşık 3 boyutlu şekiller için idealdir. Örneğin, günlük işimde, hassas konturlar ve pürüzsüz yüzeyler elde etmek için 5 eksenli merkezleme tezgahları kullanılarak ±0.01 mm toleranslı alüminyum gövdeler frezelenir.
Tornalama : Sabit bir aletin malzemeyi keserek silindirik veya konik şekiller oluşturduğu, iş parçasının döndürüldüğü yöntemdir. Bu yöntem, eşmerkezliğin kritik olduğu miller, burçlar ve valf gövdeleri için mükemmeldir.
Delme : Genellikle 0.5 mm ile 50 mm arasında değişen çaplarda matkap uçları kullanılarak delikler oluşturulur. Derin delikler, hassasiyet ve talaş tahliyesini sağlamak için genellikle kademeli delme veya soğutma sıvısı geçişli aletler gerektirir.
Modern fabrikalarda bu işlemler genellikle otomatik olarak birleştirilir; frezeleme, tornalama ve delme tek bir kurulumda yapılır ve bu da verimliliği ve doğruluğu önemli ölçüde artırır.
Ortak türler Of CNC Makineleri
CNC makineleri, hareket eksenlerinin sayısına göre farklılık gösterir:
2-3 Eksenli Makineler: Bunlar en yaygın ve uygun maliyetli olanlardır. Düz parçalar ve basit boşluklar için idealdirler ve X, Y ve Z yönlerinde hareket ederler.
4-5 Eksenli Makineler: Ek dönüş ve eğme hareketleri sunarak, tek bir kurulumda birden fazla yüzün veya karmaşık kavisli yüzeylerin işlenmesini sağlar. Örneğin, havacılık bileşenleri veya titanyum implantlar, doğruluk ve tutarlılık için genellikle 5 eksenli eş zamanlı işleme gerektirir.
Hibrit ve Çok Amaçlı Makineler: Frezeleme, tornalama ve bazen taşlama veya lazer kesim işlemlerini tek bir ünitede birleştirerek kurulum sürelerini ve insan hatalarını en aza indirir.
TiRapid'de, ekipman seçimini genellikle parça geometrisi ve tolerans gereksinimlerine göre yaparız. Prototip üretiminde 3 eksenli sistem hız sağlarken, karmaşık parçalar veya seri üretimde 5 eksenli sistem boyutsal tutarlılık ve birden fazla fikstüre kıyasla maliyet tasarrufu sağlar.
Tasarım Nedir? Fveya CNC İşleme
Üretim başlamadan önce tasarım, üretilebilirliği belirler. CNC işleme için tasarım, tüm fonksiyonel ve görsel hedeflere ulaşırken parçaların daha hızlı, daha kolay ve daha uygun maliyetli üretilmesini amaçlar. Optimize edilmiş tasarım, takım yollarını, kurulumları ve karmaşıklığı azaltarak hassasiyeti ve teslimat hızını artırır.
Rolü Of Tasarım In TÜretim Döngüsü
Tasarım, üretim sürecinin her aşamasını şekillendirir:
Takım yollarını ve karmaşıklığı tanımlar: Geometri, duvar kalınlığı ve tolerans, takım seçimini ve çevrim süresini etkiler. Akıllı tasarım, işleme süresini %30'dan fazla azaltabilir.
Kurulum ve Sıkıştırma İşlemlerini Azaltır: Tasarım aşamasında erişilebilirliği ve standart bağlantı elemanlarını dikkate almak, istikrarı ve verimliliği artırır.
Hassasiyeti ve Tekrarlanabilirliği Artırır: Net referans noktaları ve tutarlı hizalama, varyasyonu azaltır. TiRapid'de, referans deliklerinin standartlaştırılması, yeniden sabitleme hatalarını ±0.01 mm'ye düşürdü.
Dijital Üretim Entegrasyonunu Sağlar: Modern CNC iş akışları, tüm süreç boyunca doğruluğu korumak için tasarım, CAM ve denetim verilerini birbirine bağlar.
Tasarımın Maliyeti Nasıl Etkilediği Ave Teslim Süresi
Çizdiğiniz her boyut, üretim maliyetini ve süresini etkiler:
Malzeme ve Geometri Kesme Süresini Etkiler: Derin oyuklar veya ince duvarlar takım aşınmasını artırır. Derinliği %10 azaltmak, maliyeti yaklaşık %15 oranında düşürebilir.
Sıkı Toleranslar Maliyeti Artırır: Standart ±0.05 mm toleranslar hızlıdır; ±0.01 mm ise işlem süresini iki katına çıkarır.
Basitleştirilmiş Tasarım Teslimatı Hızlandırıyor: TiRapid'in DFM incelemeleri, pah kırma ve yuvarlatma gibi tasarım ayarlamaları sayesinde ortalama teslimat sürelerini 2 gün azalttı.
Standardizasyon Zaman Kazandırır: Standart dişler, delik boyutları ve ham maddelerin kullanılması, özellikle küresel üretimde, fiyat teklifi verme, tedarik ve üretim süreçlerini kolaylaştırır.
nelerdir TAvantajlar Ave Sınırlamalar Of Tasarım Fveya CNC İşleme
CNC işleme için tasarım, benzersiz hassasiyet ve tekrarlanabilirlik sunarak karmaşık geometrilerin verimli bir şekilde üretilmesine olanak tanır. Bununla birlikte, takım geometrisi, erişim mesafesi ve makine hareketi gibi faktörler sınırlamalar getirir. Bu sınırları ve bunlara göre nasıl tasarım yapılacağını anlamak, yüksek kaliteli ve uygun maliyetli üretim sağlar.
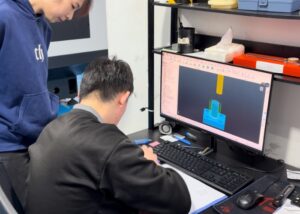
Avantajlar
Tasarım, maliyet, hız ve kalitenin temelidir.
Otomasyon ve Hassasiyet: CNC sistemleri, valf gövdeleri veya robotik bağlantılar gibi tutarlı parçalar için ideal olan ±0.01 mm hassasiyetinde tekrarlanabilirlik sağlar.
Malzeme Çok Yönlülüğü: CNC işleme, ilerleme hızlarını ve devir sayılarını ayarlayarak hem metalleri hem de plastikleri işleyebilir.
Daha Kısa Prototip Üretim Döngüleri: Erken DFM doğrulaması, kesme kuvvetlerini ve takım yollarını tahmin etmeye yardımcı olur; TiRapid, prototip üretim sürelerini %60 oranında kısaltır.
Veri Entegrasyonu: CAD-CAM iş akışları, tasarım amacının üretim ve denetim boyunca korunmasını sağlar.
Sınırlamalar
Gelişmiş CNC sistemleri bile geometrik kısıtlamalarla karşı karşıyadır.
Takım Şekli: Yuvarlak takımlar keskin iç köşeler kesemez; köşe yarıçapı ≥ takım çapının 1.3 katı olmalıdır.
Erişim Sınırlaması: Takım çapının 3 katından daha derin oyuklar titreşime neden olarak yüzey pürüzlülüğünü Ra0.8'den Ra3.2'ye yükseltir.
Makine Hareketi: Büyük boyutlu parçalar veya çok taraflı özellikler genellikle birden fazla kurulum gerektirir ve bu da hata riskini artırır.
Çözümler: Tasarım Optimizasyon Stratejileri
Cep Oranı: Takım sapmasını azaltmak için derinlik-genişlik oranını ≤3:1 tutun.
Köşe Yarıçapları: Takım ömrünü uzatmak için köşe yarıçapını artırın (örneğin, R1.5→R2.0).
İnce Duvarlar: Titreşimi önlemek için metallerde ≥0.8 mm, plastiklerde ≥1.5 mm kalınlık kullanın.
Delik Tasarımı: Derinlik ≤4× çap; kör deliklerin dibinde boşluk bırakın.
Dişler: Dişsiz bölümleri, diş adımı derinliğinin 1.5 katı kadar bırakın.
Metin: Kabartma değil, oyma tekniğiyle yazılmış metinlerde 20 punto sans-serif yazı tipleri kullanın.
Kaburgalar ve Çıkıntılar: Çarpılmayı önlemek için bitişik duvarın kalınlığının yaklaşık %60'ı kadar kalınlık.
Pahlar ve Yuvarlamalar: Verimlilik için genel "tüm kenarları kır" notlarını kullanın.
Eğim Açıları: Kesme gerilimini azaltmak ve yüzey kalitesini iyileştirmek için dikey duvarlara 1-2° ekleyin.
Ne kadar TTasarım aşamasında temel işleme parametrelerini belirlemek.
CNC işleme için tasarımda, tasarım kararları hassasiyeti, maliyeti ve teslim süresini belirler. Mühendisler, toleransları, yüzey işlemlerini, malzemeleri ve stok boyutlarını erken aşamada belirleyerek üretilebilirliği ve verimliliği sağlarlar; böylece tasarım amacını güvenilir, yüksek hassasiyetli ve uygun maliyetli üretime dönüştürürler.
Toleranslar AGD&T Uygulamaları
Toleranslar, tasarım ve üretim arasındaki köprüdür.
Tolerans Maliyeti Düşürür: Her özellik ±0.01 mm hassasiyet gerektirmez. TiRapid, uyum alanlarında ±0.02 mm ve diğer yerlerde ±0.1 mm tolerans belirleyerek işleme süresinden %25 tasarruf sağladı.
GD&T Netliği Artırır: Doğrusal toleranslar yerine, GD&T paralellik, salınım ve konum gibi geometrik özellikleri tanımlar.
En İyi Uygulamalar:
Kritik uyumlar için IT7–IT8'i kullanın.
Kritik olmayan alanlar için IT10–IT11 seviyesine gevşetin.
Yanlış anlaşılmaları azaltmak için çizimde genel tolerans notları tanımlayın.
Doğru tolerans dağılımı, toplam işleme maliyetini %10-30 oranında azaltabilir.
yüzey Ave Estetik Gereksinimler
İşlevsellik ve görünüm arasında denge kurmak, müşteri memnuniyetini artırır.
Yüzey Pürüzlülüğü İşlem Süresini Etkiler: Ra 0.8 µm ince işleme geçişleri gerektirirken, Ra 3.2 µm tek kesimde tamamlanabilir.
Yaygın Yüzey İşlemleri:
Alüminyum: Korozyon direnci için anotlama (Tip II/III).
Çelik: Paslanmaya karşı koruma için QPQ veya siyah oksit.
Plastikler: Görünüm için parlatma veya kum püskürtme.
Tasarım İpucu: Gereksiz son işlem uygulamalarından kaçınmak için CAD modelinizde işlevsel ve estetik yüzeyleri net bir şekilde ayırın.
Malzeme seçimi AIsıl İşlem
Malzeme, işlenebilirliği ve takım performansını belirler.
Kesme Davranışı:
Alüminyum (6061, 7075): 500–800 m/dak kesme hızı.
Paslanmaz çelik (304, 316): 150 m/dak'da daha yavaş.
Titanyum (Ti-6Al-4V): sağlam takım ve soğutucu gerektirir.
Isıl İşlem:
Sertleştirilmiş (>45 HRC) malzemeler için kaplamalı karbür takımlar gereklidir.
Son işleme işleminden önce, tavlanmış parçalarda gerilim giderme işlemi uygulayın.
Doğru malzeme ve işlem seçimi, alet ömrünü 2-3 kat uzatabilir.
Standart stok miktarlarının maliyetleri düşürmesinin nedenleri
Standart stok boyutlarını seçmek, en basit maliyet tasarrufu yöntemlerinden biridir.
Daha Az İşleme = Daha Az Zaman: 25 mm'lik bir kütük, 30 mm'lik bir kütüğe kıyasla 20 mm kalınlığındaki bir parça için %20 kesme süresi tasarrufu sağlar.
Kolayca Temin Edilebilir: 100 × 100 × 20 mm gibi yaygın boyutlardaki alüminyum levhalar stoklarımızda bolca mevcuttur.
Daha Kısa Teslimat Süreleri: Özel kalıp üretiminden kaçınmak, tedarik süresini 7 günden 1-2 güne indirebilir.
TiRapid, stok boyutlarını standartlaştırarak %30 daha hızlı teslimat ve daha yüksek malzeme verimliliği elde etti.
Ne kadar TTasarım Fveya Farklı İşleme Süreçleri
CNC işleme için tasarımda, frezeleme, tornalama ve delme gibi her işlem kendine özgü tasarım hususları gerektirir. Akıllı tasarımlar, takım üzerindeki gerilimi en aza indirir, titreşimi azaltır ve kurulumları basitleştirerek doğruluğu ve yüzey kalitesini iyileştirir. Aşağıda, TiRapid'in gerçek dünya üretim deneyiminden elde edilen önemli tasarım içgörüleri yer almaktadır.
Frezeleme Tasarım İpuçları
Frezeleme çok yönlüdür ancak takım rijitliğine ve geometrisine karşı hassastır.
Derinlik-Genişlik Oranını Kontrol Edin: Oyuk derinliğini takım çapının 4 katı içinde tutun. TiRapid, oranı 2.5×D ile sınırlayarak 7075 alüminyumda yüzey kalitesini %30 oranında iyileştirdi.
Takım Çapı: Daha kısa takımlar daha iyi rijitlik sağlar. Maliyetli özel kesicilerden kaçınmak için standart çaplar (Ø6, Ø8, Ø10 mm) etrafında tasarım özellikleri geliştirilmiştir.
Köşe Yarıçapı Optimizasyonu: İç köşe yarıçapını, oyuk derinliğinin ≥⅓'ü kadar kullanın (örneğin, 12 mm derinlik için R4). Daha büyük yarıçaplar, takım üzerindeki gerilimi ve titreşim izlerini azaltır.
Tornalama Tasarım İpuçları
Tornalama, yuvarlak parçalar üretmede mükemmeldir ancak dengeye dikkat edilmesi gerekir.
İncelik Oranı: Parça uzunluğu-çap oranını ≤8:1 tutun. Uzun miller için TiRapid, destek sağlamak amacıyla sabit destekler veya çift merkez kullanır.
Simetri Önemlidir: Simetrik geometri, dengeli kesme kuvvetleri sağlar ve eksantrikliği önler.
Titreşim Kontrolü: Sert malzemeler (örneğin, SUS420, HRC50) için daha düşük mil hızları ve uygun soğutucu kullanın.
Tasarım Notu: Daha iyi süreç planlaması için çizimlere "Merkez Desteği Gerekli" ibaresini ekleyin.
Sondaj Tasarımı İpucus
Sondaj temel bir işlemdir ancak çoğu zaman göz ardı edilir.
Derinlik-Çap Oranı: Delik derinliğini ≤10× çap olacak şekilde tutun. Daha derin delikler için her iki taraftan delme yapın veya kademeli delme yöntemini kullanın. TiRapid, talaş tahliye döngülerine sahip 5×D matkap uçları kullanarak ±0.02 mm doğruluk elde eder.
Diklik: Matkap giriş yüzeyleri, sapmayı önlemek için düz ve dik olmalıdır. Açılı yüzeylere küçük bir nokta yüzeyi ekleyin.
Yarım deliklerden kaçının: Yarım delikler aletlere zarar verir ve çapak bırakır. Kaçınılmazsa, bunun yerine frezeleme veya EDM yöntemini düşünün.
Ne kadar To Tasarım Alt Kesimleri Ave Karmaşık Özellikler
CNC işleme için tasarımda, girintiler ve iç geometriler büyük zorluklar oluşturur. Bu gizli alanlara standart takımlarla ulaşmak zordur ve maliyetleri artırabilir veya hatalara neden olabilir. Akıllı tasarım, işlevselliği takım erişilebilirliğiyle dengeler. Bu bölümde, zaman ve maliyetten tasarruf etmek için parçaların nasıl basitleştirileceği veya bölüneceği gösterilmektedir.
Alt Kesim Boyutları, Takım ve Erişilebilirlik
Alt kesimler, klasik "gizli geometriler"dir. Doğru tasarlanmadıkları takdirde, bir parçanın işlenemez hale gelmesine neden olabilirler.
Beden Rehberi:
Alt kesim derinliğini takım boyun uzunluğunun %70'inden az ve genişliği takım çapının 1.5 katından az tutun. TiRapid'de, bir valf gövdesinin alt kesim derinliğini 8 mm'den 5.5 mm'ye ayarlamak, standart bir küresel uçlu freze ile işleme yapılmasına olanak sağladı ve üretim süresinden %25 tasarruf sağladı.
Takım ve Yollar:
Alt kesimler için T kanallı veya küresel uçlu freze uçları kullanın. Dar alanlarda uzun boyunlu kesiciler veya 5 eksenli sistemler tercih edin. Her zaman en azından 1.5× takım çapı Aletin güvenli bir şekilde çıkarılması için gerekli boşluk.
Erişilebilirlik Kontrolü:
CAD/CAM yazılımında takım yollarını simüle edin. TiRapid mühendisleri Fusion 360'ı kullanıyor. Araç Erişilebilirlik Haritası Programlama öncesinde kör noktaları belirleyerek maliyetli yeniden çalışmaları önlemek.
Uygun Maliyetli Alternatifler
Karmaşık geometriler her zaman pahalı 5 eksenli işleme gerektirmez. Tasarım optimizasyonu genellikle aynı sonucu daha verimli bir şekilde elde etmeyi sağlayabilir.
Yapıyı Yeniden Tasarlayın:
Eğer bir alt kesim sadece kilitleme veya montaj özelliği olarak işlev görüyorsa, onu pahlı geçme veya dişli tasarımlarla değiştirin. Örneğin, TiRapid, 45°'lik kaydırmalı geçme kullanarak alüminyum bir gövdeyi yeniden tasarladı, 5 eksenli işleme yerine 3 eksenli işleme geçti ve parça maliyetini %40 oranında düşürdü.
Bölünmüş İşleme ve Montaj:
Parçayı daha kolay erişim için birden fazla bölüme ayırın, ardından vidalarla veya kaynakla yeniden birleştirin. Bu "modüler" yaklaşım havacılık ve otomasyon sektörlerinde yaygındır.
Artıları: Daha düşük ekipman maliyeti ve daha kolay bakım.
İpucu: Montaj sırasında doğru hizalama için dübel delikleri ekleyin.
Hibrit Üretim:
Son derece karmaşık iç boşluklar için, şekil doğrulaması için 3D baskıyı, fonksiyonel yüzeylerde CNC işleme ile birleştirin. Bu hibrit yaklaşım, tasarım özgürlüğü ve hassasiyeti dengeler; kalıp yapımı ve tıbbi cihazlar için idealdir.
Ne kadar To Plan Parça Yönlendirmesi Ave Bağlantı Elemanları
CNC işleme tasarımında, parça yönlendirmesi ve fikstürleme, doğruluk, verimlilik ve maliyeti büyük ölçüde etkiler. İyi bir tasarım, parçaların nasıl sıkıştırılacağını ve erişileceğini öngörür. Net referans noktaları ve daha az kurulum, tekrarlanabilirliği artırır, çevrim süresini kısaltır ve tutarlı işleme kalitesi sağlar.
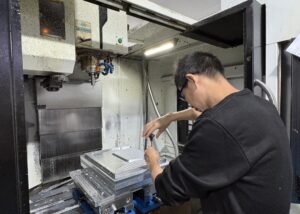
Veri Sistemi Ave Armatür Konumlandırma
Referans noktalarının tanımlanması, tasarım amacını işleme gerçekliğiyle uyumlu hale getirir. Yanlış seçilmiş referans noktaları, sık sık yeniden konumlandırmaya ve hizalama hatalarına yol açar.
Net bir referans sistemi oluşturun.
Birincil referans noktası olarak işlevsel veya montaj yüzeyini seçin. Örneğin, TiRapid makineleri, montaj yüzeyini ana referans noktası ve iki konumlandırma deliğini ikincil referans noktaları olarak kullanarak robotik bağlantı yuvalarını üretir ve <0.02 mm montaj sapması elde eder.
3 Noktalı Konum Belirleme Prensibi
“3-2-1” kuralını uygulayın: düzlem için üç nokta, yön için iki nokta, dönüş için bir nokta. Bu, stabilite sağlar ve yeniden sıkıştırma hatasını ±0.01 mm'nin altında tutar.
Aydınlatma Armatürünün Tasarımı ve Seçimi
Seri üretimde, parça değişimlerini hızlandırmak için pnömatik veya vakumlu fikstürler kullanın. Prototip üretiminde ise standart mengeneler veya yumuşak çeneler iyi sonuç verir. TiRapid'in DFM raporları, tasarım özellikleri ve sıkıştırma bölgeleri arasındaki çakışmaları önlemek için genellikle "Fikstür Girişim Alanları"nı vurgular.
Kurulumları Azaltmak Ave Takım Değişiklikleri
Her kurulum veya alet değişikliği potansiyel hataya yol açar ve zaman kaybına neden olur. Akıllı yönlendirme ve süreç sıralaması verimsizliği ortadan kaldırabilir.
Kurulumları En Aza İndir
Tasarım aşamasında, özelliklerin büyük çoğunluğunun (%70'ten fazlası) tek bir kurulumda işlenebilmesi sağlanır. Kritik delikler ve yüzeyler, yeniden yönlendirme ihtiyacını azaltmak için tek bir koordinat sisteminde gruplandırılır. TiRapid, bir alüminyum tabanın 3 kurulumdan 1'e indirilmesini sağlayarak teslim süresini 2 gün kısaltmıştır.
Alet Değiştirme Stratejisini Optimize Etme
Aynı kesici boyutu veya derinliği gerektiren özellikleri gruplandırın. 5 eksenli işlemede TiRapid, kaba işleme için Ø8 mm, ardından ince işleme için Ø4 mm ve Ø2 mm kullanır; bu da işlem süresinde %15 tasarruf sağlar ve takım ömrünü uzatır.
Verimli İşleme Yönünü Seçin
Mümkün olduğunca, talaş tahliyesini iyileştirmek ve takım sapmasını azaltmak için parçaları ana yüzey yukarı bakacak şekilde konumlandırın. Açılı özellikler için, normal kesme yollarına izin verecek şekilde parçayı eğin; bu, yüzey kalitesini ve tutarlılığını iyileştirir.
Ne kadar TCNC İşleme Çizimleri ve Dosyaları Hazırlama
CNC İşleme Tasarımı'nda, çizimler ve 3B dosyalar tasarım ve üretimi birbirine bağlar. Açık ve standartlaştırılmış belgeler, makinistlerin amacı hemen anlamalarına yardımcı olarak yeniden işleme ihtiyacını en aza indirir ve hassasiyeti artırır. Bu bölüm, hızlı ve doğru fiyat teklifi için önemli çizim detaylarını ve dosya formatlarını özetlemektedir.
Ne TDahil et IÇizimlerinizde
İyi hazırlanmış bir teknik çizim, işlenmiş her parçanın tasarım amacına uygun olmasını sağlar.
GD&T (Geometrik Boyutlandırma ve Toleranslandırma)
Fonksiyonel gereksinimleri ifade etmek için konum, diklik ve eş merkezlilik gibi geometrik toleransları kullanın. TiRapid mühendisleri, işleme başlamadan önce tüm GD&T sembollerini ekipmanımızın kapasitesiyle eşleştiğinden emin olmak için doğrular.
Boyutsal Toleranslar:
ISO 2768-mK veya ASME Y14.5 gibi yaygın standartlara uyun. Tipik yönergeler:
Genel işleme hassasiyeti: ±0.1 mm
Hassas uyum: ±0.02 mm
Delik toleransları: H7 veya H8
Bu standartların uygulanması, maliyet ve doğruluk arasında denge kurmaya yardımcı olur.
Yüzey İşleme ve Son İşlem:
Ra değerlerini ve bitirme tiplerini her zaman belirtin, örneğin:
Genel işleme için Ra 3.2 μm
Parlatma için Ra 0.8 μm
Tip II siyah eloksal kaplama veya QPQ siyah oksit koruma amaçlıdır.
TiRapid, yüzey gereksinimlerine göre takım ve işlem parametrelerini otomatik olarak atar.
Önerilen Dosya Biçimleri AYükleme İpuçları
Doğru formatı seçmek, fiyat teklifi verme sürecini hızlandırır ve çeviri hatalarını önler.
3B Model Formatları
STEP (.stp/.step) — evrensel, CNC için tercih edilen format.
IGES (.igs) — karmaşık yüzeyler için
STL (.stl) — 3D baskı için, CNC işleme için ideal değil.
Parasolid (.x_t) — SolidWorks/NX kullanıcıları için ideal
2B Çizim Biçimleri
PDF — notlar, toleranslar, yüzey kalitesi için
DWG/DXF — lazer kesim veya tel erozyonla kesim için
Yükleme Öncesi Kontrol Listesi
Tutarlı birimler (mm veya inç)
Kullanılmayan gövdeleri veya gizli çizimleri kaldırın.
Dosya başına bir parça
Çizim ve 3D model arasındaki hizalamayı doğrulayın.
Yüzey işlemi ve uygulama notlarını ekleyin.
Bu dosya standartlarına uyulması, CNC işleme projenizin tasarımdan üretime sorunsuz ve doğru bir şekilde geçmesini sağlar.
Ne kadar To İşleme Kalitesini Sağlamak Ave Hassasiyet
CNC İşleme Tasarımı'nda kalite güvencesi, son kontrolün ötesine geçerek tasarımdan teslimata kadar uzanır. Takım seçiminden yüzey doğrulamasına kadar her adım, doğruluk ve tutarlılığı etkiler. Bu bölüm, CNC parçalarının işlevsel ve görsel standartları karşılamasının nasıl sağlanacağını göstermektedir.
Ölçüm yöntemleri Ave Araçlar
Hassas işleme, tolerans gereksinimlerine ve parça geometrisine uygun güvenilir denetim yöntemlerine bağlıdır.
Temas Ölçümü (CMM)
Koordinat Ölçüm Makineleri (CMM'ler) mikron düzeyinde hassasiyet sağlar:
±2 µm'ye kadar doğruluk
Karmaşık geometriler ve serbest biçimli yüzeyler için idealdir.
Daha hızlı doğrulama için otomatik 3D karşılaştırma raporları
Temassız Optik Ölçüm
Optik ve lazer tarama, saniyeler içinde milyonlarca yüzey noktasını yakalar:
Doğruluk yaklaşık ±10 µm
Estetik veya esnek bileşenler için idealdir.
Boyutsal doğrulama için hızlıca 3 boyutlu bulut haritası oluşturur.
Manuel Ölçüm
Daha düşük hassasiyet gerektiren durumlarda (>0.05 mm), kumpaslar ve mikrometreler yeterli doğruluk sağlar.
Örnek: Mitutoyo dijital mikrometre kullanarak ±0.05 mm uyum toleransına sahip 6061 alüminyum bir gövdenin ölçülmesi.
Bitmiş Parça Kalitesi Ave Görünüm Beklentileri
Yüksek kaliteli CNC parçaları, boyut hassasiyetini yüzey mükemmelliğiyle birleştirir.
Yüzey Pürüzlülüğü Standartları
Ra 3.2 μm: Standart frezelenmiş yüzey
Ra 1.6 μm: Hassas işleme
Ra 0.8 μm: Parlatılmış veya ayna yüzey
Görsel ve Kozmetik Muayene
Kontroller arasında çizikler, ezikler, çapaklar ve renk bozulmaları yer alır.
Eloksal kaplamalarda küçük renk farklılıkları (ΔE < 2.0) ISO standartları dahilinde kabul edilebilir.
Boyutsal ve Şekilsel Doğruluk
İstatistiksel Proses Kontrolü (SPC) kullanan TiRapid, takım aşınmasını izler ve sapmaları gerçek zamanlı olarak ayarlayarak seri üretim sırasında sapmaları ±0.005 mm içinde tutar.
CMM incelemesi, SPC analizi ve kozmetik değerlendirmeyi birleştirerek, üreticiler minimum yeniden işleme ve artırılmış müşteri memnuniyeti ile tutarlı, yüksek kaliteli CNC parçaları elde ederler.
SSS
CNC parçalarının tasarımında hangi yazılımlar kullanılır?
3D modelleme için ağırlıklı olarak SolidWorks, Fusion 360 veya AutoCAD gibi CAD yazılımları, takım yolu oluşturma için ise Mastercam veya NX CAM gibi CAM araçları kullanıyorum. Bu platformlar tasarım ve üretimi entegre ederek, otomatik G-kod oluşturma sayesinde hassasiyeti %30'a kadar artırıyor ve programlama süresini %40 oranında azaltıyor.
CNC tezgahlarının tasarımında hangi kriterler dikkate alınmalıdır?
CNC takım tezgahları tasarlarken, rijitliğe, iş mili hızına ve termal kararlılığa öncelik veriyorum. Rijit bir yapı, ±2 µm içinde titreşim kontrolü sağlarken, dengeli hız-tork oranı işleme verimliliğini %25 artırır. Ayrıca üretim istikrarı için yük kapasitesini, takım değiştirme süresini ve bakım erişilebilirliğini de dikkate alıyorum.
CNC işleme için tasarımımı nasıl optimize edebilirim?
Geometriyi standart takım boyutları ve işlenebilir yarıçaplarla hizalayarak tasarımımı optimize ediyorum. Derin oyuklardan kaçınmak ve kurulum sürelerini en aza indirmek, çevrim süresini %35'e kadar azaltıyor. CAD'de erken aşamada Üretilebilirlik için Tasarım (DFM) prensiplerini kullanmak, daha düzgün takım yolları, daha iyi yüzey kalitesi ve daha az takım değişimi sağlıyor.
CNC işleme tasarım projemin maliyet verimliliğini nasıl artırabilirim?
Maliyet verimliliğini artırmak için parça geometrisini basitleştiriyor, delik boyutlarını standartlaştırıyor ve tek kurulumlu işleme için tasarım yapıyorum. Malzeme kullanımını ve takım ömrü takibini optimize ederek üretim maliyetlerinde %15-25 tasarruf sağlıyorum. Ayrıca benzer işlemleri gruplandırıyor ve çok eksenli kurulumlar kullanarak işçilik ve fikstür giderlerini önemli ölçüde azaltıyorum.
CNC ile işlenmiş parçalarımda hassas toleransları nasıl sağlayabilirim?
Kesme sıcaklığını kontrol ederek, CMM muayenesi kullanarak ve takım aşınma telafisi programlayarak çok sıkı toleranslar (±0.005 mm'ye kadar) sağlanır. Hassas fikstürleme, 6061-T6 alüminyum gibi kararlı malzemeler ve işlem sonrası doğrulama, birden fazla üretim sürecinde boyutsal tutarlılığın korunmasına yardımcı olur.
Sonuç
CNC işleme için tasarım sadece çizimler ve boyutlarla ilgili değildir; hassasiyet, verimlilik ve maliyet arasında denge kurmakla ilgilidir. Takım erişilebilirliği, toleranslar, malzemeler ve fikstürleme konularını erken aşamada ele alarak, mühendisler riskleri en aza indirebilir, tutarlılığı artırabilir ve yüksek hassasiyetli parçaları daha ekonomik bir şekilde elde edebilirler. CNC işleme tasarımıyla ilgili herhangi bir fikriniz veya ihtiyacınız var mı? İletişiminiz bizim için değerli bir deneyim kaynağı olacaktır!
















