
İşlenmiş bir gövde, doğru boyutlarda deliklere sahip olsa bile, bu delikler yanlış yerlerdeyse yine de monte edilemeyebilir. Her çapı kontrol etmek size hikayenin sadece bir kısmını anlatır. Ayrıca özelliklerin montaj yüzeyi, konumlandırma yüzeyleri ve eşleşen bileşenlerle nasıl ilişkili olduğunu da bilmeniz gerekir.
CMM incelemesi, boyutsal kanıt sağlar. Bir koordinat ölçüm makinesi yüzey koordinatlarını toplar ve ölçüm yazılımı bunları kullanarak belirtilen boyutları ve geometrik gereksinimleri değerlendirir. Sonuçlar, mühendislerin varyasyonu araştırmasına yardımcı olur ve alıcılara işlenmiş parçaları kabul etmek için belgelenmiş bir temel sunar.
Bu kılavuz, sürecin neyi ölçtüğünü, nasıl çalıştığını ve ortaya çıkan raporun projenizin kalite gereksinimlerini karşılayıp karşılamadığına nasıl karar vereceğinizi açıklamaktadır.
CMM Muayenesi Nedir?
CMM denetimi, bir koordinat ölçüm makinesi kullanarak parça geometrisini ölçer ve bunu çizimlere, CAD tanımlarına ve belirtilen toleranslara göre değerlendirir. Fiziksel ölçümleri, uyum ve montajı yöneten boyutsal gereksinimlerle birleştirir.
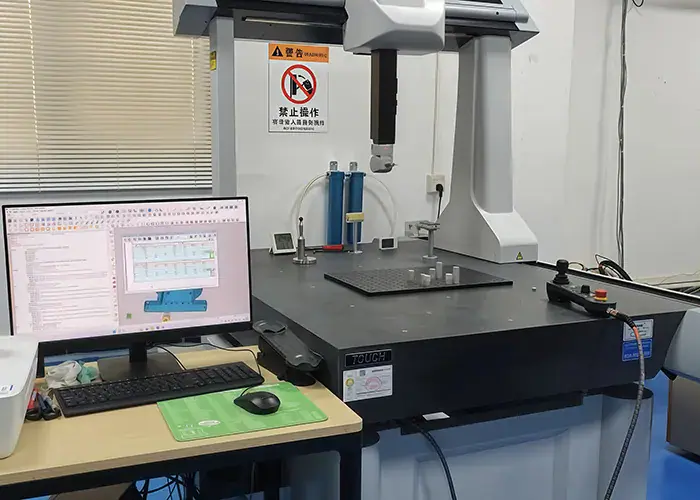
Yüzey Koordinatlarından Ölçülen Özelliklere
Bir CMM (Koordinat Ölçme Makinesi), yüzey konumlarını bir koordinat sistemi içinde kaydeder. Yazılım, bu noktaları birleştirerek düzlemler, daireler, silindirler ve bunların ilişkileri gibi özellikleri hesaplar. Örneğin, bir deliğin ölçülmesi, çapı ve ekseni hakkında bilgi sağlayabilir.
Yazılım daha sonra istenen özelliği değerlendirir. Çap sonucu boyut sorusuna cevap verir. Konum sonucu ise özelliğin belirtilen referanslara göre nerede bulunduğuna dair farklı bir soruya cevap verir.
Bu nedenle muayene hem ölçüm hem de yorumlamayı içerir. Çizim gereksinimi tanımlarken, ölçüm planı fiziksel özelliğin nasıl örnekleneceğini ve değerlendirileceğini belirler.
Dokunma Probu, Tarama ve Optik Ölçüm
Dokunmatik tetiklemeli problar, kalemin yüzeye temas etmesiyle tek tek noktalar toplar. Dokunsal tarama probları ise bir yol boyunca veri toplar ve bir özelliğin daha ayrıntılı değerlendirilmesi gerektiğinde daha geniş bir kapsama alanı sağlar.
Bazı sistemler, temassız veri toplamak için optik sensörler de kullanır. Bunlar, dokunulması zor özellikler için faydalı olabilir. Görüş hattı, yüzey yansıtıcılığı ve sensörün ölçüm yeteneği uygunluğu etkiler.
Seçim, denetim görevine bağlıdır. Erişilebilir bir deliğin ölçülmesi ve geniş, serbest biçimli bir yüzeyin karşılaştırılması, farklı sensörler ve örnekleme stratejileri gerektirebilir.
CMM muayenesi CNC parçalarında neleri doğrulayabilir?
CMM muayenesi, erişilebilir boyutları, geometrik toleransları ve yüzey profillerini değerlendirebilir. Muayene planı, her sonucu doğru çizim özelliğine, referans sistemine ve kabul gereksinimine bağlamalıdır.
Ölçüler ve Özellik Ölçüleri
Genellikle yapılan kontroller arasında çaplar, genişlikler, basamak yükseklikleri, derinlikler ve özellikler arasındaki mesafeler bulunur. İşlenmiş bir gövdede bunlar, bir yatağın uyup uymadığını, bir kapağın doğru şekilde oturup oturmadığını veya bir bağlantı elemanının montaj deliğinden geçip geçmediğini belirleyebilir.
Özellik tanımı önemlidir. Örneklenen noktalardan hesaplanan bir iç çap, çizimde istenen boyut özelliğini temsil etmelidir. Gereksinim yerel boyut veya birleşme sınırı ile ilgili olduğunda, tek bir uyarlanmış değerin ek değerlendirmeye ihtiyacı olabilir.
Örneğin, şekil varyasyonu gösteren bir delik, montaj sırasında farklı davranırken, nominal değerine yakın bir uyumlu çap üretebilir. Muayene planı, belirtilen boyut ve şekil gereksinimlerini ele almalı, böylece bildirilen değer mühendislik sorusuna cevap vermelidir.
Geometrik Toleranslar ve Referans Noktası İlişkileri
Geometrik boyutlandırma ve toleranslandırma (GD&T), tek tek boyut ölçümlerinin tam olarak tanımlayamadığı özellikleri kontrol eder. Düzlük, bir yüzeyin şekliyle ilgilidir. Diklik ve konum ise özellikleri belirtilen referans noktalarıyla ilişkilendirir.
Bir referans noktası, fiziksel bir referans özelliğinden oluşturulan teorik olarak kesin bir referanstır. Çizime bağlı olarak, bir montaj yüzeyi yönlendirmeyi belirlerken, diğer özellikler parçayı referans çerçevesi içinde konumlandırır.
Montaj plakası için, doğru boyutlandırılmış delikler, konumlandırma özelliklerine göre yine de yer değiştirebilir. Konumlarının değerlendirilmesi, bu uzamsal ilişkiyi ele alır. Düzlük ise, bir referans noktası gerektirmez.
Malzeme koşulu değiştiricileri, izin verilen geometrik toleransı veya referans noktasının nasıl oluşturulduğunu etkileyebilir. Değerlendirme, yalnızca görüntülenen geometrik tolerans değerini kullanmak yerine, izin verilen ek tolerans da dahil olmak üzere, tüm özellik kontrol çerçevesini takip etmelidir.
Profiller ve Karmaşık Yüzeyler
Eğri geometri için, ölçülen noktalar veya tarama verileri nominal CAD yüzeyiyle karşılaştırılabilir. Sapma haritası, üretilen yüzeyin referans geometrinin üstünde veya altında nerede yer aldığını ortaya çıkarmaya yardımcı olur.
Hizalama, karşılaştırmanın amacına uygun olmalıdır. Genel olarak en iyi uyum sağlayan bir ekran, şekli incelemeye yardımcı olabilirken, çizime dayalı bir profil değerlendirmesi, ilgili referans noktası ve tolerans gereksinimlerine uymalıdır.
| Çizim Gereksinimi | Örnek CNC Özelliği | Denetim Odaklı |
| çap toleransı | Yatak deliği | Belirtilen boyut özelliği |
| Pozisyon toleransı | Montaj deliği deseni | Gerekli tolerans bölgesi içinde konum ve yönelim |
| Düzlük toleransı | Oturma yüzeyini örtün | Değerlendirilen alandaki yüzey şekli |
| Yüzey profili toleransı | Konturlu konut | Belirtilen hizalama altındaki yüzey varyasyonu |
CMM Muayenesi Nasıl Gerçekleştirilir?
İş akışı, ürün tanımının incelenmesi, parçanın ve ölçüm sisteminin hazırlanması ve gerekli hizalamanın belirlenmesiyle başlar. Ardından operatör, özellik verilerini toplar ve onaylanmış denetim programını kullanarak sonuçları değerlendirir.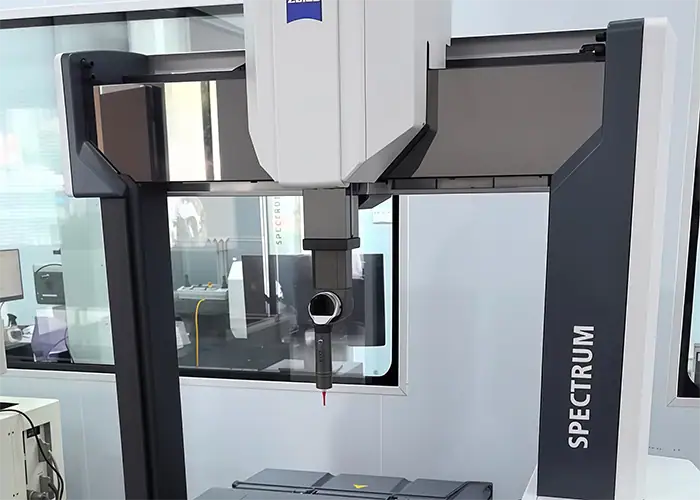
Çizim ve Muayene Gereksinimlerini Gözden Geçirin
Mevcut çizim ve modelle başlayın. Parça numarasını, revizyonu, birimleri ve geçerli toleransları kontrol edin. Ölçüm rutinini oluşturmadan önce model ve çizim arasındaki çakışmaları çözün.
Kontrol edilmesi gereken özellikleri ve kontrol edilmeleri gereken koşulları belirleyin. Kaplamadan etkilenen nihai bir boyutun, işlem tamamlandıktan sonra doğrulanması gerekebilir; ara ölçüm ise işleme kontrolüne yardımcı olabilir.
İncelenecek parça sayısı ve özellikleri konusunda anlaşmaya varın. Seçilen kritik özellikleri kapsayan bir rapor ve tam boyutlu bir yerleşim planı, farklı programlama ve ölçüm gereksinimlerine sahip farklı teslimatlardır.
Parçayı ve Ölçüm Sistemini Hazırlayın
Temasla ilgili sorunlara yol açabilecek kirlilikleri giderin. Talaşlar, yağ tabakaları ve gevşek parçacıklar ölçümleri bozabilir. Çapaklara da dikkat edilmelidir; kontrollü bir alandan malzeme çıkarmak yerine, belirtilen kenar koşuluna uyulmalıdır.
Parçanın ölçüm ortamında stabilize olmasına izin verin. Doğrudan işleme tesisinden gelen bir parça, makine ve fikstürden farklı bir sıcaklıkta olabilir.
Sistemin kalibrasyon durumunu kontrol edin ve gerekli prob kalifikasyonunu tamamlayın. Kalifikasyon, program tarafından kullanılan prob ucu konfigürasyonunun özelliklerini belirler. Bu işlem, CMM'nin ölçüm performansının doğrulanmasının yerini almaz.
Parçayı sabitleyin ve referans hizalamasını belirleyin.
Parçayı, sıkıştırma veya ölçüm kuvvetleri altında deforme olmadan sabit kalacak şekilde destekleyin. Referans noktalarının ve inceleme yüzeylerinin seçilen prob ucuna erişilebilir olmasını sağlayın.
Fiziksel fikstür parçayı tutarken, hizalama matematiksel referans çerçevesini oluşturur. Bir bileşenin doğru ölçülebilmesi için makine eksenlerine dik olarak oturması gerekmez.
Gerekli referans noktalarını ölçün ve bunların öngörülen sırasını ve kısıtlamalarını belirleyin. Uygun bir yüzeyin kullanılması, özellikle montaj referanslarına bağlı konum ve profil gereksinimleri açısından sonucu değiştirebilir.
Özellikleri Ölçün ve Uygunluğu Değerlendirin
Program, prob yaklaşımlarını, boşlukları, ölçüm konumlarını ve değerlendirme ayarlarını tanımlar. Rutin tekrarlanan incelemeler için kullanılmadan önce, ilk doğrulama işlemi erişimi ve hareketi kontrol eder. Parçanın yeniden konumlandırılması gerekiyorsa, planın gerekli referansları korumak veya yeniden oluşturmak için güvenilir bir yönteme de ihtiyacı vardır.
Ölçüm stratejisiyle belirlenen verileri toplayın ve daha sonra yorumlanması için gerekli olan program ve kurulum bilgilerini saklayın.
Ölçümden sonra, beklenmeyen değerleri, kaçırılan temas noktalarını veya anormal tarama davranışlarını gözden geçirin. Yazılım tarafından oluşturulan kabul sonuçları, doğru giriş tanımlarına ve değerlendirme ayarlarına bağlıdır. Geçerli bir rutin, sonucun kontrol edilen gereksinime izlenebilir olmasını sağlar.
CMM Muayene Sonuçlarını Güvenilir Kılan Nedir?
Güvenilir sonuçlar için uygun bir ölçüm sistemi ve kontrollü bir yöntem gereklidir. Kalibrasyon, termal koşullar, parça sabitleme, prob konfigürasyonu, örnekleme ve değerlendirme ayarları, bildirilen değere olan güveni etkileyen faktörlerdir.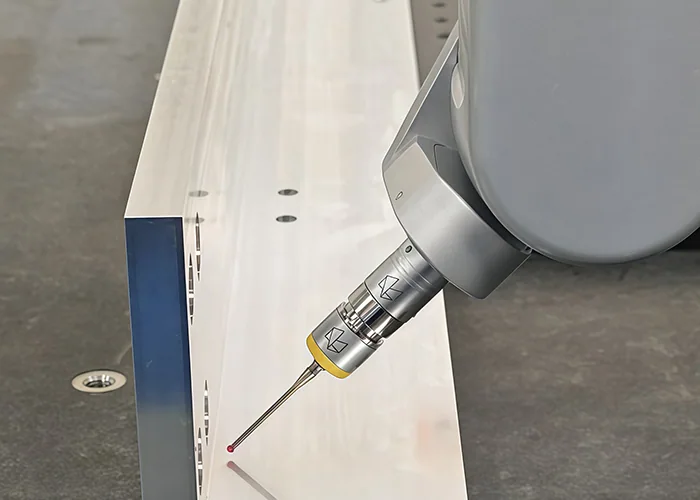
Kalibrasyon, Sıcaklık ve Parça Stabilitesi
Kalibrasyon ve periyodik doğrulama, makinenin amaçlanan iş için uygun olup olmadığını belirlemeye yardımcı olur. Rutin kullanım sırasında yapılan kontroller, planlı servisler arasındaki değişiklikleri ortaya çıkarabilir.
Kalibrasyon kanıtının, test edilen konfigürasyon ve koşullar da dahil olmak üzere, aslında neleri kapsadığını gözden geçirin. Sertifika, ölçüm sisteminin değerlendirilmesini destekler. Muayene görevi, ilgili parça için uygun prob erişimi, fikstür ve değerlendirme yöntemlerine ihtiyaç duyar.
Sıcaklık, ölçüm sistemini ve iş parçasını etkiler. Malzeme genleşmesi, sıcaklık gradyanları ve elleçleme, özellikle mevcut tolerans küçük olduğunda sonuçları etkileyebilir. Muayene ortamı, ekipmana ve ölçüm görevine uygun olmalıdır.
Parça stabilitesi, mekanik durumunu da içerir. Muayene sırasında sıkıştırılan ince bir duvar, sabitlendiği sırada kabul edilebilir görünebilir ancak serbest bırakıldıktan sonra şekil değiştirebilir. Kurulum, belirtilen herhangi bir kısıtlama da dahil olmak üzere, gerekli muayene koşulunu temsil etmelidir.
Prob Erişimi, Örnekleme ve Değerlendirme Ayarları
Uzun bir uç, derin bir detaya ulaşabilir ancak daha kısa bir konfigürasyona göre farklı bir davranış sergileyebilir. Uç çapı ayrıca erişimi ve hangi yüzey detaylarına temas edilebileceğini de etkiler. Gerçek görev için uygun konfigürasyonu seçin ve doğrulayın.
Örnekleme, beklenen varyasyonu yansıtmalıdır. Kolay ulaşılabilir bir alanda yoğunlaşan noktalar, incelmeyi, loblanmayı veya yerel bozulmayı gözden kaçırabilir. Tarama, kapsama alanını iyileştirebilir, ancak yol ve değerlendirme yine de özelliğe uygun olmalıdır.
Montaj ve filtreleme ayarları da hesaplanan sonuçları etkiler. İki denetim sistemi arasında uyuşmazlık olduğunda, parçanın değiştiği sonucuna varmadan önce hizalama, örnekleme ve değerlendirme yöntemlerini karşılaştırın.
Ölçüm Belirsizliği ve Kabul Kararları
Ölçüm belirsizliği, bir sonuçla ilişkili şüpheyi tanımlar. Bu belirsizlik, makine, sensör, kurulum, parça ve ortam dahil olmak üzere belirli ölçüme bağlıdır.
Çözünürlük, görüntülenen en küçük artıştır. Tekrarlanabilirlik, ölçümler belirli koşullar altında tekrarlandığında elde edilen uyumu tanımlar. Bunların hiçbiri tek başına, bildirilen değerin değerlendirilen özelliği ne kadar doğru temsil ettiğini belirlemez.
Sonuç tolerans sınırına yaklaştığında, üzerinde anlaşmaya varılan kabul kuralını ve ilgili belirsizlik bilgilerini kullanın. Fazladan ondalık basamaklar sınırda bir sonucu kesinleştirmez. Yöntemi gözden geçirmek veya daha uygun bir ölçüm yaklaşımı kullanmak gerekebilir.
CMM Denetim Raporu Nasıl Okunur?
Parça kimliğini ve muayene kapsamını doğrulayarak raporu okuyun, ardından her sonucu çizim gereksinimiyle eşleştirin. Nominal değerleri, ölçülen sonuçları, toleransları ve kabul durumunu birlikte inceleyin.
Parça Tanımlama ve Muayene Kapsamını Kontrol Edin
Parça numarasını, çizim revizyonunu, birimleri, muayene tarihini ve ilgili parti veya seri numarasını doğrulayın. Kayıtlar, hangi fiziksel parçaların ölçüldüğünü belirlemeyi mümkün kılmalıdır.
Ardından, rapor girdilerini çizim özellikleriyle ilişkilendirin. Balonlu bir çizim, gereksinimlere tanımlayıcılar atayarak ilgili sonucu bulmayı kolaylaştırır.
Kapsamı açıkça kontrol edin. Bir CMM raporu, seçilen parçalardaki seçilen özellikleri belgeleyebilir. Sadece başlığı, her çizim gereksiniminin veya sevkiyattaki her bileşenin incelendiğini kanıtlamaz.
Nominal Değerleri, Sapmaları ve Toleransları Yorumlayın
Basit bir boyut için, nominal değer belirtilen hedef değerdir. Ölçülen sonuç, izin verilen sınırlar ile karşılaştırılır ve sapma genellikle ölçülen değer eksi nominal değer olarak gösterilir.
Geometrik özellikler farklı değerlendirme mantığı kullanır. Örneğin, düzlük, işaretli boyut sapması olarak yorumlanmak yerine, izin verilen şekil toleransı ile karşılaştırılır. Konum ve profil, eksiksiz tolerans tanımları kullanılarak değerlendirilmelidir.
Aşağıdaki kurgusal örnekler, rapor okumayı göstermektedir. Tüm değerler milimetre cinsindendir ve durum sütunu, belirtilen sınırlar ile doğrudan karşılaştırmayı göstermektedir.
| Karakteristik | Çizim Gereksinimi | Ölçülen Sonuç | karşılaştırma | Durum |
| Adım yüksekliği | 10.00 0.05 ± | 10.02 | nominal değerden +0.02 | Belirtilen sınırlar dahilinde |
| Delik çapı | 20.00 için 20.02 | 20.03 | üst sınırın 0.01 üzerinde | Belirtilen sınırlar dışında |
| Düzlük | maksimum 0.03 | 0.02 | limitin 0.01 altında | Belirtilen sınırlar dahilinde |
Kısaltmaları, grafikleri veya renk göstergelerini yorumlarken rapordaki tanımları kullanın. Kabul işareti, belirtilen gereksinim ve sonuçtan anlaşılabilir olmalıdır.
Sınırda bir üretim sonucu için, daha önce ele alınan karar kuralını kullanarak karşılaştırmayı yorumlayın. İşaretli boyut sapması, geometrik tolerans sonucu ve renk haritası mesafesi farklı nicelikleri tanımlar ve kendi etiketlerini korumalıdır.
Tolerans dışı ve sınırda sonuçların incelenmesi
Öncelikle hangi özelliğin etkilendiğini ve hangi parçaları temsil ettiğini doğrulayın. Ardından çizim yorumunu, kurulumu ve ölçüm verilerini doğrulayın.
Sonuç belirlendikten sonra, mühendislik ve kalite ekipleri nedeni değerlendirebilir ve yetkili çözümü belirleyebilir. Ölçüm, bu karar için kanıt sağlar. Ancak toleransın değiştirilmesine veya sapmanın kabul edilmesine yetki vermez.
Tekrarlanan ölçümler arasında farklılık varsa, farkı araştırın ve ilgili kayıtları saklayın. Kabul edilebilir bir değer elde edilene kadar ölçümü tekrarlamak, asıl sorunu gizler.
Üretimde CMM Kontrolü Ne Zaman Kullanılmalıdır?
Geometri, tolerans ilişkileri veya dokümantasyon gereksinimleri bunu haklı kıldığında CMM denetimi kullanın. Sonuçların üretim kararlarına rehberlik edebileceği veya kararlaştırılan onay gereksinimlerini destekleyebileceği aşamalara kontroller yerleştirin.
İlk Makale ve Süreç Değişikliği Doğrulama
Üretim devam etmeden önce, yeni bir programın veya kurulumun çıktısını doğrulamak için ilk bir inceleme yapılabilir. Bir gövdenin delik hizalaması veya bir plakanın delik deseni, temel boyut kontrollerinin gözden kaçıracağı sorunları ortaya çıkarabilir.
Tasarım, fikstür, takım yolu veya üretim rotasındaki değişiklikler, etkilenen özelliklerin doğrulanmasını gerektirebilir. Kapsam, değişikliğe ve müşterinin gereksinimlerine uygun olmalıdır.
Sonuçları, incelenen bileşen ve değerlendirilen üretim revizyonuna göre kaydedin. Bu, onaylanmış bir değişiklikten sonra yapılacak sonraki kontroller için bir referans oluşturur.
İşlem Sırasında Kontroller ve Son Muayene
Ara kontroller, bir sonucun sonraki bir işlemi etkileyebileceği durumlarda faydalıdır. Örneğin, pahalı bir son işlemden önce kritik delik konumlarının doğrulanması, parçaya daha fazla değer katılmadan önce boyutsal bir sorunu tespit edebilir.
Üretim boyunca düzenli olarak toplanan ölçümler, eğilimlerin incelenmesine de destek sağlayabilir. Takım aşınması, kurulum değişiklikleri ve termal etkiler, tek bir raporla kanıtlanmış sonuçlar yerine, araştırılması gereken olası nedenlerdir.
Son kontrol, kararlaştırılan özelliklerin istenen teslimat koşullarında doğrulanmasını sağlar. Kontrol planında, kapsamın örnekleme mi yoksa her bir parça mı olduğu ve bireysel sonuçların sevkiyatla nasıl bağlantılı olduğu belirtilmelidir.
CMM ve Tamamlayıcı Muayene Yöntemlerinin Seçimi
Gereksinimi uygun güven ve çabayla değerlendirebilecek yöntemi kullanın. Erişilebilir kalınlıklar veya dış çaplar mikrometrelerle verimli bir şekilde kontrol edilebilir. Özel ölçüm cihazları, tekrarlanan üretim kontrollerini destekleyebilir.
CMM'ler, mekansal ilişkilerin, birden fazla referans noktasının veya karmaşık geometrinin değerlendirilmesi gerektiğinde kullanışlıdır. Diğer gereksinimler için uygun sensörler veya ayrı yöntemler gereklidir.
| Denetim İhtiyacı | Uygun Yaklaşım | Ana Husus |
| Erişilebilir boyut ölçüsü | Mikrometre veya uygun bir ölçü aleti | Menzil, erişim ve ölçüm kapasitesi |
| Veriyle ilgili konum veya profil | Uygun bir ölçüm planına sahip CMM | Hizalama, örnekleme ve belirsizlik |
| İşlevsel kabul iş parçacığı | Uygun diş ölçüsü | Belirtilen diş ve ölçü gereksinimi |
| Yüzey pürüzlülüğü | Yüzey dokusu ölçüm cihazı veya özel CMM sensörü | Sıradan boyut ölçümü pürüzlülüğü belirlemez. |
| Çatlaklar veya iç süreksizlikler | Uygun tahribatsız muayene yöntemi | Malzeme ve kusur türü, yöntemi belirler. |
CNC Siparişinde CMM Muayenesini Nasıl Belirtmelisiniz?
Teklif talebinde bulunurken, ihtiyaç duyduğunuz özellikleri, parça durumunu, muayene miktarını ve dokümantasyonu belirtin. Bu ayrıntılar, tedarikçinin ölçüm işlemlerini, işleme ve sonlandırma aşamalarını planlamasına olanak tanır.
Çizimleri, referans noktalarını ve kritik özellikleri sağlayın.
Kontrollü bir çizim ve buna karşılık gelen CAD modelini gönderin. Montajı veya performansı belirleyen toleransları ve arayüzleri, özellikle yanlış yorumlanması kolay gereksinimleri belirtin.
Önemli olan tüm muayene koşullarını açıklayın. Esnek bir bileşen, tanımlanmış bir destek düzenlemesine ihtiyaç duyabilir. Kaplamalı bir parça, işlem tamamlandıktan sonra son kabul kontrolüne ihtiyaç duyabilir.
Dikkatli kullanım gerektiren kozmetik veya hassas yüzeyleri belirleyin. Bu, tedarikçinin kontrollü özelliklere erişimi gözden geçirirken temas noktalarını ve destek yöntemlerini dikkate almasını sağlar.
Çizim incelemesi sırasında ulaşılması zor yüzeyleri görüşün. Prob erişimi, yüzey görünürlüğü ve gerekli özellik, inceleme yolunu etkileyebilir. Bu noktaların erken aşamada çözülmesi, erişilemeyen bir özelliğin teslimat aşamasında bir anlaşmazlığa dönüşmesini önler.
Numune Alma, Raporlar ve Teslimat Kayıtları Konusunda Anlaşmaya Varın
Ölçülecek parçaların özelliklerini ve sayısını, ayrıca gerekli rapor formatını tanımlayın. Balonlu çizim, boyut sonuçları, bireysel parça tanımlaması veya resmi ilk ürün sunumu gerekip gerekmediğini belirtin.
Ayrıca, uygunsuz sonuçların nasıl iletileceği ve teslimata hangi kayıtların eşlik etmesi gerektiği konusunda da anlaşmaya varılmalıdır. Muayene programı revizyonunun ve ilgili kurulum bilgilerinin saklanması, daha sonraki soruların araştırılmasına yardımcı olabilir.
Faydalı bir talep, incelenen parçayla bağlantılı olarak belirlenen her kritik özellik için ölçülen sonuçları ve kalan boyutlar için üzerinde anlaşılmış bir örnekleme planını içerebilir. Bu, genel bir kalite raporu sağlama talimatından daha kolay fiyatlandırılabilir ve doğrulanabilir.
TiRapid fiyat teklifi almak için, modeliniz, çiziminiz, malzemeniz, yüzey işleminiz ve sipariş miktarınızla birlikte bu denetim gereksinimlerini de ekleyin. Bu, proje ekibine aynı siparişin parçası olarak üretim ve doğrulama konularını görüşmek için gereken bilgileri sağlar.
SSS
CMM Denetimi Ne Kadar Sürer?
Süre, özellik sayısına, erişime, kuruluma, programlamaya ve raporlama gereksinimlerine bağlıdır. Yeni ve karmaşık bir parça, doğrulanmış bir rutine sahip tekrarlanan bir siparişten farklı bir hazırlık gerektirir. Çizime ve inceleme kapsamına göre bir fiyat teklifi isteyin.
CMM (Koordinat Ölçme Makinesi) ile yapılan inceleme plastik parçalar için kullanılabilir mi?
Evet. Yöntem, esnekliği, sıcaklığı ve temas veya sıkıştırma kuvvetleri altında olası deformasyonu dikkate almalıdır. Kontrol edilen özellik için uygun destek, kontrollü prob veya uygun bir optik sensör gerekebilir.
CMM Raporu ile İlk Ürün İnceleme Raporu aynı şey midir?
Hayır. Bir CMM raporu, belirtilen kapsamı dahilindeki ölçümleri belgelemektedir. İlk ürün inceleme raporu, bu sonuçları malzeme, süreç ve diğer gerekli doğrulama kayıtlarıyla birlikte içerebilir. Gerekli içeriği, müşterinin spesifikasyonuna ve geçerli gereksinimlere uygundur.
Sonuç
CMM muayenesi, ölçülen özellikleri tanımlanmış çizim gereksinimleriyle eşleştirerek CNC parçalarının boyutlarını ve geometrisini doğrular. Faydalı sonuçlar, doğru hizalama, uygun örnekleme, kontrollü koşullar ve neyin gerçekten incelendiğini belirten bir rapora bağlıdır.
Teklif talebinde bulunurken çiziminizi, CAD modelinizi ve temel denetim gereksinimlerinizi TiRapid'e gönderin . Kritik özellikleri ve teslimat kayıtlarını erken tanımlamak, işleme ve kalite ekiplerine projenizi planlamak için net bir temel sağlar.
















