Otomasyon ekipmanları genellikle çok sayıda özel yapısal bileşen gerektirir. Ekipman tabanları, montaj plakaları, konektörler, fikstürler, konumlandırma blokları ve kılavuz ray braketlerinin tümü, genel makine düzenine göre tasarlanmalıdır. Ar-Ge ve tedarik ekipleri için, standart dışı parça işleme, çizim yorumlama, tolerans yönetimi, malzeme seçimi, yüzey işleme, montaj ilişkileri ve teslimat programlarını içerir. CNC işleme, 2B mühendislik çizimlerini ve 3B modelleri doğrudan işleyebildiği için prototip geliştirme, küçük ölçekli üretim ve otomasyon ekipmanı parçalarının seri tedariği için uygundur.
Otomasyon ekipmanları için özel, standart dışı parçaların temel gereksinimleri nelerdir?
Otomasyon ekipmanlarındaki özel parçalar, sabitleme, konumlandırma, bağlantı, yönlendirme ve iletim gibi işlevleri yerine getirir. Üretim çözümü, ekipman yapısına, yük koşullarına ve çalışma ortamına uygun olmalıdır.
Boyutsal Doğruluk, Ekipman Montajını Doğrudan Etkiler
Montaj delikleri, konumlandırma delikleri, birleşme yüzeyleri ve bağlantı yüzeyleri arasında kesin konum ilişkileri vardır. Kritik boyutlardaki sapmalar, montaj zorluklarına, tekrarlanan ayarlamalara, mekanizma hizalama sorunlarına veya hareket sıkışmasına kolayca yol açabilir.
- CNC işleme yöntemi, çizimlere göre delik çaplarını, delik aralıklarını, basamak sayılarını ve montaj yüzeyi boyutlarını kontrol edebilir.
- Birleştirme alanlarının odaklı incelenmesi, montaj boşluğunu ve konumlandırma hatalarını azaltmaya yardımcı olur.
- Toplu siparişlerde, istikrarlı programlar ve tutarlı referans noktaları kullanmak, parçalar arasındaki boyut tutarlılığını artırır.
Kritik boyutların istikrarlı bir şekilde kontrol edilmesi, sonraki montaj ayarlamalarını azaltabilir ve ekipman devreye alma sürecini daha verimli hale getirebilir.
Standart Dışı Yapılar Esnek İşleme Yöntemleri Gerektirir
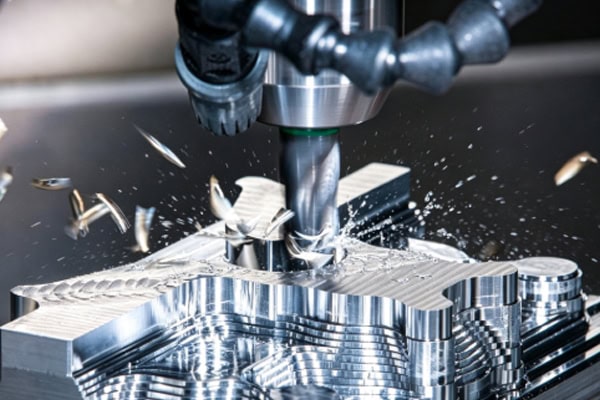
Otomasyon projelerinde kullanılan braketler, fikstürler ve bağlantı blokları genellikle benzersiz yapılara sahiptir. Ortak özellikler arasında yuvalar, oyuklar, eğimli yüzeyler, düzensiz konturlar ve çok yönlü delikler bulunur. CNC işleme, 3 boyutlu modellere dayalı karmaşık özellikleri tamamlayabilir. Çok taraflı parçalar için, tekrarlanan sıkıştırmadan kaynaklanan konumlandırma hatalarını azaltmak amacıyla 4 eksenli veya 5 eksenli işleme de kullanılabilir. Esnek üretim yöntemleri, sık optimizasyon gerektiren ekipman yapıları için uygundur ve ayrıca revize edilmiş parçalar için üretim döngüsünü kısaltabilir.
Malzemeler, parçanın işlevine göre seçilmelidir.
Farklı parçalar farklı yüklere, hareket frekanslarına ve çalışma ortamlarına maruz kalır. Malzeme seçimi, mukavemet, ağırlık, aşınma direnci, korozyon direnci ve işleme maliyeti arasında bir denge sağlamalıdır.
| Standart Dışı Parça Tipi | Ortak Malzemeler | İşleme Odaklı |
| Ekipman montaj tabanları | Alüminyum alaşımları, çelik | Düzlük, delik konumları, genel boyutlar |
| Robotik kol bağlantı elemanları | Alüminyum alaşımları, paslanmaz çelik | Ağırlık, dayanıklılık, bağlantı doğruluğu |
| Takım fikstürleri | Alüminyum alaşımları, takım çeliği, mühendislik plastikleri | Konumlandırma doğruluğu, aşınma direnci |
| Kılavuz ray braketleri | Alüminyum alaşımları, paslanmaz çelik | Montaj yüzeyleri, delik aralığı, rijitlik |
| Hassas konumlandırma blokları | Çelik, alüminyum alaşımları | Eşleşme boyutları, konumsal doğruluk |
Malzemelerin, kesici takımların ve işleme parametrelerinin eşleştirilmesi, işlevsel gereksinimleri karşılarken üretim maliyetlerini kontrol etmeyi sağlayabilir.
CNC, Özel ve Standart Dışı Otomasyon Parçalarının Verimliliğini Nasıl Artırabilir?
Otomasyon ekipmanı projeleri genellikle hızlı yapısal doğrulama gerektirir. Parça teslimat hızı, tüm makinenin geliştirme, deneme montajı ve müşteri test takvimlerini etkileyebilir.
Çizimlere Dayalı Hızlı Prototip Üretimi
Ar-Ge aşamasında, delik konumları, yapısal ağırlık azaltımı veya montaj ilişkileri sıklıkla değiştirilir. CNC işleme, güncellenmiş çizimlerden veya 3B modellerden doğrudan parça üretebilir ve geleneksel takım yöntemleriyle ilişkili başlangıç yatırımını azaltır.
- Tek parça veya düşük hacimli deneme üretimi için özel kalıplara gerek yoktur.
- Tamamlanmış prototipler, makine montajının eksiksiz doğrulanması için doğrudan kullanılabilir.
- Yapı değiştiğinde, yalnızca programların ve işleme dosyalarının güncellenmesi gerekir.
- Fiziksel geri bildirim, mühendislerin parazit, boşluk ve kurulum sorunlarını zamanında tespit etmelerine yardımcı olur.
Bu yaklaşım, hızlı tasarım doğrulaması için uygundur ve modellemeden makine kurulumuna ve testine kadar geçen süreyi kısaltır.
Küçük ölçekli üretim, deneme üretimi baskısını azaltır.
Otomasyon ekipmanları test aşamasına girdikten sonra, genellikle onlarca hatta yüzlerce yapısal parçaya ihtiyaç duyar. CNC işleme, prototipleme ile seri üretim arasındaki boşluğu doldurarak, takım tezgahlarına erken yatırım yapılmasını önler. Küçük ölçekli CNC işleme aşağıdaki senaryolar için uygundur:
- Ekipman deneme üretimi sırasında yapısal parçaların temini.
- Müşteri sahasında yapılacak testler için gerekli yedek parçalar.
- Birden fazla makineyi çoğaltmadan önce süreç doğrulamasını gerçekleştirin.
- Tasarımın henüz tam olarak kesinleşmediği durumlarda sahne tabanlı prodüksiyon.
Küçük ölçekli tedarik, deneme montajı, test ve ekipman teslimatı gereksinimlerini karşılarken, parça yapısının yerinde alınan geri bildirimlere göre daha da optimize edilmesine olanak tanır.
Seri İşleme, Tutarlılığa Odaklanır
Birden fazla ekipman setinin çoğaltılması gerektiğinde, genellikle aynı parçalar sürekli olarak satın alınır. Tedarikçinin parti istikrarı, montaj verimliliğini, ekipman devreye alma süresini ve satış sonrası bakım maliyetlerini doğrudan etkiler.
- Kanıtlanmış programları, takım çözümlerini ve konumlandırma referans noktalarını standartlaştırın.
- Kritik delik konumlarının, birleşme yüzeylerinin ve montaj boyutlarının üretim sürecinde düzenli olarak kontrollerini gerçekleştirin.
- Alet aşınmasını, fikstür durumunu ve ekipmanın termal stabilitesini izleyin.
- İlk numune onayı, süreç içi denetim ve son denetim yoluyla parti varyasyonunu azaltın.
İstikrarlı seri üretim süreçleri, yerinde montaj ihtiyacını azaltabilir ve uygun olmayan parçalardan kaynaklanan montaj kayıplarını en aza indirebilir.
Hangi Otomasyon Ekipman Parçaları Özel İşleme İçin Uygundur?
Standart dışı CNC işleme, otomasyon ekipmanlarında kullanılan çeşitli yapısal ve fonksiyonel parçaları kapsar. Özellikle özel özelliklere, karmaşık yapılara veya değişken miktarlara sahip parçalar için uygundur.
Montaj Tabanları ve Bağlantı Plakaları
Montaj tabanları ve bağlantı plakaları, motorları, modülleri, silindirleri, sensörleri ve diğer ekipman bileşenlerini sabitlemek için kullanılır. Delik konumları ve montaj yüzeyleri için yüksek hassasiyet gerektirirler. CNC işleme, çoklu delikler, havşa delikleri, konumlandırma yuvaları ve düzensiz konturlar üretebilir. Yaygın parçalar şunlardır:
- Motor montaj tabanları.
- Modül bağlantı plakaları.
- Silindir montaj plakaları.
- Sensör montaj plakaları.
Doğru montaj yapıları, modüller arasındaki bağlantıyı iyileştirebilir ve tüm makinenin montaj stabilitesini artırabilir.
Takım Bağlantı Elemanları ve Konumlandırma Bileşenleri
Takım fikstürleri genellikle ürün şekline göre özelleştirilir ve konumlandırma, sıkıştırma ve montaj için kullanılır. CNC işleme, konumlandırma delikleri, sıkıştırma yuvaları, durdurma yüzeyleri ve konturlu yapılar üretebilir. Yaygın kullanılan malzemeler arasında alüminyum alaşımları, çelik ve mühendislik plastikleri bulunur. Tipik işleme uygulamaları şunlardır:
- Ürün konumlandırma blokları ve konumlandırma pimi tabanları.
- Otomatik yükleme ve boşaltma aparatları.
- Muayene ve montaj aletleri.
- Sıkıştırma yuvaları, durdurma yüzeyleri ve konturlu yapılar.
- Aşınmaya dayanıklı veya yalıtımlı plastik parçalar.
Boyutsal olarak stabil fikstürler, yükleme ve boşaltma, muayene ve montaj işlemleri sırasında tekrarlanabilirliği artırabilir.
Kılavuz Ray Braketleri, Robot Kol Bağlantı Elemanları ve İletim Parçaları
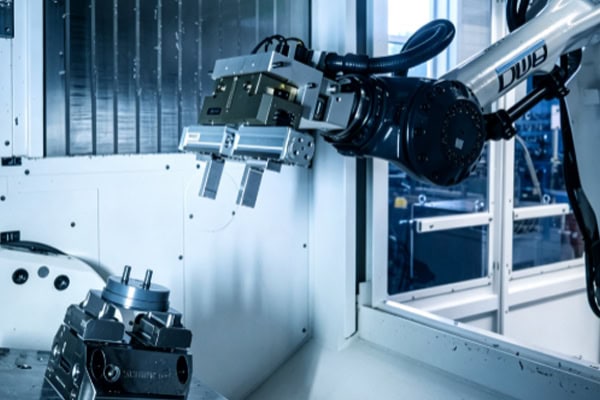
Kılavuz ray braketleri, robot kolu bağlantı blokları, burçlar ve iletim parçaları uzun süreli ileri geri harekete maruz kalır ve yüksek boyutsal doğruluk, rijitlik ve aşınma direnci gerektirir. Parça yapısına bağlı olarak, tornalama-frezeleme veya çok eksenli CNC işleme kullanılabilir. Gerçek çalışma koşullarına göre anotlama, kaplama veya diğer yüzey işlemleri de seçilebilir. Kararlı hareket bileşenleri, çalışma sırasında titreşimi, hizalama hatasını ve anormal aşınmayı azaltarak ekipman bakım aralıklarını uzatabilir.
Standart Dışı Otomasyon Ekipman Parçaları Tedarikçisini Nasıl Seçmelisiniz?
Standart dışı parçaların tedariki, fiyatlandırma, süreç anlayışı, kalite kontrolü, teslimat kapasitesi ve sürekli hizmet konularında kapsamlı bir değerlendirme gerektirir.
Karmaşık Standart Dışı Parça İşleme Yeteneklerini Değerlendirin
Tedarikçi, farklı özelliklere sahip CNC makinelerine sahip olmalı ve alüminyum alaşımları, paslanmaz çelik, çelik, bakır ve mühendislik plastikleri gibi yaygın malzemeleri işleyebilmelidir. Tedarikçi ayrıca derin boşluklar, ince duvarlar, çoklu delikler ve çok açılı yapılarla çalışma deneyimine sahip olmalıdır. Satın alma sırasında aşağıdaki yeteneklere odaklanın:
- 3 eksenli, 4 eksenli veya 5 eksenli CNC işleme ekipmanıyla donatılmıştır.
- Derin oyuklu, ince cidarlı ve karmaşık yüzey işleme konusunda deneyimli.
- Otomasyon ekipmanlarında yaygın olarak kullanılan malzemeleri kapsar.
- Tornalama, frezeleme ve çoklu işlem makinelerini destekler.
- Eloksal kaplama ve kaplama gibi son işlem hizmetlerini koordine edebilir.
Ekipman konfigürasyonu ve parça yapısı arasındaki yüksek uyumluluk, dış kaynak kullanımını, tekrarlanan sıkıştırma işlemlerini ve teslimat gecikmelerini azaltmaya yardımcı olur.
Denetim sisteminin kritik boyutları kapsayıp kapsamadığını değerlendirin.
Otomasyon parçalarındaki sapmalar genellikle ancak montaj sırasında ortaya çıkar. Bu nedenle, kalite yönetimi yalnızca görünüme odaklanmak yerine boyutları, konumları ve yüzey koşullarını da kapsamalıdır.
- Kritik boyutları, delik çaplarını ve delik aralıklarını doğrulayın.
- Önemli birleşme ve konumlandırma yüzeylerini inceleyin.
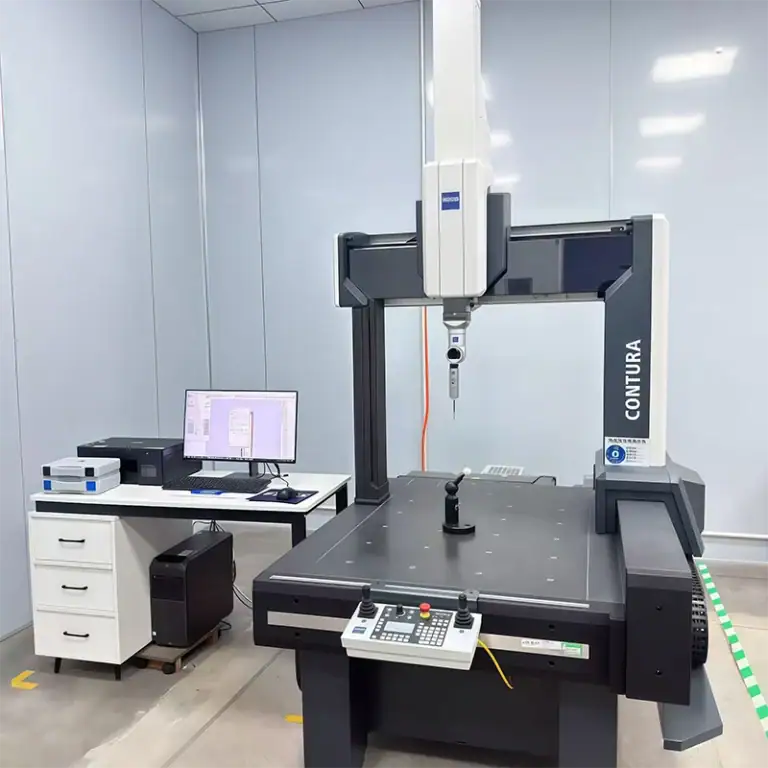
- Proje gereksinimlerine göre koordinat ölçüm makineleri, optik ölçüm ekipmanları ve diğer denetim araçlarını kullanın.
- Parti siparişleri için ilk ürün, üretim aşamasındaki ve nihai ürün muayene prosedürlerini oluşturun.
Eksiksiz bir denetim sistemi, işleme hatalarını önceden tespit edebilir ve parçalar müşterinin tesisine ulaştıktan sonra yeniden işleme ve montaj risklerini azaltabilir.
Prototip aşamasından seri üretime kadar olan süreci destekleme yeteneğini değerlendirin.
Otomasyon projeleri genellikle tasarım prototipleme, küçük ölçekli deneme üretimi, ekipman çoğaltma ve sürekli tedarik siparişleri aşamalarından geçer. Tam süreç desteği sunan bir tedarikçi, yeni işleme tedarikçileri bulmak, süreçleri tekrar tekrar doğrulamak ve kalite standartlarını yeniden teyit etmek için gereken süreyi azaltabilir. Çizim incelemesi, CNC prototipleme, yüzey işleme, boyut kontrolü ve toplu teslimat arasında sorunsuz koordinasyon, uzun vadeli tedarik ortaklıkları arayan otomasyon ekipmanı şirketleri için daha uygundur.
Standart dışı otomasyon ekipman parçalarının özelleştirilmesinin anahtarı, doğruluk, malzeme, montaj ilişkileri ve parti teslimatında istikrarı korumaktır. TiRapid, prototipleri, küçük parti üretimini ve seri üretimi destekleyen standart dışı otomasyon ekipman parçaları için CNC işleme hizmetleri sunmaktadır. Müşterilerimizin tedarik zinciri iletişim adımlarını azaltmalarına ve standart dışı parçaların tedarik verimliliğini artırmalarına yardımcı oluyoruz.