
Endüstriyel ekipman fikstürleri, konumlandırma blokları, kelepçeler ve montaj deliklerinin basit bir kombinasyonu gibi görünebilir, ancak gerçek performansı, iş parçasını ne kadar doğru ve tutarlı bir şekilde tuttuğuna bağlıdır. Bir bileşen her yüklendiğinde konum hafifçe değişirse veya aşırı sıkıştırma kuvveti deformasyona neden olursa, işleme doğruluğu hızla tutarsız hale gelebilir. Özel fikstürler özellikle zorlayıcıdır çünkü her ekipman projesi farklı iş parçası boyutları, referans noktaları ve montaj gereksinimleri içerebilir. CNC işleme, hassas konumlandırma delikleri, destek yüzeyleri, sınırlayıcı yapılar ve montaj arayüzleri sağlayarak fikstürlerin endüstriyel üretimde istikrarlı ve tekrarlanabilir performans sunmasına yardımcı olur.
CNC İşleme Endüstriyel Ekipman Bağlantı Elemanları İçin Başlıca Gereksinimler Nelerdir?
Bir fikstürün temel görevi iş parçasını konumlandırmak ve sabitlemektir, ancak pratik üretim bundan çok daha fazlasını içerir. İş parçası boyutları, işleme konumları, takım yolları ve ekipman arayüzleri fikstür tasarımını etkiler. İyi bir fikstürün aşırı karmaşık olması gerekmez. İş parçasını hızlı bir şekilde konumlandırmalı, güvenli bir şekilde tutmalı, yeterli işleme boşluğu sağlamalı ve tekrarlanan kullanımdan sonra güvenilir bir doğruluk korumalıdır.
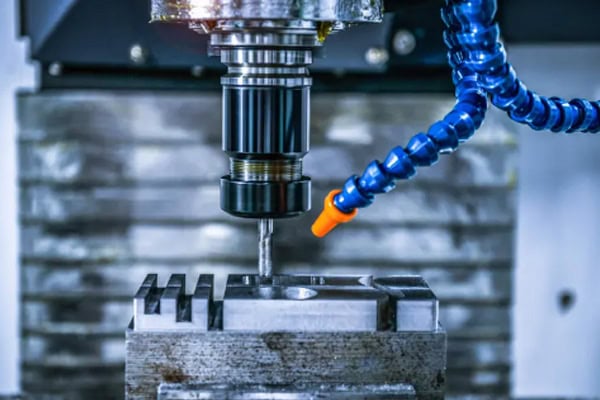
Yapıların yerinin belirlenmesinde tutarlı doğruluk gereklidir.
Konumlandırma delikleri, konumlandırma pimleri ve referans yüzeyleri genellikle bir fikstürün en kritik özelliklerindendir. CNC işleme sırasında, bu özellikler arasındaki boyutsal ilişkinin dikkatlice kontrol edilmesi gerekir. Fikstürün kendisi konumlandırma hatalarına neden olursa, iş parçası gerekli işleme pozisyonuna ulaşamayabilir. Tekrar tekrar kullanılan endüstriyel ekipman fikstürleri için aşınma direnci ve uzun vadeli konumlandırma kararlılığı da dikkate alınmalıdır.
- Delik konumlarını sabit tutun: Delik konumundaki küçük bir kayma, tüm iş parçasını hareket ettirebilir ve sonraki delme, frezeleme ve montaj işlemlerini etkileyebilir.
- Referans yüzeylerini düz tutun: Düz olmayan bir destek yüzeyi, iş parçasının hafifçe sallanmasına ve sıkıştırmadan sonra ek gerilime neden olabilir.
- Uygun yerleştirme pimi bağlantıları kullanın: Aşırı sıkı bağlantılar yüklemeyi zorlaştırırken, aşırı boşluk tekrarlanabilirliği azaltır.
- Sınırlayıcı yapıların kullanımını kolaylaştırın: İş parçası, tekrarlanan manuel ayarlamalara gerek kalmadan doğru referans konumuna hızlıca ulaşmalıdır.
Bir fikstür üretime girdikten sonra, konumlandırma verimliliği ve tekrarlanabilirliği, yalnızca bir kez doğru konumlandırma elde etmekten genellikle daha önemlidir. Operatörün her seferinde doğru konumu manuel olarak bulmasını gerektiren bir fikstür, hassas bireysel bileşenlere sahip olabilir, ancak yine de istikrarlı bir üretim ritmi sağlayamayabilir.
Sıkıştırma kuvvetinin doğru şekilde kontrol edilmesi gerekir.
Bir fikstürün iş parçasını tutmak için yeterli kuvvete ihtiyacı vardır, ancak daha güçlü sıkıştırma her zaman daha iyi sonuç vermez. İnce cidarlı alüminyum parçalar, bitmiş bileşenler ve büyük iş parçaları, basınç tek bir noktada yoğunlaştığında deforme olabilir. CNC işleme fikstürü üretiminde, sıkıştırma noktaları ve destek noktaları uygun bir yük dağılımı oluşturmalıdır.
- Sıkıştırma noktalarını destek alanlarına yakın yerleştirin: Bu, işleme sırasında bükülme riskini azaltmaya yardımcı olur.
- İnce cidarlı bölümlerde yoğun basınç oluşmasını önleyin: Daha geniş bir temas alanı veya ek destek, yükün dağıtılmasına yardımcı olabilir.
- İşlenmiş yüzeyleri koruyun: Kötü tasarlanmış temas noktaları, hassas işlenmiş alanlarda izler veya çizikler bırakabilir.
- Sıkıştırma işlemlerini pratik tutun: Operatörler, tekrarlanan üretim sırasında iş parçasını hızlı bir şekilde sabitleyebilmeli ve serbest bırakabilmelidir.
| Fikstür Alanı | CNC İşleme Odak Noktası | Üretim Etkisi |
| Deliklerin bulunması | Çap, aralık, konum doğruluğu | İş parçasının konumunu belirler. |
| Referans yüzeyler | Düzlük, boyutsal ilişki | Sabit bir sıkıştırma sağlar. |
| Blokları durdur | Yükseklik, konum, temas yüzeyi | İş parçası referans noktasını kontrol eder. |
| Sıkıştırma alanları | Temas pozisyonu, yük dağılımı | Hareket veya deformasyonu önler. |
| Montaj tabanı | Delik konumu, paralellik | Ekipman kurulumunu etkiler. |
Bağlantı elemanı, alet için yeterli boşluk sağlamalıdır.
Fikstür tasarımında, iş parçasının sabitlenip sabitlenemeyeceğinden daha fazlası göz önünde bulundurulmalıdır. Takım hareketi, iş mili erişimi ve işleme alanları da önceden kontrol edilmelidir. Bu durum, özellikle derin oyuklar, yan delikler veya çok yüzeyli işleme gerektiren iş parçaları için önem kazanır.
- İşleme alanlarının etrafında yeterli boşluk bırakın: İşlem sırasında kesici takımların fikstüre temas etmesini önleyin.
- Derin delik konumlarının etrafında yeterli boşluk bırakın: Takım tutucu, iş mili ve fikstür yapısı arasında etkileşimi önleyin.
- Talaş tahliye yollarını açık tutun: Aşırı talaş birikimi işleme kalitesini etkileyebilir ve temizleme süresini uzatabilir.
- Yeterli yükleme alanı sağlayın: Operatörler, fikstür yapılarının engel teşkil etmeden iş parçasını çıkarabilmelidir.
Farklı iş parçası yapılarına göre fikstürlü CNC işleme nasıl uyarlanmalıdır?
Endüstriyel ekipman bileşenleri, düz parçalar, miller, ince cidarlı bileşenler, düzensiz parçalar ve büyük yapısal bileşenler de dahil olmak üzere birçok şekilde üretilir. Standart bir fikstür, bu farklılıkları her zaman etkili bir şekilde ele alamayabilir. İş parçasının yapısını göz ardı eden bir fikstür, dengesiz konumlandırma, deformasyon veya yetersiz işleme boşluğu gibi sorunlarla karşılaşabilir. CNC işleme, destek ve sıkıştırma yapıları belirlenmeden önce iş parçasının referans noktaları ve işleme konumlarının net bir şekilde anlaşılmasıyla başlamalıdır.
İnce cidarlı alüminyum iş parçaları nasıl sıkıştırılmalıdır?
İnce cidarlı iş parçaları, sıkıştırma deformasyonuna karşı özellikle hassastır. Eğer fikstür basıncı küçük bir alanda yoğunlaşırsa, fikstür serbest bırakıldıktan sonra parça eski haline dönebilir ve bu da boyutlarında ve şeklinde değişikliklere neden olabilir.
- Uygun destek noktaları ekleyin: Daha geniş ince duvarlı alanlar için daha düzgün destek sağlayın ve işleme titreşimini azaltın.
- Yerel sıkıştırma basıncını azaltın: İş parçasında belirgin izlerin oluşmasını önleyin.
- Temas yüzeylerini optimize edin: Bağlantı parçası ile bileşen arasındaki temasın stabilitesini iyileştirin.
- Desteklenmeyen alanların kontrolü: Uzun ve çıkıntılı bölümler, kesim sırasında hareket etmelerini önlemek için ek destek gerektirebilir.
Çelik iş parçaları daha yüksek fikstür rijitliğine ihtiyaç duyar.
Büyük çelik parçalar genellikle ağırdır ve işleme sırasında önemli kesme kuvvetleri oluşturabilirler. Bağlantı elemanı tabanı, destek blokları ve bağlantı yapıları yeterli rijitliğe sahip olmalıdır. Destek noktaları kötü konumlandırılmışsa, iş parçası güvenli bir şekilde kenetlenmiş görünse bile işleme sırasında titreşebilir.
- Fikstür tabanını sabit tutun: İşleme sırasında makine tablası üzerinde hareket etmesini önleyin.
- Destekleri zayıf noktalardan uzağa yerleştirin: Sıkıştırma ve kesme kuvvetlerinin neden olduğu yerel deformasyonu azaltın.
- Kaldırma ve taşıma gereksinimlerini göz önünde bulundurun: Büyük iş parçalarının, bağlantı elemanlarının engel teşkil etmemesi koşuluyla, güvenli bir şekilde yüklenmesi ve boşaltılması gerekir.
- Uzun işleme döngüleri sırasında meydana gelen termal değişimleri göz önünde bulundurun: Makine ve malzemedeki sıcaklık değişimleri, sürekli üretim sırasında konumlandırma stabilitesini etkileyebilir.
Düzensiz Şekilli İş Parçaları Genellikle Özel Konumlandırma Yapıları Gerektirir
Düzensiz iş parçaları, az sayıda düz yüzeye veya standart deliğe sahip olabilir; bu da geleneksel fikstürlerin kullanımını zorlaştırır. CNC işleme, gerçek iş parçası profiline dayalı olarak kararlı referanslar oluşturan özel konumlandırma blokları, konturlu destekler ve özel sınırlayıcı yapılar üretebilir. Karmaşık endüstriyel ekipman bileşenleri için, bu tür özel fikstürler, iş parçasını tekrar tekrar manuel olarak konumlandırmaktan çok daha pratik olabilir.
Bir fikstür geliştirilirken, müşterilerin ideal olarak 3D modelini, işleme çizimini, kritik referans noktalarını ve ekipman arayüz bilgilerini birlikte sağlamaları gerekir. Eksiksiz bilgi, potansiyel girişimleri belirlemeyi ve hangi alanların konumlandırma, sıkıştırma veya boşluk bırakma için uygun olduğunu belirlemeyi kolaylaştırır.
Seri üretim sırasında fikstürler nasıl istikrarını koruyabilir?
Yeni bir fikstür çok iyi performans gösterebilir, ancak uzun süreli üretim, konumlandırma pimlerinde, destek yüzeylerinde, kelepçelerde ve diğer temas alanlarında aşınmaya neden olur. Yükleme döngüsü sayısı arttıkça, bu aşınma tekrarlanabilirliği kademeli olarak etkileyebilir. Endüstriyel ekipman üreticileri için, üretim başlamadan önce fikstürün dayanıklılığı ve bakım kolaylığı dikkate alınması gereken önemli faktörlerdir.
Üretime başlamadan önce neler kontrol edilmelidir?
Bir fikstürün seri üretime alınmadan önce sadece dış boyutlarını ve montaj deliklerini kontrol etmek yeterli değildir. Gerçek yükleme testleri daha faydalıdır. İş parçası, konumunun sabit kalıp kalmadığını gözlemlemek için tekrar tekrar konumlandırılmalı ve sıkıştırılmalıdır.
- Yerleştirme deliklerini ve pimlerini kontrol edin: Aşırı gevşeklik olmadan doğru şekilde oturduğundan emin olun.
- Tekrarlı yükleme testi: İş parçasını birden fazla kez yükleyin ve referans konumunun tutarlı kalıp kalmadığını kontrol edin.
- Sıkıştırma işleminin doğruluğunu kontrol edin: Manuel, pnömatik veya hidrolik mekanizmaların sorunsuz çalıştığından emin olun.
- Takım boşluğu testi: Takımın fikstüre müdahale etmeyeceğinden emin olmak için gerçek işleme yolunu çalıştırın.
- Talaş tahliye alanını kontrol edin: İşleme sırasında talaşların kritik alanların etrafında birikmediğinden emin olun.
Aşınan Parçalar Değiştirilmeye Daha Uygun Şekilde Tasarlanmıştır
Yerleştirme pimleri, destek blokları ve sıkıştırma bileşenleri sıklıkla kullanılır ve doğal olarak zamanla aşınmaya maruz kalır. Bu parçalar fikstür gövdesine kalıcı olarak entegre edilmişse, bakım fikstürün büyük bir bölümünün yeniden işlenmesini veya değiştirilmesini gerektirebilir. Değiştirilebilir bileşenler bakımı kolaylaştırır ve tüm fikstürün kullanım ömrünü uzatabilir.
- Değiştirilebilir konumlandırma pimleri kullanın: Aşınmış pimler, tüm fikstürü yeniden yapmaya gerek kalmadan değiştirilebilir.
- Destek bloklarını ayrı olarak monte edin: Bu, bakım ve boyut ayarlamasını kolaylaştırır.
- Sıkıştırma bileşenleri için ayarlama boşluğu bırakın: Bu, iş parçası partileri arasındaki küçük boyut farklılıklarını karşılayabilir.
- Aşınan parçalar için teknik özelliklerin kaydedilmesi: Gelecekteki bakım ve değiştirme işlemleri çok daha kolay hale gelir.
Uzun süreli kullanım sırasında doğruluk değişiklikleri izlenmelidir.
Bir fikstür, teslimattan sonra bakım gerektirmeyen bir ürün olarak kabul edilmemelidir. Üretim devam ederken, konumlandırma yüzeyleri, pimler ve destek bileşenleri periyodik olarak kontrol edilmelidir. İşlenmiş iş parçalarından elde edilen muayene verilerinde kademeli bir değişiklik meydana gelirse, bunun nedeninin işleme sürecinden mi yoksa fikstürün kendisinden mi kaynaklandığı araştırılmalıdır.
| Denetim Öğesi | Anahtar Odak | Amaç |
| Konumlandırma doğruluğu | Deliklerin yerini belirleme, referans yüzeyler | İş parçasının yer değiştirmesini azaltın |
| Tekrarlanabilirlik | Tekrarlanan yükleme sonrasında pozisyon değişiklikleri | Parti tutarlılığını koruyun. |
| Sıkıştırma koşulu | Gevşeklik, deformasyon, izler | İşleme stabilitesini iyileştirin |
| Aşınma durumu | Pimlerin, desteklerin, kelepçelerin yerini belirleme | Zamanında bakım yapılmasını sağlayın. |
| Ekipman uyumluluğu | Montaj boyutları, alet boşluğu | Yerinde müdahaleyi azaltın |
Endüstriyel ekipman bağlantı elemanları satın alırken nelere dikkat etmelisiniz?
Fikstürler, nihayetinde üretim hattında çalışmak zorunda oldukları için standart CNC işlenmiş parçalardan farklıdır. Bir tedarikçi her parçayı çizime göre üretebilir, ancak tasarım yükleme, takım hareketi ve operatör erişimini dikkate almıyorsa, teslimattan sonra yine de değişiklikler gerekebilir. Tedarik sırasında, işleme yeteneği, fikstür deneyimi, denetim prosedürleri ve tedarikçinin daha sonraki değişiklikleri destekleme yeteneği hakkında görüşmek faydalıdır.
Hem CNC işleme yeteneğini hem de fikstür deneyimini değerlendirin.
- Konumlandırma özelliği işleme kabiliyetini kontrol edin: Hassas delikler, referans yüzeyler ve birleştirme alanları istikrarlı bir doğruluğa ihtiyaç duyar.
- Karmaşık fikstür deneyimini gözden geçirin: Benzer endüstriyel ekipman fikstür projelerine sahip tedarikçiler, pratik üretim gereksinimlerini daha iyi anlayabilirler.
- Muayene ekipmanlarını doğrulayın: Ölçüm aletleri ve muayene sistemleri, projenin doğruluk gereksinimlerine uygun olmalıdır.
- Özel malzeme işleme yöntemlerini ele alalım: Çelik, alüminyum alaşımları ve paslanmaz çelik farklı işleme stratejileri gerektirir.
Prototip Doğrulama Süreci, Daha Sonraki Seri Üretim Süreciyle Bağlantılı Olmalıdır
Birçok endüstriyel ekipman fikstür projesi, deneme montajı için tek bir prototiple başlar. Konumlandırma ve işleme performansı onaylandıktan sonra, ek fikstürler sipariş edilebilir. Fikstürler arasındaki farklılıkları önlemek için, onaylanmış boyutlar, referans noktaları ve işleme yöntemleri daha sonraki üretim aşamalarına da aktarılmalıdır.
- Prototip ile gerçek deneme montajı gerçekleştirin: İş parçasının konumlandırılmasını, sıkıştırılmasını ve takım hareketini doğrulayın.
- Onaylanan tüm değişiklikleri kaydedin: Daha sonraki üretimlerde referans olarak doğrulanmış sürümü kullanın.
- İşleme referans noktalarını tutarlı tutun: Fikstür grupları arasındaki konumlandırma farklılıklarını azaltın.
- Parti teslimatından önce ek numune alımı gerçekleştirin: Montaj parçaları üretim alanına ulaşmadan önce boyut değişikliklerini tespit edin.
İletişim hızı, proje ilerlemesini doğrudan etkileyebilir.
Özel fikstürler, ekipman geliştirme ilerledikçe genellikle ayarlamalara ihtiyaç duyar. Yeni ekipman geliştirme sırasında konumlandırma noktaları, montaj delikleri ve destek pozisyonları değişebilir. Çizimleri hızlı bir şekilde yorumlayabilen, işleme zorluklarını belirleyebilen ve revizyonları uygulayabilen bir tedarikçi, projenin ilerlemesini sağlamaya yardımcı olabilir. Başlangıçta sağlam iletişim, genellikle daha az değişiklik ve daha az yeniden işleme anlamına gelir.
Endüstriyel ekipman fikstürleri için CNC işlemenin değeri, sadece konumlandırma blokları, tabanlar ve montaj delikleri üretmekle sınırlı değildir. Asıl amaç, iş parçalarının kolayca konumlandırılmasını, güvenli bir şekilde kenetlenmesini ve uzun vadeli üretim boyunca tekrarlanabilir olmasını sağlamaktır. Konumlandırma deliklerinden ve destek yüzeylerinden kenetleme yapılarına, takım boşluğuna, aşınma yönetimine ve denetime kadar her detay üretim verimliliğini etkileyebilir. Özel fikstürlere, takım prototiplerine veya seri fikstür işleme ihtiyacı duyan müşteriler için TIRAPID, çizim iletişimi ve süreç planlamasından CNC işleme ve kalite denetimine kadar destek sağlayarak fikstürlerin gerçek endüstriyel ekipman üretim ihtiyaçlarına uygun olmasını sağlar.
















