
Otomotiv sektöründe hafifletme ve hassas üretim teknolojilerindeki sürekli ilerlemeyle birlikte, plastik dişliler otomotiv endüstrisinde daha yaygın olarak kullanılmaktadır. Geleneksel metal dişlilere kıyasla, mühendislik plastik dişliler hafif yapı, daha düşük çalışma gürültüsü, korozyon direnci, mükemmel kendi kendini yağlama özellikleri ve yüksek işleme verimliliği gibi avantajlar sunmaktadır. Otomotiv koltuk ayar mekanizmalarında, elektrikli cam sistemlerinde, elektronik park freni sistemlerinde, HVAC hava klape aktüatörlerinde, dikiz aynası tahrik mekanizmalarında, gösterge panellerinde ve yeni enerji araçları için yardımcı şanzıman sistemlerinde yaygın olarak kullanılmaktadırlar. Ürün geliştirme, düşük hacimli prototipleme ve yüksek hassasiyetli özelleştirilmiş bileşenler için CNC işleme, plastik dişliler için önemli bir üretim yöntemi haline gelmiştir. Uygun malzemelerin seçilmesi, bilimsel bir işleme sürecinin geliştirilmesi, kesme parametrelerinin optimize edilmesi ve boyut denetiminin güçlendirilmesiyle üreticiler, yüksek diş profili doğruluğuna, istikrarlı kavrama performansına ve uzun hizmet ömrüne sahip plastik dişliler üretebilirler.
Otomotiv plastik dişlileri neden CNC işleme için uygundur?
Otomotiv plastik dişlileri genellikle küçük boyutlu olsalar da, yüksek boyutsal doğruluk, hassas dişli profili ve doğru montaj uyumu gerektirirler. Ürün geliştirme aşamasında, birçok şirket dişli parametrelerini sürekli olarak optimize etme ihtiyacı duyar. Geleneksel kalıp imalatı benimsenirse, geliştirme döngüsü uzamakla kalmaz, tasarım değişiklikleri de ek maliyetlere yol açar. CNC işleme, 3 boyutlu bir modele dayanarak doğrudan parça üretebildiği için prototip geliştirme ve düşük hacimli üretim için ideal bir çözümdür.
Yüksek Hassasiyetli Dişli İşleme Gereksinimlerini Karşılamak
Otomotiv şanzıman bileşenlerinin istikrarlı dişli geçişini koruması gerekir; bu nedenle dişli boyutlarının doğruluğu, tüm şanzıman mekanizmasının çalışma performansını doğrudan etkiler. CNC işleme ekipmanları, dijital olarak programlanmış takım yolları kullanarak, plastik dişli üretiminde yüksek tekrarlanabilirlik ve işleme hassasiyeti sağlarken güvenilir kalite güvencesi sunar.
İşleme süreci şunları içerebilir:
- Dişli profili işleme
- Merkez delik işleme
- Kama yuvası işleme
- Montaj deliği işleme
- Konumlandırma özelliği işleme
Takım yolları ve işleme parametrelerinin doğru şekilde kontrol edilmesiyle, diş aralığı, diş kalınlığı ve dişli profilinin tutarlılığı etkili bir şekilde korunabilir ve sonraki montaj için sağlam bir temel oluşturulabilir. Birden fazla tasarım doğrulama turu gerektiren prototip parçalar için, CNC işleme aynı zamanda işleme programlarının hızlı bir şekilde değiştirilmesine olanak tanıyarak ürün geliştirme verimliliğini önemli ölçüde artırır.
Ürün prototipleme ve düşük hacimli üretim için idealdir.
Seri üretime geçmeden önce, otomotiv bileşenleri genellikle tasarım doğrulaması, performans testi ve montaj validasyonundan geçer. Sonuç olarak, prototip parçaların hızlı bir şekilde üretilmesi gerekir. CNC işleme, kalıp imalatına olan ihtiyacı ortadan kaldırır. CAD veya CAM programlarının içe aktarılmasıyla üretim hemen başlayabilir ve bu da ürün geliştirme süresini önemli ölçüde kısaltır.
Ortak uygulamalar şunları içerir:
- Yeni ürün geliştirme prototipleri
- Fonksiyonel doğrulama prototipleri
- Düşük hacimli deneme üretimi
- Özel standart dışı parça işleme
Tasarım değişikliğinden sonra, yeni kalıplar üretmeye gerek kalmadan, sadece işleme programını güncelleyerek üretime devam edilebilir. Bu, geliştirme maliyetlerini düşürürken ürün yinelemesini hızlandırmaya yardımcı olur.
Çeşitli mühendislik plastik malzemeleri için uygundur.
Otomotiv plastik dişlilerinin malzeme performans gereksinimleri, araç modellerine, montaj yerlerine ve çalışma ortamlarına bağlı olarak farklılık gösterir. Bazı dişliler aşınma direncine ve düşük çalışma gürültüsüne önem verirken, diğerleri yüksek sıcaklık direncine ve deformasyon direncine ihtiyaç duyar. Bazı dişlilerin ayrıca uzun süreli sürekli çalışma sırasında boyutsal kararlılığını koruması gerekir. CNC işleme yönteminin en büyük avantajlarından biri mükemmel uyarlanabilirliğidir. Kesici takımlar, iş mili hızı, ilerleme hızı ve kesme derinliği, farklı malzemelerin özelliklerine göre esnek bir şekilde ayarlanabilir; bu da çok çeşitli mühendislik plastiklerinin mükemmel işleme performansı elde etmesini sağlar.
Yaygın olarak kullanılan işleme malzemeleri şunlardır:
- POM (Polioksimetilen)
- PA (Naylon)
- PEEK (Polieter Eter Keton)
- PET (Polietilen Tereftalat)
- PPS (Polifenilen Sülfür)
Bu malzemelerin her biri benzersiz performans özellikleri sunar. POM, yüksek boyutsal doğruluk ve aşınma direnci gerektiren standart şanzıman dişlileri için oldukça uygundur. PA mükemmel tokluk ve darbe direnci sağlar. PEEK, yüksek sıcaklık ve yüksek yük uygulamaları için daha uygundur, PET ve PPS ise genellikle boyutsal kararlılık ve kimyasal direnç gerektiren otomotiv bileşenlerinde kullanılır. Uygun CNC işleme ile bu malzemeler, otomotiv şanzıman sisteminin aşınma direnci, boyutsal kararlılık, sorunsuz çalışma ve uzun vadeli güvenilirlik gereksinimlerini etkili bir şekilde karşılayabilir ve farklı çalışma koşulları altında dişli uygulamaları için daha fazla malzeme seçeneği sunabilir.
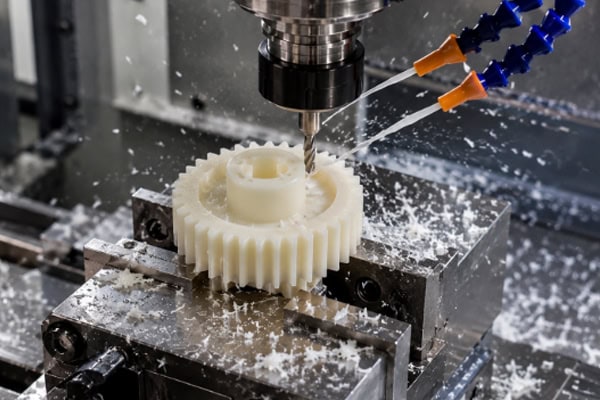
Otomotiv Plastik Dişlileri için CNC İşleme Süreci Nedir?
Plastik dişli işleme, yalnızca boyutsal hassasiyeti değil, aynı zamanda diş yüzeyi kalitesini, kavrama doğruluğunu ve montaj stabilitesini de sağlamalıdır. Otomotiv bileşenleri, sorunsuz ve güvenilir güç aktarımına ihtiyaç duyar. Aşırı diş profili hataları, gürültü artışına, kararsız aktarıma veya kullanım ömrünün kısalmasına yol açabilir. Bu nedenle, üretime başlamadan önce eksiksiz ve iyi tanımlanmış bir işleme süreci oluşturulmalıdır. Çizim analizinden ve program geliştirmeden kaba işlemeye, ince işlemeye, son kontrole ve son işlemeye kadar her adım, bitmiş dişlinin kalitesini doğrudan etkiler. Tüm sürecin doğru şekilde kontrol edilmesiyle, plastik dişliler otomotiv sistemlerinde güvenilir bir şekilde çalışabilir.
Çizim Analizi ve Süreç Planlaması
İşleme başlamadan önce, mühendisler ürün çizimlerini analiz ederek dişli yapısını değerlendirir ve işleme stratejisi ile proses parametrelerini belirler. Farklı dişlilerin farklı modülleri, diş sayıları, basınç açıları ve montaj yöntemleri vardır, bu nedenle işleme planı buna göre özelleştirilmelidir. Çizim analizi, boyutların işlenebilir olup olmadığını doğrulamakla sınırlı değildir. Ayrıca, dişlinin daha yüksek aşınma direnci, daha iyi eş merkezlilik veya daha sıkı diş yüzeyi kalitesi gerektirip gerektirmediğini belirlemek için gerçek çalışma koşullarının değerlendirilmesini de içerir. Tüm bu bilgileri önceden organize ederek, üreticiler yeniden işleme ihtiyacını azaltabilir, deneme yanılma yöntemini en aza indirebilir ve işleme verimliliğini artırabilir.
Başlıca analiz unsurları şunlardır:
- Dişli modülü
- Diş sayısı
- Merkez delik boyutları
- Tolerans gereksinimleri
- Diş yüzeyi kalitesi
Bileşik dişliler, helisel dişliler veya diğer özel yapılara sahip ürünler için, işleme girişimini önlemek ve genel verimliliği artırmak amacıyla takım yolları da önceden planlanmalıdır. Birçok otomotiv plastik dişlisi kompakt yapılara ve sınırlı montaj alanına sahiptir. İşlem planlaması sırasında takım giriş açıları, fikstür pozisyonları ve işleme sıraları dikkatlice dikkate alınmazsa, takım çarpışmaları, eksik işleme veya yerel boyutsal sapmalar gibi sorunlar ortaya çıkabilir. İşlem planlama aşaması ne kadar detaylı olursa, sonraki işleme süreci o kadar istikrarlı olur ve seri üretimde tutarlı kalite elde etmek o kadar kolaylaşır.
Kaba İşleme ve Hassas İşlemenin Birleştirilmesi
Boyutsal kararlılığı sağlamak için, plastik dişliler genellikle kaba işleme ve ince işleme kombinasyonu kullanılarak işlenir. Plastikler genellikle metallere göre kesilmesi daha kolay olsa da, dişli diş alanları oldukça detaylıdır. Tek bir işlemde tüm malzemeyi çıkarmaya çalışmak aşırı ısı üretebilir ve bu da diş yüzeyi kalitesini ve boyutsal doğruluğu olumsuz etkileyebilir. Bu nedenle, kaba işleme sırasında fazla malzemeyi çıkarmak ve ince işleme sırasında kritik boyutları iyileştirmek, otomotiv plastik dişlileri için yaygın ve güvenilir bir yaklaşımdır. Bu yöntem, daha iyi montaj performansı sağlayan daha düzgün diş profilleri üretirken takım yükünü azaltır.
İşleme süreci genel olarak şunları içerir:
- Boş fikstür
- Kaba profil işleme
- Dişli çark dişlerinin ön işlenmesi
- Hassas dişli işleme
- Delik işleme
Kaba işleme, öncelikle fazla malzemeyi uzaklaştırarak sonraki işlemler sırasında iş yükünü azaltmayı amaçlar. Hassas işleme ise, dişlinin montaj gereksinimlerini karşılamasını sağlamak için diş profili doğruluğunu, yüzey kalitesini ve boyutsal toleransları kontrol etmeye odaklanır. İnce duvarlı veya karmaşık yapılı plastik dişlilerde, aşırı fikstür basıncından kaynaklanan deformasyonu önlemek için kaba işleme sırasında sıkıştırma kuvvetine özel dikkat gösterilmelidir. Hassas işleme sırasında, çapak ve erimiş kenarları en aza indirmek ve gerçek çalışma sırasında düzgün dişli geçişini sağlamak için takım keskinliği, kesme hızı ve talaş tahliyesi dikkatlice kontrol edilmelidir.
Boyutsal Kontrol ve Son İşlem
İşleme tamamlandıktan sonra, tüm kritik boyutların mühendislik çizimlerine uygun olduğundan emin olmak için dişli kapsamlı bir incelemeden geçirilmelidir. Otomotiv plastik dişlileri nispeten küçük olsalar da, mükemmel boyutsal tutarlılık ve montaj doğruluğu gerektirirler. Merkez deliği, diş kalınlığı, dış çap ve eş merkezlilik gibi kritik özellikler dikkatlice incelenmelidir, çünkü herhangi bir sapma tüm şanzıman sisteminin performansını etkileyebilir. İnceleme sadece son üretim aşaması değil, aynı zamanda kalite güvencesinin de önemli bir parçasıdır. Sistematik inceleme, işleme hatalarının hızlı bir şekilde tespit edilmesini ve gelecekteki üretim partilerinde daha fazla tutarlılık için işlem parametrelerinin optimize edilmesini sağlar.
Genel denetim kalemleri şunlardır:
- diş kalınlığı
- Dış çapı
- Merkez delik boyutları
- eşmerkezlilik
- Diş yüzeyi kalitesi
İnceleme sonrasında, dişliler taşıma sırasında diş yüzeylerinin hasar görmesini önlemek ve ürün teslimat kalitesini artırmak için çapak alma, temizleme ve paketleme işlemlerinden geçirilir. İşleme sonrasında plastik dişlilerin kenarlarında genellikle küçük çapaklar kalır. Bunlar derhal giderilmezse, montaj sırasında dişlilerin düzgün bir şekilde birbirine geçmesini engelleyebilir veya çalışma sırasında ek aşınmaya neden olabilir. Özellikle hassas otomotiv parçaları için temizleme ve paketleme de aynı derecede önemlidir. Dişli yüzeylerini temiz tutarken, darbe ve kirlenmeye karşı korumak, ürünlerin müşteriye ulaştığında mükemmel durumda kalmasını sağlar.
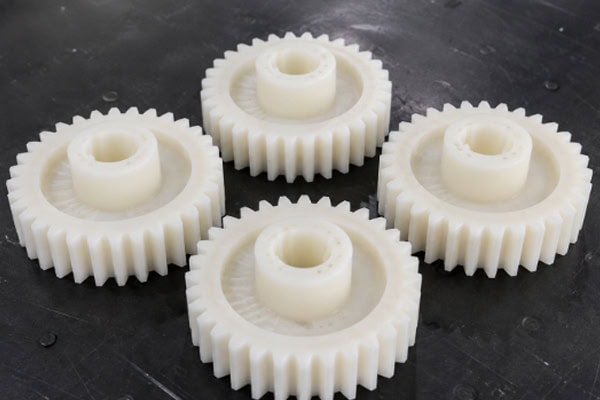
Otomotiv Plastik Dişlilerinin CNC İşlenmesinde Hangi Teknolojiler Kullanılıyor?
Plastik dişliler genellikle metal dişlilere göre işlenmesi daha kolay olsa da, malzeme sertliği, elastikiyeti ve termal kararlılığındaki farklılıklar, işleme detaylarına yine de dikkat edilmesini gerektirir. İşleme parametrelerinin doğru kontrolü, çapak oluşumunu, deformasyonu ve diş profili hatalarını etkili bir şekilde azaltabilir.
Doğru Kesici Takımların ve İşleme Parametrelerinin Seçimi
Plastik dişliler genellikle ince ve karmaşık diş profillerine sahiptir. Diş uçları, diş kökleri ve yan yüzeylerin tümü yüksek işleme hassasiyeti gerektirir; bu nedenle takım keskinliği ve kesici kenar stabilitesi nihai sonuç için kritik öneme sahiptir. Metallerin aksine, plastikler agresif kesim yoluyla şekillendirilmez. Bunun yerine, sıkıştırmaya, sürtünmeye ve lokal ısı birikimine daha yatkındırlar. Bu nedenle, takım seçimi sadece aşınma direncine değil, aynı zamanda düzgün kesim performansına ve verimli talaş tahliyesine de odaklanmalıdır. Kesici takım yeterince keskin değilse, malzeme kesilmek yerine itilme eğiliminde olur; bu da diş yüzeyinde çapaklara, tel oluşumuna veya hafif deformasyona neden olabilir. Kesim parametreleri de aynı derecede önemlidir. Mil hızı, ilerleme hızı ve kesim derinliğinin doğru koordinasyonu, daha net dişli profilleri, daha kararlı boyutlar ve daha düzgün montaj sağlar.
Yaygın olarak kullanılan araçlar şunlardır:
- Karbür kesme aletleri
- Plastik için özel freze uçları
- Küçük çaplı hassas kesme aletleri
Aynı zamanda, aşırı kesme ısısının yerel diş yüzeyi deformasyonuna neden olmasını önlemek ve diş profili boyutlarının istikrarlı olmasını sağlamak için, malzeme özelliklerine göre iş mili hızı, ilerleme hızı ve kesme derinliği optimize edilmelidir.
İşleme Sıcaklığının ve Talaş Kaldırma İşleminin Kontrolü
Plastiklerin metallere göre çok daha düşük ısı iletkenliğine sahip olması nedeniyle, işleme sırasında en büyük zorluklardan biri ısı birikimidir. Kesme işlemi sırasında ısı, takım temas alanında yoğunlaşma eğilimindedir. Isı etkili bir şekilde dağıtılmazsa, malzeme yüzeyi yumuşayabilir, beyazlaşabilir veya erimiş kenarlar oluşabilir. Ciddi durumlarda, dişlinin gerçek boyutları ve yüzey kalitesi de etkilenebilir. Otomotiv dişlileri nispeten küçük olsa da, mükemmel çalışma düzgünlüğüne ihtiyaç duyarlar. Kötü diş yüzeyi kalitesi, artan gürültüye, kötü dişli geçişine veya montajdan sonra hizmet ömrünün azalmasına neden olabilir. Sıcaklık kontrolünün yanı sıra, verimli talaş kaldırma da aynı derecede önemlidir. Talaşlar dişli dişlerinin etrafında birikirse, işlenmiş yüzeyleri çizebilir, takım yükünü artırabilir ve işleme stabilitesini azaltabilir.
Yaygın işleme yöntemleri şunlardır:
- Basınçlı hava soğutma
- Vakum çip çıkarma
- Optimize edilmiş takım yolu planlaması
- Katman katman kesme
Talaşların hızlı bir şekilde uzaklaştırılması, yalnızca ikincil çizilmeleri azaltmakla kalmaz, aynı zamanda takım yüklerini düşürür, işleme stabilitesini artırır ve takım ömrünü uzatır.
Dişli Çarkların Doğru Şekilde Geçmesini Sağlamak
Otomotiv dişlileri hizmete girdikten sonra, performans yalnızca her bir boyutun teknik özelliklere uygun olup olmadığına değil, aynı zamanda dişlilerin birbirleriyle sorunsuz bir şekilde kenetlenip kenetlenmediğine de bağlıdır. Plastik dişliler, otomotiv şanzıman sistemlerinde güç iletmek, pozisyon ayarlamak veya mekanik hareketleri kontrol etmek için yaygın olarak kullanılır. Diş profili aşırı hatalar içeriyorsa, diş aralığı tutarsızsa veya merkez deliği dişli gövdesiyle eşmerkezli değilse, dişli kenetlenmesi kararsız hale gelir. Küçük sorunlar anormal gürültüye yol açabilirken, daha ciddi sorunlar tüm mekanizmanın hizmet ömrünü kısaltabilir. İşleme sonrasında, üreticiler yalnızca dış çapı ve delik boyutunu değil, aynı zamanda diş profilini, diş aralığı tutarlılığını ve sabitlemeden sonraki eşmerkezliliği de incelemelidir. Birçok durumda, bir dişli görsel olarak kabul edilebilir görünse de, kenetlenme doğruluğu yeterince kontrol edilmediği için montajdan sonra yine de sıkışma veya düzensiz aşınma yaşayabilir. Bu nedenle, dişli işleme sadece parçayı üretmekle kalmamalı, dişlinin düzgün bir şekilde oturmasını, sorunsuz çalışmasını ve uzun vadeli güvenilirlik sağlamasını da sağlamalıdır.
Yaygın kontrol yöntemleri şunlardır:
- Takım telafisinin optimizasyonu
- Son işleme sırasında diş profilinin düzeltilmesi
- Fikstür doğruluğunu iyileştirme
- Boyutsal denetimin güçlendirilmesi
Üreticiler, bu işleme detaylarını sıkı bir şekilde kontrol ederek, çalışma gürültüsünü etkili bir şekilde azaltabilir, iletim düzgünlüğünü iyileştirebilir ve tüm dişli sisteminin kullanım ömrünü uzatabilirler.
Otomotiv Plastik Dişli İşleme Kalitesi Nasıl İyileştirilebilir?
Otomotiv bileşenleri için üretim standartları yükselmeye devam ettikçe, plastik dişli işleme artık yalnızca üretim verimliliğine odaklanmıyor. Artık uzun vadeli güvenilirlik ve ürün tutarlılığına daha fazla önem veriliyor. Malzeme seçiminden son kontrole kadar her üretim aşaması, modern otomotiv üretiminin gereksinimlerini karşılamak için standartlaştırılmış yönetim prosedürlerini izlemelidir.
Çalışma Ortamına Göre Malzeme Seçimi
Otomotiv bileşenlerinin farklı kısımları farklı koşullar altında çalıştığı için, mühendislik plastikleri gerçek uygulamaya göre seçilmelidir.
Örneğin:
- POM, standart şanzıman dişlileri için uygundur.
- PA, aşınmaya dayanıklı bileşenler için uygundur.
- PEEK yüksek sıcaklık ortamları için uygundur.
- PPS, kimyasal dirence ihtiyaç duyulan uygulamalar için uygundur.
Uygun malzemenin seçilmesi, dişlilerin aşınma direncini ve kullanım ömrünü artırırken uzun vadeli bakım maliyetlerini azaltmaya da yardımcı olur.
Standartlaştırılmış İşleme Prosedürleri Oluşturun
Standartlaştırılmış işleme süreçleri, her üretim partisinde tutarlı kalitenin sağlanmasına yardımcı olur.
Tipik prosedürler şunları içerir:
- Hammadde denetimi
- Program doğrulama
- İlk makale incelemesi
- Işlem esnasında muayene
- Nihai ürün denetimi
Üretim sürecinin tamamında uygulanan kapsamlı kalite kontrolü, işleme hatalarını azaltır ve seri üretimde tutarlılığı artırır.
Son İşlem ve Kalite Kontrolünü İyileştirin
İşleme tamamlandıktan sonra, ürün kalitesini daha da iyileştirmek için kapsamlı kontroller ve uygun son işlem prosedürleri önerilir.
Bunlar, aşağıdakileri içerir:
- Çapak alma
- Yüzey temizleme
- Görsel inceleme
- Boyutsal yeniden inceleme
Yüksek hassasiyetli otomotiv dişlilerinde, dişli kontrol ekipmanları, ürünlerin tasarım özelliklerine tam olarak uygunluğunu sağlamak amacıyla, dişli kavrama testleri yapmak için de kullanılabilir.
Sıkça Sorulan Sorular
Otomotiv plastik dişlilerinde CNC işleme mi yoksa enjeksiyon kalıplama mı daha iyidir?
En iyi seçim, üretim hacmine ve projenin aşamasına bağlıdır. Ürün geliştirme, prototip doğrulama, küçük ölçekli üretim veya özel standart dışı parçalar için CNC işleme daha esnek bir seçenektir. Kalıp imalatı gerektirmediği için tasarımların hızlı bir şekilde değiştirilmesine olanak tanır ve geliştirme döngüsünü önemli ölçüde kısaltır. Tasarımları tamamlanmış ve büyük üretim hacimlerine sahip ürünler için enjeksiyon kalıplama, daha yüksek üretim verimliliği ve daha düşük birim maliyetleri sunar. Birçok otomotiv üreticisi "CNC prototipleme + seri üretim için enjeksiyon kalıplama" yaklaşımını benimsemektedir. Ürün geliştirme aşamasında, dişli yapısını ve performansını doğrulamak için CNC işleme kullanılır. Tasarım onaylandıktan sonra, üretim kalıp imalatı ve enjeksiyon kalıplama aşamasına geçer. Bu yaklaşım, yalnızca Ar-Ge verimliliğini artırmakla kalmaz, aynı zamanda büyük ölçekli üretim için üretim maliyetlerini de etkili bir şekilde kontrol eder.
Sonuç
Otomotiv plastik dişlilerinin CNC ile işlenmesi, boyutsal doğruluk, diş profili hassasiyeti ve işleme verimliliğini dengeleyen hassas bir üretim sürecidir. Uygun mühendislik plastiklerinin seçilmesi, iyi planlanmış bir işleme sürecinin oluşturulması, kesici takım parametrelerinin optimize edilmesi ve boyutsal denetimin güçlendirilmesiyle üreticiler, istikrarlı kavrama performansı, mükemmel aşınma direnci ve düşük çalışma gürültüsüne sahip plastik dişliler üretebilirler. Otomotiv ürün geliştirme, prototip üretimi, küçük ölçekli üretim ve yüksek hassasiyetli özel bileşenler için CNC işleme, sürekli gelişen ürün tasarım gereksinimlerini karşılarken esnek ve verimli bir üretim çözümü sunar. Yeni enerji araçları, akıllı araçlar ve otomatik üretim teknolojileri gelişmeye devam ettikçe, otomotiv endüstrisinde plastik dişlilerin uygulaması da genişlemeye devam edecektir. Bu dişli bileşenlerinin yanı sıra, otomotiv elektronik sistemlerini bağlayan kablo demetleri, titreşime, ısıya ve sürekli çalışmaya karşı güvenli kalmalarını sağlamak için genellikle endüstriyel kablo bağlarıyla bağlanır.
















