
Inom CNC-bearbetningsindustrin för plast märker många kunder ett vanligt fenomen när de begär en offert för första gången: delar med till synes identiska dimensioner och material kan variera kraftigt i pris. Denna skillnad orsakas inte av godtycklig prissättning, utan av flera variabler under hela bearbetningsprocessen. Kostnaden för CNC-bearbetning av plast bestäms i huvudsak av en kombination av "bearbetningssvårigheter" och "tillverkningseffektivitet", snarare än enbart materialpriset.
Hur är kostnaden för CNC-plastbearbetning strukturerad?
Kostnad är inte bara materialpris
Kostnaden för CNC-plastbearbetning inkluderar vanligtvis råmaterialkostnad, maskinbearbetningstid, verktygsslitage, arbetskraft, programmering och felsökning, inspektion och förpackning, samt omarbetningsrisker. Även om materialet i sig är billigt, om delen har en komplex struktur, höga precisionskrav och lång bearbetningstid, kan den totala kostnaden fortfarande vara mycket hög.
Varför priserna varierar så mycket för samma plast
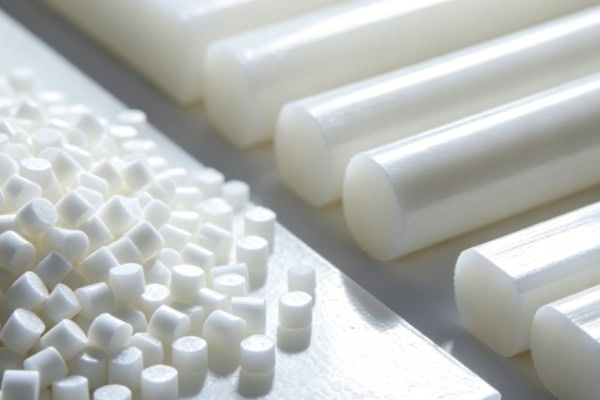
Olika plastmaterial har mycket olika bearbetningsegenskaper. Vissa material är lätta att skära, mycket effektiva och därför billiga. Andra är benägna att bli varm, deformerade och få grader, vilket kräver upprepade parameterjusteringar eller till och med specialverktyg, vilket avsevärt ökar kostnaden. Därför handlar kostnaden för plastbearbetning inte bara om huruvida materialet är dyrt, utan om hur lätt det är att bearbeta.
Kostnaden beror i slutändan på "tid" och "risk"
Kostnaden beror på två kärnfaktorer: hur lång tid bearbetningen tar och hur sannolikt det är att problem uppstår under bearbetningen. Ju längre tid och ju högre risk, desto högre kostnad. Omvänt är enkla strukturer, stabila parametrar och delar med hög avkastning mycket lättare att kontrollera i kostnad.
Vilka faktorer påverkar direkt bearbetningskostnaden?
Designfasen avgör den största delen av kostnaden
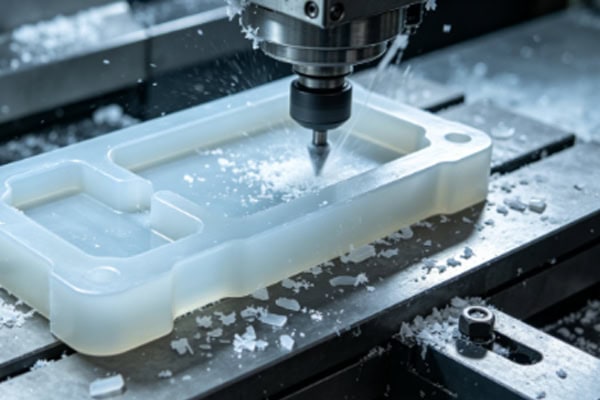
En stor del av kostnaden bestäms redan under konstruktionsstadiet. Om en detalj har djupa hålrum, tunna väggar, flera inre hålrum eller svåråtkomliga områden för verktyg, blir bearbetningen långsammare och svårare, och kan till och med kräva specialverktyg eller delad bearbetning, vilket ökar kostnaden. Å andra sidan, ju enklare strukturen är och ju mer CNC-vänlig designen är, desto lägre blir kostnaden.
Programmering och processplanering påverkar effektiviteten
CNC-bearbetning är inte bara att "slå på maskinen". Det kräver programmering, planering av verktygsbanan och processsegmentering. Om verktygsbanan är ineffektiv kan det leda till överdriven tomgångsskärning, upprepad bearbetning eller frekventa verktygsbyten, vilket slösar bort tid. Ju mer mogen processplaneringen är, desto högre bearbetningseffektivitet och desto lägre enhetskostnad.
Arbetshållningsmetoder är avgörande
Plastdelar kan vanligtvis inte klämmas fast lika hårt som metalldelar, eftersom deformation kan uppstå. Om fixturens konstruktion inte är korrekt kan upprepade justeringar behövas, extra positionering kan krävas eller deformation och omarbetning kan uppstå efter bearbetning. Fastspänningens effektivitet och stabilitet påverkar direkt arbetstid och utbyte.
Inspektion och omarbetning ökar den totala kostnaden
Plastbearbetning är särskilt känslig för termisk deformation, verktygsmärken, grader och dimensionsavvikelser. Om utbytet vid första genomgången är lågt kommer inspektions- och omarbetningskostnaderna att öka avsevärt. För precisionsdelar är omarbetning ofta dyrare än själva bearbetningen.
Faktorer som skapar kostnadsskillnader
Materialegenskaper bestämmer bearbetningssvårigheter
Olika material har avsevärt olika skärbeteenden. POM är generellt sett enklare att bearbeta med hög effektivitet och relativt låg kostnad. PMMA kräver hög ytkvalitetskontroll, och felaktig bearbetning kan minska utbytet. Högpresterande material som PEEK och PPS erbjuder utmärkta egenskaper men kräver högre standarder för verktyg, parametrar och utrustning, vilket resulterar i högre bearbetningskostnader. Ju känsligare materialet är, desto högre processkontrollkostnad.
Högre precisionskrav innebär högre kostnad
Om en del bara kräver en grov form kan den bearbetas snabbt. Om däremot toleranser på mikronnivå, exakt håluppriktning eller hög planhet krävs, krävs lägre skärhastigheter, striktare inspektion och mer kompensation. Högre precision innebär mindre bearbetningstillägg, högre felrisk och därmed högre kostnad.
Krav på ytkvalitet Lägg till fler processer
För funktionella delar spelar mindre verktygsmärken ingen roll. För kosmetiska delar, transparenta delar eller kontaktytor krävs däremot ofta efterbehandling, gradning, polering eller sekundär bearbetning. Dessa efterbehandlingssteg ökar både arbets- och tidskostnaderna.
Batchstorlek avgör enhetspriset
För små serier fördelas fasta kostnader som programmering, maskinuppsättning och fixturförberedelse över färre delar, vilket resulterar i högre enhetspriser. När seriestorleken ökar sprids de fasta kostnaderna ut och enhetskostnaden minskar vanligtvis. Det är därför offerter för prototypframställning och massproduktion kan skilja sig avsevärt.
Utrustning och verktyg påverkar också prissättningen
Högprecisionsmaskiner, specialverktyg, högkvalitativa fixturer och stabila processsystem kräver högre initiala investeringar men förbättrar avsevärt avkastning och effektivitet. Mer avancerad utrustning kan leda till högre offerter, men säkerställer också en mer stabil leveranskvalitet.
Hur man kontrollerar kostnader mer effektivt?
Att välja rätt material är viktigare än att bara sänka priset
Om en produkt inte kräver särskild styrka, värmebeständighet eller transparens finns det inget behov av att välja dyra material. Korrekt materialval kan minska bearbetningssvårigheter och materialspill samtidigt som funktionella krav uppfylls – ofta mer effektivt än att bara förhandla fram lägre priser.
Strukturoptimering kan direkt spara kostnader
Att minska djupa hålrum, tunna väggar, skarpa hörn och komplexa underskärningar kan avsevärt minska bearbetningssvårigheterna. I många fall kan små designjusteringar minska verktygsbyten och flera uppställningar, vilket resulterar i betydande kostnadsskillnader.
Standardiserade processer minskar variation
För upprepad produktion av liknande delar kan etablering av standardverktyg, standardprogram och standardinspektionsprocedurer avsevärt minska kostnaderna för trial-and-error. Ju mer mogen processen är, desto stabilare blir enhetskostnaden.
Tidig prototypframtagning minskar senare förluster
Att tillverka prototyper i små serier i tidigt produktutvecklingsstadium hjälper till att identifiera strukturella problem och bearbetningsrisker i förväg. Detta är vanligtvis mer kostnadseffektivt än att omarbeta problem efter att massproduktionen har börjat. Det följer principen att "spendera lite mer tidigt för att spara mycket mer senare".
Huvudfaktorer som påverkar kostnaden för CNC-plastbearbetning
Olika material leder till olika kostnader: POM och ABS är enklare att bearbeta, medan högpresterande material som PEEK och PPS är dyrare.
Högre strukturell komplexitet ökar kostnaden: djupa håligheter, tunna väggar, komplexa ytor och underskärningar ökar alla bearbetningstiden.
Strängare precisionskrav ökar kostnaden: mindre toleranser kräver mer inspektion och långsammare processer.
Högre ytkrav ökar efterbehandlingen: gradning, polering och trimning ökar arbetsinsatsen.
Mindre batchstorlekar ökar enhetspriset: uppställning, programmering och fixturer amorteras över färre delar.
Lägre avkastning ökar den totala kostnaden: omarbetning, kassering och ominspektion ökar alla de totala kostnaderna.
Vanliga frågor om partihandel med mat och dryck
"Varför har plastdelar som ser likadana ut så stora prisskillnader?"
Anledningen är oftast inte hur lika de ser ut materialmässigt, utan hur komplex bearbetningsprocessen är. Om en detalj kräver hög precision, utmärkt utseende, stabil montering och jämn batchkvalitet, ställer det högre krav på verktyg, programmering, fixturer, inspektion och efterbehandling. Omvänt, om detaljen har en enkel struktur, måttliga precisionskrav och större kvantiteter, blir enhetskostnaden betydligt lägre. I huvudsak återspeglar prisskillnader bearbetningssvårigheter, inte visuella skillnader.
In slutsats
Huruvida materialet är korrekt valt, huruvida strukturen är väl utformad och huruvida processen är mogen påverkar alla direkt den slutliga kostnaden. Om bearbetningskostnaden ses som en räkning är materialet bara en del av den – de större delarna kommer från bearbetningstid, utbyte, fastspänningssvårigheter och efterbehandlingsarbetsbelastning. För att kontrollera kostnaderna för CNC-plastbearbetning bör man därför inte bara fokusera på enhetspriset, utan optimera redan från designstadiet. Ju mer rimlig strukturen är, desto mer lämpligt materialet är och ju mer stabil processen är, desto lättare är det att kontrollera kostnaderna.
















