
Vid precisionsbearbetning är verktygsbrott ett av de vanligaste problemen som tillverkningsföretag möter. Ett trasigt verktyg kan verka som en liten förlust, men den faktiska effekten kan vara mycket större, inklusive produktionsavbrott, kasserade delar, maskinstopp och försenad projektleverans. Problemet blir ännu vanligare vid bearbetning av svåra material som rostfritt stål, titanlegeringar och härdade stål. I många fall orsakas verktygsbrott inte bara av dålig verktygskvalitet. Det kan relateras till verktygsval, bearbetningsparametrar, utrustningens skick och driftmetoder. Att hitta den verkliga orsaken är avgörande för att förbättra bearbetningsstabiliteten och minska onödiga produktionsrisker.
Verktygsrelaterade faktorer är en viktig orsak till verktygsbrott vid precisionsbearbetning
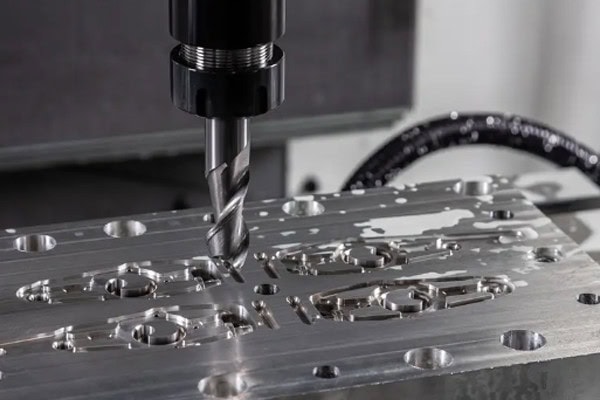
Vid precisionsbearbetning har skärverktyg direkt kontakt med arbetsstycket och utför materialavverkning, vilket gör dem till en viktig del av hela tillverkningsprocessen. Om fel verktyg väljs eller verktygshanteringen är otillräcklig kan verktygsbrott uppstå även när maskinen presterar bra. Många bearbetningsproblem orsakas faktiskt under verktygsvalet, såsom olämpliga verktygsmaterial, felaktiga verktygsstorlekar eller överdrivet slitage. För att minska verktygsbrott måste tillverkare börja med själva verktyget och vara uppmärksamma på följande faktorer.
Felaktigt val av verktygsmaterial
Olika material kräver olika verktygsprestanda. Till exempel fokuserar aluminiumbearbetning mer på skärpa och spånborttagning, medan bearbetning av titanlegeringar och rostfritt stål kräver högre slitstyrka och slagtålighet. Om verktygsmaterialet inte klarar skärtrycket kan det uppleva flisning eller till och med plötsliga brott. Vid precisionsbearbetning är det dyraste verktyget inte alltid det bästa valet. Verktyget måste matcha materialet, delstrukturen och bearbetningsmetoden. Korrekt val av verktygsmaterial kan minska onormalt slitage och förbättra bearbetningsstabiliteten.
- Otillräcklig hårdhet kan orsaka skador på kanten.
- Dålig värmebeständighet kan leda till försämrad prestanda.
- Svag slagtålighet kan orsaka verktygsfel.
Att välja rätt verktygsmaterial hjälper till att upprätthålla stabila bearbetningsprestanda. Speciellt vid tillverkning av högprecisionsdetaljer påverkar verktygets skick direkt dimensionskontroll och ytkvalitet. Korrekt verktygsval minskar bearbetningsfluktuationer och förbättrar den totala produktionseffektiviteten.
Fortsatt användning av svårt slitna verktyg
Vid kontinuerlig skärning påverkas verktyg av friktion och värme, vilket orsakar gradvis slitage på skäreggarna. Om slitna verktyg inte inspekteras och byts ut i tid ökar skärmotståndet, vilket belastar både verktyget och maskinen mer, vilket så småningom kan leda till brott. I många batchproduktionsprojekt går verktyg inte sönder plötsligt; de förlorar gradvis prestanda på grund av långvarig utmattning.
- Slöa skäreggar ökar skärbelastningen.
- Bearbetningsdimensioner kan bli felaktiga.
- Ytkvaliteten minskar gradvis.
- Verktygets livslängd blir betydligt kortare.
Att etablera lämpliga metoder för verktygshantering kan effektivt minska oväntade brott. För precisionsbearbetningsprojekt är det mer tillförlitligt att förutsäga verktygens livslängd i förväg än att vänta tills verktygsfel inträffar, och det kan också minska kostnaderna för omarbetning av detaljer.
Missmatchning mellan verktygsstorlek och bearbetningskrav
Förutom verktygsmaterial är felaktig verktygsstorlek en annan vanlig orsak till brott. Till exempel, vid bearbetning av djupa spår, djupa hål eller komplexa hålrum, har alltför långa verktyg lägre styvhet och är mer benägna att vibrera. Om verktygsdiametern är för liten kanske den inte klarar stora skärkrafter.
- För lång verktygslängd kan orsaka nedböjning.
- Små verktygsdiametrar kan ha otillräcklig styrka.
- Verktygsgeometrin kan påverka spånavverkningsprestanda.
Verktygsdimensioner måste väljas baserat på detaljstruktur och bearbetningsförhållanden. Rätt verktygsdimensionering minskar vibrationer, förbättrar stabiliteten och gör precisionsbearbetningsprocesser mer tillförlitliga.
Felaktiga bearbetningsparametrar ökar risken för verktygsbrott
Förutom verktygsrelaterade problem är bearbetningsparametrar en annan viktig faktor som påverkar verktygens livslängd. Många tillverkningsproblem uppstår inte på grund av dålig utrustning eller verktygskvalitet, utan på grund av att skärhastighet, matningshastighet eller bearbetningsdjup är felaktigt inställda. För att förbättra effektiviteten ökar vissa företag skärhastigheter eller materialavverkningshastigheter, men överdrivna belastningar kan lätt skada verktyg. Precisionsbearbetning handlar inte bara om att uppnå högre hastighet; det kräver att man upprätthåller en korrekt balans mellan verktyg, maskiner och material. Skärhastighet, matningshastighet och skärdjup kräver alla noggrann justering.
För hög skärhastighet ökar verktygsbelastningen
Skärhastigheten avgör rörelsefrekvensen mellan verktyget och arbetsstycket. Om hastigheten är för hög genereras mer värme, samtidigt som skärtrycket ökar. För material med dålig värmeledningsförmåga eller hög hårdhet kan höghastighetsbearbetning accelerera verktygsslitage.
- Högre bearbetningstemperaturer.
- Snabbare verktygsslitage.
- Ökad risk för onormala vibrationer.
Korrekt kontroll av skärhastigheten gör att verktygen kan arbeta under stabilare förhållanden. Vid bearbetning av svåra material bör parametrar justeras efter materialets egenskaper istället för att bara sträva efter snabbare produktion.
Överdriven matningshastighet
Matningshastigheten påverkar direkt skärkraften som appliceras på verktyget. Om matningshastigheten är för hög upplever verktyget större stötar under varje skärrörelse, särskilt när man använder verktyg med liten diameter.
- Ökar verktygsbelastningen.
- Minskar bearbetningsstabiliteten.
- Påverkar ytkvaliteten.
Korrekt matningsjustering minskar verktygstrycket och förbättrar skärstabiliteten. Vid precisionsbearbetning är stabila skärförhållanden ofta viktigare än att bara öka bearbetningshastigheten.
Felaktig planering av skärdjup
Under bearbetning kan borttagning av för mycket material i en enda passage öka verktygsbelastningen avsevärt. För komplexa konstruktionsdelar kan orimliga verktygsbanor skapa alltför stora lokala belastningar.
- Minska skärdjupet per passering.
- Optimera bearbetningsbanor.
- Lägre verktygsslagkrafter.
Rimlig skärdjupsplanering förlänger verktygens livslängd samtidigt som detaljkvaliteten förbättras. Flerstegsbearbetningsstrategier kan göra hela processen mer stabil.
Utrustningens skick och bearbetningsmiljö påverkar också verktygsbrott
Vid analys av verktygsbrott fokuserar många tillverkare främst på verktyg och bearbetningsparametrar, men utrustningens skick är lika viktiga. Maskinens noggrannhet, arbetsstyckets fastspänning, kylsystem och spånavverkningsförhållanden kan alla påverka den faktiska skärprocessen. Vid precisionsbearbetning är det en viktig faktor att upprätthålla en stabil produktionsmiljö för att minska verktygsbrott.
Maskinvibrationer påverkar bearbetningens stabilitet
Under bearbetning kan otillräcklig maskinstyvhet eller instabil fastspänning av arbetsstycket orsaka vibrationer. Dessa vibrationer påverkar verktyget ytterligare, påverkar ytkvaliteten och ökar risken för brott.
- Skapar bearbetningsmärken och vibrationsmönster.
- Påverkar dimensionell noggrannhet.
- Accelererar verktygsslitage.
Stabila maskinförhållanden minskar onormala skärbeteenden. Genom att förbättra arbetsupphängningsmetoder och bibehålla utrustningens noggrannhet kan tillverkare minska vibrationseffekter och förbättra bearbetningens tillförlitlighet.
Otillräcklig kylprestanda
Skärprocesser genererar stora mängder värme. Utan ordentlig kylning fortsätter verktygstemperaturen att stiga, vilket minskar verktygets prestanda. Detta problem blir allvarligare vid kontinuerliga bearbetningsoperationer.
- Förkortar verktygets livslängd.
- Påverkar bearbetningsnoggrannheten.
- Ökar risken för verktygsbrott.
Korrekta kylmetoder hjälper verktyg att bibehålla normala driftsförhållanden samtidigt som de förbättrar bearbetningsresultaten. Olika material och processer kräver lämpliga kyllösningar för att säkerställa stabil produktion.
Dålig flisborttagning
Om spånor som genereras under bearbetningen inte kan avlägsnas effektivt kan de orsaka upprepad skärning och öka verktygstrycket. Detta problem är särskilt vanligt vid spår- och hålbearbetning.
- Spånansamling påverkar bearbetningsprestanda.
- Ökar skärmotståndet.
- Minskar bearbetningseffektiviteten.
Ett bra spånavlägsningssystem minskar bearbetningsproblem och förbättrar verktygsstabiliteten. För tillverkning av komplexa detaljer är spånhantering också en viktig del av precisionsbearbetningsprocesser.
Hur man minskar verktygsbrott vid precisionsbearbetning?
Även om verktygsbrott är vanligt kan det minskas avsevärt genom korrekt processplanering och produktionshantering. Många verktygsfel är inte plötsliga problem utan orsakas av problem under förberedelserna, såsom felaktigt verktygsval, otillräcklig processplanering eller svaga inspektionsrutiner. En stabil tillverkningsprocess kräver optimering från flera steg.
Utför processanalys före bearbetning
Innan produktionen påbörjas måste tillverkare analysera delstrukturer, materialegenskaper och noggrannhetskrav för att identifiera potentiella problem i förväg.
- Planera lämpliga bearbetningsrutter.
- Välj lämpliga verktygslösningar.
- Optimera arbetsuppspänningsmetoder.
Tillräcklig förberedelse minskar onödiga justeringar under produktionen, förbättrar effektiviteten och minskar risken för verktygsfel.
Upprätta rutiner för verktygshantering
Verktygshantering handlar inte bara om att byta ut verktyg utan även om att spåra verktygsanvändning och prestanda. Genom korrekt datahantering kan tillverkare bättre fastställa verktygens livslängd.
- Registrera verktygets användningstid.
- Övervaka verktygens slitage.
- Optimera ersättningsscheman.
Vetenskaplig verktygshantering minskar oväntade produktionsproblem, förbättrar stabiliteten vid precisionsbearbetning och hjälper till att kontrollera tillverkningskostnaderna.
Stärk inspektion under processen
Att upptäcka problem under bearbetning kan förhindra att små problem leder till större fel. Genom att övervaka detaljernas skick och utrustningens prestanda kan bearbetningsstrategier snabbt justeras.
- Övervaka kritiska dimensionsförändringar.
- Kontrollera bearbetningskvaliteten.
- Justera parametrar vid behov.
Ett komplett processkontrollsystem förbättrar acceptansgraden för delar och gör precisionsbearbetning mer stabil och tillförlitlig.
Verktygsbrott vid precisionsbearbetning orsakas vanligtvis av flera faktorer, inklusive verktygsval, bearbetningsparametrar, utrustningens skick och processhantering. Att minska verktygsfel kräver inte bara att man väljer lämpliga verktyg utan också att man optimerar bearbetningsprocedurer, underhåller utrustning och stärker processinspektionen. Stabila bearbetningsförhållanden bidrar till att minska produktionsspill, förbättrar detaljernas noggrannhet och säkerställer tillförlitlig leverans. Tirapid specialiserar sig på precisionsbearbetningstjänster och tillhandahåller högprecisionslösningar för detaljer som hjälper företag att uppnå stabil och högkvalitativ kundanpassad tillverkning.















