
Inom CNC-bearbetningsindustrin är CNC-svarvning och CNC-fräsning två av de mest använda tillverkningsprocesserna. Båda metoderna kan producera högprecisionskomponenter, men deras kostnadsstrukturer skiljer sig avsevärt på grund av variationer i bearbetningsprinciper, utrustningskonfigurationer, verktygssystem och produktionsmetoder. För produktdesigners, inköpschefer och tillverkningsföretag kan förståelse för kostnadsskillnaderna mellan svarvning och fräsning bidra till att skapa mer effektiva produktionsplaner och kostnadseffektiva inköpsstrategier.
Många företag upptäcker märkbara prisskillnader när de begär offerter för delar tillverkade av samma material och med liknande dimensioner. Dessa skillnader påverkas inte bara av utrustningsinvesteringar utan även av bearbetningstid, verktygsförbrukning, materialutnyttjande och arbetskraftskostnader. I projekt med hög volym blir dessa kostnadsvariationer ännu mer betydande. En grundlig förståelse av de viktigaste kostnadsfaktorerna gör det möjligt för tillverkare att välja den mest ekonomiska bearbetningsprocessen för sina specifika tillämpningar.
Skillnader i investeringskostnader för utrustning
Investeringar i utrustning är en av de största fasta kostnaderna för bearbetningsföretag. Inköpspris, underhållskostnader och livslängd för CNC-maskiner påverkar direkt den totala produktionskostnaden och återspeglas i slutändan i produktprissättningen.
CNC-svarvar kräver lägre initialinvestering
CNC-svarvar utför bearbetningsoperationer genom att rotera arbetsstycket medan skärverktyget rör sig längs programmerade banor. Deras mekaniska struktur är relativt mogen och okomplicerad. För tillverkare som producerar axlar, bussningar, hylsor och cylindriska komponenter anses CNC-svarvar ofta vara viktig verkstadsutrustning. På grund av deras utbredda användning och etablerade teknik kostar CNC-svarvar i allmänhet mindre än CNC-bearbetningscentra med jämförbara precisionsnivåer.
- Lägre maskininköpskostnader
- Mindre golvytebehov
- Minskade installationskostnader
- Enklare underhållsprocedurer
- Lägre energiförbrukning
- Snabbare avkastning på investeringen
För företag som specialiserar sig på roterande komponenter erbjuder CNC-svarvar stabila produktionsmöjligheter samtidigt som de bibehåller lägre fasta driftskostnader.
CNC-fräsutrustning kräver högre investeringar
CNC-fräsmaskiner och fleroperationsmaskiner är konstruerade för att bearbeta plana ytor, håligheter, konturer och komplexa geometrier. Deras strukturer är betydligt mer sofistikerade än CNC-svarvar. Moderna fleroperationsmaskiner inkluderar vanligtvis automatiska verktygsväxlare, höghastighetsspindlar och fleraxliga rörelsesystem, vilket alla ökar maskinens kapacitet och inköpskostnad.
- Högre utrustningspriser
- Avancerade automationsfunktioner
- Mer komplexa styrsystem
- Ökade underhållskrav
- Större installationsutrymme
- Större initial kapitalinvestering
Även om investeringskostnaden är högre erbjuder CNC-fräsutrustning större mångsidighet och gör det möjligt för tillverkare att genomföra ett bredare utbud av projekt.
Effekten av bearbetningseffektivitet på kostnaden
Bearbetningseffektiviteten påverkar direkt produktionsutgången och spelar en viktig roll för att bestämma den slutliga kostnaden per detalj. Olika komponentgeometrier kan avsevärt påverka effektiviteten vid svarvning och fräsning.
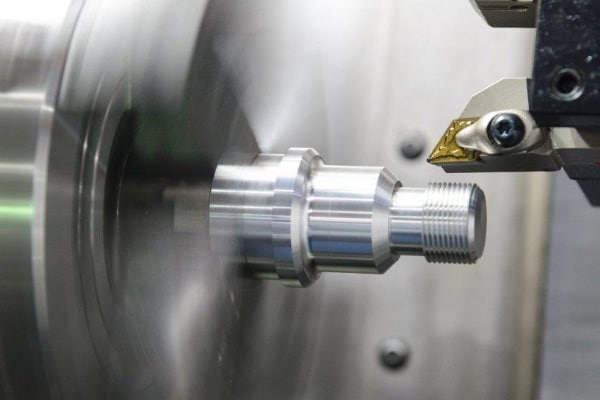
Svarvning ger högre effektivitet för roterande delar
CNC-svarvning är särskilt lämplig för cylindriska, koniska och axelliknande komponenter. Eftersom arbetsstycket roterar kontinuerligt under bearbetningen bibehåller skärverktyget en jämn skärverkan, vilket resulterar i en hög materialavverkningshastighet. För stora produktionsserier slutför svarvning ofta bearbetningsuppgifter på kortare tid.
- Höga materialavverkningshastigheter
- Kontinuerlig skäreffektivitet
- Färre verktygsbyten
- Höga automatiseringsnivåer
- Snabbare produktionscykler
- Lägre kostnad per del
För vanliga rotationskomponenter maximerar CNC-svarvning maskinens produktivitet samtidigt som kvaliteten bibehålls.
Fräsning kräver mer tid för komplexa komponenter
CNC-fräsning använder roterande skärverktyg och fleraxlig rörelse för att avlägsna material. Det är mycket effektivt för att producera komplexa former och invecklade egenskaper. Emellertid ökar ofta sofistikerade verktygsbanor och frekventa verktygsbyten bearbetningstiden.
- Omfattande programmeringskrav
- Komplex verktygsbanagenerering
- Längre bearbetningscykler
- Ytterligare tid för installation och testning
- Frekventa verktygsbyten
- Högre produktionskostnader per enhet
Även om fräsningsoperationer kan kräva mer bearbetningstid är de avgörande för att tillverka högvärdiga komponenter med krävande designkrav.
Skillnader i verktygskostnader
Skärverktyg är bland de viktigaste förbrukningsvarorna vid CNC-bearbetning. Verktygsinköpskostnader, slitage och utbytesfrekvens bidrar alla till de långsiktiga produktionskostnaderna.
CNC-svarvverktyg är mer kostnadseffektiva
Svarvoperationer använder vanligtvis standardiserade vändskär. Dessa verktyg är allmänt tillgängliga, konkurrenskraftigt prissatta och enkla att byta ut. Deras standardiserade design gör dem särskilt lämpliga för långsiktig massproduktion.
Utbytesprocessen är enkel, vilket minimerar maskinens stilleståndstid och bibehåller produktionseffektiviteten. Stark verktygsstandardisering förenklar också lagerhantering och kostnadsuppföljning.
- Lägre priser på skärinsatser
- Höga standardiseringsnivåer
- Snabba utbytesprocedurer
- Förenklad lagerhantering
- Längre verktygslivslängd
- Lägre totala verktygskostnader
Ett standardiserat verktygssystem hjälper tillverkare att minska lagerkostnader och förbättra produktionsledningseffektiviteten.
CNC-fräsning kräver större verktygsinvesteringar
Fräsningsoperationer kräver ofta flera verktygstyper, inklusive pinnfräsar, kulfräsar, planfräsar och specialverktyg. Komplexa delar kräver ofta flera verktyg som arbetar tillsammans under hela bearbetningsprocessen.
- Större utbud av verktyg
- Högre inköpskostnader
- Mer komplicerad lagerhantering
- Ökad utbytesfrekvens
- Snabbare slitage
- Högre totala utgifter
Genom att optimera verktygsstrategier och skärparametrar kan tillverkare minska fräsrelaterade verktygskostnader i viss mån.
Materialanvändning påverkar slutprissättningen
Materialkostnaden representerar en betydande del av de totala tillverkningskostnaderna i många bearbetningsprojekt. Effektiviteten med vilken råmaterial används påverkar direkt lönsamhet och produktprissättning.
CNC-svarvning erbjuder högre materialutnyttjande
Svarvningsoperationer börjar vanligtvis med rundstångsmaterial, och den färdiga detaljen liknar ofta formen på originalmaterialet. Som ett resultat måste mindre material avlägsnas under bearbetningen.
Denna fördel blir särskilt värdefull vid arbete med dyra material som rostfritt stål, titanlegeringar och kopparlegeringar.
- Minskat materialspill
- Förbättrad materialutnyttjande
- Lägre råvarukostnader
- Mindre skrotgenerering
- Ökad lönsamhet
- Lägre totala produktionskostnader
För axlar och kontaktdonskomponenter ger CNC-svarvning ofta överlägsen materialeffektivitet.
CNC-fräsning producerar mer skrotmaterial
Komplexa frästa delar bearbetas vanligtvis från block eller plattor, vilket kräver betydande mängder materialavverkning. Stora volymer råmaterial kan bli avfall under bearbetningsprocessen.
- Större krav på avverkning av lager
- Ökat materialavfall
- Högre råvarukostnader
- Ytterligare kostnader för skrothantering
- Längre bearbetningstider
- Ökade totala produktionskostnader
Inom branscher som flyg- och rymdindustrin och medicinsk tillverkning är materialutnyttjande ofta en avgörande faktor vid bedömning av projektkostnader.
Hur man väljer den mest kostnadseffektiva bearbetningsprocessen
En komponents geometri har en direkt inverkan på tillverkningskostnaderna. Företag bör utvärdera komponentdesign, produktionsvolym, precisionskrav, materialval och leveransscheman innan de väljer en bearbetningsprocess.
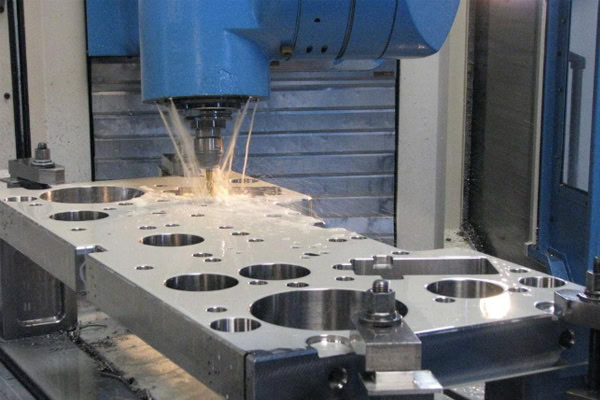
CNC-svarvning är idealisk för enkla rotationskomponenter
Komponenter som axlar, gängade delar, kontakter och flänsar drar stor nytta av effektivitets- och kostnadsfördelarna med CNC-svarvning. Dessa fördelar blir ännu tydligare i storskaliga produktionsmiljöer.
- Lägre investeringar i utrustning
- Högre bearbetningseffektivitet
- Minskade verktygskostnader
- Bättre materialutnyttjande
- Stark massproduktionskapacitet
- Utmärkt produktkonsistens
För standardiserade produkter ger CNC-svarvning ofta det högsta kostnads-prestandaförhållandet.
CNC-fräsning är bättre för komplexa geometrier
För formkomponenter, flyg- och rymdstrukturer och avancerade mekaniska delar kan CNC-fräsning skapa funktioner som är omöjliga att uppnå enbart genom svarvning. Även om kostnaderna kan vara högre, ger de resulterande produkterna ofta större värde och funktionalitet.
- Stöder komplexa konturer
- Uppfyller höga precisionskrav
- Förbättrar produktens funktionalitet
- Minskar processöverföringar
- Klarar sofistikerade designer
- Stöder avancerade tillverkningsapplikationer
CNC-svarvning erbjuder generellt sett starkare ekonomiska fördelar för roterande komponenter, medan CNC-fräsning utmärker sig vid produktion av komplexa strukturer och högvärdiga produkter. Tillverkare bör noggrant utvärdera produktdesign, produktionsvolym och tekniska krav för att uppnå bästa möjliga balans mellan kvalitet, effektivitet och kostnad.
















