
PC (polykarbonat) är en högpresterande plast som används flitigt i elektroniska apparater, medicinsk utrustning, bilkomponenter, automationssystem och optiska produkter tack vare dess utmärkta transparens, slagtålighet, dimensionsstabilitet och värmebeständighet. Under produktutveckling och lågvolymproduktion är CNC-bearbetning en av de viktigaste tillverkningsmetoderna för PC-delar. Jämfört med metallmaterial är PC lättare i vikt samtidigt som den erbjuder god seghet. Jämfört med vanliga plaster ger PC högre mekanisk hållfasthet och slagtålighet, vilket gör det till ett viktigt material för många avancerade industriprodukter. Men även om PC har god bearbetbarhet finns det fortfarande många tekniska utmaningar vid faktisk CNC-bearbetning. På grund av dess höga seghet, transparens och värmekänslighet kan felaktiga bearbetningsparametrar lätt leda till problem som ytblekning, dimensionsavvikelser, överdrivna grader och till och med spänningssprickbildning.
Förstå PC-material och dess bearbetningsegenskaper
PC-material har en mycket viktig roll inom plastindustrin. Dess övergripande prestanda är välbalanserad och erbjuder både hög mekanisk hållfasthet och utmärkt slagtålighet. Samtidigt ger transparent PC en ljusgenomsläpplighet som är nära glasets, vilket gör det allmänt använt i observationsfönster, skyddskåpor, utrustningspaneler och optiska komponenter.
PC-materialet har hög seghet
En av de mest anmärkningsvärda egenskaperna hos PC är dess starka slagtålighet. Även under betydande yttre kraft är det mycket mindre sannolikt att det spricker på ett sprött sätt jämfört med akryl. Denna egenskap gör PC till ett vanligt material för transparenta skyddskåpor, säkerhetsfönster och industriella skyddskomponenter. Hög seghet innebär dock också att materialet inte lätt spricker under skärning. Under bearbetning tenderar materialet att generera trådiga flisor och långa lockar. Till skillnad från metallbearbetning, som vanligtvis producerar korta, brutna flisor, skapar PC-bearbetning ofta kontinuerliga flisor. Om flisor inte avlägsnas omedelbart kan de upprepade gånger skava mot arbetsstyckets yta och påverka ytkvaliteten.
Vanliga problem inkluderar:
- Gradbildning på bearbetade kanter
- Sladdriga hålkanter
- Små verktygsspår på ytan
- Ökad svårighet vid efterbehandling
Därför kräver PC-bearbetning extremt vassa skärverktyg. Samtidigt är korrekta spånavgångsmetoder och verktygsbanans utformning nödvändiga för att förhindra upprepad kompression av materialet och uppnå bättre bearbetningsresultat.
Datorn är relativt temperaturkänslig
Även om PC har god värmebeständighet kan lokala höga temperaturer som genereras under bearbetning fortfarande påverka produktkvaliteten avsevärt. Eftersom skärverktyget roterar med hög hastighet förblir det i kontinuerlig kontakt med materialet, vilket gör att temperaturen i skärzonen stiger. Om värmen inte kan avledas snabbt kan kvalitetsproblem uppstå på produktytan. När skärvärmen inte avlägsnas effektivt kan följande problem uppstå:
- Ytblekning
- Lokal smältning
- Dimensionella förändringar
- Ökad inre stress
För vanliga konstruktionsdelar behöver små temperaturökningar inte orsaka uppenbara problem. För transparenta produkter kan dock även mindre förändringar påverka det slutliga utseendet. Värmeackumulering kontrolleras vanligtvis genom att optimera spindelhastighet, matningshastighet och skärdjup. Tryckluftkylning används också ofta för att förbättra värmeavledningen i bearbetningsområdet.
Transparenta delar kräver högre bearbetningsstandarder
En av de främsta anledningarna till att kunder väljer PC är dess transparens. Transparenta delar måste inte bara uppfylla dimensionskraven utan också bibehålla utmärkt ljusgenomsläpp. Som ett resultat är bearbetningskraven betydligt högre än för vanliga strukturkomponenter.
Detta är särskilt tydligt i produkter som:
- Utrustningens observationsfönster
- Medicinska genomskinliga skydd
- Optiska komponenter
- Instrumentpaneler
Efter bearbetning inspekterar kunder ofta ytans skick direkt på transparenta PC-produkter. Även om måttnoggrannheten uppfyller kraven helt kan synliga verktygsmärken, repor, vithet eller lokal disning fortfarande leda till kassering. Därför kräver bearbetning av transparenta delar inte bara måttnoggrannhet utan även utmärkt ytfinish och visuellt utseende. Många högkvalitativa transparenta PC-produkter kräver ytterligare efterbehandling och polering för att uppnå överlägsen optisk klarhet.
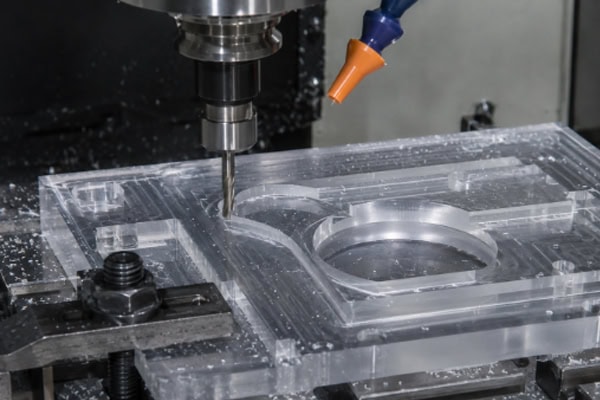
Vanliga problem vid PC CNC-bearbetning
Vitgöring av ytan
Ytblekning är ett av de vanligaste problemen vid PC-bearbetning.
Vanliga orsaker inkluderar:
- Slöa skärverktyg
- För höga skärtemperaturer
- Felaktiga matningshastigheter
- Frigöring av intern materialspänning
När det lokala skärtrycket blir för högt kan mikroskopiska strukturella förändringar uppstå på PC-ytan, vilket skapar synliga vita märken. Vitning påverkar inte bara utseendet utan kan också indikera spänningskoncentration i lokala områden. Om detaljen senare utsätts för yttre krafter eller kemiska rengöringsmedel kan risken för sprickbildning öka. Därför måste bearbetningsprocesser noggrant kontrollera skärkraft och skärvärme samtidigt som vassa verktyg och låga finbearbetningsbelastningar används när det är möjligt.
Problem med grader och strängar
Eftersom PC har hög seghet bryter den inte spånorna rent under skärning. Detta problem är särskilt vanligt vid:
- Borrning
- Spårbearbetning
- Utvändig konturskärning
- Bearbetning av små detaljer
Under dessa operationer bildas lätt grader och trådigt material. Dessa rester påverkar inte bara utseendet utan kan även störa monteringen. För produkter som kräver tätningar, transparenta lock eller precisionsstrukturkomponenter kan grader till och med påverka funktionen. Vissa delar kan klara dimensionsinspektioner men fortfarande kräva omarbetning på grund av dålig kantfinish. Många högkvalitativa PC-komponenter genomgår särskilda gradningsprocesser efter bearbetning för att säkerställa kantjämnhet och produktkonsistens.
Minskad transparens
Följande bearbetningsfel kan minska transparensen:
- Synliga verktygsmärken
- Grova ytor
- Lokala brännmärken
- Otillräcklig polering
Dessa problem kan minska ljusgenomsläppet avsevärt.
Detta är särskilt viktigt i medicinsk utrustning, laboratorieutrustning och observationsfönster där transparensen direkt påverkar funktionaliteten. När ytjämnheten ökar sprids ljuset när det passerar genom materialet, vilket skapar ett disigt utseende. Därför kräver transparent PC-bearbetning inte bara optimerade bearbetningsparametrar utan även poleringsbehandlingar för att förbättra ytfinishen.
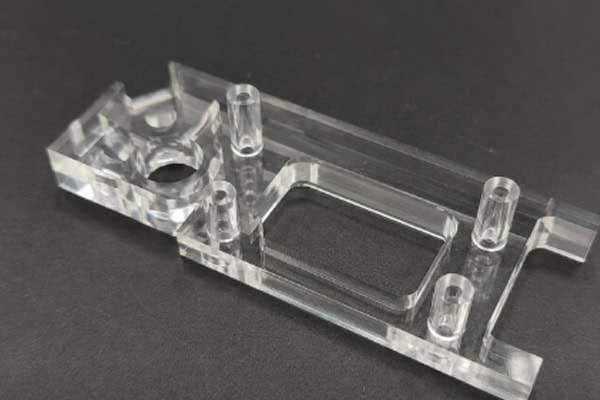
Faktorer som påverkar PC-bearbetningskvaliteten
Att uppnå högkvalitativa PC-komponenter kräver mycket mer än avancerad utrustning. Verktygsval, bearbetningsparametrar och processkontroll spelar alla avgörande roller. Många utmärkta bearbetningsresultat kommer från noggrann uppmärksamhet på detaljer snarare än att enbart förlita sig på avancerade maskiner.
Strikta krav för verktygsval
PC är en relativt mjuk plast med hög seghet. Om skäreggen saknar tillräcklig skärpa tenderar materialet att komprimeras snarare än skäras.
Möjliga problem inkluderar:
- Blekning
- Gradbildning
- Mer synliga verktygsmärken
- Grova ytor
Därför används följande verktyg ofta:
- Högskärpa hårdmetallverktyg
- Enkelskäriga plastskärverktyg
- Skärverktyg med polerade kanter
Dessa verktyg hjälper till att minska skärmotståndet och förbättra bearbetningskvaliteten. För projekt med transparenta detaljer avgör verktygets skick ofta direkt det slutliga utseendet. Som ett resultat bör verktygsslitage inspekteras regelbundet och slitna verktyg bör bytas ut omedelbart.
Kontroll av skärparametrar är utmanande
Att uppnå bättre resultat vid PC-bearbetning handlar inte bara om att öka spindelhastigheten. Alltför höga spindelhastigheter kan generera överdriven värme, medan matningshastigheter som är för långsamma kan öka friktionsvärmen. För stort skärdjup kan också leda till spänningskoncentration.
Därför är det nödvändigt att noggrant balansera:
- Spindelhastighet
- Inmatningshastighet
- Klippdjup
- Verktygsvägsstrategi
Stabil bearbetningsprestanda kan endast uppnås genom kontinuerlig optimering av parameterkombinationer. Även små parameterförändringar kan påverka den slutliga visuella kvaliteten avsevärt.
Stresskontroll påverkar produktens livslängd
PC-material innehåller en viss mängd kvarvarande inre spänning. Om den lokala spänningen ökar ytterligare under bearbetningen kan sprickor uppstå vid senare användning.
Detta gäller särskilt i miljöer som involverar:
- Alkoholexponering
- Kemisk rengöring
- Långvarig belastning
- Temperaturvariationer
Spänningskoncentrationsområden är mer benägna att spricka. Därför inkluderar högkvalitativa PC-komponenter ofta spänningsavlastningsprocesser för att förbättra långsiktig stabilitet.
Hur man löser utmaningarna med PC CNC-bearbetning?
Även om PC-bearbetning står inför utmaningar som vitning, gradbildning och spänningssprickbildning, kan dessa problem effektivt åtgärdas genom processoptimering, förbättringar av kylning och korrekt efterbehandling.
Optimera bearbetningsprocessrutten
För värmekänsliga och spänningskänsliga material som PC, förstärker försök att slutföra alla bearbetningsoperationer i ett enda steg ofta bearbetningsfel och gör ytkvaliteten svårare att kontrollera. En stegvis bearbetningsmetod gör att varje operation kan fokusera på ett specifikt mål, vilket förbättrar precision, effektivitet och utseende samtidigt. Detta är särskilt viktigt för delar med snäva toleranser eller komplexa geometrier.
Vanliga processteg inkluderar:
- Grovbearbetning
- Halvbearbetning
- Avslutning
- Ytbehandling
Denna metod hjälper till att minska spänningskoncentration och värmeuppbyggnad samtidigt som den förbättrar dimensionsstabiliteten.
Förbättra kylning och kontroll över spånborttagning
Vid PC-bearbetning påverkar skärvärme och spånavgång direkt den slutliga ytkvaliteten. Om värmen inte avlägsnas effektivt kan problem som vitning, smälta kanter och allvarliga verktygsmärken uppstå. Likaså kan dålig spånavgång göra att spånorna upprepade gånger skaver mot arbetsstyckets yta, vilket minskar transparens och måttnoggrannhet. Därför måste kylning och spånavgång optimeras tillsammans. Korrekt kylning minskar effektivt skärtemperaturerna, medan effektiv spånavgång förhindrar upprepad ytkontakt.
Vanliga metoder inkluderar:
- Tryckluftskylning
- Minsta smörjmängd (MQL)
- Högfrekvent spånborttagning
- Optimerad verktygsbanadesign
Dessa åtgärder bidrar till att förbättra kvaliteten på transparenta delar och minska ytdefekter.
Lägg till efterbehandlingsåtgärder
Även när bearbetningsparametrarna kontrolleras noggrant kan PC-delar fortfarande ha mindre grader, verktygsmärken eller lokal disighet efter bearbetning. Ytterligare efterbehandling förbättrar inte bara utseendet utan förbättrar även den övergripande kvaliteten och användarupplevelsen. Många högkvalitativa PC-produkter levereras inte omedelbart efter bearbetning.
Ytterligare processer inkluderar ofta:
- gradning
- Finpolering
- Flampolering
- Rengörande behandling
Dessa efterbehandlingsmetoder förbättrar ytterligare transparensen och utseendet.
Vanliga frågor om partihandel med mat och dryck
Varför spricker transparenta PC-delar efter CNC-bearbetning?
Sprickbildning i PC-delar är vanligtvis relaterat till inre spänningar. Om skärtemperaturerna är för höga, verktygen inte är tillräckligt vassa eller lokala skärkrafter är för höga, kan betydande kvarvarande spänningar ackumuleras inuti materialet. När produkten senare utsätts för alkohol, rengöringsmedel eller miljöer med stora temperaturvariationer, kan spänningskoncentrerade områden gradvis utveckla sprickor. Därför kräver transparenta PC-produkter vanligtvis noggrann kontroll av bearbetningsparametrar och, vid behov, spänningsavlastningsbehandling för att förbättra långsiktig stabilitet.
Slutsats
PC (polykarbonat) är ett plastmaterial som kombinerar transparens, slagtålighet och mekanisk hållfasthet, vilket gör det allmänt använt inom modern industriell tillverkning. Från observationsfönster i automationsutrustning till transparenta lock för medicintekniska produkter, såväl som elektroniska kapslingar och optiska komponenter, spelar PC en viktig roll i många tillämpningar. Även om dess bearbetbarhet är överlägsen många transparenta plaster, utgör dess höga seghet och termiska känslighet fortfarande betydande utmaningar vid CNC-bearbetning. Vanliga problem under produktionen inkluderar ytblekning, gradbildning, minskad transparens och spänningssprickbildning. För att uppnå högkvalitativa produkter måste tillverkare noggrant kontrollera materialhantering, verktygsval, bearbetningsparametrar och efterbehandlingsprocedurer. Speciellt för transparenta PC-komponenter är det viktigt att inte bara uppfylla kraven på måttnoggrannhet utan också att säkerställa utmärkt utseende och långsiktig stabilitet.
















