
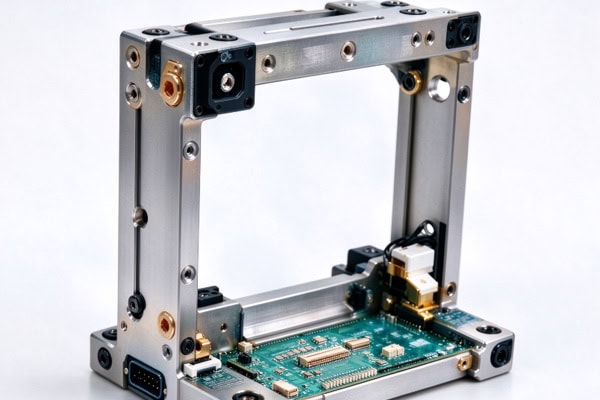
Elektroniska enheter har begränsat internt utrymme, vilket kräver precisionsstrukturkomponenter för att säkra och justera kretskort, kontakter, sensorer och värmeavledande enheter. Avvikelser i hålpositioner, dimensioner eller ytförhållanden kan leda till monteringssvårigheter, feljusterade gränssnitt eller dålig termisk kontakt. En CNC-tillverkningslösning bör ta hänsyn till komponentfunktioner, materialegenskaper, ritningstoleranser och orderkvantiteter. En välplanerad bearbetnings- och inspektionsprocess hjälper tillverkare att minska omarbetning samtidigt som de balanserar produktkvalitet, produktionseffektivitet och anskaffningskostnader.
Vanliga typer av precisionsstrukturkomponenter för elektroniska enheter
Olika strukturella komponenter har olika funktioner, så bearbetningsprioriteringar bör återspegla deras specifika dimensioner och egenskaper.
Hus och interna stödkomponenter
Dessa komponenter skyddar interna enheter, ger installationsutrymme och etablerar monteringsreferenser.
- Utrustningshöljen och lock: Kontrollera övergripande mått, öppningslägen och anslutningsutrymme för att förhindra störningar med interna komponenter.
- Kretskortsfästen: Placera stödstrukturer och fästpunkter enligt kretskortets hålmönster och tillgängligt utrymme.
- Anslutningsfästen och monteringsplattor: Bibehåll positionsförhållandena mellan monteringshål och anslutningsytor för att minska monteringsjusteringar.
Att definiera monteringsreferenser i förväg förbättrar kompatibiliteten mellan strukturella komponenter och andra sammansättningar.
Precisionsanslutning och funktionella komponenter
Vissa komponenter möjliggör även positionering, säkra gränssnitt eller värmeöverföring. Deras bearbetningskrav bör bestämmas av deras specifika funktioner.
- Sensorfästen: Kontrollera positioneringsdimensioner och monteringshålens placering för att hålla sensorerna i sina avsedda positioner.
- Monteringskomponenter för kontaktdon: Säkerställ att gränssnittsöppningar, fästhål och omgivande strukturer uppfyller monteringskraven.
- Värmeavledningsplattor och kylflänsar: Placera monteringshål och kontaktytor enligt värmekällans layout för att uppfylla installations- och temperaturkrav.
Att tydligt definiera varje komponents funktion hjälper till att säkerställa att bearbetningsspecifikationerna matchar dess avsedda tillämpning.
Materialval och CNC-bearbetningsprocesser
Materialval påverkar komponenternas prestanda, medan bearbetningsprocesser påverkar dimensionsnoggrannhet, ytkvalitet och tillverkningskostnader. Båda bör beaktas tillsammans.
Välj material enligt tillämpningskrav
Materialval bör ta hänsyn till komponenternas styrka, vikt, värmeledningsförmåga, driftsmiljö och budget.
- Aluminiumlegeringar: Lätta och enkla att bearbeta, vilket gör dem lämpliga för utrustningshöljen, monteringsplattor och värmeavledande komponenter.
- Rostfritt stål: Lämplig för komponenter som kräver styrka eller korrosionsbeständighet, även om bearbetningssvårigheter och vikt bör beaktas.
- Koppar och kopparlegeringar: Kan användas för ledande komponenter eller strukturer som kräver god värmeledningsförmåga.
- Tekniska plaster: Lämplig för utvalda isolerande stöd och lätta konstruktioner. Valet bör ta hänsyn till temperatur, belastning och dimensionsstabilitet.
Material bör väljas i enlighet med faktiska funktionella krav för att kontrollera tillverkningskostnaderna utan att kompromissa med prestandan.
Planera bearbetningsoperationer kring komponentgeometri
Olika geometrier kräver olika bearbetningsmetoder. Processplanering bör ta hänsyn till verktygstillgänglighet, arbetsstyckets stabilitet och kritiska dimensioner. Fräsning används främst för plana ytor, fickor, spår och komplexa konturer. Borrning och gängning producerar monteringshål och gängade anslutningar, medan svarvning är lämpligt för roterande komponenter som hylsor och styrstift. Tunnväggiga höljen, djupfickiga delar och komponenter som kräver bearbetning på flera sidor behöver en lämplig arbetsstyckesstrategi och bearbetningssekvens för att minska deformations- och ompositioneringsfel.

Precisionskontroll och kvalitetsinspektion
Kvaliteten på precisionskonstruktionskomponenter beror på kritiska dimensioner, passformsförhållanden och ytförhållanden snarare än enbart utseende.
Definiera kritiska dimensioner och inspektionspunkter
Inspektionsprioriteringar bör återspegla varje komponents monteringsfunktion, med ritningstoleranser och acceptanskriterier fastställda före produktion.
| Komponenttyp | Viktiga inspektionspunkter | Huvudsakliga syfte |
| Utrustningshus | Totala mått, öppningslägen, monteringshål | Säkerställ att den övergripande monteringen passar |
| Kretskortsfästen | Hålavstånd, stödhöjd, positioneringsförhållanden | Säkerställ korrekt installation av kretskortet |
| Komponenter för montering av kontaktdon | Hålpositioner, gränssnittsmått, motståndsspel | Säkerställ korrekt kontaktjustering |
| Sensorfästen | Positioneringsmått, monteringsreferenser | Kontrollinstallationsposition |
| Värmeavledningsplattor | Kontaktytans planhet, ytjämnhet, monteringshålens positioner | Uppfylla kontakt- och monteringskrav |
Inspektionsmetoderna bör matcha komponentens geometri och angivna toleranser. För dimensioner som påverkar monteringen bör mätmetoder och acceptanskriterier överenskommas i förväg för att minska tvister efter leverans.
Kontroll av ytbehandling och bearbetning av deformation
Ytbehandlingar kan påverka utseende, korrosionsbeständighet och lokala dimensioner, så ytbehandlingsprocessen och skyddade områden bör definieras före produktion. Krav för gängade hål, precisionsanpassningsytor och elektriska kontaktytor bör specificeras enligt deras avsedda funktioner. Tunnväggiga och djupfickiga komponenter kräver också uppmärksamhet på klämkraft och bearbetningssekvens. Korrekt samordning av grovbearbetning, finbearbetning och nödvändiga inspektioner under processen hjälper till att begränsa dimensionsförändringar och förbättra konsistensen.
Hur man väljer en CNC-bearbetningsleverantör för precisionskomponenter
Leverantörsval bör beakta bearbetningsmöjligheter, kvalitetsinspektion och leveransarrangemang snarare än enbart enhetspris.
Tillhandahåll fullständig teknisk dokumentation
När du begär en offert, förbered 2D-ritningar, 3D-modeller, materialkvaliteter, kritiska toleranser, ytbehandlingskrav och orderkvantiteter. För komponenter som passar till kretskort, kontakter eller andra delar, specificera relevanta gränssnittsdimensioner så att leverantören kan bedöma potentiella tillverkningsutmaningar. Om produkten fortfarande är under utveckling, diskutera prototypproduktion, designrevideringar och krav på små serier i förväg för att minska förseningar och extra kostnader.
Bekräfta inspektionskriterier och leveranskrav
Innan du gör en beställning, samordna tekniska specifikationer och godkännandevillkor, inklusive följande:
- Toleranser och acceptansmetoder för kritiska dimensioner.
- Materialkvaliteter, ytbehandlingar och krav på utseende.
- Huruvida godkännande av första artikeln eller dimensionsinspektionsrapporter krävs.
- Förpackningsmetoder, leveransscheman och arrangemang för återbeställningar.
Tydligt definierade tekniska ansvarsområden och leveransansvar bidrar till att minska upphandlingsrisker och säkerställa att komponenterna uppfyller de överenskomna kraven.
Tillverkning av precisionsstrukturkomponenter för elektroniska apparater kräver samordnat materialval, bearbetningsprocesser och kvalitetskontroll baserat på faktiska monterings- och driftsförhållanden. Denna metod hjälper till att förhindra att problem i enskilda tillverkningssteg påverkar slutmonteringen. TiRapid tillhandahåller skräddarsydda CNC-precisionsbearbetningstjänster baserade på kundritningar, materialspecifikationer och orderkvantiteter, och stöder tillverkare av elektroniska apparater med prototyputveckling och komponentproduktion.
















