
Bearbetning av plastgängor är en relativt vanlig precisionsbearbetningsprocess inom CNC-bearbetning. Den används ofta i mekaniska delar, elektronisk utrustning, medicintekniska apparater, bilkomponenter och industriell utrustning. Jämfört med metallmaterial har plast fördelar som låg vikt, korrosionsbeständighet och utmärkta elektriska isoleringsegenskaper. Bearbetning av gängor i plastmaterial medför dock också vissa utmaningar, såsom termisk deformation, gradbildning på gängytor och minskad dimensionsnoggrannhet. Därför är det, när man använder CNC-maskiner för att bearbeta plastgängor, nödvändigt att välja lämpliga verktyg, skärparametrar och bearbetningsmetoder i enlighet med plastmaterialets egenskaper. CNC-bearbetning av plastgängor kräver justeringar baserade på plastens hårdhet, seghet och värmebeständighet. Vanliga bearbetningsmetoder inkluderar CNC-svarvgängbearbetning, CNC-fräsgängbearbetning och gängfräsbearbetning. Genom att rimligt kontrollera skärhastighet, matningshastighet och kylmetoder kan plastgängkomponenter med stabila dimensioner och släta ytor produceras för att uppfylla kraven i olika industriella tillämpningar.
Förberedelse före bearbetning av plastgängor
Bekräfta plastmaterialets egenskaper
Det finns många typer av plastmaterial, och deras prestanda under CNC-bearbetning varierar avsevärt. Innan bearbetning är det nödvändigt att förstå materialets hårdhet, värmebeständighetstemperatur, krympningshastighet och seghet för att förhindra dimensionsförändringar under bearbetningen. Vanliga plaster som används för CNC-bearbetning inkluderar POM, PEEK, ABS, PVC, nylon och PTFE. Bland dem har POM god mekanisk hållfasthet och dimensionsstabilitet, vilket gör det lämpligt för precisionsgängkomponenter. Även om PEEK har utmärkt högtemperaturbeständighet är dess materialkostnad relativt hög, och vassare skärverktyg krävs under bearbetningen. Till exempel, vid bearbetning av POM-plastgängor kan en högre skärhastighet användas, medan bearbetning av PEEK-gängor kräver minskad skärvärme för att förhindra ytbrännskador eller deformation.
Designa en lämplig trådstruktur
Vid konstruktion av plastgängor måste materialets hållfasthet beaktas och kan inte helt följa standarderna för metallgängor. Eftersom plast har lägre hårdhet är det mer sannolikt att gängtänderna skadas under tryck. Därför måste gängtändernas tjocklek och ingreppslängd vanligtvis ökas på lämpligt sätt. Under produktdesignfasen är det nödvändigt att bestämma gängtyp, stigning, diameter och toleranskrav. Till exempel kan gängor som används för att ansluta plasthus anta en större stigning för att förbättra monteringseffektiviteten. Plastgängor som används i precisionsutrustning kräver striktare dimensionskontroll för att säkerställa stabila anslutningar.

Val av lämpliga CNC-bearbetningsmetoder
Använda CNC-svarv för bearbetning av plastgängor
En CNC-svarv är en vanlig maskin för bearbetning av cylindriska plastgängdelar, särskilt lämplig för roterande komponenter som skruvar, muttrar och kopplingshylsor. Under bearbetningen styrs verktyget av ett program för att röra sig längs en förinställd bana, vilket skapar kontinuerliga gängor på plastytan. Vid bearbetning av plastgängor med en CNC-svarv bör speciella gängverktyg väljas och spindelhastighet och matningshastighet justeras korrekt. Eftersom plast har dålig värmeledningsförmåga kan för hög bearbetningshastighet generera värme, vilket orsakar förändringar i gängdimensionerna.
Använda CNC-fräsning för invändig och utvändig gängbearbetning
För komplexa strukturer eller icke-roterande delar är CNC-gängfräsning en effektiv bearbetningsmetod. Gängfräsar kan bearbeta gängor i olika riktningar genom fleraxlig rörelse, inklusive invändiga gängor, utvändiga gängor och speciella gängstrukturer. Jämfört med traditionell gängning är gängfräsning mer lämplig för plastmaterial och kan minska risken för sprickor orsakade av materialutmatning. Samtidigt ger fräsning bättre kontroll över gängdimensioner och är lämplig för tillverkning av högprecisionskomponenter.
Processpunkter för CNC-gängbearbetning av plast
Välj vassa och slitstarka skärverktyg
Plastbearbetning kräver vassa skärverktyg för att minska skärmotståndet. Om verktyget är för slöt ökar friktionen och genererar mer värme, vilket orsakar problem som smältning av plast, fastklistring av verktyg eller ojämna gängytor. Vanliga verktyg inkluderar hårdmetallverktyg, snabbstålsverktyg och specialiserade plastbearbetningsverktyg. Verktygets lutningsvinkel är vanligtvis utformad för att vara större, vilket hjälper skärmaterialet att matas ut smidigt. Till exempel, vid bearbetning av nylongängor kan användning av ett vasst eneggsverktyg minska dragningen av plastfibrer och förbättra gängkanternas integritet.
Kontrollera skärparametrar för att förhindra deformation
Plastmaterial avleder inte värme lika lätt som metaller, så bearbetningsparametrarna måste justeras korrekt. Skärhastighet, matningshastighet och skärdjup påverkar alla den slutliga gängkvaliteten. Om matningshastigheten är för hög under bearbetningen kan gängtänderna spricka; om skärdjupet är för stort kan detaljen deformeras på grund av överdriven belastning.
Inspektion och kvalitetskontroll efter bearbetning
Kontrollera gängans dimensionella noggrannhet
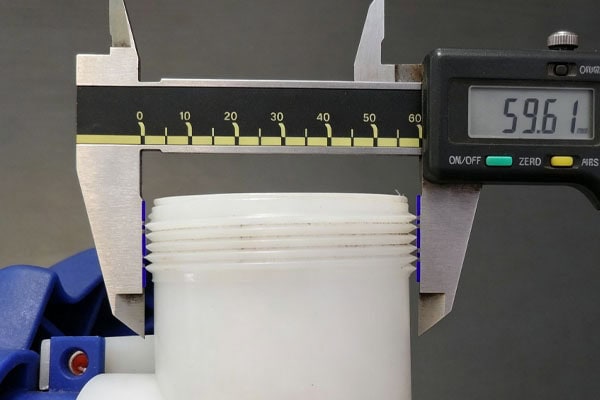
Efter att bearbetningen av plastgängor är klar är det nödvändigt att inspektera gängdiameter, stigning, gängprofil och passningsprestanda. Vanliga inspektionsverktyg inkluderar gängtolkar, mikrometrar och koordinatmätare. Eftersom vissa plaster kan absorbera fukt och uppleva termisk expansion eller krympning kan måtten ändras något efter bearbetning. Därför är inspektion ett mycket viktigt steg.
Ta bort gängans ytgrad
Efter plastbearbetning kan små grader uppstå längs gängkanterna och kräva rengöring. Vanliga metoder inkluderar manuell gradning, pneumatisk verktygsbearbetning och sekundär precisionsbearbetning. Att bibehålla en slät gängyta kan minska monteringsmotståndet och förbättra komponenternas livslängd. Om till exempel plastgängade höljen som används i elektroniska apparater har grader kan de påverka inte bara monteringsprestandan utan även produktens utseende och kvalitet.
Vanliga frågor
F: Varför deformeras plastgängor lätt under CNC-bearbetning?
A: Plastmaterial kan mjukna när de utsätts för värme, och klämkrafter och skärtryck som genereras under bearbetningen kan också orsaka deformation. Därför är det nödvändigt att minska skärvärmen, utforma lämpliga fixturer och använda segmenterade bearbetningsmetoder.
F: Kan vanliga metallskärverktyg användas för bearbetning av plastgängor?
A: Vissa metallbearbetningsverktyg kan bearbeta plast, men resultaten är vanligtvis inte lika bra som de som uppnås med dedikerade plastbearbetningsverktyg. Plastbearbetning kräver vassare skäreggar för att minska friktion och värme samtidigt som ytkvaliteten förbättras.
F: Vilka plaster är lämpliga för precisionsgängbearbetning?
A: Material som POM, PEEK och PEI har god dimensionsstabilitet och är lämpliga för precisionsgängkomponenter. PEEK är lämpligt för miljöer med hög temperatur och hög hållfasthet, medan POM är mer lämpligt för allmänna mekaniska anslutningsdelar.
Slutsats
CNC-bearbetning av plastgängor är en process som kräver en kombination av erfarenhet och teknisk expertis. Till skillnad från metallmaterial har plast lägre styvhet, så större uppmärksamhet måste ägnas åt värmekontroll, minskat skärtryck och val av bearbetningsmetoder som är lämpliga för plastens egenskaper. Olika plastmaterial väljs vanligtvis utifrån delarnas applikationskrav. Varje material kräver olika bearbetningsmetoder, och identiska bearbetningsparametrar kan inte tillämpas universellt. Genom CNC-bearbetning kan gängade plastkomponenter uppnå småskalig produktion och högprecisionstillverkning samtidigt som komplexa strukturella krav uppfylls. Korrekt användning av gängfräsning, CNC-svarvning och precisionsinspektionstekniker kan effektivt förbättra produktens tillförlitlighet.















