
HDPE (High-Density Polyethylene) är en vanlig termoplast med god slagtålighet, kemisk resistens och låg vattenabsorption. Den används därför ofta för mekaniska utrustningskomponenter, slitstarka delar, styrningar, stödplattor, skyddspaneler, behållarkomponenter och olika icke-metalliska konstruktionsdelar. För HDPE-delar som kräver snabb prototypframställning eller småskalig produktion kan CNC-bearbetning utföra direkt skärning baserat på tekniska ritningar och CAD-modeller utan behov av att tillverka formsprutor. Detta gör den lämplig för produkter med frekventa dimensionsförändringar eller begränsade produktionskvantiteter. Även om HDPE är lätt att skära betyder det inte att den kan bearbetas direkt med samma parametrar som aluminiumlegeringar eller andra metallmaterial. HDPE skiljer sig avsevärt från metaller när det gäller styvhet, värmeledningsförmåga och dimensionsförändringar vid exponering för värme.
Om spånorna inte avlägsnas omedelbart under skärning kan plastrester upprepade gånger skava mot verktyget, vilket orsakar lokala temperaturökningar och resulterar i att verktyget fastnar, smälta kanter, grader eller minskad ytkvalitet. Vid bearbetning av tunnväggiga delar kan klämkraft och skärkraft också orsaka lätt deformation av arbetsstycket. Därför måste rimliga åtgärder vidtas för materialverifiering, verktygsval, arbetsstyckesfixtur, skärparametrar, spånborttagning och dimensionsinspektion när man använder en CNC-maskin för att bearbeta HDPE. För HDPE-arbetsstycken med olika tjocklekar, kvaliteter och strukturer måste faktiska parametrar också justeras efter maskinens styvhet, verktygsdiameter och bearbetningsbanor snarare än att enbart förlita sig på fasta värden.
Vilka förberedelser behövs innan HDPE bearbetas?
Bekräfta materialets skick och delkrav
HDPE är en typ av polyeten, men de faktiska arken eller stavarna som används kan ha olika kvaliteter, dimensioner och bearbetningsegenskaper. Efter att materialet mottagits bör materialets namn, specifikationer och bearbetningsriktning bekräftas, och råmaterialet bör inspekteras för uppenbara skevheter, repor eller andra defekter. För delar med höga precisionskrav bör de kritiska dimensionerna, toleranserna och monteringspositionerna på ritningen också bekräftas i förväg. HDPE kan genomgå dimensionsförändringar när den utsätts för värme och mekanisk stress, så bearbetning bör inte baseras enbart på delens yttre form. Det är också nödvändigt att bestämma vilka dimensioner som är kritiska inspektionsdimensioner.
Innan bearbetning rekommenderas att bekräfta:
- Huruvida HDPE-råmaterialets tjocklek och dimensioner uppfyller skärkraven;
- Om delen innehåller tunna väggar, djupa spår eller smala strukturer;
- Huruvida håldiametrar, hålavstånd och monteringsmått har tydligt definierade toleranser;
- Oavsett om avfasningar, filéer, gängor eller andra efterbehandlingsoperationer krävs.
Ju tydligare informationen är, desto enklare blir det att kontrollera efterföljande programmering och bearbetning.
Bestäm bearbetningsmetoden enligt delstrukturen
HDPE-delar kan generellt bearbetas med CNC-fräsning för att producera egenskaper som yttre konturer, hål, spår, steg och böjda ytor. För HDPE-axelliknande delar kan CNC-svarvning också användas enligt de erforderliga dimensionerna. Om en del endast innehåller enkla plan och hålpositioner kan treaxlig CNC-bearbetning generellt uppfylla kraven. För delar med bearbetningsegenskaper i flera riktningar kan antalet uppsättningar minskas genom omfixering eller användning av fleraxlig utrustning. En komplex struktur betyder inte nödvändigtvis att en maskin med höga axlar måste användas. Det faktiska valet bör baseras på delens dimensioner, toleranser, verktygstillgänglighet och produktionskvantitet.

Vilka verktyg bör väljas för HDPE?
Håll skärverktyget vasst
Vid HDPE-bearbetning har verktygets eggskick en betydande inverkan på ytkvaliteten. Ett vasst verktyg kan skära materialet mer direkt och minska friktionen mellan verktyget och arbetsstyckets yta. Allt eftersom verktyget slits ökar skärkrafterna och det är mer sannolikt att plastspånor dras in och fastnar i verktyget. Grader kan uppstå längs de bearbetade kanterna, och i allvarliga fall kan lokal smältning inträffa. Hårdmetallfräsar övervägs ofta för HDPE-bearbetning, med lämpligt antal spår och spårgeometri vald enligt detaljstrukturen. För bearbetningsplatser som kräver snabb spånavgång bör verktyget ge tillräckligt med spånutrymme.
Hur man väljer antal verktygsflöjer
Antalet verktygsfåror påverkar spånutrymmet och matningen per tand. Om plastspånorna som genereras vid HDPE-skärning ansamlas i fårorna och inte kan avlägsnas snabbt, kan friktion och värme öka. Därför bör verktygsvalet inte baseras enbart på diameter. Fårgeometri, spiralriktning och bearbetningsposition bör också beaktas. Vid djupa spår, håligheter och långdistanskonturbearbetning bör särskild uppmärksamhet ägnas åt om spånorna kan lämna skärområdet effektivt. Vissa riktlinjer för plastbearbetning betonar också att man bör upprätthålla god spånavgång under HDPE-bearbetning och rekommenderar att man bestämmer lämpliga parametrar för den specifika kombinationen av maskin, verktyg och material genom provskärning.
Hur ska skärparametrar ställas in för CNC-bearbetning av HDPE?
HDPE-skärparametrar kan inte bestämmas oberoende av maskin, verktyg och detaljstruktur. Ett verktyg med samma diameter kan kräva olika spindelhastigheter och matningshastigheter vid olika maskinstyvhet, skärbredder och bearbetningsdjup.
Spindelhastighet och matningshastighet måste samverka
Om verktyget roterar med hög hastighet vid för låg matningshastighet under HDPE-bearbetning kan verktyget förbli i kontakt med materialet för länge, vilket kan leda till att temperaturen i bearbetningsområdet stiger. Därför bör spindelhastigheten inte bara ökas. Matning per tand och den faktiska materialavverkningshastigheten måste också beaktas. Vid faktisk bearbetning kan ett relativt konservativt skärdjup först användas för provskärning. Spånformen, arbetsstyckets kanter och bearbetningsljudet kan sedan observeras innan matningshastigheten och skärmängden gradvis justeras.
Använd skärdjup enligt detaljstyvhet
För solida HDPE-block kan en större skärmängd användas för att förbättra materialavverkningseffektiviteten. För tunna plåtar, tunnväggiga strukturer och smala delar bör dock skärmängden per passering minskas för att minimera deformation orsakad av skärkrafter. Grovbearbetning och finbearbetning kan också använda olika skärförhållanden. Grovbearbetning avlägsnar huvudsakligen överskottsmaterial, medan finbearbetning kräver att en lämplig mängd material lämnas kvar för en lättare slutlig bearbetning. För HDPE-delar med höga dimensionskrav kan en liten mängd finbearbetningsmån också lämnas efter grovbearbetning, följt av finbearbetning efter att arbetsstyckets temperatur har stabiliserats. Detta kan minska påverkan av värme och skärspänning på de slutliga dimensionerna. Relevanta riktlinjer för HDPE-bearbetning rekommenderar också att man lämnar en lämplig finbearbetningsmån för precisionsdelar och slutför den slutliga bearbetningen efter att arbetsstyckets temperatur har stabiliserats.
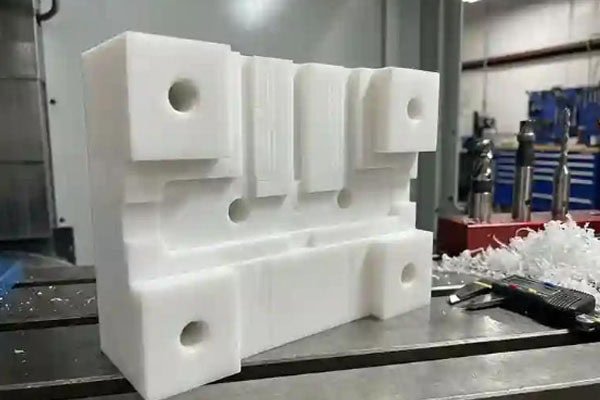
Varför är spånborttagning och kylning viktigt vid bearbetning av HDPE?
HDPE-bearbetning producerar spånor med en viss grad av seghet, och relativt långa plastspånor kan bildas under vissa förhållanden. Om dessa spånor stannar kvar mellan verktyget och arbetsstycket kan upprepad skärning och friktion uppstå.
Vilka problem kan dålig spånavgång orsaka?
Dålig spånavgång kan resultera i: plast som vidhäftar verktygsytan; ökad temperatur i bearbetningsområdet; grader längs arbetsstyckets kanter; smälta kanter inuti djupa spår och hål; och ojämna bearbetningsmärken.
Därför kan tryckluft, spånutsugning eller andra metoder användas för att snabbt avlägsna spånor från skärområdet under bearbetningen. För delar med relativt djupa spår är det särskilt viktigt att kontrollera om verktyget effektivt kan transportera spånor ut ur skärområdet. Vid bearbetning av HDPE bör en lämplig luftkylningsmetod eller annan hjälpmetod väljas i enlighet med den specifika bearbetningsutrustningen.
Hur ska HDPE-arbetsstycken fixeras för att minska deformation?
HDPE har relativt begränsad styvhet, särskilt vid bearbetning av tunna plåtar, tunna väggar och stora delar. Om klämkraften är för stor kan arbetsstycket komprimeras eller böjas under bearbetningen, och dess dimensioner kan ändras efter att fixturen har släppts.
Fäst arbetsstycket ordentligt
Arbetsstyckets fixtur måste säkerställa att detaljen inte rör sig under bearbetning samtidigt som man undviker för stort lokalt tryck från fixturen. För tunna plåtar kan stödytan ökas. För detaljer med höga utseendekrav kan mjuka kontaktytor användas för att minska fixturmärken på arbetsstyckets yta. Om detaljen har en relativt komplex struktur bör även fastspänningspositioner och bearbetningssekvenser planeras i förväg så att skärkrafter appliceras så mycket som möjligt på stödda områden.
Bearbetningssekvensen påverkar även dimensioner
HDPE-delar bör inte bearbetas enbart genom att beakta enskilda egenskaper. Bearbetningssekvensen måste planeras enligt den övergripande strukturen. För stora plattor kan till exempel den huvudsakliga ytterprofilen färdigställas först, följt av hål och lokala egenskaper. Tunnväggiga områden kan sedan färdigställas efter att huvudstrukturen har blivit stabil. Detta kan minska deformation orsakad av förlust av stöd under bearbetning.
Vanliga frågor om partihandel med mat och dryck
Varför smälter HDPE under bearbetning?
HDPE-smältning är vanligtvis relaterad till för hög temperatur i bearbetningsområdet. Ett verktyg som inte är tillräckligt vasst, en alltför låg matningshastighet, dålig spånavgång eller långvarig verktygsuppehåll i ett lokalt område kan alla öka friktionsvärmen. När detta inträffar bör verktygets skick och skärparametrar kontrolleras, samtidigt som spånavgången också bör förbättras.
Varför utvecklar HDPE grader under bearbetning?
HDPE har en viss grad av seghet. När skärförhållandena är olämpliga kan materialkanten bli oren och istället komprimeras av verktyget, vilket resulterar i grader. Verktygets skärpa, bearbetningsriktning och finbearbetningsmån kan kontrolleras, och mer lämpliga bearbetningsförhållanden kan bekräftas genom provskärning.
Varför ändras HDPE-deldimensioner efter bearbetning?
HDPE-dimensioner kan påverkas av temperatur och mekanisk stress. Om betydande värme genereras under bearbetning eller om klämtrycket är för högt kan arbetsstycket genomgå vissa dimensionsförändringar efter att bearbetningen är avslutad. För precisionsdelar kan materialet bearbetas vid en stabil temperatur, medan en finbearbetningsmån kan bibehållas efter grovbearbetning.
Hur kan man avgöra om CNC-bearbetningsparametrar för HDPE är lämpliga?
Det finns ingen enskild bearbetningsparameter som är lämplig för all HDPE-bearbetningsutrustning. Olika maskiner, verktygsdiametrar, antal spår, materialtjocklekar, skärbredder och delstrukturer kan alla ändra de faktiska bearbetningsresultaten.
Före produktion kan en liten mängd material användas för provskärning samtidigt som man observerar: om spånorna kan avlägsnas kontinuerligt; om betydande materialvidhäftning uppstår på verktyget; om grader eller smälta kanter uppstår längs de bearbetade kanterna; om det finns tydliga verktygsmärken på detaljens yta; och om kritiska dimensioner förblir stabila efter bearbetning.
Om spånorna kan avlägsnas smidigt, det inte finns någon uppenbar materialvidhäftning på verktyget, och både eggkvalitet och dimensioner uppfyller kraven, kan parametrarna sedan tillämpas på formell produktion med större säkerhet. För precisions-HDPE-delar är provskärning och dimensionskontroll särskilt viktiga.
Slutsats
HDPE har god bearbetbarhet, men dess flexibilitet, dimensionsförändringar orsakade av värme och spånegenskaper kräver lämpliga verktygsförhållanden, skärparametrar och fixturering av arbetsstycket under bearbetningen. Efter att ha bekräftat material- och ritningskraven fullständigt bör lämpliga verktyg och fixtureringsmetoder väljas i enlighet med detaljstrukturen, följt av provskärning för att bekräfta skärparametrarna. Under bearbetningen måste plastspånor avlägsnas omedelbart för att förhindra överdriven friktion mellan verktyget och arbetsstycket. För tunnväggiga delar och stora plattor måste även klämkraft och bearbetningssekvens kontrolleras för att minska dimensionsförändringar efter bearbetning. Om en HDPE-del kräver hög dimensionsnoggrannhet bör de slutliga dimensionerna inte bedömas enbart utifrån de teoretiska dimensionerna i CNC-programmet. Efter grovbearbetning bör faktiska mätningar utföras och finbearbetning bör sedan slutföras enligt mätresultaten för att förbättra kontrollen över de slutliga dimensionerna. Kritiska funktioner som hålpositioner, kontaktytor och monteringsytor bör också inspekteras enligt de tekniska ritningarna.
TiRapid erbjuder CNC-fräsning, CNC-svarvning, femaxlig CNC-bearbetning och precisionsbearbetningstjänster, och stöder olika bearbetningskrav från prototyper till produktion. För HDPE och andra plastdelar måste den faktiska bearbetningslösningen fortfarande bekräftas enligt materialspecifikationer, delstruktur, måttoleranser och produktionskvantitet. Detta bidrar till att upprätthålla lämpliga bearbetningsförhållanden mellan verktyg, utrustning och material samtidigt som bearbetningskvaliteten säkerställs.
















