
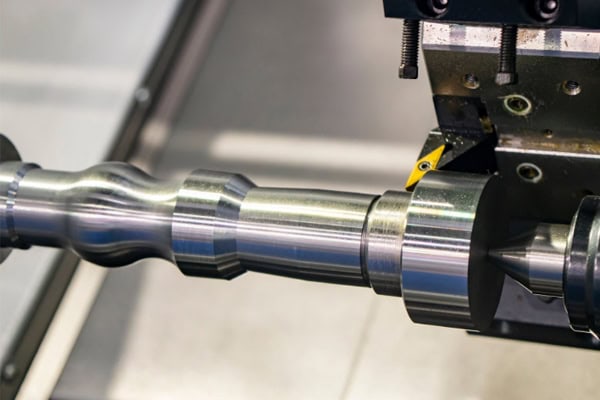
CNC-svarvning spelar en central roll inom mekanisk tillverkning. Att balansera högprecisionsbearbetning med kostnadskontroll i ett stycke är ett primärt fokus för ingenjörer och beslutsfattare inom upphandling inom olika branscher. Mindre justeringar av tekniska parametrar dikterar direkt den slutliga ytjämnheten, dimensionstoleranser och produktionscykeltider för komponenter.
Faktorer som påverkar CNC-svarvningens precision
Den faktiska bearbetningsprecisionen för CNC-svarvar begränsas av maskinens hårdvara, verktygets fysiska egenskaper och skärmiljön. Att eliminera kumulativa fel kan avsevärt förbättra komponentkonsistensen.
Maskingeometriska fel och termisk deformation
Parallellitet i maskinstyrskenorna, spindelkast och ledskruvens glapp är grundläggande orsaker till dimensionsavvikelser. Under långvariga höghastighetsskäroperationer genererar friktion mellan spindeldockan och matningsmekanismerna värme, vilket leder till termisk expansion av strukturkomponenter på mikronnivå.
- Spindelns radiella rundgång: Axiella och radiella förskjutningar under spindelrotation överförs direkt till arbetsstycket, vilket orsakar orunda förhållanden. Detta kräver åtgärder genom högprecisionsförspända lager samt rutinmässig inspektion och uppriktning.
- Termisk balanskontroll: Temperaturökningar till följd av kontinuerlig maskindrift förändrar verktygsspetsens faktiska koordinater. Genom att använda kylsystem med konstant temperatur för att hantera skärvätsketemperaturen minskas effekten av strukturell termisk deformation på axiella dimensioner.
- Noggrannhet vid upprepad positionering: Kumulativa fel i servodrivlinan ökar med användningstiden. Regelbunden kalibrering av linjära skalor och servofeedbacksystem kompenserar för glapp och säkerställer exakt matningsplacering.
Att kontrollera geometriska fel och termisk drift fungerar som det primära försvaret för dimensionsstabilitet och lägger en solid grund för efterföljande högprecisionsoperationer.
Val av verktygsslitage och geometri
Skärverktyg utsätts för intensiv mekanisk friktion och höga temperaturer under bearbetning. Slitage på verktygsnosradien förändrar den faktiska skärbanan, vilket leder till oavsiktlig dimensionsförskjutning.
- Optimering av lutnings- och släppningsvinklar: Att välja lämpliga verktygsgeometriegenskaper förbättrar skärbeteendet avsevärt. Ökning av lutningsvinkeln minskar skärkrafter och minimerar deformation av tunnväggar, medan en tillräcklig släppningsvinkel minskar friktionen mellan verktygsflanken och arbetsstycket.
- Kompensering för verktygsnosradie (G41/G42): Vid svarvning av bågar eller konor måste exakt kompensering för verktygsnosradie specificeras för att förhindra över- eller underskärning, vilket säkerställer att komplexa profildimensioner uppfyller ritningsspecifikationerna.
- Matchning av beläggningsmaterial: Att välja specialiserade verktygsbeläggningar baserat på substratmaterial – såsom TiAlN-beläggningar för rostfritt stål och obelagda eller diamantbelagda skärinsatser för aluminiumlegeringar – minimerar eggbildning och förlänger verktygens livslängd.
Att välja verktygsgeometriparametrar exakt och implementera systematisk slitagekompensation minskar avsevärt kassationsfrekvensen orsakad av verktygsnedbrytning.

Strategier för optimering av skärparametrar för CNC-svarvning
Att ställa in rätt skärparametrar styr direkt bearbetningseffektiviteten och ytkvaliteten. En balanserad kombination av ythastighet, matningshastighet och skärdjup ger optimala bearbetningsförhållanden.
Förhållandet mellan skärhastighet och matningshastighet
Skärhastighet (VC) och matningshastighet (F) har en avgörande inverkan på ytjämnheten. Den teoretiska ytjämnheten är direkt proportionell mot kvadraten av matningshastigheten och omvänt proportionell mot verktygsnosradien.
| Material Typ | Rekommenderad skärhastighet (m/min) | Finishmatningshastighet (mm/varv) | Vanlig skärsort
|
| Aluminiumlegering (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbid / PCD |
| Kolstål (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Belagd hårdmetall |
| Rostfritt stål (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Titanlegering (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Finkornig hårdmetall |
Val av kylvätska och leveransplats
Skärvätska fungerar inte bara för att avleda värme utan även för att avlägsna spånor och ge smörjning. Oexakt kylvätsketillförsel orsakar termiska sprickbildningar på skärinsatser.
- Högtryckskylningsteknik: Konventionell lågtryckskylning har svårt att penetrera ångspärren som bildas i skärzonen. Högtryckskylning med ett tryck på över 70 bar bryter långa spån och förlänger verktygens livslängd vid långhålssvarvning.
- Emulsion kontra syntetisk vätska: Att välja lämpligt kylmedium beroende på bearbetningsintensitet är avgörande. Tung bearbetning motiverar emulsioner med extremtryckstillsatser, medan finsvarvning drar nytta av syntetiska vätskor med hög värmeavledning.
- Inriktning på skärzonen: Vätskeflödets riktning dikterar värmeavledningseffektiviteten. Att rikta kylvätskan exakt in i gränssnittet mellan verktyg och spåna förhindrar torrskärning och snabbt skärslitage.
Att etablera en robust kylvätskefiltrering och en riktad leveransmekanism fungerar som en effektiv strategi för att harmonisera arbetsstyckets ytkvalitet med verktygskostnaderna.
Kontroll av distorsion i komplexa tunnväggiga svarvade delar
Tunnväggiga komponenter är mycket känsliga för elastisk och plastisk deformation under den kombinerade påverkan av klämkrafter, skärkrafter och kvarvarande spänningar. Specialiserade bearbetningstekniker krävs för att undertrycka dessa effekter.
Förbättringar av klämmetoder och specialiserade fixturer
Standardchuckar med tre backar orsakar lätt triangulär deformation i tunnväggiga cylindriska arbetsstycken. Att fördela kraften över en större kontaktyta ger en effektiv lösning.
- Mjuka käftar av pajtyp: Helomslutande fastspänning fördelar koncentrerade klämpunkter över ett brett område, vilket omvandlar punktbelastning till enhetlig ytkontakt för att förhindra orundhet.
- Hydrauliska expanderdornar: Tunnväggiga hylskomponenter är benägna att spricka vid ojämn belastning vid bearbetning av ytterdiametrar. Genom att placera expanderdornen via innerhålet uppnås en jämn radiell expansion, vilket säkerställer koncentricitet mellan inner- och ytterdiametrar.
- Överbelastningskontroll av hydraulisk fastspänning: För hög fastspänningskraft orsakar återstudsdeformation efter att detaljen lossnat. Sänkt hydraultryck i kombination med interna stödringar ökar arbetsstyckets styvhet och undertrycker fastspänningsförvrängning vid källan.
Genom att omkonfigurera fixturgeometrier och optimera spännkraftsfördelningen kan tillverkare eliminera den initiala fysiska belastningen under detaljuppsättningen.
Processvägsdelning och stressavlastning
Grovbearbetning frigör stora mängder intern kvarvarande spänning. Att utföra finsvarvning utan föregående spänningsavlastning orsakar dimensionsförskjutningar när detaljen väl är lossad.
- Strikt separering av grov- och finbearbetning: Att tvinga fram enstegsbearbetning frigör intensiv intern spänning, vilket leder till deformation. Att lämna en tolerans på 0.5 mm efter grovbearbetning och låta detaljen åldras naturligt i över 24 timmar eller genomgå spänningsglödgning stabiliserar dimensionerna.
- Symmetrisk skärstrategi: Unilateral kraftpåföring inducerar böjning. För tunnväggiga delar med symmetriska profiler balanserar alternerande skärpassager kvarvarande spänningar och säkerställer exakta geometriska former.
- Lättskärning med hög hastighet: Stora skärdjup orsakar kraftiga ökningar av skärkrafterna. Genom att använda höga spindelhastigheter, grunda skärdjup och små matningshastigheter minskas de mekaniska krafterna som verkar på ömtåliga tunnväggiga strukturer.
Att systematiskt planera tillverkningssteg tillsammans med spänningsavlastningsmetoder ger en kärnlösning för långsiktig dimensionsstabilitet i precisionskomponenter.
Vägar till att sänka kostnaderna per stycke för CNC-svarvning
Kostnadsminskning innebär inte att man kompromissar med kvaliteten; snarare bygger det på att höja automatiseringsnivåerna, optimera verktygsbanor och förlänga verktygens livslängd för att minimera improduktiv cykeltid.
Automatiserad lastning/lossning och obevakad tillverkning
Hjälptid utanför skärarbetet (uppställning, verktygsinställning, mätning) står för en hög andel av de totala produktionscyklerna. Integrering av automatisering ökar maskinutnyttjandet avsevärt.
- Stångavdragare och stångmatare: Manuell materialpåfyllning förbrukar arbete och avbryter produktionsrytmen. Att para ihop stångmatare med svarvar möjliggör kontinuerlig automatisk stångbearbetning, vilket stöder nattliga operationer utan operatörsingripande.
- Lastning med gantryrobot: Manuell lastning medför cykelvariationer och säkerhetsrisker. För komponenter med en enda skiva eller axel uppnår gantryrobotar lastning på under en sekund, vilket bibehåller mycket jämna produktionstider samtidigt som riskerna för skador minskas.
- Förinställning av verktyg i maskinen och inspektion under arbete: Att stoppa maskiner för verktygsinställning och mätning utanför maskinen förbrukar värdefulla spindelskärningstimmar. Att utrusta maskiner med automatiska verktygsinställare och avkänningsprober minimerar stilleståndstiden för inställning och kompenserar automatiskt för verktygsslitage.
Att använda automatiserad utrustning och intelligent mätning för att ersätta manuell drift fungerar som en primär drivkraft för kostnadsminskningar och effektivitetsvinster.
Programoptimering och verktygsbanreducering
Att skriva effektiv NC-kod eliminerar tomgångstid, vilket ökar den totala skäreffektiviteten.
- Optimering av icke-skärande återgångsbanor: Rätvinkliga övergångar skapar onödiga retardationsfördröjningar. Genom att använda bågbaserade in- och utgående rörelser istället för rätvinkliga rörelser minskar axiell acceleration/retardationstid, vilket kumulativt förkortar den totala cykeltiden per detalj.
- Tillämpning av fasta cykler: Programmering av verktygsbanor rad för rad skapar lång kod som kan överbelasta kontrollbearbetningshastigheten. Att använda fasta cykler som G71, G72 och G73 förenklar programstrukturen och snabbar upp styrenhetens exekvering.
- Samtidig flerverktygsbearbetning: Sekventiell bearbetning med ett revolverhuvud utnyttjar inte fleraxliga maskiners kapacitet fullt ut. Svarvar med två spindlar och två revolverhuvuden bearbetar båda ändarna av en detalj samtidigt, vilket fördubblar produktionen och minskar avskrivningskostnaderna för utrustningen.
Genom att eliminera tidsredundanser inom NC-program samtidigt som fleraxlig synkronisering utnyttjas, komprimeras de totala tillverkningscykeltiderna in i minsta detalj.
















