
Inom bearbetningsindustrin påverkar produktiviteten i svarvningsprocesser direkt leveranshastighet, produktionskostnad och orderkapacitet. Speciellt i batchproduktion och kontinuerliga tillverkningsmiljöer kan långsamma bearbetningscykler, överdriven driftstopp eller orimliga processarrangemang lätt minska maskinutnyttjandet. Att förbättra svarvningsproduktiviteten handlar inte bara om att öka skärhastigheten. Ännu viktigare är att maskiner, verktyg, processer och operatörer måste arbeta tillsammans på ett stabilt och samordnat sätt. Endast genom att minska icke-produktiv tid och förbättra kontinuerlig bearbetningskapacitet kan den totala produktionseffektiviteten verkligen öka samtidigt som effekten av produktionsfluktuationer på leveransscheman minimeras.
Förbättrad maskinutnyttjande kan öka produktiviteten
Ju högre driftseffektivitet utrustningen har, desto fler delar kan färdigställas inom en viss tidsperiod. Om maskiner ofta stannar, väntar eller kräver parameterjusteringar, kommer den totala produktiviteten fortfarande att förbli låg även när skärhastigheten är hög. Därför är stabil maskindrift oerhört viktig vid svarvproduktion. Många fabriker förbiser förlusten som orsakas av maskinernas tomgångstid, men dessa dolda vänte- och stilleståndsperioder är ofta de verkliga faktorerna som begränsar produktiviteten.
Minska maskinens stilleståndstid
Maskinens stilleståndstid påverkar direkt produktionsrytmen. I många fabriker är den faktiska skärtiden relativt kort, medan en stor mängd tid ägnas åt verktygsbyte, maskinuppställning och väntan på material.
Vanliga optimeringsmetoder inkluderar:
- Förbereda material i förväg
- Minska upprepad maskininstallation
- Standardisering av fixturer och verktyg
- Förbättra effektiviteten i verktygsbytet
- Etablering av kontinuerliga bearbetningsprocesser
Ju längre maskinen går kontinuerligt, desto tydligare blir produktivitetsförbättringen.
Förbättra automatiseringen av utrustningen
Automatiserad utrustning minskar manuella ingrepp och förbättrar bearbetningens kontinuitet. Automatiska stångmatare, robotladdare och automatiska verktygsväxlare gör att verktygsmaskiner kan arbeta stabilt under långa perioder. Speciellt i storskalig produktion minskar automation produktionsrytmfluktuationer orsakade av manuell drift samtidigt som det sänker arbetskostnaderna. För långvarig bearbetning kan automation minska stilleståndstid nattetid och förbättra utrustningsutnyttjandet hela dagen, vilket avsevärt ökar den totala produktionskapaciteten.
Bibehåll stabil maskinnoggrannhet
Efter långvarig drift kan slitage på styrskenor, spindlar eller ledskruvar orsaka dimensionsfluktuationer under bearbetning, vilket leder till ökad efterbearbetningshastighet. Efterbearbetning påverkar inte bara kvaliteten utan tar också upp värdefull bearbetningstid. Därför är regelbundet maskinunderhåll nödvändigt för att upprätthålla stabila bearbetningsförhållanden. Stabil maskinnoggrannhet minskar kassationshastigheter och minimerar behovet av upprepade parameterjusteringar, vilket gör att utrustningen kan upprätthålla hög effektivitet kontinuerligt.
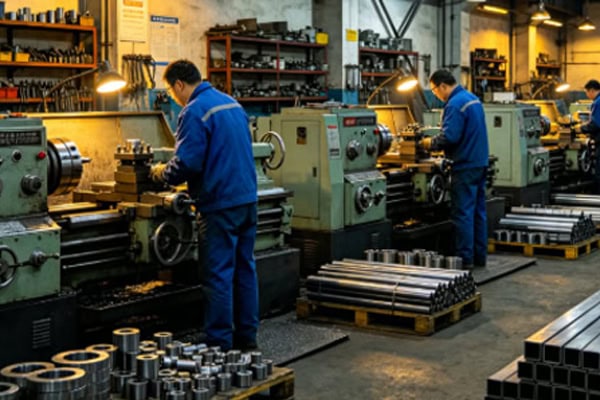
Verktygsoptimering kan förbättra bearbetningseffektiviteten
Skärverktyg är viktiga förbrukningskomponenter vid svarvning. Verktygets prestanda påverkar direkt skärhastighet, bearbetningsstabilitet och verktygsbytesfrekvens. Korrekt verktygskonfiguration kan avsevärt förbättra bearbetningseffektiviteten per tidsenhet samtidigt som avbrott orsakade av verktygsproblem minskas.
Använd högeffektiva skärverktyg
Högpresterande skärverktyg kan motstå högre skärparametrar, vilket förbättrar materialavverkningseffektiviteten.
Vanliga förbättringar inkluderar:
- Öka skärhastigheten
- Ökande matningshastighet
- Förlänger verktygets livslängd
- Minska frekvensen av verktygsbyten
- Bibehålla dimensionsstabilitet
I miljöer med kontinuerlig bearbetning ger högeffektiva verktyg ännu större fördelar.
Välj rätt verktygsstruktur
Olika bearbetningsoperationer kräver olika verktygsstrukturer. Grovbearbetning är lämplig för verktyg som kan hantera stora skärbelastningar, medan finbearbetning kräver vassare verktyg för bättre ytkvalitet. Korrekt spånbrytarspårdesign kan minska spåntrassling och förbättra kontinuerlig bearbetningsförmåga. Om verktygsstrukturen inte är lämplig kan bearbetningen kräva täta stopp för spånborttagning och kan också orsaka instabil ytkvalitet. Korrekt verktygsanpassning förbättrar både bearbetningsrytm och verktygslivslängd.
Upprätta standarder för verktygshantering
Dålig verktygshantering kan leda till upprepade verktygsbyten, inkonsekventa parametrar och instabil verktygslivslängd. Att etablera enhetlig verktygsnumrering, verktygslivslängdsregister och förinställningshantering kan minska tiden för verktygsbyte och upprätthålla stabila bearbetningsförhållanden. Vid batchproduktion minskar standardiserad verktygshantering mänskliga fel samtidigt som den förbättrar verktygsutnyttjandeeffektiviteten, vilket gör produktionsrytmen mer stabil och kontinuerlig.
Korrekt justering av skärparametrar kan minska bearbetningstiden
Skärparametrar bestämmer direkt cykeltiden för en enskild bearbetning. Om parametrarna är alltför konservativa kan inte ens högpresterande maskiner utnyttja sin produktionskapacitet fullt ut. Därför bör skäreffektiviteten ökas rimligt samtidigt som stabil bearbetningskvalitet bibehålls.
Öka skärhastigheten
Att öka skärhastigheten kan avsevärt förkorta bearbetningstiden per detalj. Skärhastigheten bör dock inte bara ökas blint utan måste justeras efter verktygslivslängd och materialegenskaper.
Vanliga effekter inkluderar:
- Förbättra produktionsrytmen
- Ökande skärtemperatur
- Accelererande verktygsslitage
- Förbättra skärkontinuiteten
- Ökad effektivitet i materialavverkningen
Olika material kräver olika hastighetsområden.
Optimera flödesparametrar
Matningshastigheten påverkar direkt bearbetningsrytmen och ytkvaliteten. Att öka matningshastigheten korrekt kan minska bearbetningstiden, men för hög matning kan också öka ytjämnheten eller vibrationerna. Därför måste matningsparametrarna kontinuerligt optimeras genom provbearbetning för att upprätthålla en stabil balans mellan effektivitet och kvalitet. Korrekt matningshastighet förbättrar inte bara materialavverkningseffektiviteten utan minskar även verktygsslitage.
Minska upprepade skärpass
Felaktig placering av bearbetningsmån kan leda till upprepade skärpassager, vilket inte bara ökar bearbetningstiden utan också accelererar verktygsslitage. Korrekt placering av grov- och finbearbetningsmån kan minska onödiga verktygspassager och förbättra den totala bearbetningseffektiviteten. Vid batchproduktion kan en minskning av även ett upprepat skärpass spara en betydande mängd ackumulerad bearbetningstid.
Processoptimering kan minska icke-produktiv bearbetningstid
En stor del av produktionstiden går inte åt till själva skärningen utan till fastspänning, transport och väntan. Därför kan optimering av processflödet också avsevärt förbättra produktiviteten. Ju rimligare bearbetningsvägen är, desto kompaktare produktionsrytm och desto högre maskinutnyttjandegrad.
Minska klämningsoperationerna
Ju färre fastspänningsoperationer, desto snabbare bearbetningsrytm och desto lägre positioneringsfel.
Vanliga metoder inkluderar:
- Slutföra flera operationer i en installation
- Använda kombinerade armaturer
- Standardisering av positioneringsreferenser
- Minska upprepad positionering
- Kombinera angränsande bearbetningsprocesser
Detta förbättrar inte bara effektiviteten utan förbättrar även bearbetningskonsistensen.
Optimera bearbetningssekvensen
En rimlig bearbetningssekvens kan minska tomgångsrörelser och upprepade åtgärder. Till exempel kan grovbearbetning före enhetlig finbearbetning minska frekventa verktygsbyten. Ju kompaktare bearbetningsvägen är, desto lättare är det att förbättra den totala produktionsrytmen samtidigt som man minskar tiden som slösas bort på upprepade maskinstarter och -stopp.
Integrera flera processer
Genom att använda svarvar eller multifunktionsbearbetningsutrustning för att utföra borrning, gängning och utvändig svarvning i en uppställning kan transporttiden för arbetsstycket minskas. Ju mer koncentrerade processerna är, desto mindre väntetid krävs och desto högre blir produktionskontinuiteten. Vid batchbearbetning kan minskad överföring av arbetsstycket mellan olika maskiner avsevärt förbättra den totala produktiviteten.
Stabil kylning och spånborttagning säkerställer kontinuerlig produktion
Vid långvarig batchbearbetning kan instabil kylning eller dålig spånavgång lätt orsaka maskinstopp. Speciellt vid höghastighetsbearbetning påverkar kylning och spånavgångssystem direkt den kontinuerliga maskinens drift samtidigt som de påverkar verktygens livslängd och bearbetningskvalitet.
Förbättra kylningseffektiviteten
Ett stabilt kylsystem kan minska skärzonens temperatur och förbättra bearbetningsstabiliteten.
Vanliga optimeringsmetoder inkluderar:
- Ökande kylvätskeflödeshastighet
- Justera munstyckets riktning
- Använda högtryckskylning
- Bibehålla kontinuerlig kylvätsketillförsel
- Använda verktyg för invändig kylning
Stabil kylning gör att utrustningen kan arbeta med högre skärparametrar.
Förbättra spånavgången
Spånansamling påverkar inte bara ytkvaliteten utan kan också orsaka maskinstopp.
Vanliga metoder inkluderar:
- Använda spånbrytarverktyg
- Justering av skärparametrar
- Ökar spånavgångsutrymmet
- Rengör flis regelbundet
- Säkerställer snabb spånutmatning
Jämn spånavgång förbättrar kontinuerlig bearbetningsförmåga.
Produktionsledning påverkar också produktiviteten
Även med bra utrustning och bearbetningsförhållanden kan produktiviteten fortfarande förbli låg om produktionsledningen är oorganiserad. Korrekt produktionsplanering, minskad stilleståndstid och stabil materialförsörjning påverkar alla direkt bearbetningsrytmen. Många fabriker har stark utrustningskapacitet, men stora mängder tid går förlorad på grund av dålig processkoordinering och väntetider.
I batchproduktionsmiljöer är stabilitet ofta viktigare än kortvarig höghastighetsbearbetning. När maskiner, verktyg, processer och operatörer upprätthåller stabil samordning kan produktionslinjen upprätthålla högeffektiv drift under långa perioder, vilket verkligen förbättrar svarvningsproduktiviteten och samtidigt minskar extra kostnader orsakade av produktionsfluktuationer.















