
Vid tillverkning av metalldelar avgör dimensionsnoggrannheten om en komponent kan monteras korrekt, medan ytjämnheten direkt påverkar friktion, slitage, tätningsprestanda, utseende och livslängd. För CNC-bearbetning, precisionsmekaniska komponenter och batchproduktion är kontroll av ytjämnheten en viktig del av processplaneringen. Olika material, skärverktyg, bearbetningsparametrar och efterbehandlingsmetoder kan producera betydligt olika ytfinisher. Därför krävs det mer än att bara använda en högprecisionsmaskin för att uppnå önskad ytkvalitet.
Vad är ytjämnhet i metalldelar?
Vad betyder ytjämnhet?
Ytjämnhet beskriver de mikroskopiska ojämnheterna och variationerna på en bearbetad yta. Vanliga parametrar inkluderar Ra och Rz, där Ra är en av de mest använda indikatorerna inom tillverkning.
Ett lägre Ra-värde indikerar generellt en jämnare yta. Emellertid behöver inte alla komponenter ett extremt lågt Ra-värde. Alltför strikta krav på ytjämnhet kan öka bearbetningstiden och tillverkningskostnaderna. Lämplig ytjämnhet bör bestämmas utifrån komponentens krav på montering, rörelse, tätning och utseende.
Varför är ytjämnhet viktigt?
Om en komponentyta är för grov kan friktion och slitage mellan rörliga delar öka, medan tätningsytor också kan ha en högre risk för läckage. För axlar, kugghjul, styrskenor, hydrauliska komponenter och andra mekaniska delar kan ytkvaliteten ha en direkt inverkan på den faktiska prestandan.
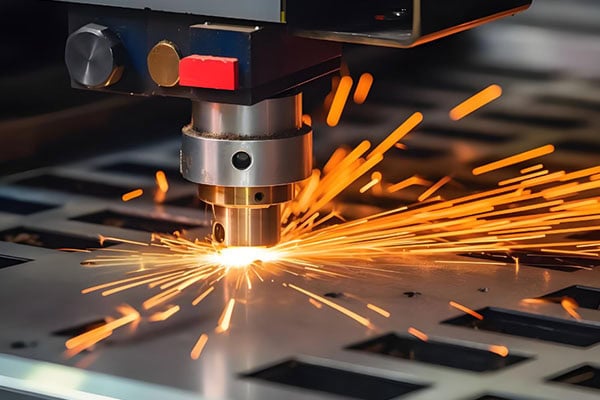
Vilka faktorer påverkar ytjämnheten vid CNC-bearbetning?
Verktygets skick
Skärverktyg är en av de direkta faktorerna som påverkar kvaliteten på bearbetade ytor. Skärkantsskärpa, verktygsmaterial, verktygsgeometri och verktygsslitage kan alla påverka den slutliga ytan.
Allt eftersom ett verktyg slits ökar skärkrafterna, vilket kan leda till grader, repor och mer synliga verktygsmärken. Vid finbearbetning bör verktygets skick därför övervakas noggrant, och lämpliga verktyg bör väljas utifrån arbetsstyckets material och önskad ytfinish.
Skärhastighet och matningshastighet
Skärhastighet och matningshastighet har en betydande effekt på ytjämnheten. När matningshastigheten är för hög blir bearbetningsmärkena som lämnas av skärverktyget mer framträdande. Aggressiva skärparametrar kan också öka risken för vibrationer och vibrationer.
För finbearbetning bör skärparametrarna noggrant optimeras, inklusive skärdjup och matning per tand, för att uppnå en balans mellan produktivitet och ytkvalitet.
Maskin-, arbetsstyckeshållnings- och arbetsstyckesstyvhet
Maskinspindelns rundgång, utrustningens vibrationer, fixturstabilitet och arbetsstyckets styvhet kan alla påverka den bearbetade ytan.
Tunnväggiga delar, långa axlar och djupa hålrum är särskilt känsliga för deformation eller vibrationer under bearbetning. Även när verktygs- och skärparametrarna är korrekt valda kan instabil arbetsstyckeshållning fortfarande resultera i synliga vibrationsmärken.
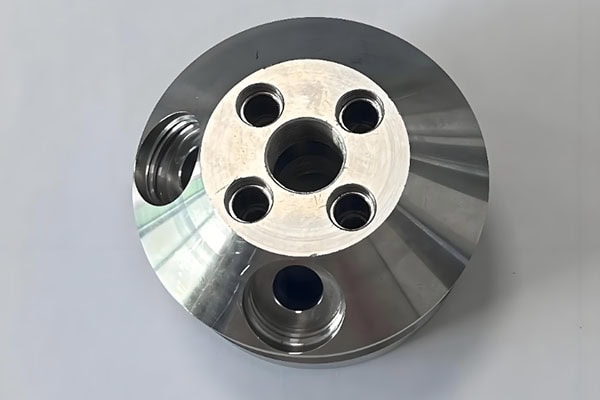
Jämförelse av vanliga metoder för bearbetning av metallytor
Olika bearbetningsmetoder kan uppnå olika nivåer och egenskaper hos ytfinish. I den faktiska produktionen kan tillverkare välja en enda process eller kombinera flera processer beroende på material, dimensioner, toleranser och utseendekrav.
| Bearbetningsmetod | Typiska användningsområden | Ytbehandlingsegenskaper | Lämpliga applikationer |
| CNC Fräsning | Plana ytor, springor, komplexa profiler | Stabil och jämn ytfinish | Precisionsmekaniska delar |
| CNC Turning | Axlar, hylsor, cylindriska delar | Synliga omkretsmässiga bearbetningsmärken | Axelkomponenter |
| Slipning | Precisionsytor och axlar | Låg ytjämnhet | Högprecisionskomponenter |
| Putsning | Kosmetiska och dekorativa ytor | Jämnare och mer raffinerad finish | Utseende och högglansiga delar |
| sandblästring | Aluminium, stål, rostfritt stål etc. | Jämn texturerad yta | Utseende och ytbehandling |
| Borstning | Rostfritt stål, aluminiumlegeringar | Riktad ytstruktur | Dekorativa och utseendemässiga komponenter |
Hur ska bearbetningsmetoden väljas?
Standardmekaniska komponenter
Om en komponent huvudsakligen används för mekanisk montering och inte har strikta krav på utseende, räcker det ofta med korrekt planerade CNC-grovbearbetnings- och finbearbetningsoperationer.
Det finns vanligtvis inget behov av att lägga till ytterligare processer bara för att uppnå ett onödigt lågt Ra-värde.
Högprecisionskopplingskomponenter
För axlar, bussningar, precisionsglidkomponenter och liknande delar måste både dimensionstolerans och ytjämnhet beaktas.
När den erforderliga ytfinishen överstiger den praktiska kapaciteten för standard CNC-bearbetning kan ytterligare processer som slipning införas efter precisionsbearbetningen.
Komponenter med höga krav på utseende
Metallkomponenter som används i konsumentelektronik, bilinredning och displayutrustning har ofta högre krav på utseende. Efter CNC-bearbetning kan processer som polering, sandblästring, borstning och anodisering väljas enligt designkraven för att förbättra utseendet och skapa specifika ytstrukturer.
Hur kan ytjämnhet kontrolleras konsekvent?
Kontrollera ytkvaliteten från början
Ytjämnhet bör inte bara beaktas efter att bearbetningen är klar. Ingenjörer bör definiera det erforderliga Ra-värdet under ritning och designfasen och välja en lämplig bearbetningsväg baserat på material, delgeometri och funktionella krav.
Separera grovbearbetning och finbearbetning ordentligt
Grovbearbetning är huvudsakligen avsett att effektivt avlägsna material och behöver inte fokusera särskilt mycket på den slutliga ytkvaliteten. Finbearbetning bör fokusera på att kontrollera återstående material, verktygets skick och skärparametrar för att uppnå en mer jämn ytfinish.
Inspektera ytan efter bearbetning
För komponenter med specifika Ra-krav kan en ytjämnhetsmätare användas för inspektion. Mätresultaten kan hjälpa till att avgöra om bearbetningsparametrarna är lämpliga och kan också fungera som en viktig kvalitetskontrollreferens för batchproduktion.
Att kontrollera ytjämnheten hos metalldelar handlar inte bara om att använda en högprecisions-CNC-maskin. Det är nära relaterat till materialegenskaper, skärverktyg, bearbetningsparametrar, arbetsstyckehållning, maskinens skick och efterbehandlingsmetoder.
CNC-fräsning och svarvning är lämpliga för de flesta mekaniska standardkomponenter, medan slipning är mer lämpligt för högprecisionsytor. Polering, sandblästring och borstning väljs ofta när specifika krav på utseende eller ytstruktur behöver uppnås.
För ett CNC-bearbetningsprojekt bör det erforderliga Ra-värdet bestämmas utifrån komponentens faktiska funktion. Bearbetningsprocessen kan sedan planeras baserat på tillverkningskostnad, produktionseffektivitet, måttnoggrannhet och krav på ytkvalitet. Denna metod bidrar till att uppnå enhetliga ytfinisher samtidigt som onödiga bearbetningskostnader undviks.















