
Vid svarvning påverkar skärdjupet direkt bearbetningseffektiviteten, ytkvaliteten och verktygens livslängd. Vid svarvning är problem som vibrationer, dimensionsfel, snabbt verktygsslitage och ojämna ytor ofta relaterade till felaktiga skärdjupsinställningar. Olika material, skärverktyg och bearbetningssteg kräver olika skärdjupsvärden. Rimlig parameterjustering kan förbättra bearbetningsstabiliteten samtidigt som produktionskostnaderna minskas.
Vad är svarvskärdjup?
Svarvdjup avser vanligtvis tjockleken på det material som skärverktyget avlägsnar i ett enda svep. Det är även känt som skärdjup.
Beräkningsmetoden är relativt enkel:
- Skärdjup = (Ursprunglig diameter − Slutlig diameter) ÷ 2
- Ett större värde tar bort mer material i ett svep
- Ett lägre värde ger finare bearbetningsresultat
Om till exempel arbetsstyckets ursprungliga diameter är 60 mm och den slutliga diametern är 56 mm, är skärdjupet 2 mm.
Skärdjupet är inte alltid bättre när det är större. För högt skärdjup ökar maskinbelastningen och kan lätt orsaka vibrationer eller verktygsbrott. Om skärdjupet är för litet minskar bearbetningseffektiviteten och friktionsskärning kan uppstå, vilket påverkar ytfinishen.
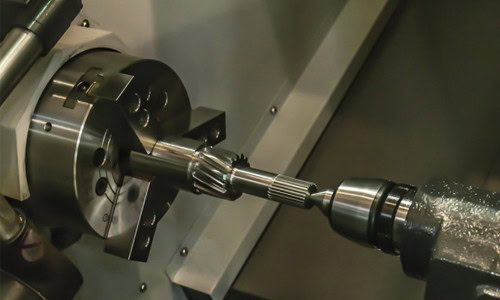
Hur man väljer skärdjup för grovbearbetning och finbearbetning
Grovbearbetning och finbearbetning använder väldigt olika parametrar eftersom deras bearbetningsmål är helt olika.
Grovbearbetning Skärdjup
Huvudsyftet med grovsvarvning är att snabbt avlägsna material, så man väljer vanligtvis ett större skärdjup.
Vanliga intervall inkluderar:
- Mjukt stål: 2 mm–5 mm
- Gjutjärn: 3 mm–8 mm
- Aluminiumlegering: 2 mm–6 mm
Vid grovbearbetning förbättrar ett större skärdjup produktiviteten. Om maskinens styvhet är otillräcklig eller arbetsstycket inte är ordentligt fastspänt bör parametern dock minskas.
Grovsvarvning kombineras vanligtvis med en högre matningshastighet för att förbättra den totala bearbetningseffektiviteten.
Finbearbetning Skärdjup
Finbearbetning fokuserar mer på dimensionsnoggrannhet och ytkvalitet, så skärdjupet är generellt mycket mindre.
Vanliga intervall inkluderar:
- Standard finsvarvning: 0.2 mm–0.5 mm
- Högprecisionsdelar: 0.05 mm–0.2 mm
- Spegelfinish: mindre djup med höghastighetsskärning
Om skärdjupet är för stort under finbearbetningen kan verktygsmärken och måttfel uppstå, vilket försämrar ytkvaliteten.
Många CNC-svarvar inkluderar också ett halvfinbearbetningssteg för att korrigera dimensionsfel som kvarstår efter grovbearbetning och förbättra stabiliteten under slutbearbetningen.
Val av skärdjup för olika material
Olika material har olika hårdhetsnivåer, så skärdjupet bör justeras därefter.
Kolstål och 45 stål
Vanligt kolstål har god bearbetbarhet och kan använda medelstora till stora skärdjup.
Typiska inställningar:
- Grovsvarvning: 2 mm–4 mm
- Finsvarvning: 0.2 mm–0.5 mm
45-stål används flitigt inom mekanisk bearbetning. Med rätt skärverktyg kan de flesta maskiner bearbeta det effektivt.
Bearbetning i rostfritt stål
Rostfritt stål är benäget för eggbildning och deformationshärdning.
Vid bearbetning av rostfritt stål:
- Skärdjupet bör inte vara för litet
- Upprepad friktion mellan verktyg och arbetsstycke bör undvikas
- Stabil kontinuerlig skärning bör upprätthållas
Många erfarna maskinister föredrar något djupare och snabbare skärparametrar för bearbetning av rostfritt stål.
Bearbetning av aluminiumlegering
Aluminium har låg skärmotstånd och stöder större skärdjup och högre spindelhastigheter.
Dess bearbetningsegenskaper inkluderar:
- Enkel borttagning av spån
- Hög bearbetningseffektivitet
- Bättre ytfinish
Vid vissa grovbearbetningsoperationer i aluminium kan skärdjupet överstiga 5 mm.
Material med hög hårdhet
Härdat stål och höghårda legeringar ställer högre krav på skärverktyg.
Rekommendationer för bearbetning inkluderar:
- Minska skärdjupet
- Sänk matningshastigheten
- Kontrollera skärvärmen
För många härdade delar kan finsvarvningsdjupet bara vara cirka 0.1 mm.
Viktiga faktorer som påverkar skärdjupet
Skärdjupet är inte ett fast värde. Det bör justeras efter faktiska bearbetningsförhållanden.
Maskinstyvhet
Stora CNC-svarvar har vanligtvis hög styvhet och tål tyngre skärbelastningar. Små svarvar eller slitna maskiner är mindre lämpliga för tung skärning eftersom vibrationer lätt kan uppstå.
Verktygstyp
Olika verktyg kan hantera olika skärkapaciteter.
Till exempel:
- Karbidskär är lämpliga för tung skärning
- Snabbstålsverktyg är bättre för lättare skärningar
- CBN-verktyg är lämpliga för härdade material
Större verktygsnosradier möjliggör generellt djupare skärning.
Arbetsstyckets fastspänningsförhållanden
Långa och smala axlar kan lätt vibrera om klämstabiliteten är dålig.
I den här situationen:
- Skärdjupet bör minskas
- Matningshastigheten bör sänkas
- Dubbdockor eller stödjande stöd kan krävas
Annars kan avsmalning och vågighet på ytan uppstå.
Spånborttagning och kylning
I takt med att skärdjupet ökar ökar även spånvolymen.
Dålig spånavgång kan orsaka:
- Chip-trassling
- Ytre repor
- Snabb verktygstemperaturökning
Att använda kylvätska på rätt sätt kan förbättra bearbetningsstabiliteten avsevärt.
Vanliga problem med inställningar för skärdjup
Många bearbetningsfel är direkt relaterade till felaktigt val av skärdjup.
När skärdjupet är för stort:
- Spindelbelastningen ökar
- Prat blir mer troligt
- Risken för verktygsbrott ökar
- Ytkvaliteten minskar
När skärdjupet är för litet:
- Bearbetningseffektiviteten blir mycket låg
- Friktionsskärning kan förekomma
- Rostfritt stål kan hårdna
- Ytfläckar kan förekomma
Ett annat vanligt problem är dålig parametermatchning. Skärdjup, spindelhastighet och matningshastighet måste fungera tillsammans. Att justera endast en parameter kan leda till instabila bearbetningsförhållanden.















