
Materialkostnader har en direkt inverkan på tillverkningskostnaden för CNC-svarvade komponenter. Detta är särskilt viktigt vid bearbetning av rostfritt stål, kopparlegeringar, titanlegeringar, aluminiumlegeringar och höghållfasta legeringsmaterial, där råmaterialpriserna kan vara relativt höga. Överskottsmaterial, spån, rester och defekta komponenter som genereras under bearbetningen kan alla öka produktionskostnaderna. Korrekt materialhantering kan minska tillverkningskostnaden per komponent, förbättra råmaterialutnyttjandet, minska kraven på skrothantering och förbättra ekonomin för batchproduktion. CNC-svarvning är i sig programmerbar och digitalt styrd, vilket gör det möjligt att minska materialspill genom optimerade ämnesdimensioner, lämpliga bearbetningstillägg, förbättrade verktygsbanor, minskade arbetsupphängningsfel och kontrollerade skärparametrar. För axlar, hylsor, flänsar, kopplingar, gängade komponenter och andra roterande delar kan en väl utformad svarvprocess omvandla en större andel av råmaterialet till användbara produkter samtidigt som onödig skärning minskas. Tillverkare kan också kombinera automatiserad lastning och lossning, inspektion under bearbetning, hantering av verktygslivslängd och spårning av produktionsdata för att kontinuerligt kontrollera materialförbrukningen. Detta gör det möjligt för CNC-svarvning att bibehålla dimensionsnoggrannhet och ytkvalitet samtidigt som man uppnår ett mer effektivt materialutnyttjande.
Optimera ämnesdimensioner för att minska materialförlust
Ämnesmått är en viktig faktor som påverkar materialutnyttjandet vid CNC-svarvning. Om ämnets diameter eller längd är betydligt större än vad som krävs måste bearbetningsprocessen ta bort en större mängd överskottsmaterial, vilket ökar skärtiden och genererar fler spånor. Vid batchproduktion kan även en liten mängd extra material som förbrukas per komponent bli en betydande kostnad efter att hundratals eller tusentals delar har producerats. Ämnesmått bör bestämmas utifrån den färdiga komponentens storlek, bearbetningstillägg, krav på arbetsspänning och efterföljande operationer. För stångsvarvning kan tillverkare välja en stångdiameter nära den maximala komponentdiametern. För skivor eller korta axlar kan ämneslängden bestämmas utifrån den färdiga komponentens längd, fastspänningskrav, plansvetstillägg och avskärningstillägg. Optimering av ämnesmått minskar onödig materialförbrukning innan bearbetningen ens börjar och skapar en bättre grund för effektiv svarvningsproduktion.
Välj en lämplig stångdiameter
CNC-svarvning använder ofta rundstång som råmaterial, och stångdiametern påverkar direkt hur mycket material som måste avlägsnas under bearbetningen. Om en komponent kräver en relativt liten ytterdiameter i den färdiga bearbetningen men en betydligt större stång används konsekvent, kommer en stor mängd material att avlägsnas under grovbearbetningen. Tillverkare kan välja standardstångstorlekar baserat på maximal komponentdiameter, verktygskapacitet och krav på arbetshållning.
- Välj stångmaterial enligt maximal komponentdiameter
- Prioritera storlekar nära den färdiga diametern
- Minska onödig radiell bearbetningsmån
- Köp enligt standardmaterialspecifikationer
- Standardisera stångstorlekar för batchproduktion
- Kontrollera antalet olika materialspecifikationer i lagret
Att välja en lämplig stångdiameter minskar grovbearbetningstid och spångenerering samtidigt som verktygsbelastningen sänks. Detta är särskilt värdefullt vid bearbetning av dyra material eftersom varje minskning av onödig bearbetning direkt bidrar till lägre materialförbrukning.
Kontrollera stånglängden ordentligt
Stånglängden påverkar också materialutnyttjandet. När komponenterna är relativt korta kan för lång klämlängd och för stor skärmån skapa en stor mängd oanvändbart restmaterial. Skärlängden bör beräknas enligt fixturkrav, klämlängd, skärbredd, planskärmån och färdig komponentlängd.
Lämpliga skärlängder gör att fler komponenter kan produceras från varje stång samtidigt som mängden överblivet material minskas. För batchproduktion kan tillverkare fastställa standardiserade skärlängder enligt faktiska komponentdimensioner, vilket gör det möjligt för operatörer att följa konsekventa skärspecifikationer och minska manuella mätfel.
Optimera bearbetningstillägg för att minska onödig skärning
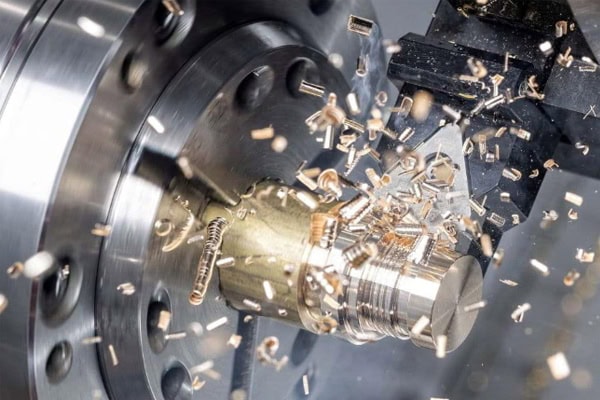
Bearbetningstillägget avgör direkt hur mycket råmaterial som måste avlägsnas vid CNC-svarvning. För hög tilläggsmått ökar grovbearbetningstiden, verktygsslitaget och spånbildningen, medan otillräckligt tillägg kan förhindra fullständig borttagning av ytdefekter från ämnet och göra det svårt att uppnå de erforderliga slutliga dimensionerna. Lämpliga bearbetningstillägg bör bestämmas utifrån materialtillstånd, ämnets noggrannhet, komponentdimensioner, toleranskrav och maskinverktygets noggrannhet. För precisionsdragna, smidda eller högkvalitativa stångmaterial kan bearbetningstilläggen ofta minskas. För ämnen med större yt- eller dimensionsvariation kan ytterligare tillägg krävas. CNC-program kan också fördela bearbetningstillägg mellan grov- och finbearbetningsoperationer så att grovbearbetning tar bort majoriteten av överskottsmaterialet medan finbearbetning endast tar bort det material som krävs för att uppnå slutliga dimensioner och ytkvalitet.
Kontrollera grovbearbetningsmån korrekt
Syftet med grovbearbetning är att effektivt avlägsna överskottsmaterial, men maximal skärvolym är inte alltid den bästa lösningen. För högt skärdjup kan öka verktygsbelastningen, orsaka vibrationer, leda till eggflisning och till och med deformera komponenten, vilket påverkar efterföljande finbearbetningsoperationer. Att välja ett lämpligt skärdjup baserat på materialhårdhet, maskinens styvhet och verktygsprestanda skapar en bättre balans mellan materialavverkningseffektivitet och bearbetningsstabilitet.
- Ställ in ett lämpligt skärdjup
- Kontroll av grovbearbetningsmån
- Minska upprepad skärning
- Lägre verktygsbelastning
- Minska bearbetningsvibrationer
- Förbättra effektiviteten i materialavverkningen
Stabil grovbearbetning kan ta bort merparten av överskottsmaterialet på relativt kort tid samtidigt som det minskar kassationer orsakade av bearbetningsavvikelser. För högvolymproduktion hjälper denna stabilitet till att kontrollera den genomsnittliga materialförbrukningen per komponent.
Bibehåll stabila ytbehandlingsmått
Finbearbetning behöver inte ta bort stora mängder material. Dess primära syfte är att uppnå slutliga dimensioner och ytkvalitet. För hög finbearbetningsmån ökar bearbetningstiden och verktygsslitaget, medan otillräcklig mån kan förhindra fullständig borttagning av grovmärken. Att bibehålla en jämn mån efter mellanfinbearbetning gör att finbearbetningsverktyget kan ta bort en förutsägbar mängd material och minska onödiga passeringar.
Jämn finbearbetningsmån hjälper också till att upprätthålla stabila skärförhållanden och jämn verktygsbelastning, vilket förbättrar ytkvaliteten och dimensionskonsistensen. För precisionskomponenter kan stabil hantering av mån minska omarbetning och kassationer samtidigt som det indirekt minskar materialspill.
Optimera CNC-programvägar för att minska onödig skärning
CNC-program bestämmer inte bara de slutliga måtten på en komponent utan påverkar även materialförbrukning och bearbetningstid. Effektiva verktygsbanor minskar luftskärning, upprepad skärning och onödiga verktygsrörelser, vilket gör att verktyget kan bearbeta önskade områden mer direkt. För enkla axlar kan grovsvarvningscykler optimeras för att minska upprepade rörelser. För komponenter med steg, spår och gängor kan verktygsbanor arrangeras enligt bearbetningssekvens för att minska onödiga återdragningar och ompositioneringar. Programoptimering kan också förhindra att verktyg upprepade gånger skär områden som redan har bearbetats, vilket minskar verktygsslitage och onödig spångenerering. CNC-simuleringsprogramvara kan användas för att verifiera program och identifiera upprepade banor eller ineffektiva rörelser innan produktionen påbörjas.
Minska luftskärning och upprepade passeringar
Verktygsrörelse utan materialborttagning förbrukar inte direkt material, men det ökar bearbetningstiden och kan orsaka onödig verktygsrörelse genom redan bearbetade områden. Optimering av programbanor gör att verktyget kan röra sig kortare sträckor inom säkra driftsgränser och minskar onödig rörelse.
- Förkorta verktygets rörelsesträcka
- Minska upprepad bearbetning
- Optimera indragningsvägar
- Ordna bearbetningssekvenser korrekt
- Minska tiden för luftskärning
- Lägre verktygsslitage
En effektiv programväg säkerställer att varje skärrörelse har ett tydligt bearbetningssyfte samtidigt som onödig materialborttagning minskas.
Använd lämpliga bearbetningscykler
CNC-system erbjuder generellt olika svarvcykler för utvändig svarvning, invändig uppborrning, plansvarvning, gängning och andra operationer. Korrekt användning av dessa cykler kan minska repetitiv programmering och göra det möjligt för verktyg att följa stabila bearbetningsbanor. För batchproduktion kan standardiserade programmallar utvecklas för vanliga komponentstrukturer, vilket minskar programmeringsfel.
När programmet är stabilt kan även dimensionsskillnader mellan komponenterna minskas, vilket minimerar kassationer och materialförluster orsakade av programmeringsfel.
Förbättra utbytet vid första genomgången för att minska materialspill
Materialspill kommer inte bara från flisor och rester. Defekta komponenter är också en betydande källa till materialförlust. Om en komponent skrotas på grund av dimensionsavvikelser, felaktiga gängor, ytdefekter eller bearbetningsdeformation, blir hela mängden råmaterial som investerats i den komponenten en förlust. För att förbättra utbytet vid första omgången krävs kontroll av programverifiering, verktygshantering, fixturpositionering, skärparametrar och inspektion under bearbetning. Detta är särskilt viktigt vid bearbetning av dyra material eftersom en enda defekt komponent kan skapa betydande ekonomisk förlust. Inspektion av första stycket, provtagning av kritiska dimensioner och mätning under bearbetning kan identifiera bearbetningstrender tidigt och förhindra att stora mängder komponenter produceras med samma defekt.
Utför första styckeinspektion
Efter att batchproduktionen påbörjats bör den första komponenten genomgå en omfattande dimensionskontroll för att bekräfta att programmet, verktygskompensationen och arbetsupphängningsförhållandena uppfyller produktionskraven. Kontinuerlig bearbetning bör påbörjas först efter att den första komponenten har verifierats, vilket minskar risken för batchkassor orsakade av programmeringsfel eller dimensionsavvikelser.
- Kontrollera ytterdiametern
- Kontrollera innerhålsmåtten
- Kontrollera komponentlängden
- Kontrollera spårbredd och djup
- Kontrollera trådar
- Kontrollera ytkvaliteten
- Bekräfta kritiska toleranser
Första styckeinspektion kan identifiera problem medan materialförbrukningen fortfarande är låg, vilket gör det till en viktig metod för att kontrollera materialspill i satsvisa processer.
Stärk dimensionell inspektion under processen
Vid kontinuerlig svarvning slits verktygen gradvis och maskintemperaturen kan förändras, vilket potentiellt kan orsaka dimensionsavvikelser. Regelbunden provtagning eller mätning under arbetet kan upptäcka dimensionsförändringar och göra det möjligt att justera verktygskompensationen i tid.
Snabb dimensionskorrigering förhindrar att stora mängder komponenter utanför toleransen produceras och minskar omarbetning och kassation. För automatiserade produktionslinjer med hög precision kan system för inspektion i processen automatiskt samla in kritiska dimensionsdata och förbättra processkontrollens effektivitet.
Förbättra verktygshanteringen för att minska kassationer orsakade av bearbetningsavvikelser
Verktygets skick påverkar direkt materialavverkningskvaliteten. När ett verktyg slits ut kraftigt ökar skärmotståndet, ytkvaliteten försämras och komponentdimensionerna kan gradvis förändras. Om ett verktyg flisar eller går sönder oväntat kan allvarliga ytdefekter uppstå, vilket potentiellt kan leda till att komponenten skrotas. Att etablera ett system för verktygslivslängdshantering gör det möjligt för tillverkare att definiera lämpliga ersättningskriterier beroende på bearbetningsmängd, skärtid och faktiskt verktygsslitage. Olika material kräver skärinsatser med lämpliga material och geometrier för att upprätthålla stabila skärförhållanden. Effektiv verktygshantering minskar onormal bearbetning och oväntat kassation samtidigt som verktygets livslängd förlängs.
Välj lämpliga verktyg efter material
Aluminiumlegeringar, kopparlegeringar, rostfritt stål, kolstål, legerat stål och tekniska plaster har olika skäregenskaper och bör inte bearbetas med identiska verktygskonfigurationer. Att välja verktyg utifrån materialets hårdhet, seghet och värmeledningsförmåga kan minska skärmotståndet och onormalt slitage.
- Använd vassa verktyg för aluminiumlegeringar
- Prioritera spånavgång för kopparlegeringar
- Använd slitstarka verktyg för rostfritt stål
- Välj stabila skärverktyg för kolstål
- Använd höghållfasta verktyg för legerat stål
- Kontrollera skärvärmen vid bearbetning av tekniska plaster
Korrekt matchning av material och verktyg minskar onormala verktygsskador, förbättrar bearbetningsstabiliteten och minskar materialspill orsakat av verktygsrelaterade problem.
Upprätta verktygslivslängdsregister
Att registrera verktygens användningstid, bearbetningsmängd, materialtyp och slitage hjälper tillverkare att bestämma lämpliga verktygsbytesintervall. Verktyg bör inte bytas ut först efter fullständigt fel, utan de bör inte heller kasseras i förtid även om de fortfarande fungerar effektivt.
Produktionsdata kan användas för att fastställa mer exakta verktygslivslängdsstandarder, vilket gör det möjligt för operatörer att schemalägga verktygsbyten enligt faktiska bearbetningsförhållanden och minska oväntade kvalitetsproblem.
Återanvänd rester och ändstycken för att sänka materialkostnaderna
Rester och ändstycken som genereras vid CNC-svarvning är inte nödvändigtvis värdelöst skrot. Vissa rester med lämpliga längder och acceptabla ytförhållanden kan återanvändas för korta komponenter. Tillverkare kan etablera rutiner för klassificering och lagring av rester och identifiera material efter typ, specifikation och längd för framtida produktionsanvändning. Koppar, aluminium, rostfritt stål, titanlegeringar och andra material som inte kan återanvändas kan sorteras och överföras genom lämpliga metallåtervinningskanaler för att återvinna materialvärdet. Korrekt utnyttjande av rester minskar kraven på inköp av råmaterial och kan också sänka kostnaderna för skrothantering.
Upprätta hantering av restklassificering
Rester tillverkade av olika material bör inte förvaras tillsammans utan identifiering. De bör klassificeras efter material, diameter, längd och skick. Tydliga etiketter gör det möjligt för produktionspersonal att snabbt hitta rester som är lämpliga för aktuella beställningar.
- Klassificera efter material
- Klassificera efter diameter
- Klassificera efter längd
- Markera återstående kvantiteter
- Datum för lagring av journaler
- Prioritera användbara rester
Standardiserad resthantering förbättrar materialåteranvändningen och minskar behovet av att köpa stångmaterial i full längd för korta komponenter.
Separera och återvinn metallflisor
Metallflisor som genereras vid svarvning har återvinningsvärde, men flisor gjorda av olika material bör samlas in separat. Att blanda aluminium, koppar, rostfritt stål och stålflisor ökar svårigheten vid efterföljande återvinning och kan minska återvinningsvärdet.
Separat insamling och standardiserad lagring gör att skrotmaterial kan återvinnas mer effektivt samtidigt som bearbetningsområdet hålls renare och bättre organiserat.
Använd automatiserad produktion för att ytterligare minska materialspill
Automatisering kan minska fel orsakade av manuella operationer och göra materialutnyttjandet mer konsekvent. Automatiserad lastnings- och lossningsutrustning kan utföra fastspänning och borttagning av arbetsstycken enligt fasta program, vilket minskar inkonsekvenser i manuella lastdimensioner. Automatiserade inspektionssystem kan kontinuerligt övervaka kritiska dimensioner och utfärda varningar eller stoppa utrustning när avvikelser upptäcks, vilket förhindrar att stora mängder material fortsätter genom en felaktig bearbetningsprocess. Smarta produktionssystem kan också registrera materialförbrukning, kvalificerade produktionskvantiteter, skrotkvantiteter och restmaterial för varje batch, vilket ger data för inköp och processoptimering. För CNC-svarvning i höga volymer gör automatiserad hantering materialanvändningen mer transparent och hjälper tillverkare att kontinuerligt identifiera möjligheter att minska avfall.
Automatiserad skärning förbättrar materialutnyttjandet
Automatiserad skärutrustning kan upprepade gånger skära stänger enligt programmerade längder, vilket minskar fel orsakade av manuell mätning. För komponenter med samma specifikationer kan standardiserade skärprogram bibehålla konsekventa längder för varje stång.
Automatiserad skärning förbättrar inte bara produktionshastigheten utan minskar även restspill som orsakas av för långa skärlängder. För högvolymproduktion blir dessa besparingar alltmer betydande i takt med att produktionsvolymen ökar.
Digitala data stöder materialkontroll
Digitala produktionsledningssystem kan registrera materialinköp, faktisk förbrukning, produktionskvantiteter, skrotkvantiteter och återstående material. Långsiktig dataanalys kan avslöja den faktiska materialutnyttjandegraden för olika komponenter och identifiera onormal förbrukning. Tillverkare kan använda historiska data för att optimera inköpsspecifikationer och råämnesdimensioner, minska överskottslager och förbättra materialomsättningseffektiviteten.
CNC-svarvning uppnår högre materialutnyttjande genom processoptimering
Att minska materialspill vid CNC-svarvning kräver kontinuerlig optimering av ämnesspecifikationer, skärlängder, bearbetningstillägg, programvägar, verktygsskick, kvalitetskontroll, resthantering och automatiserad produktion. Att välja stångmaterial nära de färdiga komponentdimensionerna kan minska materialavverkningen vid grovbearbetning. Korrekt planering av bearbetningstillägg minskar upprepad skärning. Optimering av CNC-program minskar onödiga verktygsrörelser och materialförbrukning. Förstärkt inspektion av första stycket och under bearbetning minskar batchspill. Effektiv hantering av verktygslivslängd förhindrar materialförlust orsakad av verktygsavvikelser. Standardiserad återvinning av restmaterial och spån förbättrar resursutnyttjandet ytterligare. För precisions-CNC-bearbetningsföretag som arbetar med högvärdiga metaller påverkar materialutnyttjandet inte bara tillverkningskostnaderna utan även den långsiktiga produktionseffektiviteten och resurshanteringen. Genom kontinuerlig förbättring av bearbetningsprocesser och produktionshantering kan varje stång, ämne och materialbatch leverera större värde. Denna metod gör det möjligt för tillverkare att minska produktionsspill samtidigt som komponentnoggrannheten och produktkvaliteten bibehålls, vilket i slutändan förbättrar den totala ekonomiska effektiviteten hos CNC-svarvning.















