
Endoskopiska instrument behöver vanligtvis utföra observation, positionering, gripning, skärning, transport och andra åtgärder inom ett relativt litet utrymme. Därför måste dimensionerna, sammankopplingsförhållandena och ytförhållandena hos interna komponenter förbli stabila. Jämfört med vanliga mekaniska delar har kirurgiska delar för endoskopiska instrument ofta små dimensioner, fina strukturer, flera hål och relativt tunna väggtjocklekar. Vissa delar behöver också monteras med linser, katetrar, gripkomponenter eller andra precisionskomponenter. CNC-bearbetning kan utföra exakt skärning av metaller eller tekniska plaster enligt 3D-ritningar och tekniska krav, och slutföra produktionen av anpassade delar genom svarvning, fräsning, borrning, gängning, mikrobearbetning och andra processer.
Vilka är bearbetningsegenskaperna hos endoskopiska kirurgiska delar?
Det inre utrymmet i endoskopiska instrument är begränsat, så komponenterna behöver generellt göras mindre samtidigt som tillräcklig styrka och stabilitet bibehålls. En liten komponent kan innehålla hål, spår, gängor, steg och kontaktytor samtidigt. Därför måste bearbetningssekvensen ordnas i förväg för att minska dimensionsvariationer orsakade av upprepad fastspänning.
Stabil bearbetning av smådimensionella strukturer
Vanliga strukturer för endoskopiska kirurgiska delar inkluderar kontakter, hylsor, positioneringskomponenter, gripkomponenter, linsmonteringsstrukturer, styrkomponenter och olika icke-standardiserade små metalldelar. Vissa komponenter har en liten ytterdiameter men kräver fortfarande inre hål eller steg. Det kan vara svårt för konventionella bearbetningsmetoder att balansera dimensionsnoggrannhet och ytkvalitet. CNC-svarvning är lämplig för axel-, hyls- och cylindriska delar och kan kontinuerligt komplettera strukturer såsom ytterdiametrar, inre hål, ändytor, spår och gängor. För delar med plana ytor, oregelbundna konturer och hål i flera riktningar kan CNC-fräsning eller fleraxlig bearbetning kombineras för att slutföra processen.
Styrning av bearbetningskrafter för tunna väggar, fina spår och mikrohål
Vissa endoskopiska komponenter använder tunnare väggtjocklekar för att minska den totala storleken. Om skärkraften är för hög under bearbetningen kan komponenten uppleva en liten deformation, vilket så småningom kan påverka monteringen. Därför måste en lämplig fastspänningsmetod och bearbetningssekvens väljas i enlighet med komponentstrukturen före produktion. Till exempel kan de huvudsakliga positioneringsytorna bearbetas först, följt av fina strukturer; för tunnväggiga områden kan skärmängden per passering minskas, med dimensionskontroll utförd under efterföljande processer. För fina spår, mikrohål och andra egenskaper bör även små verktyg av lämplig storlek användas vid kontroll av skärförhållandena.
Monteringsmått
Endoskopiska kirurgiska delar används sällan separat. En hylsa måste ansluta till en annan komponent, en positioneringskomponent måste korrekt försättas i sin installationsposition och en gripstruktur måste upprätthålla en jämn rörelse. Därför kan håldiametrar, axeldiametrar, spelrum, koaxiella förhållanden och positionsmått som visas på ritningarna påverka slutmonteringen. Att identifiera dessa kritiska dimensioner före bearbetning kan göra produktionsprocessen mer stabil.
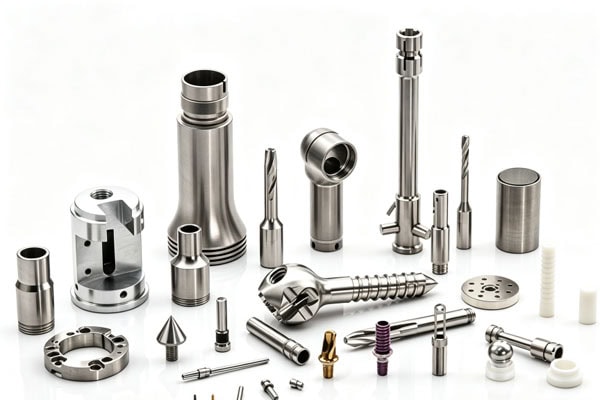
Hur man utvecklar en CNC-bearbetningslösning för endoskopiska delar
Ingenjörer behöver först bekräfta delens strukturella egenskaper, material, toleranser, ytbehandling och monteringskrav, och sedan avgöra om svarvning, fräsning, borrning, gängning eller fleraxlig bearbetning är lämplig. Endoskopiska komponenter har vanligtvis en relativt kompakt struktur. Om bearbetningssekvensen inte är korrekt arrangerad kan det öka verktygsanvändningen, antalet fastspänningsoperationer och efterföljande efterbehandlingsarbete. Det kan också orsaka deformation i tunnväggiga områden, avvikelser i hålpositionen eller instabil ytkvalitet. Därför kan utveckling av en rimlig bearbetningsväg i förväg bidra till att förbättra produktionseffektiviteten, minska omarbetning och säkerställa att delarna uppfyller efterföljande monterings- och tillämpningskrav.
Bekräfta ritningar och kritiska dimensioner
Efter att ha mottagit 3D-filer som STEP, STP och IGES, samt tekniska ritningar som PDF, DWG och DXF, kan delens struktur, material, dimensioner, toleranser, ytkrav och speciella markeringar först kontrolleras. Särskild uppmärksamhet bör ägnas åt monteringspositioner och kritiska mått. För allmänna yttermått kan produktionen fortsätta enligt ritningarna; för hål, spår, gängor och positioneringsytor som påverkar monteringen bör dessa markeras separat i produktionsplanen, med motsvarande inspektionsmetoder ordnade.
Välj bearbetningsmetod enligt strukturen
Olika delar är lämpliga för olika bearbetningsutrustningar. Cylindriska delar kan generellt sett övervägas för CNC-svarvning först; delar med komplexa plana ytor och rumsliga konturer kan bearbetas med CNC-fräsning; om strukturen innehåller komplexa egenskaper i flera riktningar kan 5-axlig CNC-bearbetning användas för att minska antalet fastspänningsoperationer. TiRapids webbplats erbjuder CNC-fräsning, CNC-svarvning, 5-axlig CNC-bearbetning och mikrobearbetningstjänster, vilket gör att bearbetningsprocessen kan väljas utifrån delens struktur.
| Vanliga bearbetningsmetoder för delstrukturer och nyckelkontroller | ||
| Hylsor, axeldelar | CNC Turning | Ytterdiameter, innerhål, koncentricitet |
| Små höljen | CNC Fräsning | Hålpositioner, plana ytor, väggtjocklek |
| Oregelbundna kontakter | 3-axlig/5-axlig fräsning | Kontur, positionsmått |
| Fina spår- och håldelar | Mikro-CNC-bearbetning | Spårbredd, håldiameter, grader |
| Gängade anslutningsdelar | Svarvning/Fräsning/Gängning | Gängdimensioner, anslutningsprestanda |
Integrera inspektion i bearbetningsprocessen
Endoskopiska komponenter är inte lämpliga för inspektion först efter att all bearbetning är klar. Kritiska dimensioner kan kontrolleras under halvfabrikatet för att identifiera dimensionsavvikelser i tid och undvika material- och tidsslöseri som orsakas av fortsatt bearbetning. Vanliga inspektioner kan inkludera dimensionsmätning, inspektion av håldiameter, gänginspektion, visuell inspektion och CMM-inspektion. TiRapids webbplats beskriver dess CMM-inspektionsfunktioner och deras användning för kvalitetskontroll för precisions-CNC-delar. För projekt med högre krav kan motsvarande dimensionsinspektionsprotokoll också tillhandahållas enligt kundritningar, vilket gör det enklare för teknik- och inköpsteam att bekräfta om delarna uppfyller ritningskraven.
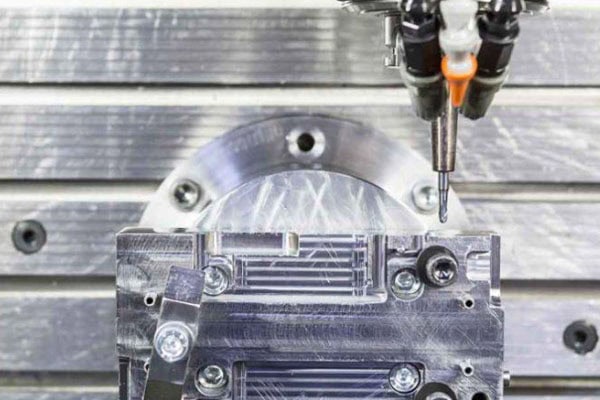
Hur man väljer material och ytbehandlingar för endoskopiska kirurgiska delar
Materialval påverkar direkt bearbetningssvårigheter, komponenthållfasthet, korrosionsbeständighet och efterföljande bearbetningsmetoder. Det faktiska materialvalet måste bestämmas baserat på komponentens tillämpning, kontaktmiljö, monteringskrav och tekniska specifikationer som tillhandahålls av kunden. Valet bör inte enbart baseras på pris. För endoskopiska kirurgiska delar bör även materialets biokompatibilitet, högtemperaturbeständighet, rengörings- och steriliseringsbeständighet samt dimensionsstabilitet under långvarig användning beaktas. Olika material har olika krav på skärhastighet, verktygsslitage, ytjämnhet och deformationskontroll, så de måste utvärderas i förväg under designfasen. Korrekt materialval kan inte bara förbättra bearbetningseffektiviteten utan också minska problem under efterföljande montering, ytbehandling och kvalitetsinspektion.
Rostfritt stål är lämpligt för precisionskonstruktionsdelar
Rostfria stål som 316L används ofta för medicintekniska komponenter och ger god korrosionsbeständighet och mekaniska egenskaper. Rostfritt stål kan övervägas för hylsor, kontakter, gripkomponenter, strukturella stöd och andra delar beroende på den specifika konstruktionen. Rostfritt stål har dock generellt högre hårdhet och större bearbetningssvårigheter än vanligt aluminium. Verktygsslitage, skärvärme och bearbetningsdeformation måste därför kontrolleras under bearbetningen.
Titanlegeringar och tekniska plaster för specialkonstruktioner
Titanlegeringar erbjuder hög hållfasthet och relativt låg vikt och har tillämpningsvärde i vissa medicintekniska strukturer. Tekniska plaster som PEEK har egenskaper som värmebeständighet och resistens mot kemiska medier och kan användas för specifika isolerings-, stöd- eller strukturkomponenter. Det bör noteras att materialnamnet ensamt inte indikerar att en komponent kan användas kliniskt. Den slutliga materialkvaliteten, ytbehandlingen, rengöringskraven och tillämpningsmiljön bör bekräftas i enlighet med design- och myndighetskraven för den medicintekniska produkten.
Ytkvaliteten måste bestämmas enligt tillämpningen
Efter bearbetning kan komponenterna behöva gradning, polering, passivering, elektropolering eller andra specificerade behandlingar. För endoskopiska kirurgiska delar kan kvarvarande grader på kanterna påverka montering och användning, så borttagning av vassa kanter måste generellt inkluderas i bearbetningskraven. Ytbehandling kan också påverka dimensionerna. Om måtten på ett hål eller en anslutningsyta ändras efter efterbehandling kan även monteringsavståndet ändras. Därför måste ytbehandlingskraven bekräftas före produktion, och relaterade dimensionsförändringar bör inkluderas i dimensionskontrollen.
TiRapid tillverkningsprocess för anpassade endoskopiska delar
Den kundanpassade produktionen av endoskopiska kirurgiska delar kan börja med en teknisk fil och sedan gå vidare genom processutvärdering, prototypbearbetning, inspektion och batchtillverkning. Ingenjörsteamet analyserar först 3D-modellen, 2D-ritningar, material, toleranser och ytbehandlingskrav för att avgöra om delen är lämplig för bearbetning och identifiera potentiella problem orsakade av tunna väggar, djupa hål, fina spår eller komplexa monteringsstrukturer. Prototypbearbetning utförs sedan för att verifiera dimensioner, utseende och monteringsprestanda. Baserat på inspektionsresultat kan bearbetningsparametrar optimeras innan småskalig eller batchproduktion påbörjas. Denna process kan minska risken för omarbetning och göra det möjligt för kunder att bekräfta komponentprestanda och tillämpningsresultat före formell massproduktion.
Ritningsutvärdering och DFM-rekommendationer
Efter att kunderna skickat in CAD-filer och tekniska ritningar kan TiRapid utföra DFM-kontroller enligt detaljstrukturen, inklusive hålpositioner, väggtjocklek, verktygstillgänglighet, bearbetningssekvens och materialval. Om en viss funktion kan öka bearbetningens svårighetsgrad kan modifieringsförslag lämnas före produktion istället för att vänta tills bearbetningen är klar. För medicintekniska projekt som kräver snabb utveckling kan denna tidiga kommunikation minska upprepad prototypframställning.
Prototypbearbetning och dimensionsverifiering
Efter att processen har bekräftats går projektet in i prototypbearbetningsfasen. Syftet med prototyper är inte bara att verifiera utseende utan också att kontrollera montering, rörelse, dimensioner och designprestanda. Till exempel, efter att en kontakt för en endoskopisk gripanordning har bearbetats, måste den monteras med motsvarande struktur för att bekräfta om hålpositionerna är korrekta, om gängorna fungerar smidigt och om det finns störningar mellan rörliga komponenter. Efter prototypgodkännande kan produktionsparametrarna justeras enligt faktisk feedback.
Småskalig produktion och kvalitetskontroll
Efter att prototyperna har godkänts i inspektionen kan småskalig produktion arrangeras enligt projektets krav. Huvudmålet under småskalig produktion är att bibehålla dimensionell konsistens för varje komponent snarare än att bara öka bearbetningshastigheten. För delar från samma sats kan stickprovsinspektion eller 100 % inspektion utföras enligt ritningskrav, med särskild uppmärksamhet på håldiametrar, ytterdiametrar, gängor, kritiska positioneringsdimensioner och ytförhållanden. För strukturellt komplexa komponenter kan utrustning som CMM också användas för att underlätta dimensionsverifiering.
Förpackning och efterföljande tillverkningsstöd
Precisionssmådelar kan vara känsliga för stötar, repor eller blandning under transport, så förpackning måste också inkluderas i produktionsplanen. Efter inspektion kan delar klassificeras och förpackas enligt artikelnummer, kvantiteter och kundkrav. TiRapid tillhandahåller inte bara CNC-bearbetning utan även plåttillverkning och 3D-utskriftstjänster, vilket stöder produktion från prototyper och små serier till skalad tillverkning. Webbplatsen beskriver också mervärdestjänster inklusive CAD-filsupport, montering, upphandling och förpackningsdesign, vilket kan minska upprepad kommunikation mellan kunder och olika leverantörer.
Vanliga frågor om partihandel med mat och dryck
Kan endoskopiska kirurgiska delar bearbetas i små mängder?
Ja. För ny produktutveckling kan prototypbearbetning i enskilda delar eller små serier utföras först för att verifiera dimensioner och monteringsprestanda innan man fortsätter med efterföljande serieproduktion. Detta kan minska stora investeringar innan designen har bekräftats helt.
Kan CNC-bearbetning hantera mycket små endoskopiska delar?
Den specifika ritningen kan utvärderas för att fastställa genomförbarheten. Delmått, håldiameter, spårbredd, väggtjocklek, material och toleranser kan alla påverka bearbetningsmetoden. För relativt små komponenter krävs en teknisk utvärdering före offert för att fastställa lämpliga verktyg, utrustning och bearbetningslösningar.
Vilken information krävs vanligtvis för endoskopiska delar?
Det rekommenderas generellt att tillhandahålla 3D-filer som STEP och STP, tillsammans med tekniska ritningar som innehåller mått- och toleranskrav. Om det även finns materialcertifikat, ytbehandlingskrav, inspektionsrapporter eller förpackningskrav kan dessa tillhandahållas tillsammans. Mer fullständig information möjliggör generellt mer exakt teknisk utvärdering och offert.
Kan prototyper tillverkas före batchbearbetning?
Ja. Prototypverifiering är en vanlig produktionsmetod vid utveckling av medicintekniska komponenter. Prototyper kan hjälpa till att identifiera dimensions-, monterings- eller strukturproblem i förväg innan man går över till småskalig produktion, vilket bidrar till att minska omarbetning efter batchbearbetning.
Fördelen med CNC-bearbetning är att icke-standardiserade delar kan tillverkas enligt specifika ritningar, utan att kunderna behöver ändra sina konstruktioner för att anpassa sig till befintliga produkter. För produkter som fortfarande befinner sig i ett tidigt utvecklingsstadium kan ett litet antal prototyper först produceras för att bekräfta att komponenterna kan installeras korrekt innan kvantiteten ökas. För projekt som redan har gått i produktion kan småskalig eller batchbearbetning ordnas enligt faktiska krav. Om du redan har STEP-, STP-, PDF- eller andra tekniska filer för endoskopiska komponenter kan du skicka dem direkt till TiRapid. Ingenjörer kan först granska delstrukturen och bearbetningskraven och sedan ge lämpliga produktionsrekommendationer och en offert. Detta gör processen från ritningar till färdiga produkter tydligare och gör det också lättare att identifiera potentiella bearbetningsproblem i förväg. För endoskopiska instrumentprojekt som kräver precisions-CNC-delar kan det minska antalet mellansteg och göra projektgenomförandet mer effektivt.
E-post: projekt@tirapid.com
Telefon: +86 760 8999 8536
















