
Vid CNC-bearbetning av plastmaterial avgör verktygsvalet ofta direkt den övre gränsen för bearbetningskvaliteten. Jämfört med metallbearbetning är plastmaterial mer "känsliga": de är benägna att bli av med värme, kompression, slöa verktyg och har större risk att utveckla grader, trådar, brända kanter eller dimensionsavvikelser på grund av felaktig verktygsanvändning. Därför handlar skärverktyg inte bara om att "kunna skära", utan måste väljas baserat på materialegenskaper, bearbetningsmetoder och precisionskrav.
Vad är verktygsval vid CNC-plastbearbetning?
Skärverktygens roll vid plastbearbetning
Vid CNC-bearbetning är skärverktygens roll att avlägsna material. Vid plastbearbetning är verktyg dock inte bara "skärinstrument" utan fungerar även som "värmeregulatorer" och "deformationsregulatorer". Till skillnad från metaller har plast låg styvhet. De mjuknar upp vid uppvärmning och deformeras under tryck. Därför påverkar verktygsskärpa, spånavgångsförmåga och geometriska vinklar direkt slutresultatet.
Varför är plastbearbetning mer känslig för verktyg?
Plaster har låg värmeledningsförmåga, vilket innebär att värme som genereras vid skärning inte kan avledas snabbt och tenderar att koncentreras i skärzonen. Om verktygskonstruktionen inte är lämplig kan lokal temperaturökning uppstå, vilket leder till att materialet smälter eller att verktyget vidhäftar. Dessutom har plaster hög elasticitet. Om verktyget blir slöt eller utövar för högt tryck "skärs" materialet inte utan "rivs", vilket resulterar i grader eller dimensionsförvrängning.
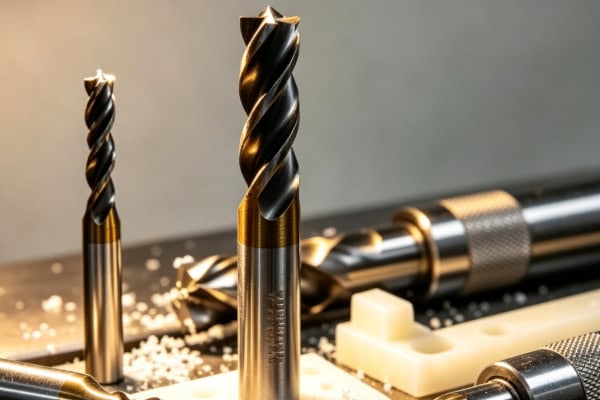
Grundläggande steg för verktygsval
Identifiera materialtypen
Olika plasttyper kräver olika verktyg. Till exempel:
Mjuka plaster (t.ex. PE, PP): lätt deformerbara, kräver extremt vassa verktyg
Tekniska plaster (t.ex. ABS, PC): kräver en balans mellan skäreffektivitet och stabilitet
Högpresterande plaster (t.ex. PEEK, PPS): kräver värmebeständiga verktyg med låg friktion
Olika material kräver helt olika verktygsgeometrier och beläggningar.
Bestäm bearbetningsprocessen
Grovbearbetning, finbearbetning, konturbearbetning och borrning kräver alla olika verktygskrav. Grovbearbetning fokuserar på spånavgång och effektivitet, medan finbearbetning fokuserar på ytkvalitet och dimensionsstabilitet. Därför används vanligtvis flera verktygskombinationer istället för ett enda verktyg för hela processen.
Justera verktygsparametrar
Detta inkluderar spånvinkel, släppningsvinkel, spiralvinkel och skäreggens skärpa. Plastbearbetning kräver vanligtvis en större spånvinkel och skarpare skäreggar för att minska kompression och värmeutveckling. Samtidigt måste spånkanalerna vara släta och obehindrade; annars kan spånansamling orsaka sekundär friktion och värmeuppbyggnad.
Provkapning och optimering
Även om parametrarna är väl avstämda är provskärning nödvändig för validering. Genom att observera gradbildning, ytjämnhet och dimensionsavvikelse kan verktyg eller parametrar finjusteras. Detta är ett viktigt steg i verklig produktion.
Kontrollpunkter i verktygsval
Verktygsskärpa är viktigare än hårdhet
Vid metallbearbetning är slitstyrka avgörande. Vid plastbearbetning är skärpan dock prioriterad. Om verktyget inte är tillräckligt vasst "skärs" inte plasten utan "trycks", vilket leder till grader, trådbildning eller att eggen kollapsar.
Spånavgång avgör ytkvaliteten
Plastisk skärning producerar kontinuerliga eller halvsmälta spånor. Om spånevakueringen är dålig återvänder dessa spånor till friktionszoner, vilket orsakar lokal värmeuppbyggnad. Därför är spiralvinkeldesign och spårbredd avgörande, särskilt i djupa spår eller komplexa geometrier.
Värmekontroll är kärnfrågan
Den största risken vid plastbearbetning är värmeackumulering. Verktygsdesignen måste minska friktionsvärmen snarare än att bara förbättra skäreffektiviteten. Vissa dedikerade plastverktyg använder högglanspolerade skäreggar för att minska vidhäftning och friktionskoefficient.
Val av verktygsbeläggning måste vara noggrant
Inte alla beläggningar är lämpliga för plastbearbetning. Vissa beläggningar med hög hårdhet kan förbättra slitstyrkan men också öka friktionen, vilket leder till högre värmeutveckling. Därför föredras obelagda eller lågfriktionsbelagda verktyg i många plastbearbetningsapplikationer.
Verktygsslitage måste hanteras i förväg
Plastbearbetning är extremt känslig för verktygsslitage. När skäreggen blir slö försämras ytkvaliteten snabbt. Därför måste man vid batchproduktion upprätta ett system för verktygslivslängdshantering snarare än att bara byta ut verktyg efter att uppenbara defekter uppstått.
Verktygsvalsstrategier för olika plaster
Mjuka plaster (PE, PP)
Dessa material deformeras lätt och kräver extremt vassa verktyg med minimal skärkraft. Verktyg med stor spånvinkel och hög spiralvinkel används vanligtvis för lätt skärning och snabb spånavgång.
Tekniska plaster (ABS, PC, PA)
Dessa material har balanserade egenskaper men är benägna att få spänningssprickbildning eller vithet i kanterna. Verktygsvalet måste balansera skärpa och stabilitet för att undvika överhettning eller överdriven skärning.
Högpresterande plaster (PEEK, PPS, PEI)
Dessa material är mycket temperaturkänsliga och relativt hårda. Högprecisionsverktyg med låg friktion krävs, och skärparametrarna måste kontrolleras noggrant för att undvika dimensionsavvikelse eller ytbränning.
Specialmaterial (PTFE)
PTFE har en extremt låg friktionskoefficient men är mjuk och benägen att dra verktyg. Verktyg måste vara extremt vassa och undvika kompression, annars kan kantdeformation och dimensionell instabilitet uppstå.
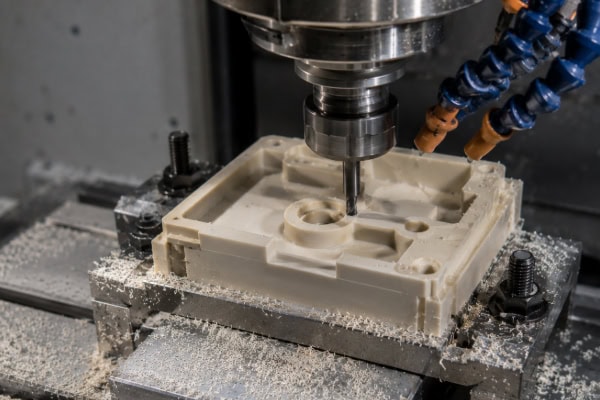
Överväganden vid val av CNC-plastbearbetningsverktyg
Skärpa först: Plast skärs genom klippning, inte genom att "brytas". Slöa verktyg orsakar direkt grader och trådbildning.
Jämn spånavgång är avgörande: Dålig spånavgång leder till sekundär friktion och värmeuppbyggnad, vilket påverkar dimensionsstabiliteten.
Undvik för hög skärkraft: Felaktig verktygsgeometri leder till deformation istället för skärning.
Värmekontroll är avgörande: Plast är mycket värmekänslig; verktygsdesignen måste minimera friktionsvärme.
Verktygens livslängd måste hanteras: Plastbearbetning är extremt känslig för verktygsslitage och kräver regelbundet utbyte.
Vanliga frågor
"Varför bearbetas samma material ibland bra, men andra gånger producerar det grader eller dimensionsinstabilitet?"
Grundorsaken är ofta inte materialet i sig, utan skärverktygets skick. Plastbearbetning är mycket känslig för verktygsslitage och parameterförändringar. Även liten slöhet eller mindre parametervariationer kan leda till märkbara skillnader i ytkvalitet. Vid batchproduktion, om verktygsstandarder eller livslängdshantering inte är enhetliga, är det troligt att batchinkonsekvenser uppstår. Därför etablerar professionell bearbetning vanligtvis standardiserade verktygsvalssystem från början, inklusive verktygstyp, geometri, livslängd och utbytescykler för att säkerställa stabil produktion.
In slutsats
Verktygsval vid CNC-bearbetning av plast påverkar inte bara skärjämnheten, utan bestämmer även dimensionsstabilitet, ytkvalitet och monteringsprestanda. Därför är valet av rätt verktyg bara det första steget. Ännu viktigare är att verktygs-, material- och processparametrarna måste matchas korrekt. Först när alla tre är i linje kan problem som grader, deformation och brända kanter undvikas, vilket säkerställer en mer stabil bearbetningsprocess. I produktionen minskar korrekt verktygsval omarbetning, förbättrar effektiviteten och minskar materialspill. Speciellt vid högprecisionsbearbetning av plastdelar är verktyg ofta inte den dyraste faktorn, men det är en av de mest kritiska faktorerna för slutkvaliteten.
















