
Utrustning för olje- och gasutvinning, transport och bearbetning arbetar under tryck, friktion och exponering för komplexa medier. Dessa förhållanden ställer höga krav på noggrannhet i bearbetning av komponenter, strukturell hållfasthet och driftsstabilitet. Komponenter som ventilhus, pumphus, drivaxlar, flänsar och tätningsaggregat har ofta oregelbundna profiler, djupa hål och precisionsanpassningsytor. För att hantera dessa tillverkningsutmaningar måste materialval, bearbetningsprocesser och inspektionsplaner anpassas till varje komponents funktion för att minimera monteringsavvikelser och uppfylla utrustningens driftskrav.
Tillverkningskrav för komplexa delar till olje- och gasindustrin
Olje- och gasutrustning omfattar vätskekontroll, kraftöverföring och rörledningsanslutningsstrukturer. Varje komponenttyp har distinkta bearbetningsprioriteringar.
Vanliga typer av komplexa delar
Funktionen hos varje komponent avgör dess strukturella design och precisionskrav.
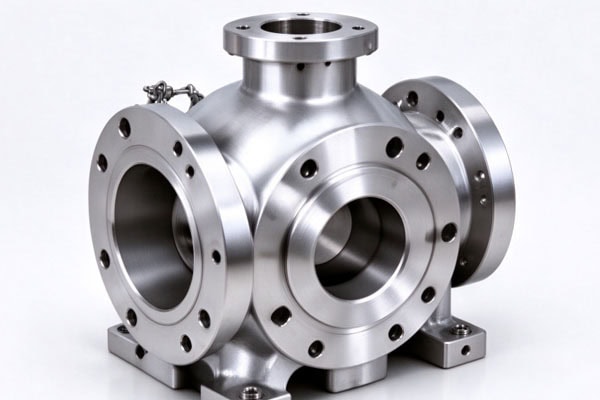
- Ventilkomponenter: Inkluderar ventilhus, överdelar, ventilkärnor och ventilsäten. Viktiga krav inkluderar flödespassagens dimensioner, tätningsytor och noggrannhet i anslutningen.
- Pump- och transmissionskomponenter: Inkluderar pumphus, axelhylsor och drivaxlar. Strukturell hållfasthet, koncentricitet och slitstyrka är viktiga faktorer att beakta.
- Rörledningskopplingar: Inkludera flänsar, kopplingar och specialformade kopplingar. Hålpositioner, ändytor och anslutningsdimensioner måste vara korrekta.
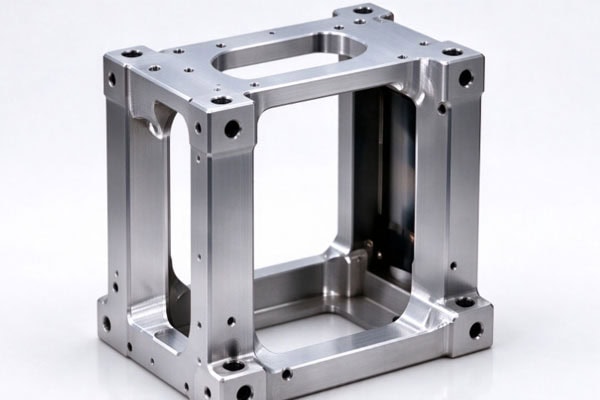
- Struktur för inspektionsutrustning: Inkludera instrumentkapslingar, monteringsfästen och sensorhållare. Dessa komponenter måste uppfylla kraven för positionering och utrustningsintegration.
Att identifiera varje komponents funktion och monteringsposition hjälper till att bestämma bearbetningsprocesser och acceptanskriterier.
Hur komplexa driftsförhållanden påverkar komponenternas prestanda
Driftsmiljöer påverkar materialval och strukturell utformning. Viktiga driftsförhållanden bör bekräftas före tillverkning.
- Bärförmåga: Tryckbärande komponenter och förbindningskonstruktioner kräver lämplig hållfasthet för att minska risken för deformation under belastning.
- Korrosions- och sulfidbeständighet: Komponenter som exponeras för korrosiva medier bör använda lämpliga material baserat på mediesammansättning, temperatur och driftsförhållanden.
- Tätningsnoggrannhet: Mått och ytkvalitet måste kontrolleras på ventilens tätningsytor, flänsytor och anslutningsområden mellan axel och borrning.
- Slitstyrka och stabilitet: Roterande och friktionsutsatta komponenter kräver uppmärksamhet på slitage, utmattning och anslutningstillförlitlighet.
Att översätta driftsförhållanden till tydliga ritningsspecifikationer och tillverkningskrav bidrar till att förbättra komponenternas lämplighet.
CNC-bearbetningslösningar för komplexa olje- och gasdelar
Komplexa komponenter kräver ofta en kombination av bearbetningsprocesser. Vissa ventilkomponenter involverar även svetspålägg och efterföljande precisionsfinish.
CNC-bearbetning och kombinerad processplanering
Bearbetningsmetoder bör väljas utifrån komponentgeometri, hålstrukturer och precisionskrav. CNC-fräsning är lämplig för ventilhusprofiler, pumphus, flänsytor och monteringsblock. Den kan producera plana ytor, håligheter, spår och komplexa konturer. CNC-svarvning är lämplig för drivaxlar, hylsor och cylindriska kopplingar, med fokus på att kontrollera ytterdiametrar, innerhål, rundhet och koncentricitet. Borrning och hålborrning används för flödeskanaler, monteringshål och djuphålsstrukturer, där håldiameter, djup och position måste kontrolleras. Vissa ventiltätningsytor kan kräva legeringssvetspåläggning följt av värmebehandling, svarvning eller slipning. Komponenter som involverar svetspåläggning behöver tillräcklig bearbetningstillägg och kontroll av efterföljande deformation.
Materialval och efterbehandling
Material bör väljas utifrån media, tryck, temperatur och komponentbelastningsförhållanden. Olika komponenter kan kräva olika materiallösningar.
| Komponenttyp | Vanliga materialalternativ | Nyckelkrav |
| Ventilhus och komponenter i vätskekontakt | Rostfritt stål, lämpligt legerat stål, korrosionsbeständiga legeringar | Mediekompatibilitet och bärförmåga |
| Rörledningsflänsar och kopplingar | Kolstål, legerat stål, rostfritt stål | Styrka och anslutningsdimensioner |
| Pumpaxlar och transmissionskomponenter | Legerat stål, rostfritt stål | Koncentricitet, styrka och slitstyrka |
| Tätnings- och anslutningskomponenter | Rostfritt stål, lämpliga tekniska material | Ytkvalitet och dimensionsnoggrannhet |
| Instrumentmonteringsstrukturer | Aluminiumlegeringar, rostfritt stål | Vikt, styvhet och skyddskrav |
Efter materialval bör lämpliga behandlingsprocesser utformas i enlighet med komponentens prestandakrav.
- Korrosionsbeständiga material: För sulfidhaltiga eller andra korrosiva miljöer måste materialets lämplighet utvärderas noggrant, med särskild uppmärksamhet på hårdhet och värmebehandlingsförhållanden.
- Bärande stålkomponenter: Lämplig värmebehandling kan väljas utifrån materialets egenskaper och belastningskrav för att förbättra de mekaniska egenskaperna.
- Tätnings- och svetsöverläggsområden: Svetsöverläggets kvalitet, bearbetningstillägg och slutligt ytbeskaffenhet måste kontrolleras.
- Precisionsanpassningsytor: Tjockleken på eventuella ytbehandlingslager bör beaktas för att förhindra att dimensionsförändringar påverkar monteringen.
Att koordinera material, bearbetning och efterbehandling hjälper till att bibehålla den erforderliga komponentprestanda.
Kvalitetskontroll för CNC-frästa olje- och gasdelar
Godkännande av komplexa komponenter bör baseras på ritningstoleranser, strukturella egenskaper och funktionella krav, med särskild uppmärksamhet på kritiska dimensioner och intern kvalitet.
Kritiska dimensioner och icke-förstörande provning
Inspektionspunkter bör väljas utifrån varje komponents egenskaper.
- Måttkontroll: Kontrollera håldiametrar, axeldiametrar, spårbredder, flänsdimensioner och monteringslägen.
- Geometrisk inspektion: Kontrollera koncentricitet och rundhet på axlar och roterande komponenter, samt ändytornas skick och hålpositioner på ventilhus och flänsar.
- Ytinspektion: Kontrollera tätnings- och anliggningsytor för repor, grader och bearbetningsdefekter.
- Icke-förstörande provning: För tryckbärande gjutgods, smidesgods och viktiga konstruktionskomponenter bör yt- eller inre defektinspektioner utföras i enlighet med tillverkningsprocesser och acceptanskrav.
Inspektionsmetoderna bör matcha komponenttyper och faktiska risker för att säkerställa att kritiska områden uppfyller kvalitetskraven.
Prototypvalidering och batchproduktion
Prototyptillverkning kan användas för att utvärdera bearbetningsmöjlighet, monteringsförhållanden och kritiska dimensioner för nydesignade komponenter. Ventiler och tryckbärande delar kan också kräva verifiering av tryck- eller tätningsprestanda enligt produktkrav. Under batchproduktion bör materialspecifikationer, bearbetningsreferenser och processparametrar förbli konsekventa. Inspektionsregister bör också föras för att minska kvalitetsvariationer mellan produktionsbatcher.
Hur man väljer en leverantör av CNC-tillverkningstjänster för komplexa olje- och gasdelar
Vid upphandling av kundanpassade komponenter bör köpare utvärdera leverantörens processkunskap och förmåga till orderkoordinering utöver bearbetningspriser.
Utvärdera bearbetnings- och kvalitetskontrollfunktioner
Leverantörer bör ha kapacitet att tillverka komplexa strukturer och bearbeta olika material.
- Ritningsanalys: Leverantören ska kunna identifiera kritiska toleranser, passningslägen, materialkrav och specialiserade bearbetningsområden.
- Processplanering: Bearbetningsuppställningar, operationssekvenser och efterbehandlingsprocedurer bör arrangeras enligt komponentgeometri.
- Materialbearbetning: Leverantören ska kunna bearbeta rostfritt stål, legerat stål, aluminiumlegeringar och lämpliga tekniska material enligt projektets krav.
- Kvalitetskontroll: Dimensionsinspektioner och nödvändig oförstörande provning ska utföras enligt orderkrav, med motsvarande dokumentation tillhandahållen.
Tydlig teknisk kommunikation hjälper till att minska bearbetningsavvikelser och onödiga omarbetningar.
Bekräfta offert och leveranskrav
När du begär en offert, bifoga fullständiga ritningar, materialkrav, orderkvantiteter, toleranser och specifikationer för ytbehandling. För komponenter som involverar svetspålägg, värmebehandling eller specialiserad inspektion, klargör processens omfattning och acceptansmetoder i förväg. För beställningar som innehåller flera komponenter, bekräfta även produktionsscheman, skyddande förpackning och samordnade leveransarrangemang för att minska kommunikationskostnaderna för upphandling.
Tillverkning av komplexa olje- och gaskomponenter kräver bearbetningsplaner baserade på faktiska driftsförhållanden, med materialval, precisionsskärning, specialiserade ytbehandlingar och kvalitetsinspektion som är korrekt koordinerade. Ventilhus, pumphus, flänsar och tätningskomponenter har olika tillverkningsprioriteringar. Tydliga tekniska krav och effektiv processkontroll bidrar till att förbättra monteringskompatibilitet och driftssäkerhet. TiRapid tillhandahåller kundanpassade CNC-bearbetningstjänster baserade på kundritningar, materialspecifikationer och orderkrav, vilket stöder prototyputveckling och batchproduktion av komplexa delar till olje- och gasutrustning.
















