
Att förstå namnen på CNC-maskiners delar är viktigt för alla som arbetar med modern bearbetningsutrustning. Varje komponent – från spindeln till styrsystemet – spelar en avgörande roll för noggrannhet, hastighet och tillförlitlighet. Den här guiden guidar dig genom varje större CNC-del så att du kan arbeta smartare och undvika kostsamma misstag.
Vad är en CNC-maskin
En CNC-maskin är ett datorstyrt tillverkningssystem som utför exakt skärning, borrning, fräsning och formning av material. Genom att tolka digitala instruktioner levererar CNC-tekniken oöverträffad noggrannhet, repeterbarhet och effektivitet i moderna teknik- och produktionsprocesser.
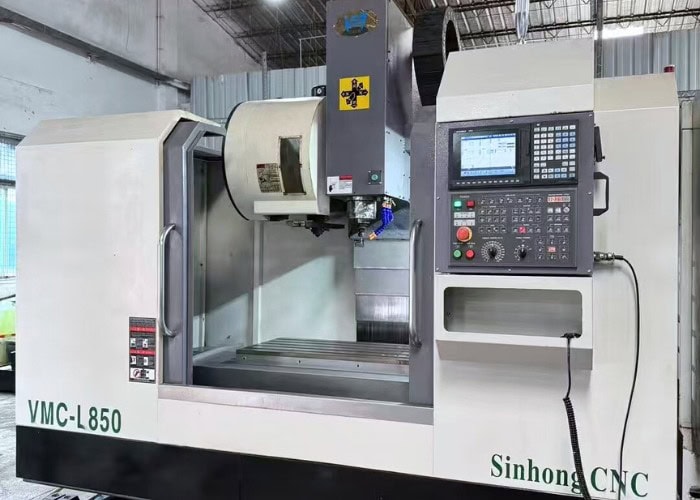
En CNC-maskin (Computer Numerical Control) är ett programmerbart tillverkningsverktyg som automatiserar bearbetningsuppgifter med hjälp av G-kod. Istället för att förlita sig på manuell drift följer CNC-maskiner digitala instruktioner för att flytta spindeln, verktygen och arbetsbordet med extrem precision – ofta med toleranser på ±0.01 mm.
Enligt min erfarenhet av bearbetning omvandlar CNC-maskiner 3D CAD-designer till fysiska komponenter genom kontrollerade verktygsbanor. Dessa maskiner inkluderar vanligtvis:
- Rörelsestyrningssystem: Koordinerar X-, Y-, Z- (och ytterligare) axlar med hjälp av servo- eller stegmotorer.
- Spindel- och verktygssystem: Roterar skärverktyg med 6 000–30 000 varv/min beroende på material.
- Styrenhet (MCU): Tolkar G-kod, hanterar hastigheter, matningar och verktygsbyten.
- Återkopplingssensorer: Ger positionsnoggrannhet i realtid via kodare och kulskruvar.
CNC-maskiner stöder en mängd olika operationer – fräsning, svarvning, borrning, gängning, gravyr – och kan arbeta med metaller, plaster, kompositer och trä. Deras automatisering minskar mänskliga fel, ökar konsistensen och accelererar produktionen, vilket gör CNC-tekniken avgörande inom flyg-, fordons-, medicin-, robot- och prototypindustrin.
Vanliga typer av CNC-maskiner
Moderna CNC-maskiner fungerar genom en exakt samordning av kärnkomponenter, inklusive styrenhet, spindel, motorer, verktygssystem, kylvätsketillförsel, chuck och sensorer. Att förstå hur varje del fungerar gör det möjligt för ingenjörer att förbättra noggrannheten, bibehålla maskinens tillförlitlighet och optimera produktionseffektiviteten.
Vanliga CNC-maskiner används ofta inom modern tillverkning för att producera högprecisionsdelar med utmärkt repeterbarhet. Baserat på bearbetningsmetoder och tillämpningar inkluderar de vanligaste typerna:
• CNC-fräsmaskiner
CNC-fräsmaskiner använder ett roterande skärverktyg för att avlägsna material medan verktyget och/eller arbetsstycket rör sig längs flera axlar (X-, Y-, Z- och ibland 4:e eller 5:e axeln). De är idealiska för bearbetning av komplexa geometrier som fickor, spår, konturer och 3D-ytor. CNC-fräsning används ofta för prismatiska delar, formar, flyg- och rymdkomponenter och precisionshöljen som kräver snäva toleranser och fina ytfinisher.
• CNC-svarvar
CNC-svarvar är konstruerade för svarvoperationer, där arbetsstycket roterar runt en central axel medan stationära skärverktyg formar de yttre eller inre ytorna. Dessa maskiner är mycket effektiva för att producera cylindriska och roterande delar såsom axlar, bussningar, hylsor, gängor och flänsar. CNC-svarvar ger utmärkt koncentricitet, rundhet och repeterbarhet, vilket gör dem lämpliga för både prototypframställning och storskalig produktion.
• Specialiserade CNC-maskiner
Specialiserade CNC-maskiner är byggda för specifika bearbetningsuppgifter som vanliga fräs- eller svarvmaskiner inte kan utföra effektivt. Dessa inkluderar CNC-borrmaskiner för höghastighetshåltagning, CNC-slipmaskiner för ultrafina ytbehandlingar och snäva toleranser, gnistgnistmaskiner för bearbetning av hårda eller komplexa material med invecklade detaljer och CNC-routrar för höghastighetsskärning av trä, plast och kompositmaterial. Dessa maskiner utökar CNC-tillverkningsmöjligheterna och stöder specialiserade industriella applikationer.
CNC-fräsmaskindelar
En CNC-fräsmaskin avlägsnar material med hjälp av ett roterande skärverktyg i kombination med exakt fleraxlig rörelse. Att förstå CNC-fräsmaskinens delar hjälper ingenjörer och köpare att utvärdera bearbetningsnoggrannhet, produktionseffektivitet och genomförbarheten av komplexa geometrier.

CNC-fräsning är en subtraktiv tillverkningsprocess, och dess totala prestanda beror på hur följande nyckelkomponenter fungerar tillsammans:
1. Spindel och motor
Spindeln driver skärverktyget och bestämmer skärstabiliteten. Typiska spindelhastigheter varierar från 6 000 till 24 000 varv/min. Spindelstyvhet och lagerkvalitet påverkar direkt ytjämnhet, skärnoggrannhet och verktygslivslängd.
2. Verktygshållare och skärverktyg
Verktygshållare som BT, HSK och ER säkerställer koncentricitet mellan spindel och skärverktyg. Även en rundgång på 0.01 mm kan minska verktygens livslängd med 10–20 % och påverka ytkvaliteten negativt.
3. Automatisk verktygsväxlare (ATC)
ATC-systemet gör det möjligt att använda flera verktyg i en enda uppställning, vilket möjliggör komplexa bearbetningsoperationer utan manuella ingrepp. Detta förbättrar bearbetningens konsistens, minskar uppställningstiden och förkortar ledtiden.
4. Arbetsbord
Arbetsbordet är vanligtvis tillverkat av gjutjärn och utrustat med T-spår för fastspänningsfixturer. Korrekt fixtur på bordet är avgörande för att bibehålla måttnoggrannhet och förhindra att detaljen rör sig under skärning.
5. Kolumn och bas
Pelaren och basen utgör maskinens strukturella grund. De ger styvhet och vibrationsdämpning, ofta förstärkt med epoxigranit, vilket är avgörande för stabil bearbetning och jämn detaljkvalitet.
6. X/Y/Z-axlar, kulskruvar och servodrivningar
Dessa rörelsesystem styr verktygs- och arbetsstyckespositionering. Under stabila förhållanden stöder de vanligtvis en positioneringsnoggrannhet på ±0.01 mm eller bättre, vilket direkt påverkar dimensionell precision.
7. Kylvätske- och spånborttagningssystem
Effektiv kylning och spånavgång kontrollerar skärvärme, förhindrar verktygsfel och minskar gradbildning, särskilt vid höghastighets- eller tungbearbetning.
8. CNC-styrenhet och kontrollpanel
CNC-styrenheten kör G-kod och synkroniserar axelrörelse, spindelhastighet och verktygsbyten. Ett stabilt styrsystem minimerar operatörsfel och säkerställer repeterbara bearbetningsresultat.
CNC-svarvmaskindelar
CNC-svarvar förlitar sig på exakt koordinerade komponenter för att effektivt bearbeta axlar och andra roterande delar. Att förstå CNC-svarvarnas maskindelar hjälper ingenjörer och inköpsteam att utvärdera bearbetningskapacitet, stabilitet och slutlig detaljkvalitet.
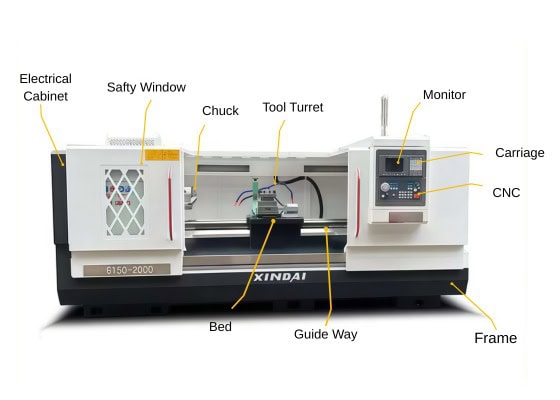
En CNC-svarv är optimerad för att producera roterande komponenter såsom axlar, bussningar, flänsar och gängade delar. Dess prestanda beror på samspelet mellan följande komponenter:
1. Spindel och huvuddocka
Spindeldocka inrymmer spindeln, som ger stabil rotation och vridmoment. Typiska spindelhastigheter varierar från 3 000 till 6 000 varv/min. Spindelstabilitet påverkar direkt rundhet, rundhet och ytjämnhet. Termisk drift under långa produktionsserier kan orsaka gradvisa dimensionsförändringar.
2. Chuck / Spännhylsa
Chucken eller hylsan fixerar arbetsstycket. Fastspänningsmetod och repeterbarhet har stor inverkan på koncentricitet och detaljdeformation. Mjuka käftar eller hylsor föredras ofta för tunnväggiga eller högprecisionsdetaljer.
3. Säng och styrvägar
Svarvbädden är vanligtvis tillverkad av gjutjärn för att ge styvhet och vibrationstålighet. Styrningstyper (linjära styrningar eller lådskenor) påverkar skärstabilitet, lastkapacitet och långsiktig bearbetningskonsistens.
4. Verktygsrevolver
Verktygsrevolver rymmer vanligtvis 8–12 verktyg och möjliggör automatisk indexering under bearbetning. Hög repeterbarhet av revolverpositioneringen minskar kassationshastigheten och förbättrar konsistensen från sats till sats.
5. X/Z-axlar, kulskruvar och servosystem
Dessa rörelsekomponenter styr verktygspositionering längs längd- och tvärriktningarna. När maskinens tillstånd och processer är stabila stöder de vanligtvis produktionstoleranser runt ±0.01 mm.
6. Dubbdocka och mittaxel
Dubbdockan ger extra stöd för långa eller smala arbetsstycken. Den hjälper till att förhindra nedböjning, vibrationer och dålig rundhet under svarvning.
7. Kylvätska, smörjning och spånkontroll
Korrekt kylning och smörjning minskar verktygsslitage och värmeutveckling. Dålig spånkontroll kan leda till grader, ojämn yta och dimensionsavvikelser.
8. CNC-styrenhet
CNC-styrenheten utför svarvcykler som grovbearbetning och gängning baserat på G-kodsinstruktioner. Det förbättrar repeterbarheten, minskar operatörsberoendet och förbättrar den totala bearbetningseffektiviteten.
CNC-fräsmaskindelar vs CNC-svarvmaskindelar
För att bättre förstå hur olika CNC-maskiner utför specifika bearbetningsuppgifter jämför tabellen nedan de viktigaste CNC-maskindelarna som används i CNC-fräsmaskiner och CNC-svarvar. Denna jämförelse hjälper ingenjörer och köpare att snabbt utvärdera maskinens kapacitet, tillämpningslämplighet och produktionseffektivitet.
| CNC-maskindel | CNC fräsmaskin | CNC svarvmaskin | Inverkan på bearbetning |
| Primär rörelseprincip | Verktyget roterar, arbetsstycket rör sig längs X/Y/Z-axlarna | Arbetsstycket roterar, verktyget rör sig längs X/Z-axlarna | Bestämmer detaljgeometri och bearbetningsstrategi |
| Slända | Höghastighetsspindel (6 000–24 000 varv/min, upp till 30 000 varv/min) | Medelvarvig spindel med högt vridmoment (3 000–6 000 varv/min) | Påverkar ytjämnhet, skärstabilitet och verktygslivslängd |
| Verktygshållningssystem | BT / HSK / ER verktygshållare | Verktygsrevolver med svarvverktyg | Påverkar verktygsstyvhet och flexibilitet vid uppställning |
| Automatisk verktygsväxlare (ATC) | Vanlig; stöder fleroperationsfräsning i en uppställning | Integrerad via verktygsrevolverindexering | Påverkar direkt effektivitet och cykeltid |
| Arbetshållningsmetod | Fixturer, klämmor, skruvstäd på T-spårsbord | Chuck, spännhylsa, mjuka käftar | Påverkar koncentricitet, deformation och repeterbarhet |
| Maskinkonstruktion | Kolumn och bas med rörligt bord eller gantry | Stelt flak med spindeldocka och dubbdocka | Bestämmer vibrationstålighet och långsiktig stabilitet |
| Linjära axlar | X / Y / Z (valfri 4:e / 5:e axel) | X/Z (valfri Y-axel på svarvar) | Kontrollerar geometrisk komplexitet och toleranskapacitet |
| Kulskruvar och servodrivningar | Höghastighetspositionering, ±0.01 mm eller bättre | Hög styvhet, ±0.01 mm typiskt i produktion | Definierar positioneringsnoggrannhet och repeterbarhet |
| Dubbdocka / Stödsystem | Vanligtvis inte nödvändigt | Viktigt för långa axlar och smala delar | Förhindrar avböjning och vibrationer |
| Kylvätske- och spånkontroll | Högvolyms kylvätska och spånavgång | Fokuserat kylvätskeflöde och spåntransportör | Minskar värme, grader och verktygsslitage |
| CNC Controller | Utför fleraxliga fräsningsbanor | Utför svarvnings-, gängnings- och grovbearbetningscykler | Synkroniserar rörelse, hastighet och noggrannhet |
| Typiska användningsområden | Komplexa geometrier, fickor, 3D-ytor | Axlar, bussningar, gängor, roterande delar | Hjälper till att välja rätt maskin för jobbet |
Vilka är de viktigaste designövervägandena för CNC-komponenter
Att designa CNC-komponenter kräver balans mellan materialbeteende, geometri, toleranser och tillverkningsbarhet. Genom att förstå dessa faktorer tidigt kan ingenjörer undvika bearbetningsfel, minska kostnader och säkerställa tillförlitlig prestanda med hög precision.
| Designfaktor | Viktiga punkter | Rekommenderade värden / anmärkningar |
| Materialval | Materialet påverkar hållfasthet, termisk stabilitet, bearbetbarhet och ytfinish. Bytet från 304SS till 303SS förbättrade bearbetbarheten med 18 %. | Metaller: 6061-T6, 7075. Plaster: POM, PEEK. Välj baserat på kostnad + prestanda. |
| Geometri och funktionsdesign | Djupa fickor, tunna väggar och underskärningar ökar verktygets nedböjning och risken för vibrationer. Konsekvent väggtjocklek förbättrar dimensionsstabiliteten. | Metaller: 0.8–1.5 mm; Plaster: 1.5–2.5 mm. Lägg till innerradier ≥ verktygsradien. |
| Toleranser och dimensionskontroll | Snäva toleranser ökar bearbetningstid och kostnad. Applicera endast ±0.01–0.02 mm på kritiska områden. | Sänk kostnaderna med 10–25 % genom att minska icke-kritiska toleranser. |
| Verktygsåtkomst och fixturering | Delarna måste möjliggöra ren åtkomst av verktyget utan långa verktygsförlängningar. Stabil fixtur minskar vibrationer och förbättrar ytfinishen. | Svåra former kan kräva specialanpassade mjuka käftar och längre ledtid. |
| Ytbehandling och efterbehandling | Beläggningar som anodisering/plätering ökar tjockleken. Designen måste ta hänsyn till tillväxt och kosmetiska förväntningar. | Typ II-anodisering: +5–25 µm (½ penetrerar, ½ byggs upp utåt). |
| Kostnad och tillverkningseffektivitet | Att ta bort onödig komplexitet minskar cykeltiden och programmeringskostnaden. Funktioner som är anpassade till standardverktygsstorlekar minskar uppställningstiden. | Förenkla geometrin när det är möjligt för att minimera bearbetningssteg. |
Hur man uppgraderar CNC-maskindelar
Att uppgradera CNC-maskindelar är ett av de mest effektiva sätten att förbättra noggrannheten, förlänga maskinens livslängd och hålla jämna steg med snabb utveckling av tillverkningsteknik. Innan uppgradering måste ingenjörer utvärdera systemets prestanda, kompatibilitet och kostnads-nytto för att säkerställa mätbara förbättringar.
CNC-uppgraderingar fokuserar vanligtvis på att förbättra precision, hastighet och maskinrespons. Enligt min erfarenhet inkluderar de mest effektfulla uppgraderingarna att byta till servomotorer med hög noggrannhet, uppgradera kulskruvar för att minska glapp och installera avancerade styrenheter för smidigare rörelsekontroll. Programvaruuppgraderingar – som förbättrade CAM-efterprocessorer – bidrar också till bättre ytkvalitet och minskad cykeltid.
Mekaniska komponenter som linjärstyrningar, spindlar och kylvätskesystem kan uppgraderas för att förbättra stabilitet och värmehantering. Slitdelar som skärverktyg, spännhylsor och slitna lager bör dock alltid bytas ut snarare än uppgraderas, eftersom de direkt påverkar bearbetningens tillförlitlighet.
Valet mellan uppgradering och utbyte beror på kostnad, maskinens nuvarande skick och förväntade prestandavinster. Med rätt planering kan uppgraderingar enkelt öka bearbetningseffektiviteten med 10–30 %.
Vanliga frågor
Vad är CNC VMC och HMC?
Enligt min tekniska erfarenhet använder en CNC VMC (vertikal fleroperationsmaskin) en vertikal spindel, vilket gör den idealisk för precisionsfräsning, konturering och kavitetsbearbetning. En HMC (horisontell fleroperationsmaskin) använder en horisontell spindel, vilket ger snabbare spånavgång och 20–40 % högre produktivitet för tunga snitt. Jag använder vanligtvis VMC:er för aluminium och HMC:er för stål eller massproduktionsdelar.
Vad är G-kod i CNC?
G-kod är det centrala programmeringsspråket som talar om för en CNC-maskin hur den ska röra sig. Jag använder G-kod för att styra verktygsbanor, spindelhastigheter, kylvätska och matningshastigheter. Koder som G00 (snabb), G01 (linjär) och G02/G03 (bågar) definierar varje rörelse. Exakt G-kodsprogrammering påverkar direkt noggrannhet, effektivitet och ytkvalitet i CNC-produktion.
Vilken verktygstyp finns i en CNC-maskin?
I mitt CNC-arbete inkluderar verktygstyper pinnfräsar, borrar, gängtappar, upprymmare, planfräsar, kulfräsar och gängfräsar. Varje verktyg tjänar ett specifikt syfte – materialavverkning, spårfräsning, ytbehandling eller gängning. Verktygsvalet beror på geometri, materialhårdhet, erforderlig tolerans och ytfinish, och uppnår ofta noggrannheter på ±0.01 mm.
Vilken är bättre CNC eller PLC?
CNC är bättre för precisionsbearbetning eftersom den styr fleraxliga rörelser med noggrannhet på mikrometernivå, perfekt för fräsning, svarvning och borrning. PLC är överlägsen för automatiseringsuppgifter som transportband eller robotceller. I mina projekt levererar CNC toleranser på ±0.01 mm, medan PLC hanterar logisk styrning, inte komplexa verktygsbanor – så "bättre" beror på applikationen.
Vad är en 7-axlig CNC?
En 7-axlig CNC-maskin lägger till rotationsaxlar till traditionell XYZ-rörelse, vilket möjliggör bearbetning från nästan vilken vinkel som helst utan omspänning. Axlarna inkluderar vanligtvis X, Y, Z, A, B, C, plus en ytterligare linjär eller rotationsaxel. Jag använder 7-axliga system för flyg- och rymdteknik, medicinska implantat och komplexa organiska former där bearbetning med en uppsättning förbättrar noggrannheten och minskar cykeltiden.
Slutsats
CNC-maskiner förlitar sig på ett samordnat system av strukturella komponenter, rörelsekontroll, verktyg, sensorer och programvara för att uppnå högprecisionstillverkning. Genom att förstå hur dessa delar fungerar – från spindel och styrenhet till motorer, fixturer och inspektionssystem – kan ingenjörer förbättra noggrannheten, minska fel och optimera produktionen. Korrekt installation, stabil maskinstruktur, kvalitetskontroll och smarta uppgraderingar bidrar alla till bättre prestanda, längre maskinlivslängd och genomgående tillförlitliga delar.
















