
Дробеструйная обработка — это точная обработка поверхности, которая удаляет оксиды, заусенцы и следы инструмента, обеспечивая гладкую матовую поверхность. Она улучшает внешний вид и адгезию покрытия. В этом руководстве рассматриваются принципы, процесс и применение этой обработки в производстве с ЧПУ.
Что Бусина Bлучших
Дробеструйная обработка — это высокоточный процесс финишной обработки поверхности, при котором используются мелкие стеклянные или керамические шарики для удаления окисления, заусенцев и следов механической обработки. Это создаёт гладкую, сатинированную текстуру, которая улучшает внешний вид и адгезию покрытия. Дробеструйная обработка, широко применяемая в обработке на станках с ЧПУ, обеспечивает как функциональность, так и визуальное улучшение за один эффективный этап.
Как работает дробеструйная обработка
Дробеструйная обработка осуществляется посредством высокоскоростного удара сферической среды и микроизменения формы поверхности.
Источник энергии: Сжатый воздух или центробежная сила перемещают абразивные шарики (из стекла, керамики или пластика) под давлением 50–150 фунтов на квадратный дюйм.
Принцип работы: Вместо резки каждый валик мягко «отшлифовывает» поверхность, удаляя окисление и мелкие дефекты, одновременно образуя тонкие углубления.
Эффект обработки поверхности: микромеханическое воздействие при ударах рассеивает отражение света, создавая однородную сатиновую или матовую текстуру.
Что TХарактеристики Of A Шарик Дробеструйно обработанная поверхность
Текстура поверхности и ощущение
Дробеструйная обработка создаёт мягкую, неотражающую поверхность с шелковистой текстурой и однородной текстурой. Этот метод предпочтителен для бытовой электроники, автомобильной отделки и медицинских инструментов, где важны внешний вид и точность.
Диапазон шероховатости (Ra 0.8–3.2 мкм)
Шероховатость поверхности зависит от размера шарика и давления:
Мелкие стеклянные шарики (100–200 ячеек): Ra ≈ 0.8–1.2 мкм — идеально подходят для декоративной отделки.
Средние гранулы (60–80 меш): Ra ≈ 1.6–3.2 мкм — лучше всего подходят для предварительного покрытия или подготовки к анодированию.
Оптические и визуальные эффекты
Регулируя угол струи и давление воздуха, можно уменьшить отражательную способность поверхности на 40–60%, получив при этом изысканный металлический вид.
Например, корпуса из обработанного дробью алюминия устраняют блики и имеют серебристо-серый оттенок — покрытие, широко используемое в электронике.
Устойчивость к коррозии и износу
Дробеструйная обработка создает тонкий слой сжимающего напряжения, который повышает усталостную стойкость и коррозионную стойкость.
Микротекстурированная поверхность также увеличивает адгезию покрытия на 30–50%.
В ходе наших испытаний материалов для аэрокосмической отрасли обработанный дробью алюминий продемонстрировал на 45% более высокую стойкость к коррозии в условиях солевого тумана.
Что TШаги Of The Бусина Bдлительный процесс
Дробеструйная очистка использует мелкие стеклянные или керамические шарики для удаления окисления и следов инструмента, создавая гладкую сатинированную поверхность, которая улучшает внешний вид и адгезию покрытия. Стабильные результаты зависят от точного контроля расхода материала, давления и площади распыления.
Разработка Of Дробеструйная обработка
Полный процесс дробеструйной обработки обычно включает пять этапов:
Очистка поверхности
Детали очищаются спиртом или нейтральным обезжиривателем для удаления масла и пыли. Остатки могут привести к неравномерному отражению или пятнистости поверхности.
Настройка оборудования
Выберите подходящую дробеструйную установку (кабинетную или автоматизированную систему) и отрегулируйте размер и расстояние между соплами:
Алюминиевые детали: 100–150 мм
Нержавеющая сталь: 150–200 мм
Выбор СМИ
Выбирайте материалы в зависимости от желаемого качества поверхности:
Стеклянные бусины – гладкий матовый вид, Ra ≈ 0.8–1.6 мкм
Керамические бусины – более плотная текстура, Ra ≈ 1.6–3.2 мкм
Взрывные работы
Поддерживайте равномерное распыление, перекрывая проходы. Идеальный угол распыления составляет 45–75°, что обеспечивает равномерное покрытие и матовый эффект.
Очистка и осмотр
После дробеструйной обработки детали очищаются воздухом или ультразвуком для удаления остатков материала. Затем проверяется шероховатость поверхности и её визуальная однородность.
Механизм Of Абразивное воздействие AФормирование текстуры поверхности
Когда стеклянные шарики ударяются о поверхность с высокой скоростью, они вызывают микроскопическую пластическую деформацию и образование углублений:
При каждом ударе образуются крошечные кратеры, рассеивающие свет и придающие поверхности атласный оттенок.
Перекрывающиеся удары создают равномерную микротекстуру, скрывающую следы обработки.
Эффект дробления повышает сопротивление усталости за счет создания поверхностного сжимающего напряжения.
Ключевые параметры
Давление воздуха
Обычно устанавливается в диапазоне 0.4–0.8 МПа. Более высокое давление может привести к посерению или искажению, слишком низкое — к неполному покрытию.
Угол распыления:
Оптимальный угол — 45°–75°. Меньшие углы обеспечивают более гладкую поверхность, большие — увеличивают шероховатость.
Время:
Каждая секция обрабатывается в течение 2–5 секунд. Чрезмерное время может повредить тонкие стены или мелкие элементы конструкции.
Автоматизированные системы дробеструйной очистки используют точную синхронизацию для получения единообразных результатов при обработке больших партий продукции.
Какое оборудование используется In Бусина Bлучших
Дробеструйная обработка основана на точном оборудовании, обеспечивающем равномерную текстуру и безопасность работы. Полный комплект включает в себя дробеструйную камеру, пистолет, воздушный компрессор и систему безопасности. Каждый компонент обеспечивает стабильное давление, стабильное качество поверхности и надежную сатиновую отделку.
основное оборудование
Дробеструйный кабинет
Дробеструйный шкаф представляет собой герметичное рабочее пространство, которое изолирует пыль и обеспечивает повторную обработку абразивного материала.
Конструкция: Высокопрочная сталь с износостойким резиновым покрытием для предотвращения эрозии от отскока.
Смотровое окно: Противотуманное стекло со сменной защитной пленкой для обеспечения четкой видимости.
Освещение и фильтрация: светодиодное освещение и системы вентиляции с замкнутым контуром обеспечивают прозрачность и контроль за пылью.
Пистолет
Пистолет для струйной обработки определяет скорость распыления, охват и равномерность.
Материал сопла: изготовлено из карбида бора или вольфрама, срок службы до 3 раз дольше, чем у керамических сопел.
Принцип работы: Доступны в ручном и ножном вариантах, при этом ножные пистолеты минимизируют утомляемость оператора.
Регулировка угла: от 45° до 75° позволяет достигать различных уровней матовости и значений Ra.
Воздушный компрессор
Воздушный компрессор обеспечивает кинетическую энергию для взрывных работ.
Диапазон давления: обычно 0.4–0.8 МПа — более низкое давление для пластмасс и алюминия, более высокое для стали или титана.
Объем резервуара: минимум 300–500 л обеспечивает стабильный поток воздуха и неизменно высокое качество поверхности.
Фильтрация и сушка: удаляет влагу и масляные пары, предотвращая побеление поверхности или загрязнение.
Система защиты безопасности
Безопасность оператора имеет решающее значение для устойчивого производства.
Защитное снаряжение: перчатки и защитные щитки предохраняют от рикошетов.
Системы пылеудаления: Промышленные вакуумные системы удаляют до 99% частиц, находящихся в воздухе.
Контроль статического электричества и шума: Системы заземления и изолированные стены минимизируют статические разряды и воздействие звука.
Благодаря интеграции этих компонентов дробеструйная обработка позволяет добиться однородной эстетики поверхности, повышенной долговечности и надежной безопасности оператора, что крайне важно для точного производства с ЧПУ.
Какие медиа обычно используются In BEAD Bлучших
При дробеструйной обработке выбранный абразив определяет конечную текстуру и качество покрытия. Каждый тип абразива — стеклянный, керамический, стальной или пластиковый — создаёт уникальные характеристики поверхности: от гладкой сатинированной до насыщенной матовой. Выбор правильного абразива гарантирует эстетичность, долговечность и адгезию покрытия.
Общие Бусина Bпрочные СМИ
Стеклянные бусины
Стеклянные шарики, изготовленные из бессвинцового натриево-кальциевого стекла, создают равномерную сатиновую отделку, не влияя на цвет и размеры. Идеально подходят для алюминия, нержавеющей стали и латуни.
Пример: для алюминиевых корпусов использование стеклянных шариков #120 при 50 фунтах на кв. дюйм позволяет достичь Ra 1.0 мкм — идеально для подготовки к анодированию.
Оксид алюминия
Угловатый и высокоабразивный (твердость по шкале Мооса 9), подходит для удаления окислов, покрытий и заусенцев. Создает матовую текстуру с отличной адгезией к краске.
Используется для форм, твердых металлов и подготовки поверхностей.
Сталь выстрел
Среда высокой плотности, используемая для удаления ржавчины и укрепления поверхности, повышения усталостной прочности.
Распространено в компонентах автомобильной и тяжелой техники.
Пластиковые бусины
Изготовлен из акрила или мочевины, лёгкий и бережный для деликатных деталей. Удаляет заусенцы, не изменяя размеров.
Идеально подходит для пластиковых форм и композитных деталей.
Керамические бусины
На основе циркония, твёрже стекла и долговечнее. Обеспечивает яркое, износостойкое покрытие.
Лучше всего подходит для деталей из титана, аэрокосмической и медицинской техники.
Как To Выберите правильные медиа
Выбор правильного дробеструйного материала — это точное инженерное решение, напрямую влияющее на качество поверхности, адгезию покрытия и долговечность детали. Выбор должен основываться на измеряемых параметрах, таких как размер зерна, твёрдость по шкале Мооса, диапазон шероховатости Ra и совместимость материалов.
Размер зерна (диапазон размеров частиц)
Размер зерен определяет как агрессивность удаления материала, так и гладкость конечной текстуры.
Мелкодисперсный абразив (150–325 меш) – создает гладкие, матовые поверхности с низким значением Ra от 0.8 до 1.6 мкм, идеально подходит для анодирования или декоративной обработки.
Среднезернистая абразивная среда (70–150 меш) – обеспечивает баланс между резкой и чистовой обработкой, шероховатость Ra 1.6–2.5 мкм, обычно используется для обработки деталей из алюминия или нержавеющей стали.
Крупнозернистый абразив (40–70 меш) – обеспечивает видимую матовую текстуру и более высокую шероховатость Ra 2.5–3.2 мкм, подходит для предварительного нанесения покрытий или поверхностей с высокой адгезией.
Совет инженера: Чем крупнее зернистость абразива, тем больше кинетическая энергия при ударе. Однако чрезмерно крупный размер зерна (>60 меш) может деформировать тонкостенные детали или привести к погрешности размеров ±0.01 мм.
Твердость (шкалы Мооса и HV)
Твердость абразива определяет, насколько агрессивно он взаимодействует с подложкой.
Пластиковые шарики (твердость по шкале Мооса 3 / 150 HV) – щадящий абразивный материал для композитных материалов или полимеров, удаляет загрязнения, не изменяя геометрию поверхности.
Стеклянные шарики (твердость по шкале Мооса 6 / 500 HV) – обеспечивают сбалансированную обработку большинства металлов, используемых в станках с ЧПУ, очищают следы обработки, сохраняя при этом цвет детали.
Керамические шарики (твердость по шкале Мооса 7.5 / 1100 HV) – высокая износостойкость и низкий износ, рекомендуются для титана, инконеля и аэрокосмических сплавов.
Оксид алюминия (твердость по шкале Мооса 9 / 2000 HV) – наиболее агрессивный, подходит для удаления оксидов, придания шероховатости перед нанесением покрытия или восстановления инструмента.
Совет инженера: Для деталей аэрокосмической или медицинской отрасли, имеющих критически важное значение для поверхности, разница твердости рабочей среды и обрабатываемой детали не должна превышать 3 балла по шкале Мооса, чтобы предотвратить микротрещины или концентрацию напряжений.
Шероховатость поверхности (контроль значения Ra)
Шероховатость поверхности определяет взаимодействие света с обрабатываемой поверхностью и определяет эксплуатационные характеристики покрытия.
Ra 0.8–1.6 мкм: Достигается с помощью тонких стеклянных или керамических шариков для эстетичных и анодированных поверхностей.
Ra 1.6–2.5 мкм: Сбалансированная чистовая обработка поверхности механических компонентов, требующих как гладкости, так и адгезии.
Ra 2.5–3.2 мкм: Типично для подготовки поверхности перед покраской или порошковой окраской, где прочность сцепления имеет решающее значение.
Совет по контролю качества: Всегда измеряйте значения Ra с помощью профилометра. Стабильные результаты зависят от поддержания стабильного давления воздуха (отклонение ±5 PSI) и равномерного расстояния между соплом и форсункой (150–200 мм).
Совместимость материалов
Выбор носителя должен соответствовать физическим и химическим характеристикам субстрата.
| Материал заготовки | Рекомендуемые носители | Целевой Ра
(Мкм) |
Пример применения |
| Алюминий/латунь | Стеклянные бусины | 1.0-1.6 | Косметическая отделка перед анодированием |
| Нержавеющая сталь | Оксид алюминия / Стеклянные шарики | 1.6-2.5 | Удаление следов инструмента, предварительное покрытие |
| Титан / Суперсплавы | Керамические бусины | 1.2-1.8 | Конструктивные детали аэрокосмической отрасли |
| Сталь/Железо | Стальная дробь / Оксид алюминия | 2.5-3.2 | Удаление ржавчины, усталостное упрочнение |
| Пластики / Смола | Пластиковые бусины | 0.8-1.6 | Бережная очистка, удаление заусенцев |
Совет по оптимизации:
В сборках из смешанных металлов всегда выбирайте незагрязняющие среды, такие как стеклянные или керамические шарики, чтобы предотвратить гальваническую коррозию.
Чем отличается дробеструйная обработка FДругие виды отделки поверхностей
Дробеструйная обработка позволяет добиться сатинированной поверхности без деформации геометрии детали. Используя мелкие стеклянные или керамические шарики под контролируемым давлением, она бережно удаляет следы окисления и инструментов с минимальными потерями материала. По сравнению с пескоструйной обработкой, анодированием или полировкой, она обеспечивает сбалансированную точность, эстетичный вид и экономичность.
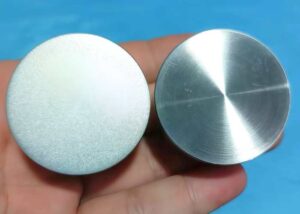
Основные различия
Тип абразива
Дробеструйная обработка использует сферические абразивы (стеклянные или керамические), в то время как традиционная пескоструйная обработка основана на использовании угловатых абразивов (оксида алюминия или диоксида кремния). Округлое воздействие абразива бережно «пробивает» поверхность, создавая сатиновую текстуру без срезания материала.
Твердость стеклянных шариков: 6 по шкале Мооса, типичный размер: 50–200 мкм.
Твердость оксида алюминия: 9 по шкале Мооса, размер: 60–120 мкм.
Энергия и сила удара
Дробеструйная обработка использует всего 40–60% ударной энергии традиционной пескоструйной обработки, сохраняя геометрию детали с допуском ±0.01 мм.
Типичные значения шероховатости:
Дробеструйная обработка: Ra 0.8–1.6 мкм
Пескоструйная обработка: Ra 2.5–3.5 мкм
Внешний вид поверхности и отражательная способность
Дробеструйная обработка позволяет получить однородную сатиновую или матовую поверхность с мягким отражением.
Пескоструйная обработка придает поверхности более грубый, индустриальный вид, обеспечивая прочную адгезию покрытия.
Полировка позволяет добиться зеркального блеска, но требует больших трудозатрат и затрат.
Сравнение Of Процессы обработки поверхности
| Разработка | Принцип | Типичный Ра
(Мкм) |
Визуальный эффект | Лучшие материалы | Первичные приложения |
| Дробеструйная обработка | Сферическое ударное воздействие для создания мягкого сатинового покрытия | 0.8-1.6 | Равномерный матовый вид без следов порезов | Алюминий, нержавеющая сталь, титан | Декоративная отделка, подготовка к анодированию |
| Пескоструйная | Абразивная обработка угловыми абразивами для прочной адгезии | 2.5-3.5 | Шероховатая матовая текстура | Сталь, чугун | Удаление ржавчины, подготовка покрытия |
| анодирование | Электрохимический оксидный слой | 0.4-0.8 | Цветная, устойчивая к коррозии поверхность | Алюминиевые сплавы | Защита от коррозии, косметическая отделка |
| Полировка: | Механическая абразивная обработка зеркальной поверхности | 0.05-0.4 | Эффект зеркального блеска | Латунь, нержавеющая сталь | Декоративные и светоотражающие детали |
После появления To Выберите дробеструйную обработку
Для эстетичных деталей, требующих высокой точности : идеально подходит для алюминиевых или титановых корпусов, изготовленных на станках с ЧПУ, с требуемым шероховатостью Ra ≈ 1.0 мкм и сохранением остроты кромок.
Для подготовки поверхности перед нанесением покрытия или анодированием : пескоструйная обработка увеличивает поверхностную энергию без изменения размеров, улучшая адгезию краски или покрытия на 20–30%.
Для отраслей, требующих отсутствия загрязнения : в медицинской, аэрокосмической и электронной промышленности предпочтение отдается неметаллическим средам, чтобы предотвратить внедрение частиц или гальваническую коррозию.
Для тонкостенных или многокомпонентных деталей : низкотемпературная дробеструйная обработка (2.5–3 бар) предотвращает деформацию деталей толщиной < 1.5 мм, обеспечивая равномерную текстуру и цвет.
Что TПреимущества And Ограничения Of Шарик струйной обработки
Дробеструйная обработка улучшает качество деталей, изготовленных с ЧПУ, удаляя окисление и следы инструментов, а также улучшая внешний вид и адгезию покрытия. Несмотря на бережную и точную обработку, она удаляет мало материала, требует низкого давления для тонких деталей и обеспечивает эффективное пылеудаление.
Преимущества
Гладкая и однородная поверхность
Дробеструйная обработка обеспечивает тонкую сатинированную поверхность с шероховатостью Ra 0.8–1.6 мкм, обеспечивая равномерную, ненаправленную текстуру. В отличие от механической полировки, она не оставляет следов и обеспечивает строгие допуски, что идеально подходит для косметических и прецизионных деталей.
Эффективное удаление следов инструмента
Обработка на станках с ЧПУ часто оставляет видимые следы инструмента и заусенцы. Дробеструйная обработка бережно восстанавливает текстуру поверхности, удаляя следы обработки без резки материала.
При равном давлении очистка стеклянными шариками повышает однородность поверхности на 20% по сравнению с очисткой оксидом алюминия, сохраняя при этом точность размеров.
Улучшенная адгезия покрытия
Дробеструйная обработка слегка увеличивает шероховатость поверхности, что улучшает адгезию покрытия или анодирования. Поверхности с шероховатостью Ra 1.2–1.8 мкм демонстрируют на 25–30% более высокую прочность сцепления с анодированными и порошковыми покрытиями, что делает её идеальным вариантом для предварительной обработки.
Ограничения
Ограниченное удаление материала
Дробеструйная обработка — это процесс без резки, при котором толщина снимаемого материала обычно не превышает 5 мкм. Она не подходит для устранения глубоких царапин и коррозии.
При дефектах, превышающих 0.05 мм, перед мелкозернистой отделкой следует провести предварительную шлифовку или крупнозернистую струйную очистку.
Риски пыли и перекрестного загрязнения
Плохая герметизация корпуса или изношенные фильтры могут привести к скоплению пыли или загрязнению металлом, особенно при очистке алюминия и стали в одной камере.
Используйте специальные контейнеры для пылевых носителей, HEPA-фильтрацию и регулярно меняйте пылевые носители для поддержания чистоты.
Низкое давление для тонких или сложных деталей
Для тонкостенных деталей (< 1.5 мм) требуется 2.0–2.5 бар для предотвращения деформации.
Как To Достичь Tон Лучший Бусина BДлительные результаты
Для достижения равномерного сатинирования требуется правильный выбор абразива и строгий контроль давления, размера капель и угла распыления. Эти факторы напрямую влияют на шероховатость, однородность цвета и адгезию покрытия. Исходя из моего опыта работы с ЧПУ-обработкой, точный контроль параметров крайне важен для сокращения количества доработок и обеспечения стабильного качества партии.
Медиафайлы AВыбор зернистости
Различные типы абразивных материалов и размеры зерен определяют значения Ra, уровни блеска и характеристики резки.
Стеклянные шарики 100–150 : для алюминия, Ra 1.0–1.6 мкм, идеально подходят перед анодированием.
Керамические шарики 200–300 : для обработки титана и суперсплавов, обеспечивают блестящую и гладкую поверхность.
Оксид алюминия, зернистость 80–120 : более высокая сила резания, более высокая шероховатость.
Для корпусов из медицинского алюминия я часто использую 120 стеклянных шариков при давлении 50 фунтов на кв. дюйм, что позволяет добиться равномерной сатинированной отделки без изменения цвета.
Предварительная очистка
Остаточные масла и технологические жидкости приводят к нестабильным результатам струйной очистки.
Рекомендуемая очистка: ИПА или щелочные обезжириватели.
Загрязнение маслом приводит к появлению полос, неравномерной шероховатости и неравномерному матовому эффекту.
В одном из проектов недостаточная предварительная очистка привела к появлению видимых облачных узоров и потребовала полной повторной струйной очистки.
Поддерживать A Стабильное расстояние отрыва
Стабильное расстояние обеспечивает постоянную энергию удара.
Оптимальное расстояние: 100–150 мм
Слишком близко: слишком шероховатая поверхность
Слишком далеко: недостаточно матовая текстура
Обычно я устанавливаю фиксированные точки локации внутри шкафа, чтобы помочь операторам поддерживать последовательность.
Шероховатость AПроверка образца
Для обеспечения повторяемости партий я использую:
Образцы пластин Ra (0.8 / 1.2 / 1.6 мкм)
Проверка профилометром
Клиенты часто оценивают качество дробеструйной обработки по данным о шероховатости поверхности.
Маскировка критических зон
Прецизионные поверхности должны быть защищены:
Канавки для уплотнительных колец
Уплотнительные поверхности
Threads
Сопрягаемые элементы с жесткими допусками (например, отверстия H7)
К распространенным средствам маскировки относятся высокотемпературные ленты, резиновые заглушки и металлические экраны.
Контроль давления и угла
Давление определяет энергию удара шарика:
Стеклянные шарики: 40–60 PSI
Керамические шарики: 50–70 PSI
Угол распыления: 70–90°
Избыточное давление приводит к преждевременному разрушению борта покрышки и загрязнению покрытия.
Регулярная замена носителя
В процессе использования шарики постепенно разрушаются.
Стеклянные шарики служат 25–35 циклов
Керамические шарики выдерживают более 50 циклов
Замените носитель, если глянец упадет или отклонение Ra превысит ±0.2 мкм.
Ведение журнала замены носителей имеет важное значение для обеспечения постоянного качества.
Какие отрасли Находятся Шарик Взрывные работы обычно используются
Дробеструйная очистка широко применяется в аэрокосмической, автомобильной, медицинской, электронной и потребительской промышленности для удаления окисления, очистки поверхностей и улучшения адгезии покрытий.
| Промышленность | Цель дробеструйной обработки | Типичные компоненты | Требования к поверхности / параметры | Преимущества дробеструйной обработки |
| Аэрокосмическая индустрия | Однородность поверхности, устранение микродефектов, снижение усталости | Лопатки двигателей, титановые кронштейны, детали конструкции самолета | Ra 0.8–1.6 мкм | Сохраняет размеры, улучшает износостойкость и адгезию покрытия |
| Автомобильная | Удаление оксидов, укрепление поверхности, улучшение эстетики | Алюминиевые корпуса, детали подвески, компоненты тормозов | Ra 1.2–2.5 мкм | Усталостная прочность +10–20%, более гладкий и однородный вид |
| Медицинские приборы | Очистка, удаление заусенцев, обработка поверхности | Хирургические инструменты, титановые имплантаты, детали из нержавеющей стали | Нулевой остаток загрязнения | Создает чистые, ненаправленные сатинированные покрытия, подходящие для медицинского применения. |
| Электроника и полупроводники | Высококачественная матовая отделка, удаление следов от инструментов | Алюминиевые корпуса телефонов, шасси ноутбуков, радиаторы | Ra 0.8–1.6 мкм | Улучшает однородность цвета анодирования и предотвращает блики |
| Бытовая электроника и бытовая техника | Улучшить тактильные ощущения и текстуру поверхности | Корпуса камер, корпуса бытовой техники | Высокая визуальная согласованность | Создает превосходные атласные текстуры и однородный внешний вид |
| Производство товаров общего назначения | Очистка сварных швов, удаление заусенцев, предварительная обработка | Обработанные детали, формы, отливки | Зависит от процесса | Улучшает адгезию краски/покрытия и общее качество поверхности |
| Морская промышленность и энергетика | Удаление ржавчины, подготовка к коррозии | Нержавеющие детали, фланцы, корпуса насосов | Сб 2.0–2.5 | Повышает коррозионную стойкость и долговечность |
Часто задаваемые вопросы (FAQ)
Влияет ли дробеструйная обработка на точность размеров?
Дробеструйная обработка минимально влияет на точность размеров, поскольку удаляет лишь микроскопический слой материала — обычно менее 0.01–0.03 мм. По моему опыту, даже прецизионные детали с ЧПУ с допусками ±0.02 мм остаются стабильными при поддержании давления 40–60 фунтов на кв. дюйм. Маскирование или снижение давления для предотвращения деформации требуется только для тонких стенок или хрупких деталей.
Удаляет ли дробеструйная очистка металл?
Да, но количество материала крайне мало. Дробеструйная обработка обеспечивает микроабразивную обработку, а не резку, удаляя только поверхностные окисления и следы от инструмента. Потеря материала обычно составляет менее 0.5–2 мкм в зависимости от размера и давления дроби. Для алюминиевых деталей я часто использую стеклянные шарики №120, которые обеспечивают сатинированную поверхность без заметного изменения размеров.
Подходит ли дробеструйная обработка для деталей из алюминия и пластика?
Дробеструйная обработка отлично подходит для алюминия, а также может применяться для пластика при низком давлении. Стеклянные шарики позволяют добиться равномерной сатинированной поверхности Ra 1.0–2.0 мкм для алюминия, в то время как для пластика требуются более мягкие абразивы, такие как акриловые шарики, и давление менее 30 фунтов на кв. дюйм. Я часто обрабатываю детали из АБС-пластика и поликарбоната для улучшения текстуры без деформации.
Можно ли удалить краску дробеструйной очисткой?
Да. Дробеструйная очистка позволяет удалять покрытия тонкой и средней толщины, включая краску, оксиды и тонкие слои гальванопокрытия. Крупные частицы (№ 60–80) и давление 60–80 фунтов на кв. дюйм обычно позволяют эффективно удалять краску, не повреждая подложку. Для более толстых промышленных покрытий может потребоваться более агрессивный материал, например, оксид алюминия.
Высока ли стоимость дробеструйной обработки?
Дробеструйная обработка экономичнее полировки или химической обработки. Для деталей с ЧПУ она обычно добавляет всего 1–3 доллара США за единицу, в зависимости от размера и сложности. Поскольку стеклянные шарики можно использовать повторно 20–30 раз, общая стоимость обработки остаётся низкой. Я часто рекомендую этот метод как оптимальное сочетание внешнего вида, адгезии и стоимости.
Заключение
Дробеструйная обработка — это метод обработки поверхности, сочетающий в себе эстетику и функциональность, придавая деталям из металла, пластика или композитных материалов улучшенную текстуру и адгезию. В обработке на станках с ЧПУ пескоструйная обработка — ключевой этап на пути к «готовому виду изделия». Правильный выбор абразива, контроль параметров и обеспечение надлежащей защиты позволяют стабильно достигать идеального сатинового покрытия. Если у вас есть вопросы по дробеструйной обработке поверхности или вы хотите задать их нам, пожалуйста, свяжитесь с нами!
















