
Поликарбонат (ПК) — это высокоэффективный пластик, широко используемый в электронных устройствах, медицинском оборудовании, автомобильных компонентах, системах автоматизации и оптических изделиях благодаря своей превосходной прозрачности, ударопрочности, стабильности размеров и термостойкости. На этапах разработки продукции и мелкосерийного производства одним из важнейших методов изготовления деталей из ПК является обработка на станках с ЧПУ. По сравнению с металлическими материалами, ПК легче, но при этом обладает хорошей прочностью. По сравнению с обычными пластиками, ПК обеспечивает более высокую механическую прочность и ударопрочность, что делает его важным материалом для многих высокотехнологичных промышленных изделий. Однако, несмотря на хорошую обрабатываемость ПК, на практике при обработке на станках с ЧПУ все еще существует множество технических проблем. Из-за высокой прочности, прозрачности и чувствительности к теплу неправильные параметры обработки могут легко привести к таким проблемам, как побеление поверхности, отклонение размеров, чрезмерное образование заусенцев и даже растрескивание под напряжением.
Понимание свойств поликарбонатных материалов и их характеристик обработки.
Поликарбонат (ПК) занимает очень важное место в пластмассовой промышленности. Его характеристики хорошо сбалансированы: он обладает как высокой механической прочностью, так и превосходной ударопрочностью. В то же время, прозрачный ПК обеспечивает светопропускание, близкое к стеклу, что делает его широко используемым в смотровых окнах, защитных кожухах, панелях оборудования и оптических компонентах.
Поликарбонатный материал обладает высокой прочностью.
Одной из наиболее примечательных характеристик поликарбоната является его высокая ударопрочность. Даже при значительном внешнем воздействии он гораздо реже трескается хрупким образом по сравнению с акрилом. Это свойство делает поликарбонат распространенным материалом для прозрачных защитных крышек, смотровых окон и компонентов промышленной защиты. Однако высокая прочность также означает, что материал не легко разрушается при резке. При механической обработке материал склонен к образованию нитевидной стружки и длинных завитков. В отличие от обработки металла, которая обычно приводит к образованию короткой ломаной стружки, обработка поликарбоната часто приводит к образованию сплошной стружки. Если стружка не удаляется своевременно, она может многократно тереться о поверхность заготовки и ухудшать качество поверхности.
Общие проблемы включают:
- Образование заусенцев на обработанных кромках
- Неаккуратные края отверстий
- На поверхности видны небольшие следы от инструмента.
- Повышенная сложность отделочных работ.
Следовательно, для обработки на станках с ЧПУ требуются чрезвычайно острые режущие инструменты. В то же время, для предотвращения многократного сжатия материала и достижения лучших результатов обработки необходимы надлежащие методы удаления стружки и разработка траектории движения инструмента.
Компьютер относительно чувствителен к температуре.
Несмотря на хорошую термостойкость поликарбоната, локальные высокие температуры, возникающие во время обработки, все же могут существенно повлиять на качество продукции. Поскольку режущий инструмент вращается с высокой скоростью, он постоянно контактирует с материалом, что приводит к повышению температуры в зоне резания. Если тепло не может быстро рассеиваться, на поверхности изделия могут возникнуть проблемы с качеством. При неэффективном отводе тепла от процесса резания могут возникнуть следующие проблемы:
- Поверхностное отбеливание
- Локализованное плавление
- Изменения размеров
- Повышенный внутренний стресс
Для обычных конструкционных деталей незначительное повышение температуры может не вызывать очевидных проблем. Однако для прозрачных изделий даже незначительные изменения могут повлиять на конечный внешний вид. Накопление тепла обычно контролируется путем оптимизации скорости вращения шпинделя, скорости подачи и глубины резания. Для улучшения теплоотвода в зоне обработки также широко используется охлаждение сжатым воздухом.
Для изготовления прозрачных деталей требуются более высокие стандарты обработки.
Одна из главных причин, по которой клиенты выбирают поликарбонат, — это его прозрачность. Прозрачные детали должны не только соответствовать заданным размерам, но и обеспечивать превосходную светопропускаемость. В результате требования к механической обработке значительно выше, чем для обычных конструкционных элементов.
Это особенно заметно на примере таких товаров, как:
- смотровые окна оборудования
- Медицинские прозрачные чехлы
- Оптические компоненты
- панели инструментов
После обработки заказчики часто непосредственно проверяют состояние поверхности прозрачных изделий из поликарбоната. Даже если точность размеров полностью соответствует требованиям, видимые следы от инструмента, царапины, побеление или локальное помутнение все равно могут привести к браку. Поэтому обработка прозрачных деталей требует не только точности размеров, но и превосходного качества поверхности и визуального оформления. Многие высококачественные прозрачные изделия из поликарбоната требуют дополнительных процессов финишной обработки и полировки для достижения превосходной оптической прозрачности.
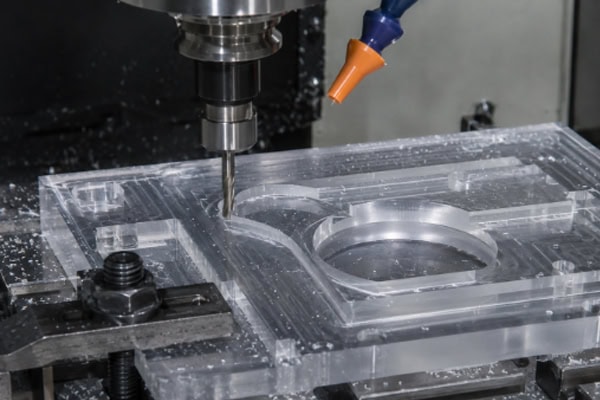
Распространенные проблемы при обработке на станках с ЧПУ.
Отбеливание поверхности
Побеление поверхности — одна из наиболее распространенных проблем при механической обработке на станках с ЧПУ.
Общие причины включают в себя:
- Тупые режущие инструменты
- Чрезмерно высокие температуры резки
- Неправильные нормы подачи корма
- Снятие внутренних материальных напряжений
При слишком высоком локальном давлении резания на поверхности поликарбоната могут происходить микроскопические структурные изменения, приводящие к образованию видимых белых пятен. Побеление влияет не только на внешний вид, но и может указывать на концентрацию напряжений в локальных областях. Если деталь впоследствии подвергается воздействию внешних сил или химических чистящих средств, риск растрескивания может возрасти. Поэтому в процессе механической обработки необходимо тщательно контролировать силу резания и тепловыделение, используя острые инструменты и, по возможности, низкие нагрузки при чистовой обработке.
Заусенцы и проблемы с натяжкой струн
Из-за высокой прочности поликарбоната (ПК) при резке стружка не измельчается чисто. Эта проблема особенно часто встречается при:
- Бурение
- Обработка пазов
- Внешняя контурная резка
- Обработка мелких деталей
В процессе этих операций легко образуются заусенцы и волокнистые отложения. Эти остатки не только влияют на внешний вид, но и могут препятствовать сборке. Для изделий, требующих уплотнений, прозрачных крышек или прецизионных конструкционных компонентов, заусенцы могут даже повлиять на функциональность. Некоторые детали могут пройти проверку размеров, но все равно потребовать доработки из-за некачественной обработки кромок. Многие высококачественные компоненты печатных плат проходят специальные процессы удаления заусенцев после механической обработки для обеспечения гладкости кромок и однородности продукции.
Пониженная прозрачность
Следующие дефекты обработки могут снизить прозрачность:
- Видимые следы инструментов
- Шероховатые поверхности
- Локализованные следы ожогов
- Недостаточная полировка
Эти проблемы могут значительно снизить светопропускание.
Это особенно важно в медицинском оборудовании, лабораторном оборудовании и смотровых окнах, где прозрачность напрямую влияет на функциональность. По мере увеличения шероховатости поверхности свет рассеивается при прохождении через материал, создавая мутный вид. Поэтому для обработки прозрачного поликарбоната требуется не только оптимизация параметров обработки, но и полировка для улучшения качества поверхности.
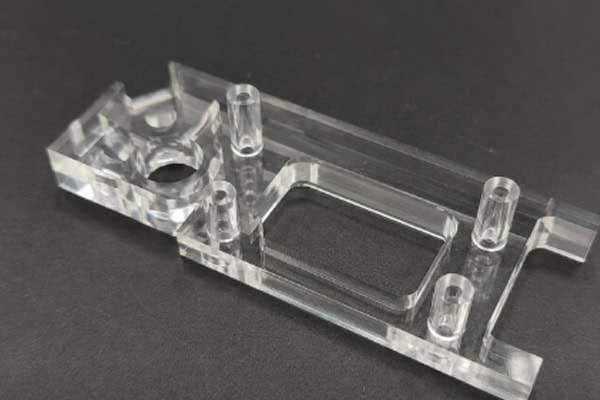
Факторы, влияющие на качество обработки ПК
Для получения высококачественных компонентов для ПК требуется гораздо больше, чем просто современное оборудование. Выбор инструмента, параметры обработки и контроль процесса играют решающую роль. Многие превосходные результаты обработки достигаются благодаря тщательному вниманию к деталям, а не исключительному использованию высококлассного оборудования.
Строгие требования к выбору инструментов
Поликарбонат — это относительно мягкий пластик с высокой прочностью. Если режущая кромка недостаточно остра, материал, скорее, сжимается, чем режется.
Возможные проблемы включают в себя:
- Отбеливание
- Образование заусенцев
- Более заметные следы от инструментов
- Шероховатые поверхности
Поэтому обычно используются следующие инструменты:
- Высокоточные твердосплавные инструменты
- Однолезвийные инструменты для резки пластика
- Режущие инструменты с полированной кромкой
Эти инструменты помогают снизить сопротивление резанию и улучшить качество обработки. В проектах по изготовлению прозрачных деталей состояние инструмента часто напрямую определяет конечный внешний вид. Поэтому износ инструмента следует регулярно проверять, а изношенные инструменты необходимо своевременно заменять.
Контроль параметров резки — сложная задача.
Достижение лучших результатов при обработке на станках с ЧПУ — это не просто вопрос увеличения скорости вращения шпинделя. Чрезмерно высокие скорости вращения шпинделя могут приводить к избыточному нагреву, а слишком низкие скорости подачи — к увеличению нагрева за счет трения. Чрезмерная глубина резания также может привести к концентрации напряжений.
Следовательно, необходимо тщательно сбалансировать следующие факторы:
- Скорость вращения шпинделя
- Скорость подачи
- Глубина резания
- Стратегия траектории инструмента
Стабильная производительность обработки может быть достигнута только за счет непрерывной оптимизации комбинаций параметров. Даже небольшие изменения параметров могут существенно повлиять на конечное визуальное качество.
Контроль стресса влияет на срок службы изделия.
Поликарбонатные материалы содержат определенное количество остаточных внутренних напряжений. Если локальное напряжение дополнительно возрастает в процессе обработки, при дальнейшем использовании могут образоваться трещины.
Это особенно актуально в условиях, включающих:
- Алкоголь
- Химическая очистка
- Долгосрочная загрузка
- Колебания температуры
Области концентрации напряжений более подвержены растрескиванию. Поэтому в высококачественных компонентах ПК часто применяются процессы снятия напряжений для повышения долговременной стабильности.
Как решить проблемы обработки на станках с ЧПУ для ПК?
Несмотря на то, что при механической обработке поликарбоната возникают такие проблемы, как побеление, образование заусенцев и растрескивание под напряжением, эти проблемы можно эффективно решить путем оптимизации процесса, улучшения охлаждения и надлежащей постобработки.
Оптимизация технологического процесса обработки
Для термочувствительных и чувствительных к напряжениям материалов, таких как поликарбонат, попытка выполнить все операции обработки за один этап часто приводит к увеличению ошибок обработки и затрудняет контроль качества поверхности. Поэтапный подход к обработке позволяет сосредоточить каждую операцию на конкретной задаче, одновременно повышая точность, эффективность и внешний вид. Это особенно важно для деталей с жесткими допусками или сложной геометрией.
К типичным этапам процесса относятся:
- Грубая обработка
- Полуотделка
- Отделка
- Обработка поверхности
Этот подход помогает снизить концентрацию напряжений и накопление тепла, одновременно повышая стабильность размеров.
Улучшен контроль охлаждения и удаления стружки.
В процессе обработки на станках с ЧПУ тепловыделение при резке и удаление стружки напрямую влияют на качество конечной поверхности. Если тепло отводится неэффективно, могут возникнуть такие проблемы, как побеление, оплавление кромок и сильные следы от инструмента. Аналогично, плохое удаление стружки может привести к многократному трению стружки о поверхность заготовки, снижая прозрачность и точность размеров. Поэтому охлаждение и удаление стружки должны быть оптимизированы одновременно. Правильное охлаждение эффективно снижает температуру резания, а эффективное удаление стружки предотвращает повторный контакт с поверхностью.
Общие методы включают:
- Охлаждение сжатым воздухом
- Минимальное количество смазки (MQL)
- Высокочастотное удаление стружки
- Оптимизированная траектория движения инструмента
Эти меры помогают улучшить качество прозрачных деталей и уменьшить количество дефектов поверхности.
Добавить операции постобработки
Даже при тщательном контроле параметров обработки детали из поликарбоната могут сохранять мелкие заусенцы, следы от инструмента или локальное помутнение после обработки. Дополнительные операции постобработки не только улучшают внешний вид, но и повышают общее качество и удобство использования. Многие высококачественные изделия из поликарбоната поставляются не сразу после обработки.
Дополнительные процессы часто включают в себя:
- Deburring
- Тонкая полировка
- Полировка пламенем
- Очистка лечения
Эти методы постобработки дополнительно улучшают прозрачность и качество изображения.
Часто задаваемые вопросы
Почему прозрачные детали ПК трескаются после обработки на станках с ЧПУ?
Растрескивание деталей из поликарбоната обычно связано с внутренними напряжениями. Если температура резания слишком высока, инструменты недостаточно острые или локальные силы резания чрезмерны, внутри материала может накапливаться значительное остаточное напряжение. При последующем воздействии на изделие спирта, чистящих средств или среды с большими перепадами температуры в областях концентрации напряжений могут постепенно образовываться трещины. Поэтому для прозрачных изделий из поликарбоната обычно требуется тщательный контроль параметров обработки и, при необходимости, обработка для снятия напряжений для повышения долговременной стабильности.
Заключение
Поликарбонат (ПК) — это пластиковый материал, сочетающий в себе прозрачность, ударопрочность и механическую прочность, что делает его широко используемым в современном промышленном производстве. От смотровых окон в автоматизированном оборудовании до прозрачных крышек для медицинских приборов, а также корпусов электроники и оптических компонентов, ПК играет важную роль во многих областях применения. Хотя его обрабатываемость превосходит многие прозрачные пластики, его высокая прочность и термочувствительность по-прежнему представляют значительные проблемы при обработке на станках с ЧПУ. К распространенным проблемам в процессе производства относятся побеление поверхности, образование заусенцев, снижение прозрачности и растрескивание под напряжением. Для достижения высокого качества продукции производители должны тщательно контролировать обработку материалов, выбор инструмента, параметры обработки и процедуры постобработки. В частности, для прозрачных компонентов из ПК крайне важно не только соответствовать требованиям к точности размеров, но и обеспечивать превосходное качество внешнего вида и долговременную стабильность.
















