
Обработка полипропилена (ПП) представляет собой ряд проблем из-за его уникальных свойств материала. Хотя его химическая стойкость, гибкость и низкая стоимость делают его популярным выбором в различных приложениях, эти же характеристики усложняют процессы обработки с ЧПУ. В частности, его низкая температура плавления (160-170°C для гомополимера) и склонность к деформации под воздействием тепла затрудняют точную обработку. В этой статье я рассмотрю факторы, которые затрудняют обработку полипропилена по сравнению с другими пластиками, и предложу решения для оптимизации процесса обработки для повышения точности и эффективности.
Что такое полипропилен
Полипропилен (ПП) — широко используемый термопластичный полимер, известный своей универсальностью, низкой плотностью и превосходной химической стойкостью. Он входит в семейство полиолефинов и может производиться в двух основных формах: гомополимер и сополимер. Полипропилен легкий, прочный и обладает высокой устойчивостью к кислотам, основаниям и растворителям, что делает его идеальным для применения в автомобильной, медицинской, упаковочной и потребительской промышленности.
Он также известен своей высокой усталостной прочностью, что делает его пригодным для деталей, подвергающихся повторяющимся нагрузкам. Кроме того, полипропилен легко поддается обработке, экономически эффективен и обеспечивает хорошую размерную стабильность в различных средах.
Основные свойства Oф Полипропилен
Полипропилен, доступный в виде гомополимера и сополимера, является легким термопластиком, известным своей химической стойкостью и гибкостью. Он имеет прочность на разрыв 30-50 МПа и удлинение при разрыве 200%-600%. Однако его низкая жесткость и температура плавления (160-170°C) делают его склонным к короблению и искажению во время обработки, что требует тщательного выбора инструмента и контролируемых скоростей резания для достижения оптимальных результатов.
| Свойства | Описание |
| Химическая устойчивость | Устойчив к кислотам, основаниям и органическим растворителям, что делает его идеальным для агрессивных химических сред. |
| Предел прочности на разрыв | 30-50 МПа (мегапаскалей), что обеспечивает баланс прочности для различных применений. |
| Относительное удлинение при разрыве | 200% – 600%, что демонстрирует гибкость полипропилена перед разрывом. |
| Жесткость | Низкая жесткость по сравнению с другими пластиками, такими как Delrin, он более гибкий, но склонен к деформации. |
| Температура плавления | 160-170°C (для гомополимера), ударопрочность и транспортировка при высоких температурах. |
| Гибкость | Гибкость, что выгодно для создания живых шарниров, но создает проблемы при обработке на высоких скоростях. |
| Проблемы обработки | Требуются специальные инструменты для предотвращения деградации или износа из-за химической стойкости. |
Типичные методы обработки Fили полипропилен
Полипропилен (ПП) обрабатывается посредством фрезерования с ЧПУ, токарной обработки, литья под давлением, экструзии, горячего прессования, термоформования и сварки. Каждый метод имеет свои сложности из-за склонности ПП к тепловой деформации. Фрезерование с ЧПУ и точение обеспечивают точность, в то время как формование и сварка подходят для массового производства и соединения деталей. Оптимизация этих методов обеспечивает эффективную обработку.
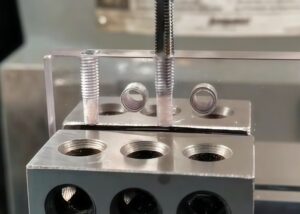
Метод обработки полипропилена с ЧПУ
Фрезерные
Фрезерование с ЧПУ широко используется для изготовления точных полипропиленовых компонентов, что делает его идеальным методом для создания сложных форм с жесткими допусками и тонкой отделкой поверхности. ЧПУ фрезерование Этот процесс позволяет нам достигать высокой точности обработки полипропилена с типичными допусками от ±0.01 мм до ±0.05 мм в зависимости от сложности детали.
При обработке полипропилена важно тщательно контролировать такие факторы, как скорость резки, подача и методы охлаждения, чтобы предотвратить деформацию материала из-за его низкой температуры плавления (160-170°C для гомополимера). Например, для достижения оптимальной производительности резки обычно используются скорости вращения шпинделя в диапазоне от 12,000 20,000 до XNUMX XNUMX об/мин.
Кроме того, более медленные скорости подачи 15-75 IPM помогают поддерживать целостность детали за счет снижения тепловыделения. Используя острые твердосплавные инструменты с соответствующими передними углами, я могу обеспечить чистые разрезы и свести к минимуму такие проблемы, как плавление, коробление или образование заусенцев.
Более того, эффективное удаление стружки имеет решающее значение, поскольку полипропилен имеет тенденцию образовывать длинную, волокнистую стружку во время обработки. Чтобы избежать повторного резания стружки и обеспечить плавность операций, решающее значение имеет использование струй воздуха или вакуумных систем. Правильные методы зажима также важны, поскольку гибкость полипропилена может привести к вибрации и деформации во время резки. Оптимизируя эти факторы, фрезерование с ЧПУ обеспечивает эффективное и точное производство деталей из полипропилена, даже для высокодетализированных и сложных конструкций.
Токарная обработка с ЧПУ
Токарная обработка с ЧПУ является основным методом обработки круглых или осевых деталей из полипропилена, что делает ее особенно полезной для обработки труб, цилиндрических компонентов и других деталей с вращательной симметрией.
При токарной обработке с ЧПУ полипропиленовая заготовка надежно крепится на токарном станке, где режущий инструмент перемещается вдоль поверхности для создания точных размеров. Для достижения оптимальных результатов крайне важно отрегулировать скорость резания и скорость подачи, чтобы сбалансировать съем материала с выделением тепла. Для полипропилена обычно используются скорости вращения шпинделя от 1,000 до 3,000 об/мин в зависимости от толщины материала и геометрии детали. Скорость подачи обычно устанавливается от 0.01” до 0.03” на оборот, что гарантирует равномерное движение режущего инструмента без перегрева или деформации детали.
Из-за относительно низкой температуры плавления полипропилена (160-170°C для гомополимера) управление теплом во время токарной обработки с ЧПУ имеет решающее значение. Крайне важно обеспечить использование надлежащих методов охлаждения, таких как воздушное охлаждение или использование водорастворимых охлаждающих жидкостей, для снижения трения и предотвращения размягчения или плавления материала. Кроме того, использование острых твердосплавных инструментов с высоким положительным передним углом помогает добиться гладкой поверхности, поскольку тупые инструменты могут вызывать чрезмерное трение и некачественные разрезы.
Одной из проблем при токарной обработке полипропилена является его гибкость, особенно для крупных деталей. Чтобы предотвратить деформацию материала и обеспечить размерную точность, требуются специальные методы зажима, такие как специальные приспособления или мягкие губки, которые могут надежно зажать компонент, не вызывая напряжения. Это предотвращает такие проблемы, как колебание детали или вибрация во время резки, которые могут привести к неточностям в конечном продукте.
Благодаря оптимизации параметров скорости шпинделя, скорости подачи, выбора инструмента и охлаждения, токарная обработка с ЧПУ позволяет мне производить высокоточные полипропиленовые компоненты с жесткими допусками и гладкой поверхностью, точно соответствующие спецификациям, необходимым для сложных применений. Типичные допуски для полипропиленовых деталей, обработанных на ЧПУ, составляют от ±0.02 мм до ±0.1 мм в зависимости от сложности и размера компонента.
Сравнение с другими методами обработки
| Метод обработки | применимость | Точность обработки | Производительность линии | Стоимость | Ограничения |
| Фрезерные | Подходит для сложных деталей и чистовой обработки поверхностей. | Высокая точность, гладкая поверхность | Подходит для мелкосерийного производства | Высокие затраты на оборудование и рабочую силу | Ограничено для толстых материалов, проблемы теплового расширения |
| Токарная обработка с ЧПУ | Подходит для круглых и осевых деталей | Высокая точность, подходит для большинства стандартных размеров | Эффективный, подходит для обработки круглых деталей | Высокая стоимость оборудования | Не подходит для массового производства. |
| Литье под давлением | Подходит для крупносерийного производства | Меньшая точность | Идеально для массового производства | Высокая стоимость пресс-формы, низкая стоимость за единицу | Высокие первоначальные инвестиции, низкая точность |
| Лазерная резка | Подходит для плоских разрезов и сложных форм | Высокая точность, гладкие края | Эффективный, подходит для массового производства | Высокая стоимость оборудования | Ограничено для толстых материалов |
| Горячее прессование | Подходит для производства крупных деталей | Низкая точность | Эффективный, подходит для массового производства | Высокие затраты на оборудование и пресс-формы | Ограничено для сложных форм |
Испытания Iн Полипропилен обработка
Несмотря на широкое применение, обработка полипропилена сопряжена с рядом трудностей. Низкая жесткость, склонность к плавлению и потенциальная деформация требуют тщательного планирования и точного контроля в процессе обработки. Давайте рассмотрим эти трудности подробнее и обсудим стратегии их преодоления.
Проблемы теплового расширения и сжатия полипропилена
Полипропилен (ПП) имеет высокий коэффициент теплового расширения (КТР), что приводит к размерным неточностям и короблению во время обработки. Решения включают контроль температуры среды обработки, использование тумана или струйного охлаждения, а также снижение скорости резания и подачи. Охлаждение заготовки сжатым воздухом или охлаждающими жидкостями на водной основе помогает снизить тепловое накопление. Оптимизируя параметры обработки и контролируя температуру, мы можем смягчить проблемы теплового расширения, обеспечивая точность и высокое качество деталей из полипропилена.
Общие решения
Контролируемые условия обработки: Поддерживайте постоянную температуру в зоне обработки. Используйте помещения с климат-контролем или системы охлаждения, чтобы минимизировать колебания температуры во время производства.
Охлаждение инструмента: Используйте системы туманного или заливного охлаждения для рассеивания тепла в процессе обработки, что снижает накопление тепла в зоне резания и предотвращает деформацию материала.
Охлаждение заготовки: Охладите полипропиленовую заготовку с помощью сжатого воздуха или охлаждающих жидкостей на водной основе, чтобы снизить ее температуру до и во время обработки.
Умеренные скорости резания и подачи: Снижение скорости резания и подачи позволяет минимизировать выделение тепла, что способствует поддержанию стабильности размеров. Например, скорость вращения шпинделя от 4,000 до 6,000 об/мин при подаче 10-15 дюймов в минуту поможет контролировать накопление тепла.
Оптимизируя параметры обработки и контролируя температурный режим, мы можем эффективно снизить проблемы, связанные с тепловым расширением, обеспечивая производство высококачественных полипропиленовых деталей с точными размерами.
Трудности In Обработка полипропилена
Обработка полипропилена сложна из-за накопления тепла, что приводит к плавлению и залипанию инструмента. Управление скоростью, выбор инструмента и охлаждающая жидкость имеют решающее значение. Его гибкость вызывает деформацию, особенно в тонких деталях, требуя надежного зажима и острых инструментов. Низкая жесткость также приводит к растрескиванию под напряжением и короблению, которые можно минимизировать с помощью более легких усилий резания и точных приспособлений. Эти шаги обеспечивают лучшее качество деталей.
Выделение тепла во время резки
Одной из основных проблем, с которой я часто сталкиваюсь при обработке полипропилена, является накопление тепла в процессе резки. Полипропилен имеет относительно низкую температуру плавления, обычно от 160°C до 170°C для гомополимера, что делает его более восприимчивым к деформации при высоких температурах. Избыточное тепло, выделяемое во время обработки, может привести к плавлению материала, что, в свою очередь, может заклинить режущие инструменты и деформировать деталь, что приведет к неточностям размеров и плохой отделке поверхности.
Чтобы предотвратить эти проблемы, важно тщательно контролировать скорость резки, выбор инструмента и применение охлаждающих жидкостей. По моему опыту, поддержание более низких скоростей шпинделя — обычно от 4,000 до 6,000 об/мин — и более частая смена инструмента значительно помогают минимизировать накопление тепла. Кроме того, использование систем охлаждения туманом или потоком эффективно охлаждает зону резки, гарантируя, что полипропилен остается ниже точки плавления. При использовании этих стратегий постоянно достигались лучшие результаты обработки при минимизации потерь материала.
Низкая жесткость и гибкость полипропилена
Гибкость полипропилена, хотя и является выгодным свойством во многих приложениях, может создавать значительные проблемы при обработке, особенно при работе с тонкостенными или сложными деталями. Его относительно низкая жесткость означает, что он может легко деформироваться под действием сил резания, что приводит к таким проблемам, как коробление или размерные неточности. Это особенно очевидно при обработке деталей со сложной геометрией или когда детали недостаточно закреплены.
По моему опыту, обеспечение надежного зажима заготовки из полипропилена имеет решающее значение для предотвращения любого движения или вибрации, которые могут привести к деформации. Рекомендуются специализированные зажимы для обеспечения равномерного давления зажима, что помогает поддерживать целостность детали на протяжении всего процесса обработки. Кроме того, выбор режущего инструмента играет важную роль в снижении деформации. Рекомендуются острые инструменты с большим передним углом, поскольку они снижают силы резания и минимизируют риск деформации материала.
В своей практике я обнаружил, что использование скорости резки в диапазоне от 4,000 до 6,000 об/мин при скорости подачи 10–15 дюймов в минуту обеспечивает оптимальные результаты, предотвращая нежелательное изгибание или сгибание полипропилена.
Уделяя пристальное внимание этим деталям, можно добиться точных размеров и качества, необходимых для деталей из полипропилена.
Растрескивание и коробление под напряжением во время обработки
Растрескивание под напряжением и коробление являются значительными проблемами при обработке полипропилена из-за его низкой жесткости и высокой гибкости. При обработке полипропилена тенденция материала к деформации при неравномерном зажиме или чрезмерных усилиях резания может привести к таким проблемам, как трещины или коробление в конечной детали. Чтобы смягчить эти проблемы, сосредоточьтесь на использовании более низких усилий резания, в частности, поддерживая скорость вращения шпинделя около 3,500–5,000 об/мин и скорость подачи между 8 и 12 дюйм/мин. Эти настройки помогают снизить тепловое накопление и снизить нагрузку на материал, обеспечивая более плавный и стабильный рез.
Кроме того, я всегда отдаю приоритет закреплению полипропиленовой заготовки с помощью точных приспособлений для поддержания равномерного давления зажима. Использование специальных приспособлений, которые равномерно распределяют усилие зажима, необходимо для предотвращения смещения или вибрации детали во время процесса обработки, что в противном случае может привести к трещинам от напряжения или деформации.
Внимание к деталям как в процессе резки, так и в зажиме деталей может значительно улучшить качество и точность готовых деталей из полипропилена. Управляя как силами, так и надлежащим образом закрепляя заготовку, можно эффективно выполнять обработку полипропилена, гарантируя минимальную деформацию и трещины в процессе.
Почему полипропилен Is Более сложный Tо Машина Tхан Другие Пластики
Полипропилен сложнее обрабатывать, чем другие пластики, такие как АБС или акрил, из-за его мягкости и термических свойств. Его высокая усталостная прочность делает его устойчивым к растрескиванию, но склонным к термической деформации. Кроме того, его полукристаллическая молекулярная структура вызывает неравномерное удаление материала. Чтобы преодолеть эти проблемы, контроль параметров резки, выбор инструмента и методы охлаждения имеют важное значение для получения стабильных результатов.
Влияние прочности полипропилена на обработку
Прочность полипропилена играет важную роль в его обрабатываемости, особенно при обработке полипропилена. Его устойчивость к растрескиванию является ключевым преимуществом, но это также означает, что материал сложнее обрабатывать, особенно при приложении больших усилий. Высокая усталостная прочность материала позволяет ему выдерживать повторяющиеся нагрузки, что делает его пригодным для применений, требующих долговечности. Однако эта же прочность может привести к термической деформации, если не управлять ею должным образом во время обработки полипропилена.
В моей работе ключом к преодолению этой проблемы является точный контроль параметров резки, таких как скорость подачи и скорость вращения шпинделя, что помогает предотвратить размягчение или деформацию материала. Тщательно выбирая подходящий инструмент, такой как твердосплавные или HSS-инструменты с острыми режущими кромками, и используя надлежащую охлаждающую жидкость, я могу поддерживать размерную точность обработанных полипропиленовых деталей. Кроме того, оптимизация скорости резки и методов охлаждения гарантирует, что тепло, выделяемое во время обработки, не нарушит целостность материала, что приводит к получению высококачественного готового продукта.
Взаимосвязь между молекулярной структурой полипропилена и обработкой
Полукристаллическая молекулярная структура полипропилена является одной из основных проблем при обработке полипропилена. В отличие от аморфных пластиков, имеющих однородную структуру, полипропилен демонстрирует как кристаллическую, так и аморфную фазы. Эти фазы могут создавать неравномерный съем материала во время обработки, что затрудняет достижение стабильных результатов. Длительный опыт обработки полипропилена научил меня, что изменения плотности материала могут приводить к непостоянным силам резания, что может вызывать дефекты поверхности или размерные ошибки.
Чтобы преодолеть это, правильный выбор инструмента имеет решающее значение. Инструменты с острыми режущими кромками и высокими положительными передними углами, такие как твердосплавные пластины, могут помочь повысить эффективность удаления материала. Контроль скорости резания и скорости подачи также имеет решающее значение; как правило, для обработки полипропилена следует использовать скорость вращения шпинделя от 4,000 до 6,000 об/мин со скоростью подачи от 0.01 до 0.02 дюйма на оборот.
Методы охлаждения также играют ключевую роль в управлении полукристаллическим поведением полипропилена. Использование системы туманного или жидкостного охлаждения позволяет контролировать температуру материала, предотвращая плавление и минимизируя деформацию. Такой комплексный подход обеспечивает плавную и стабильную обработку полипропилена, гарантируя высокое качество готовых деталей.
Насыщенность AМетоды To Улучшение обработки полипропилена
Оптимизация обработки полипропилена включает выбор прочных твердосплавных инструментов и регулировку скорости подачи и скорости вращения шпинделя для предотвращения перегрева. Инструменты с более высокими передними углами помогают улучшить качество поверхности и точность. Более низкие скорости подачи и более высокие скорости вращения шпинделя лучше всего подходят для эффективной резки полипропилена. Использование охлаждающих жидкостей на водной основе помогает снизить теплообразование и улучшить качество обработки, обеспечивая получение высококачественных и точных деталей.
Выбор правильных режущих инструментов и инструментальных материалов
Выбор правильных режущих инструментов и инструментальных материалов имеет решающее значение для успешной обработки полипропилена. Твердосплавные инструменты часто являются лучшим выбором из-за их превосходной износостойкости, высокой прочности и способности сохранять острую режущую кромку на протяжении всего процесса обработки. Твердосплавные инструменты обеспечивают правильное распределение сил резания, предотвращая деформацию и обеспечивая точные разрезы.
Для более сложных разрезов идеально подходят инструменты с более высокими передними углами, например, специально разработанные для пластика. Эти инструменты уменьшают трение, что минимизирует выделение тепла во время обработки полипропилена. Меньшее накопление тепла приводит к улучшению качества поверхности и повышению точности размеров, что имеет решающее значение для применений, где требуются жесткие допуски. Кроме того, выбор правильного материала инструмента может значительно продлить срок службы инструмента, снижая общие производственные затраты.
Оптимизация скорости подачи и скорости вращения шпинделя
Оптимизация скорости подачи и скорости вращения шпинделя имеет важное значение для успешной обработки полипропилена. При обработке полипропилена достижение правильного баланса между этими параметрами является ключом к обеспечению высококачественных результатов обработки и предотвращению таких проблем, как перегрев и деформация. Полипропилен, будучи мягким термопластиком, требует тщательного внимания к скорости резки. Для этого материала лучше всего подходят более низкая скорость подачи (обычно 10-15 дюймов в минуту (IPM)) и более высокая скорость вращения шпинделя (около 4,000-6,000 об/мин). Такое сочетание позволяет режущему инструменту эффективнее взаимодействовать с материалом, снижая тепло, выделяемое в процессе обработки. Чрезмерное накопление тепла может привести к размягчению полипропилена, что приведет к неточностям размеров и дефектам поверхности. Оптимизируя эти параметры, я могу обеспечить более плавные разрезы и сохранить целостность материала на протяжении всего процесса, а также повысить общую эффективность обработки.
Использование охлаждающих жидкостей для минимизации накопления тепла
Эффективное использование охлаждающих жидкостей является критически важным этапом в обработке полипропилена, особенно из-за чувствительности материала к теплу. Во время обработки трение между режущим инструментом и полипропиленом генерирует значительное количество тепла, что может привести к короблению, плавлению или плохой отделке поверхности, если не управлять им должным образом. По моему опыту, охлаждающие жидкости на водной основе являются наиболее эффективными для обработки полипропилена, поскольку они помогают быстро рассеивать тепло, поддерживая материал при стабильной температуре. Обычно для достижения стабильного охлаждения используется расход охлаждающей жидкости около 1-2 литров в минуту. Использование охлаждающих жидкостей не только минимизирует термические повреждения, но и улучшает общую отделку поверхности за счет снижения трения в процессе резки.
В некоторых случаях при работе с тонкими деталями или деликатными элементами я выбираю системы воздушного охлаждения или туманообразования. Эти системы подают воздух или мелкодисперсный туман непосредственно в зону резания, эффективно снижая температуру, не заливая заготовку охлаждающей жидкостью. Воздушное охлаждение хорошо работает при обработке на низких скоростях или когда требуется тонкая отделка. Оптимизируя использование охлаждающей жидкости, вы можете поддерживать точность размеров, увеличивать срок службы инструмента и снижать вероятность дефектов в полипропиленовых деталях, гарантируя высококачественные и надежные результаты.
Общие решения Fили проблемы с обработкой полипропилена
Для оптимизации обработки полипропилена необходимо решать такие проблемы, как накопление тепла, деформация и качество поверхности. Балансировка тепла с воздушным охлаждением и регулировка скорости подачи предотвращают деформацию. Современные системы ЧПУ обеспечивают точность размеров, а специализированные инструменты, такие как однозаходные концевые фрезы, снижают влияние гибкости. Регулировка настроек для минимизации вибраций также улучшает качество деталей, обеспечивая лучшие результаты при обработке полипропилена.
Баланс нагрева и охлаждения во время обработки
Балансировка тепла и охлаждения во время обработки полипропилена является одним из важнейших аспектов обеспечения высококачественных результатов. Полипропилен склонен к деформации из-за своей низкой температуры плавления, поэтому управление теплом, выделяемым во время обработки, имеет важное значение. Использование правильной комбинации методов охлаждения, таких как воздушное охлаждение или система туманообразования, и регулировка скорости резки для оптимизации рассеивания тепла могут быть очень эффективными.
Например, я обычно использую скорость шпинделя 6,000 об/мин с подачей 15-20 дюймов в минуту (IPM) для поддержания оптимального температурного диапазона и предотвращения деформации материала. Эффективное охлаждение не только помогает поддерживать размерную точность, но и продлевает срок службы инструмента и улучшает общую чистоту поверхности во время обработки полипропилена. Такой подход неизменно дает наилучшие результаты, обеспечивая гладкие и точные обработанные детали.
Контроль точности и минимизация ошибок
Точность управления имеет первостепенное значение при обработке полипропилена, чтобы гарантировать, что детали соответствуют требуемым спецификациям и стандартам качества. Современные системы ЧПУ, использующие интегрированные контуры обратной связи, продемонстрировали способность поддерживать последовательность на протяжении всего процесса обработки. Эти системы позволяют в режиме реального времени корректировать параметры резки, такие как скорость шпинделя, скорость подачи и траектории инструмента, гарантируя немедленное исправление любых отклонений.
Для обработки полипропилена я часто использую станки с ЧПУ с допусками ±0.002″ для достижения жесткой размерной точности, необходимой для критически важных применений. Кроме того, за счет оптимизации настройки, включая соответствующие приспособления и зажимные устройства, любые ошибки, связанные с перемещением детали или вибрацией, сводятся к минимуму, что обеспечивает точность и надежность конечного продукта. Такой уровень контроля последовательно гарантирует, что мы производим высококачественные, бездефектные детали из полипропилена, которые соответствуют строгим отраслевым стандартам.
Использование специализированных инструментов и настроек
Использование специализированных инструментов имеет решающее значение для достижения высококачественных результатов при обработке полипропилена. Режущие инструменты, такие как однолезвийные концевые фрезы, особенно эффективны при обработке полипропилена, поскольку они более эффективно удаляют стружку, снижают накопление тепла и предотвращают повторное приваривание материала к инструменту. Эти инструменты также отлично справляются с гибкостью полипропилена, которая может вызывать такие проблемы, как коробление или искажение при определенных условиях.
Я обнаружил, что инструменты со специальными покрытиями, такими как TiN (нитрид титана), также увеличивают срок службы инструмента и обеспечивают лучшую чистоту поверхности за счет снижения трения и тепловыделения.
Помимо выбора инструмента, также важно подчеркнуть важность регулировки настроек обработки для минимизации вибрации. Обеспечивая надежное крепление заготовки и равномерное распределение сил резания, мы можем значительно снизить вероятность деформации детали во время обработки полипропилена.
Например, хорошо откалиброванный станок с ЧПУ с точными траекториями инструмента в сочетании с системами гашения вибраций помогает поддерживать размерную стабильность, особенно при работе с тонкостенными или сложными деталями. Этот скрупулезный подход приводит к получению деталей с более гладкой отделкой и более жесткими допусками, что имеет важное значение для полипропиленовых компонентов, используемых в таких отраслях, как медицина, автомобилестроение и упаковка.
Области применения And Отрасли, использующие полипропилен
Обработка полипропилена используется в таких отраслях, как автомобилестроение, медицина, упаковка и производство потребительских товаров, благодаря его химической стойкости, легкости и гибкости. Он используется в автомобильных деталях, таких как бамперы и панели приборов, медицинских изделиях, таких как шприцы и пакеты для внутривенных вливаний, упаковочных материалах и предметах домашнего обихода. Кроме того, полипропилен используется в таких отраслях, как электротехника, текстиль и промышленное оборудование, благодаря своей долговечности и ударопрочности.
| Промышленность | Примеры маркировки | Ключевые свойства, влияющие на использование |
| Автомобильная | Бамперы, панели приборов, внутренние панели | Легкость, химическая стойкость, гибкость |
| Мед | Шприцы, пакеты для внутривенных вливаний, медицинские лотки | Химическая стойкость, биосовместимость, легкий вес |
| Упаковка | Контейнеры, бутылки, пленка | Прочность, легкость, устойчивость к износу |
| Потребительские товары | Мебельные комплектующие, предметы домашнего обихода | Прочность, износостойкость, гибкость |
| Промышленное оборудование | Корпуса машин, клапаны, баки | Химическая стойкость, ударопрочность, долговечность |
| Electrical | Изоляция кабелей, разъемы, электрические корпуса | Изоляционные свойства, гибкость, химическая стойкость |
| Текстиль и ткани | Нетканые материалы, ковры, обивка | Легкость, гибкость, долговечность, химическая стойкость |
Часто задаваемые вопросы (FAQ)
Каковы недостатки полипропилена?
Полипропилен, хотя и универсален, имеет свои недостатки. По моему опыту, его низкая жесткость может привести к деформации под напряжением, особенно в тонкостенных деталях. Кроме того, его плохая устойчивость к УФ-излучению означает, что он может со временем деградировать под воздействием солнечного света. Низкая температура плавления материала (160-170°C для гомополимера) также создает проблемы во время обработки, что приводит к таким проблемам, как коробление или накопление тепла. Несмотря на эти недостатки, полипропилен остается экономически эффективным материалом для многих применений. При правильных методах и тщательной обработке эти проблемы можно эффективно решать, обеспечивая высококачественные результаты.
Почему полипропилен используется в машиностроении?
Полипропилен широко используется в машиностроении благодаря своей превосходной химической стойкости, низкой плотности и хорошей усталостной прочности. С прочностью на разрыв 30-50 МПа и удлинением при разрыве 200-600% он подходит для деталей, подвергающихся многократной нагрузке. Его низкая стоимость, простота обработки и способность выдерживать суровые условия окружающей среды делают его идеальным для применения в автомобильной, медицинской и химической промышленности. Во многих заказах на изготовление я обнаружил, что его гибкость позволяет использовать его для создания живых шарниров и сложных форм, что делает его универсальным выбором для различных применений.
Насколько прочен полипропиленовый пластик?
Полипропиленовый пластик имеет предел прочности на разрыв от 30 до 50 МПа, что обеспечивает хороший баланс прочности и гибкости для различных применений. Он демонстрирует удлинение при разрыве 200-600%, что позволяет ему выдерживать повторяющиеся нагрузки и деформации без выхода из строя. Хотя он не такой жесткий, как некоторые другие инженерные пластики, его превосходная химическая стойкость и усталостная прочность делают его пригодным для сложных условий в таких отраслях, как автомобилестроение, медицина и упаковка.
Что такое термофиксированный полипропиленовый ковер? Как его использовать?
Термофиксированный полипропиленовый ковер изготавливается из полипропиленовых волокон, которые я подвергаю термообработке, чтобы закрепить волокна на месте, что повышает их прочность, текстуру и износостойкость. Процесс включает в себя применение тепла к волокнам, помогая им сохранять форму и противостоять деформации. Эти ковры часто используются в местах с высокой проходимостью из-за их устойчивости к пятнам, низкого влагопоглощения и простоты ухода. Термофиксированные полипропиленовые ковры легкие, экономичные и идеально подходят как для жилых, так и для коммерческих помещений.
Какой полимер лучше всего подходит для сварки полипропилена?
Лучшим выбором для сварки полипропилена (ПП) является сварка горячим воздухом или экструзионная сварка. При сварке горячим воздухом используется поток нагретого воздуха для расплавления краев полипропилена, что позволяет им сплавляться. Для более прочных соединений я предпочитаю экструзионную сварку, при которой расплавленный полипропилен подается через сопло для соединения деталей. Оба метода требуют точного контроля температуры, чтобы избежать деградации, с рекомендуемым диапазоном температур сварки 250-280 °C для обеспечения оптимального сплавления без ущерба для целостности материала.
Заключение
Полипропилен имеет множество преимуществ для обработки на станке, но он имеет свой собственный набор проблем, таких как коробление, плавление и размерные неточности. Для достижения оптимальных результатов крайне важно понимать свойства материала и тщательно применять соответствующие методы. Выбирая правильные инструменты, контролируя температуру и оптимизируя скорость резки, вы можете производить высококачественные детали из полипропилена, соответствующие вашим конкретным задачам. Сталкивались ли вы с какими-либо проблемами обработки полипропилена на станке? Поделитесь своим опытом, и давайте обсудим, как мы можем преодолеть их вместе для достижения лучших результатов!
















