
В производстве прецизионной обработки нестабильное качество является одной из наиболее распространенных проблем, с которыми сталкиваются производители. Часто это проявляется в виде отклонений в размерах, неравномерной чистоты поверхности, локальных деформаций, образования заусенцев и плохой повторяемости от партии к партии. Эти проблемы редко вызваны одним фактором. Вместо этого они являются результатом совокупного влияния состояния материала, точности станка, износа инструмента, параметров резания, методов зажима и планирования процесса. Для повышения стабильности требуется систематический подход, контролирующий каждый этап обработки, а не полагающийся на отдельные корректировки.
Начиная с обеспечения стабильности качества материалов и поступающей продукции.
Основой качества обработки является сам материал. Если наблюдаются различия между партиями или нестабильность внутренней структуры и напряженного состояния, даже при неизменных параметрах обработки могут возникать непоследовательные результаты. Поэтому контроль материала является фундаментальным фактором, определяющим базовую стабильность.
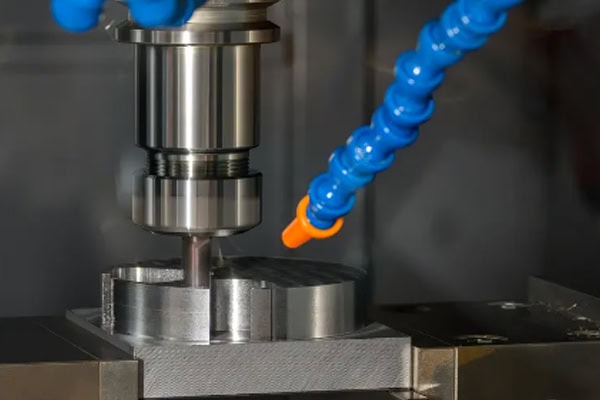
Контроль качества партии контрольного материала
Различные партии материала могут отличаться по твердости, зернистой структуре и условиям термообработки. Эти различия могут усиливаться в процессе прецизионной обработки и влиять на конечную точность и качество поверхности.
- По возможности используйте материалы из одной и той же партии от поставщика.
- Установить строгие стандарты входного контроля и классификации.
- Избегайте смешивания материалов с различными степенями термообработки.
- Отслеживание происхождения материалов для критически важных компонентов.
Более высокая однородность материала приводит к более предсказуемым результатам обработки.
Проверка внутренних напряжений и структуры материала.
Неравномерное снятие внутренних напряжений может привести к деформации или изменению размеров во время обработки, часто проявляющимся после нескольких этапов обработки.
- По возможности используйте материалы, прошедшие термообработку.
- Выполните черновую обработку для снятия внутренних напряжений.
- Избегайте использования необработанных отливок или нестабильных кованых заготовок.
Стабильная внутренняя структура снижает непредсказуемые деформации в процессе обработки.
Оптимизация условий хранения и окружающей среды.
Условия хранения также могут влиять на стабильность материалов, особенно прецизионных компонентов, чувствительных к изменениям окружающей среды.
- Поддерживайте стабильную температуру и влажность в складских помещениях.
- Избегайте длительного воздействия влаги или окисления.
- Используйте надлежащую маркировку и классификацию для различных материалов.
Стабильные условия хранения способствуют поддержанию постоянных характеристик материала.
Оптимизация состояния станков и оборудования.
Станки являются основной платформой для выполнения прецизионных операций обработки. Их жесткость, точность и термостойкость напрямую определяют повторяемость. Любой механический износ или температурный сдвиг могут привести к отклонениям даже при одинаковых параметрах обработки.
Поддержание точности работы оборудования и жесткости конструкции.
Недостаточная жесткость или механический люфт могут усиливать ошибки резки и снижать стабильность размеров.
- Регулярно проверяйте направляющие, шариковые винты и механические зазоры.
- Выполняйте периодическую калибровку геометрической точности.
- Обеспечьте прочное и вибрационное основание для оборудования.
Стабильная конструкция станка обеспечивает неизменно высокое качество обработки.
Состояние шпинделя и системы управления движением
Производительность шпинделя и сервосистемы напрямую влияет на стабильность резания и является одним из основных факторов, влияющих на изменчивость параметров.
- Регулярно проверяйте биение шпинделя и динамическую балансировку.
- Избегайте длительной перегрузки при обработке.
- Обеспечьте стабильное поведение сервопривода.
Надежные системы перемещения повышают стабильность обработки.
Обеспечение термостойкости оборудования
Перепады температуры могут вызывать микродеформации в конструкциях машин, что со временем влияет на точность.
- Перед проведением операций точной обработки необходимо предварительно прогреть станки.
- Поддерживайте стабильные температурные условия в цехе.
- Обеспечьте надлежащее охлаждение шпинделя и ключевых компонентов.
Повышенная термическая стабильность значительно улучшает точность размеров.
Стабильный контроль над инструментами и процессом резки.
Состояние инструмента и характер резания напрямую влияют на стабильность обработки. Износ, неправильные параметры или нестабильные условия резания могут быстро усилить колебания качества.
Поддерживайте инструменты в остром и исправном состоянии.
Износ инструмента изменяет силы резания и приводит к нестабильным результатам обработки, особенно в серийном производстве.
- Регулярно заменяйте или перетачивайте инструменты.
- Не превышайте срок службы инструмента.
- Используйте единые стандарты инструментов в рамках одной производственной партии.
- Контроль износа инструмента в процессе производства.
Постоянное состояние инструмента обеспечивает стабильную работу режущего механизма.
Оптимизация согласования параметров резки
Неправильные параметры резания могут вызывать колебания нагрузки и нестабильную работу станка.
- Избегайте несоответствия скорости подачи и скорости вращения шпинделя.
- Для удаления тяжелых материалов используйте пошаговые стратегии резки.
- Создайте стандартизированные библиотеки параметров для различных материалов.
Тщательно подобранные параметры обеспечивают более плавный процесс обработки.
Контроль стабильности траектории инструмента
Нестабильные траектории движения инструмента могут вызывать внезапные изменения направления резания, что влияет на качество поверхности и точность размеров.
- Оптимизируйте траектории движения инструмента, чтобы уменьшить резкие повороты и внезапные переходы.
- Избегайте частых остановок и возобновления резки.
- Используйте стратегии непрерывной и плавной обработки.
- Сократите количество ненужных точек повторного ввода инструмента.
Стабильные траектории движения инструмента улучшают однородность поверхности.
Проектирование приспособлений и оптимизация процесса
Закрепки и планирование процесса часто упускаются из виду факторы, которые существенно влияют на стабильность обработки. Некачественное зажимание или неправильная последовательность процесса могут привести к отклонениям даже при стабильных условиях работы станка и инструмента.
Повышение жесткости и повторяемости зажимных приспособлений.
Неустойчивые зажимные приспособления приводят к непостоянству позиционирования, что напрямую влияет на точность повторной обработки.
- Используйте высокопрочные крепежные конструкции.
- Повышение повторяемости опорных точек и точности позиционирования.
- Сократите количество вариаций, возникающих при сборке и по вине человека.
- Укрепить устойчивость основания светильника
Более совершенные приспособления обеспечивают более высокую повторяемость результатов.
Контроль усилия зажима и деформации заготовки
Неправильное зажимание может деформировать заготовки и привести к ошибкам восстановления размеров после обработки.
- Избегайте чрезмерного зажима тонкостенных деталей.
- Используйте многоточечные равномерные методы зажима.
- Регулируйте усилие зажима в зависимости от свойств материала.
- При необходимости добавьте вспомогательные опоры.
Контроль деформации напрямую повышает стабильность размеров.
Оптимизация последовательности процесса
Неправильная последовательность технологических операций может усилить внутреннее снятие напряжений и привести к нестабильным результатам финишной обработки.
- Для снятия внутренних напряжений сначала выполните черновую обработку.
- Затем выполнить операции точной финишной обработки.
- Планируйте последовательность обработки логично и последовательно.
- Избегайте ненужных промежуточных этапов обработки.
Хорошо структурированный процесс повышает общую стабильность.
В высокоточной обработке нестабильное качество редко бывает вызвано одним фактором. Обычно это результат сочетания множества отклонений на системном уровне. Только комплексная оптимизация материалов, оборудования, инструментов, параметров и планирования процесса позволяет достичь долгосрочной стабильности производства. Компания Tirapid предлагает профессиональные решения в области высокоточной обработки, помогающие производителям повысить стабильность и согласованность производства.
















