
В прецизионной обработке растрескивание материала является критической проблемой, которая может значительно увеличить себестоимость производства и снизить выход годной продукции, особенно при работе с высокопрочными сплавами, закаленными сталями, алюминиевыми сплавами и конструкционными пластиками. Возникновение трещин может не только привести к браку деталей, но и повлиять на стабильность серийного производства и сроки поставки. В реальной практике обработки растрескивание редко вызывается одним фактором. Обычно это результат сочетания внутренних напряжений в материале, параметров резания, методов зажима, состояния инструмента и стратегии обработки. Поэтому необходим системный подход ко всему процессу обработки.
Выбор материалов и контроль предварительной обработки
Перед началом прецизионной обработки внутреннее состояние материала во многом определяет базовый риск образования трещин. Если материал содержит остаточные напряжения, имеет неоднородную микроструктуру или недостаточно термообработан, трещины могут образоваться во время резки из-за снятия напряжений. Поэтому оптимизация выбора материала и предварительной обработки является первым и наиболее важным шагом в снижении риска образования трещин.
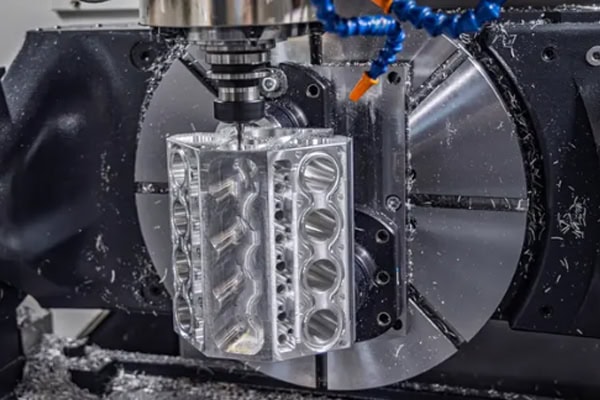
Контроль внутренних напряжений в материалах
Остаточные внутренние напряжения являются одной из основных причин образования трещин при механической обработке, особенно в кованых, литых или толстостенных деталях.
- Используйте материалы, прошедшие полную термообработку или снятие внутренних напряжений.
- Избегайте использования необработанных литых или кованых материалов.
- Примените методы предварительной обработки для снятия напряжений с ответственных деталей.
Правильный выбор марки материала
Различные материалы значительно различаются по прочности и хрупкости, и неправильный выбор может значительно увеличить риск растрескивания.
- Предпочтение следует отдавать материалам с лучшей прочностью и пластичностью.
- Избегайте чрезмерно твердых, но хрупких материалов.
- Обеспечьте баланс между прочностью и обрабатываемостью в соответствии с требованиями проекта.
- При проектировании учитывайте технологичность изготовления.
Оптимизация предварительной обработки перед механической обработкой
Предварительная обработка позволяет эффективно снизить концентрацию напряжений и предотвратить резкое снятие напряжений во время обработки.
- Выполните предварительную черновую обработку для снятия внутренних напряжений.
- Контролируйте температуру и влажность хранения.
- Для высокоточных компонентов применяется термическая обработка старением.
Контроль качества материалов определяет базовую стабильность всего процесса. Если этот этап нестабилен, последующие оптимизации будут иметь ограниченную эффективность.
Оптимизация параметров резания и метода обработки
В прецизионной обработке параметры резания напрямую влияют на распределение напряжений и тепловые характеристики материала. Чрезмерная сила резания или быстрое повышение температуры могут привести к образованию микротрещин, которые постепенно расширяются, превращаясь в видимые изломы. Поэтому надлежащий контроль параметров является одной из ключевых стратегий предотвращения растрескивания материала.
Контроль силы резания и нагрузки
Чрезмерное усилие резания может вызывать локальную концентрацию напряжений, особенно в тонкостенных конструкциях.
- Избегайте чрезмерного удаления материала за один проход.
- Используйте стратегии послойной обработки.
- Регулируйте глубину резки в зависимости от прочности материала.
- Поддерживайте стабильные силы резания.
Оптимизация скорости подачи и согласования скорости вращения шпинделя.
Неправильный подбор материалов может привести к ударной резке или нестабильным условиям резки, увеличивая риск образования трещин.
- Слишком высокая скорость подачи вызывает ударное напряжение.
- Слишком низкая скорость вращения шпинделя приводит к нестабильной резке.
- Поддерживайте непрерывные и бесперебойные условия резки.
- Настройте ритм резки в зависимости от типа материала.
Контроль повышения температуры при обработке
Резкие перепады температуры могут вызывать концентрацию термических напряжений, что является основной причиной образования трещин.
- При обработке используйте достаточное количество охлаждающей жидкости.
- Избегайте сухой резки при выполнении деликатных операций.
- Снижение тепловыделения за счет поэтапной обработки
- Контроль температуры во время длительных циклов обработки.
Основной принцип контроля параметров резания — стабильность. Чем плавнее процесс обработки, тем равномернее снимается напряжение и тем ниже риск образования трещин.
Методы зажима и контроль структурных напряжений
В реальных производственных условиях многие проблемы с растрескиванием возникают не во время резки, а во время зажима или снятия напряжений. Неправильная конструкция зажимного приспособления, неравномерная сила зажима или чрезмерное затягивание могут создавать дополнительные внутренние напряжения, которые впоследствии могут привести к образованию трещин во время или после обработки.
Оптимизация распределения усилий в зажимном приспособлении
Неравномерное усилие зажима может привести к локальной концентрации напряжений.
- Избегайте конструкций с одноточечным зажимом.
- Используйте многоточечные системы равномерного зажима.
- Добавлена поддержка тонкостенных деталей.
Контроль деформации зажима
Чрезмерное усилие зажима может вызвать деформацию, а затем и растрескивание для снятия напряжения.
- Поддерживайте усилие зажима в безопасном диапазоне.
- Избегайте принудительной деформации тонких стенок.
- При необходимости используйте гибкие крепления.
- Защитите слабые конструктивные участки.
Пошаговая стратегия снятия стресса
Правильная последовательность обработки позволяет постепенно снять внутренние напряжения.
- Используйте стратегию черновой обработки с последующей чистовой обработкой.
- Избегайте удаления слишком большого количества материала за один раз.
- По возможности применяйте симметричную обработку.
- Снятие стресса поэтапно по регионам.
Система зажима, по сути, контролирует воздействие внешних напряжений. Недостаточный контроль может привести к непредсказуемому растрескиванию, даже если параметры резки выбраны правильно.
Оптимизация состояния инструмента и траектории движения инструмента
Состояние инструмента и траектория обработки существенно влияют на стабильность резания. Затупившийся инструмент, нестабильная траектория или резкие изменения направления резания могут увеличить колебания силы и повысить риск образования трещин. Поэтому оптимизация как технического обслуживания инструмента, так и проектирования траектории обработки имеет важное значение для повышения безопасности обработки.
Поддерживайте острые режущие инструменты
Затупившиеся инструменты значительно увеличивают силу резания и риск образования трещин.
- Регулярная замена или переточка инструмента.
- Не превышайте допустимый срок службы инструмента.
- Используйте инструменты, предназначенные для конкретных материалов.
Оптимизация траекторий обработки
Неправильно выбранные траектории движения инструмента могут создавать локальные ударные нагрузки.
- Избегайте резких изменений направления.
- Используйте плавные и непрерывные траектории резки.
- Сократите ненужные перерезания воздуха и повторения.
Снижение вибрационных эффектов
Вибрация усиливает колебания внутренних напряжений и может вызывать образование микротрещин.
- Повышение жесткости станка и оснастки
- Уменьшите длину выступа инструмента.
- Поддерживайте стабильные параметры резки.
Целью оптимизации инструмента и траектории обработки является обеспечение плавного и непрерывного процесса обработки с минимизацией ударов и колебаний.
В прецизионной обработке растрескивание материала редко вызывается одним фактором. Обычно это результат сочетания состояния материала, параметров резания, стратегии зажима и конструкции траектории обработки. Только с помощью систематического и комплексного подхода к оптимизации можно эффективно снизить риск растрескивания и повысить выход годной продукции. Компания Tirapid предлагает профессиональные решения для прецизионной обработки, помогающие производителям достичь более стабильного и надежного качества продукции.
















