
В современных системах механической обработки баланс между эффективностью производства и точностью обработки остается ключевой задачей для производственных предприятий. Традиционная токарная обработка в значительной степени опирается на ручной опыт, и при серийном производстве или обработке сложных деталей она легко подвержена влиянию человеческого фактора, что приводит к нестабильной эффективности и непостоянному качеству. Автоматизированная технология токарной обработки интегрирует системы ЧПУ с механическими исполнительными механизмами для стандартизации и программирования всего процесса обработки, обеспечивая контролируемый ритм обработки, точное управление и работу оборудования. Такой подход обеспечивает непрерывную и стабильную обработку, сокращает ручное вмешательство и значительно повышает производительность за единицу времени, способствуя повышению эффективности производства.
Основные принципы автоматизированной токарной обработки
Технология автоматизированной токарной обработки основана на точном управлении механическими конструкциями с помощью систем ЧПУ. Она координирует работу шпинделя, режущих инструментов и систем подачи посредством запрограммированных инструкций, обеспечивая высокую повторяемость и стабильность операций обработки. Система преобразует этапы обработки в исполняемый код, позволяя оборудованию работать в соответствии с фиксированной логикой, снижая количество человеческих ошибок и повышая согласованность и стабильность ритма. В процессе обработки параметры динамически корректируются в зависимости от свойств материала и условий резания для поддержания оптимального состояния обработки.
Механизм точного управления системами ЧПУ
Суть автоматизированной токарной обработки заключается в едином управлении всем процессом обработки с помощью системы ЧПУ. Программные инструкции разбивают сложные задачи обработки на стандартизированные действия, обеспечивая стабильные траектории движения инструмента и последовательное выполнение.
- Скорость вращения шпинделя точно устанавливается и поддерживается в соответствии с параметрами программы.
- Траектории движения инструмента генерируются автоматически на основе систем координат.
- Скорость подачи регулируется в соответствии с требованиями цикла обработки.
- Многопроцессные операции автоматически соединяются, что сокращает необходимость ручного переключения.
Этот механизм управления обеспечивает стабильное и равномерное выполнение обработки, создавая прочную основу для высокоэффективного производства.
Адаптивное управление параметрами и стабильность обработки
В процессе обработки система автоматически корректирует параметры резания в зависимости от изменений материала и условий нагрузки, поддерживая обработку в стабильном диапазоне и уменьшая отклонения.
- Глубина резания регулируется в зависимости от твердости материала.
- Скорость подачи динамически корректируется в режиме реального времени.
- Изменения нагрузки отслеживаются и компенсируются автоматически.
- Температура обработки поддерживается в стабильном диапазоне.
Адаптивное управление обеспечивает непрерывную и стабильную обработку, эффективно снижая потери эффективности, вызванные колебаниями качества.
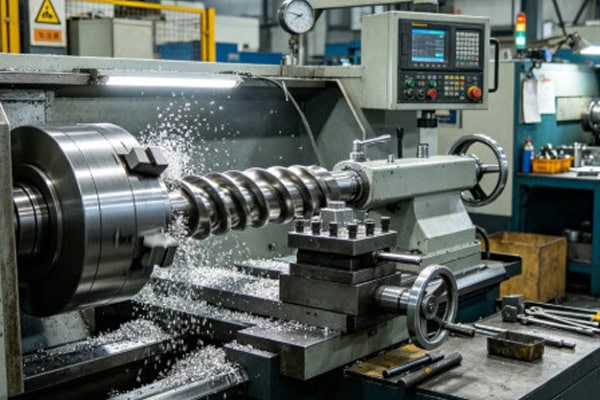
Ключевые механизмы повышения эффективности обработки
Повышение эффективности автоматизированной токарной обработки в основном достигается за счет оптимизации цикла и повышения эффективности использования оборудования. Сокращение времени простоя и улучшение возможностей непрерывной обработки значительно увеличивают производительность в единицу времени. Оптимизация траектории и стабильность точности дополнительно сокращают объем доработок, делая весь процесс более эффективным и плавным.
Непрерывная обработка и оптимизация цикла
Оборудование может работать непрерывно в течение длительных периодов времени с минимальным ручным вмешательством, что приводит к более компактному ритму производства.
- Поддерживает длительную беспилотную работу.
- Автоматизированная погрузка/разгрузка сокращает время ожидания.
- Оптимизированные циклы обработки увеличивают производительность в единицу времени.
- Сокращает время простоя и ожидания оборудования.
Непрерывная работа значительно повышает эффективность использования оборудования и является ключевым фактором увеличения производственной мощности.
Точность, стабильность, снижение качества доработок
Стабильная точность обработки повышает однородность деталей, снижает необходимость в доработке и финишной обработке, экономя время и средства.
- Более высокая размерная однородность в серийном производстве
- Система управления с обратной связью автоматически корректирует отклонения.
- Снижение затрат на доработку и ремонт.
- Более высокий выход при первом проходе
Сокращение объема доработок приводит к более плавному производственному процессу и косвенно повышает общую эффективность обработки.
Совместная оптимизация оборудования и режущих инструментов
В автоматизированных системах токарной обработки координация между управлением инструментом и работой станка напрямую влияет на непрерывность и эффективность обработки. Системы мониторинга инструмента и автоматической смены инструмента сокращают время простоя и продлевают срок службы инструмента, а координация между несколькими системами дополнительно повышает стабильность.
Мониторинг состояния инструмента и управление сроком службы
Система непрерывно отслеживает износ инструмента и подает предупреждения или автоматически заменяет его до достижения критических пределов, предотвращая перебои в производстве.
- Сбор данных об износе инструмента в режиме реального времени
- Автоматическое определение срока службы инструмента
- Система раннего предупреждения о риске отказа инструмента
- Автоматическая замена инструмента сокращает время простоя.
Автоматизированное управление инструментом обеспечивает непрерывность обработки и сокращает количество незапланированных остановок.
Многосистемная координация для повышения эффективности
Многочисленные подсистемы работают совместно, повышая стабильность и эффективность обработки при одновременном сокращении ручного вмешательства.
- Автоматическое переключение многофункциональной револьверной головки
- Динамическая оптимизация параметров резания
- Координация системы охлаждения для регулирования температуры
- Балансировка нагрузки для снижения износа оборудования.
Координация системы повышает плавность процессов и общую эффективность работы.
Роль цифрового управления и интеллектуальных систем
Системы цифрового управления оптимизируют обработку за счет сбора данных в реальном времени и интеллектуальных алгоритмов, обеспечивая непрерывную корректировку условий эксплуатации для поддержания оптимальной производительности.
Сбор данных и обратная связь в режиме реального времени
Датчики непрерывно собирают данные о процессе обработки и передают их в систему управления для корректировки в режиме реального времени.
- мониторинг колебаний температуры
- Отслеживание вибрации и нагрузки
- Обратная связь от системы в режиме реального времени
- Автоматическая коррекция параметров
Управление на основе данных повышает точность и снижает колебания в процессах обработки.
Оптимизация пути на основе интеллектуального алгоритма
Алгоритмы оптимизируют траектории движения инструмента и параметры обработки для повышения эффективности и снижения риска отказов оборудования.
- Оптимизация траектории движения инструмента снижает холостой ход.
- Адаптивное управление подачей повышает эффективность.
- Виброгашение повышает качество.
- Прогностическое обслуживание сокращает время простоя
Оптимизация алгоритма повышает эффективность работы и общую стабильность системы.
Сценарии применения и результаты повышения эффективности
Автоматизированная токарная обработка широко используется в различных областях производства, демонстрируя стабильные преимущества в эффективности как при серийном производстве, так и при высокоточной обработке. Возможность непрерывной обработки и высокая стабильность повышают предсказуемость производства, одновременно снижая потери, вызванные колебаниями качества. Улучшенное использование оборудования увеличивает производительность за единицу времени, оптимизирует общую структуру производственных затрат и значительно повышает эффективность производства.
















