
При обработке пластмасс на станках с ЧПУ, несмотря на то, что пластмассы, как правило, обладают более низким сопротивлением резанию, их теплопроводность значительно ниже, чем у металлов. В результате тепло, выделяемое при резке, плохо рассеивается. Если тепло от резания продолжает накапливаться, это может привести к размягчению материала, оплавлению кромок, увеличению заусенцев, изменению размеров или даже появлению следов пригорания на поверхности. Поэтому необходимость охлаждения и выбор метода охлаждения зависят от таких факторов, как тип пластмассы, структура детали, время обработки, производительность станка и параметры резания. Правильный контроль температуры не только повышает точность размеров и качество поверхности, но и продлевает срок службы инструмента, делая весь процесс обработки более стабильным и эффективным.
Почему для обработки пластмасс на станках с ЧПУ необходим контроль температуры?
Несмотря на то, что пластмассы обладают меньшей режущей способностью, чем металлы, при высокоскоростном вращении инструмента постоянно выделяется тепло от трения. Если это тепло не рассеивается вовремя, это повлияет на качество обработки. Поэтому контроль температуры является ключевым фактором при планировании процесса обработки пластмасс.
Низкая теплопроводность пластмасс
Большинство конструкционных пластмасс обладают значительно более низкой теплопроводностью, чем такие металлы, как сталь или алюминий. Тепло, выделяемое при резке, как правило, концентрируется в зоне контакта инструмента и заготовки. В отличие от металлов, пластмассы не могут быстро передавать тепло по всему материалу, что повышает вероятность локального накопления тепла. В результате зоны обработки нагреваются быстрее, а эффективность охлаждения остается относительно низкой.
К распространённым видам пластика относятся:
- ПОМ (полиоксиметилен)
- PA (нейлон)
- ПК (поликарбонат)
- ПММА (акрил)
- PEEK (полиэфирный эфир кетон)
При непрерывной обработке, если условия охлаждения недостаточны, локальные температуры будут продолжать расти. Это особенно заметно при обработке глубоких канавок, глубоких отверстий или сложных поверхностей, где удаление стружки происходит медленнее, а накопление тепла более интенсивное. Поэтому, хотя пластмассы выделяют меньше тепла при резке, чем металлы, контроль температуры нельзя игнорировать. Во многих случаях настоящая проблема при обработке пластмасс заключается не в «трудностях резания», а в «трудностях рассеивания тепла».
Нагрев при резке влияет на качество обработки.
Накопление тепла во время обработки влияет как на материал, так и на состояние инструмента. Когда пластмассы размягчаются под воздействием тепла, поверхность имеет тенденцию деформироваться и выталкиваться, а не чисто срезаться, что приводит к образованию шероховатых кромок, нитей, локальной деформации и плохому качеству поверхности.
При слишком высоких температурах могут возникнуть следующие проблемы:
- Размягчение материала
- Расплавленные края
- Увеличение количества заусенцев
- Отклонение размеров
- Поверхностное отбеливание
Для прозрачных материалов, таких как поликарбонат (ПК) и полиметилметакрилат (ПММА), высокие температуры также могут увеличивать внутренние напряжения, снижая прозрачность и качество поверхности. Для высокоточных деталей даже незначительные колебания температуры могут влиять на точность сборки. Поэтому снижение температуры обработки повышает общую стабильность.
Различные виды пластика обладают разной термостойкостью.
Хотя все они являются конструкционными пластиками, допустимая температура обработки для разных материалов значительно различается. Поэтому стратегии охлаждения не могут быть универсальными. На распределение и рассеивание тепла влияют термостойкость материала, твердость, прочность и характеристики резания.
Например:
- PEEK обладает высокой термостойкостью.
- Полиоксиметилен обладает хорошей обрабатываемостью.
- Полиамид чувствителен к влаге и температуре.
- ПК подвержен стрессу при локальном нагреве.
- ПММА склонен к оплавлению краев и растрескиванию.
Как правило, инженеры регулируют скорость вращения шпинделя, скорость подачи и стратегию охлаждения в зависимости от свойств материала, чтобы поддерживать температуру в разумных пределах. Для высокоэффективных пластмасс оптимизация должна также включать материал инструмента, конструкцию траектории движения инструмента и стратегию удаления стружки, чтобы эффективно контролировать нагрев, а не полагаться только на охлаждение.
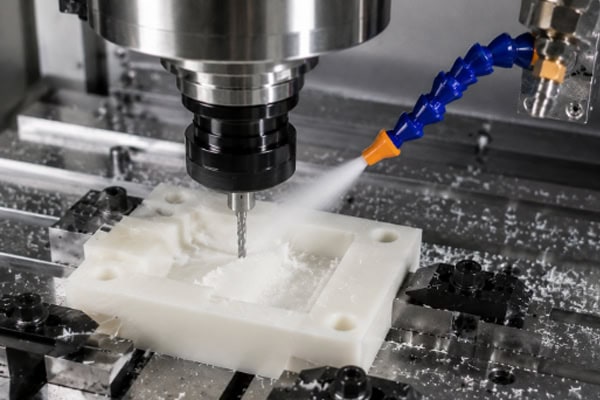
Распространенные методы охлаждения при обработке пластмасс на станках с ЧПУ
После понимания важности контроля температуры необходимо выбрать соответствующие методы охлаждения. Обработка пластмасс не всегда предполагает использование традиционных смазочно-охлаждающих жидкостей. Различные материалы и области применения требуют различных подходов к охлаждению. Правильный выбор не только повышает эффективность, но и предотвращает загрязнение или деградацию материала.
Охлаждение сжатым воздухом
Сжатый воздух — один из наиболее распространенных методов охлаждения при обработке пластмасс на станках с ЧПУ. Он прост в использовании, экономичен и не оставляет следов на поверхности заготовки, в отличие от жидких охлаждающих жидкостей. Воздух под высоким давлением непрерывно удаляет стружку, одновременно рассеивая тепло, поддерживая более низкую температуру в зоне обработки. Пластиковая стружка часто бывает легкой и длинной, что делает ее склонной к наматыванию на инструменты или заготовки. Сжатый воздух способствует как охлаждению, так и удалению стружки, уменьшая вторичное трение и дефекты поверхности.
Основные преимущества включают в себя:
- Снижает температуру резки
- Содержит инструменты в чистоте.
- Улучшает эвакуацию стружки
- Уменьшает количество царапин на поверхности.
Для таких материалов, как POM, PVC и PEEK, обычно достаточно сжатого воздуха, который широко используется в обрабатывающих центрах. Он особенно эффективен в серийном производстве благодаря своей стабильности и низким требованиям к техническому обслуживанию.
Минимальное количество смазки (MQL)
Для более сложных условий обработки можно использовать минимальное количество смазки. Вместо того чтобы заливать зону резания, очень небольшое количество смазки смешивается со сжатым воздухом и распыляется в зону резания. Это снижает трение, одновременно контролируя температуру.
Подходит для:
- Длительная непрерывная обработка
- Обработка глубоких полостей
- Высокоточные детали
- Высококачественные инженерные пластики
Благодаря минимальному расходу смазки снижаются требования к очистке и уменьшается риск загрязнения. Для пластиковых деталей, которые не выдерживают больших объемов жидкости, технология MQL обеспечивает сбалансированное решение между охлаждением, чистотой и эффективностью.
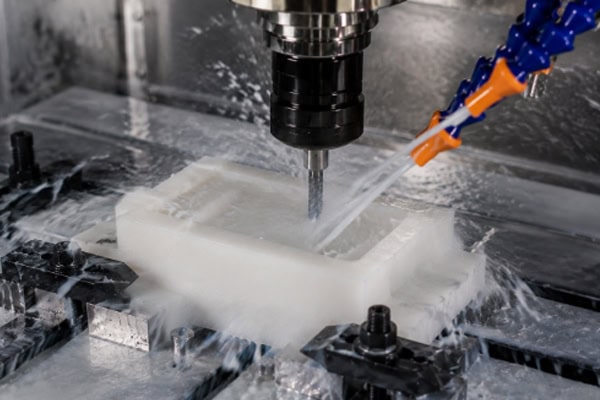
Выбор системы охлаждения смазочно-охлаждающей жидкости требует тщательного подхода.
Хотя смазочно-охлаждающие жидкости широко используются в металлообработке, они не всегда подходят для пластмасс. Различные виды пластмасс обладают разной химической стойкостью, и некоторые материалы могут негативно реагировать на стандартные охлаждающие жидкости, что приводит к побелению, растрескиванию под напряжением или изменению размеров.
Возможные проблемы включают в себя:
- Поверхностное отбеливание
- Стресс растрескивание
- Химические реакции
- Изменения внешнего вида
Если необходимо жидкостное охлаждение, следует использовать специальные охлаждающие жидкости, совместимые с пластиком, и предварительно провести тестирование на совместимость материалов, чтобы избежать проблем с качеством.
Как уменьшить накопление тепла при обработке пластмасс?
Помимо методов охлаждения, оптимизация параметров обработки также может эффективно снизить тепловыделение и повысить стабильность.
Правильный выбор инструмента
Острые инструменты снижают сопротивление резанию и тепловыделение от трения. Пластмассы относительно мягкие, но тупые инструменты, как правило, скорее сдавливают и деформируют материал, чем чисто его режут, что приводит к увеличению нагрева и дефектов поверхности.
К распространенным инструментам относятся:
- Концевые фрезы с одной канавкой
- Инструменты с высокой остротой
- Твердосплавные инструменты
- Инструменты, специально предназначенные для работы с пластиком.
Острые режущие кромки уменьшают трение и улучшают качество поверхности. Правильная геометрия инструмента и покрытие также помогают уменьшить прилипание и продлить срок его службы.
Оптимизация параметров резки
Параметры обработки напрямую влияют на выделение тепла. В случае с пластмассами одной лишь скоростью недостаточно — гораздо важнее стабильность и тепловой баланс.
Ключевые параметры включают в себя:
- Скорость вращения шпинделя
- Скорость подачи
- Глубина резания
- Подача на зуб
Если скорость вращения шпинделя слишком высока, а скорость подачи слишком низка, инструмент слишком долго находится в контакте с материалом, что приводит к увеличению тепловыделения. Правильная балансировка параметров обеспечивает более плавную резку и лучший контроль температуры.
Эффективное удаление стружки
Если стружка скапливается в зоне обработки, она может удерживать тепло и вызывать вторичное трение. Пластиковая стружка легкая и легко прилипает к инструментам или приспособлениям, что приводит к повторной резке и повреждению поверхности.
Общие методы включают:
- Сброс сжатого воздуха
- Вакуумная экстракция
- Оптимизированные траектории инструмента
- Послойная резка
Эффективное удаление стружки улучшает условия охлаждения и качество поверхности, одновременно снижая накопление тепла.
Как выбрать методы охлаждения для различных видов пластика?
Для разных конструкционных пластиков требуются разные стратегии охлаждения. Универсального решения не существует.
Технологические пластмассы общего назначения
Для таких материалов, как полиоксиметилен (ПОМ) и ПВХ, обычно достаточно охлаждения сжатым воздухом. Эти материалы обладают хорошей обрабатываемостью и не склонны к прилипанию к инструментам. При правильном удалении стружки и использовании соответствующих параметров можно добиться стабильных результатов с минимальными сложностями в охлаждении.
Для производства прозрачных пластмасс требуется строгий контроль температуры.
Поликарбонат (ПК) и полиметилметакрилат (ПММА) очень чувствительны к нагреву. Для них требуется не только точность размеров, но и оптическая прозрачность, а также гладкие края. Чрезмерный нагрев может вызвать побеление, помутнение, выгорание краев или внутреннее напряжение.
Рекомендуемые практики:
- Используйте острые инструменты
- Скорость резки
- Обеспечьте непрерывное воздушное охлаждение.
- Сокращение времени выдержки инструмента
Для производства высокоэффективных пластмасс требуются специальные технологические процессы.
Полиэфирэфиркетон (PEEK), полифениленсульфид (PPS) и аналогичные материалы используются в аэрокосмической, медицинской и полупроводниковой промышленности. Для их производства требуется строгий контроль температуры и валидация технологических процессов.
Рекомендуемые практики включают в себя:
- Фиксированные параметры резки
- Стандартные методы охлаждения
- Управление сроком службы инструмента
- Контролируемая среда обработки
Стандартизация обеспечивает стабильное качество и бесперебойность серийного производства.
Часто задаваемый вопрос
Всегда ли требуется смазочно-охлаждающая жидкость для обработки пластмасс на станках с ЧПУ?
Не обязательно. Большинство операций по обработке пластмасс не требуют интенсивного использования смазочно-охлаждающих жидкостей, как это бывает при обработке металлов. Во многих случаях для контроля температуры и удаления стружки достаточно охлаждения сжатым воздухом. Только для определенных материалов или сложных условий обработки требуется минимальное использование смазки или специализированных охлаждающих жидкостей. Поэтому выбор метода охлаждения должен зависеть от типа материала, времени обработки, требований к точности и условий работы оборудования, а не от единого универсального стандарта.
Заключение
Охлаждение необходимо при обработке пластмасс на станках с ЧПУ, но это не означает, что всегда нужно интенсивно использовать смазочно-охлаждающие жидкости. Для большинства конструкционных пластмасс достаточно сжатого воздуха, минимального количества смазки и правильно оптимизированных параметров резания, чтобы эффективно контролировать температуру, уменьшить образование оплавленных кромок, заусенцев и отклонений размеров, а также улучшить качество обработки. Выбор подходящего метода охлаждения в зависимости от свойств материала не только повышает точность, но и продлевает срок службы инструмента и обеспечивает стабильную эффективность обработки.
















