
Промышленное оснасточное приспособление может выглядеть как простая комбинация установочных блоков, зажимов и монтажных отверстий, но его реальная эффективность зависит от точности и стабильности удержания заготовки. Если положение незначительно меняется при каждой загрузке компонента или чрезмерное усилие зажима вызывает деформацию, точность обработки может быстро стать нестабильной. Изготовление приспособлений на заказ особенно требовательно, поскольку каждый проект оборудования может включать в себя различные размеры заготовки, опорные точки и требования к сборке. Обработка на станках с ЧПУ позволяет создавать точные установочные отверстия, опорные поверхности, ограничительные конструкции и монтажные интерфейсы, что помогает приспособлениям обеспечивать стабильную и воспроизводимую работу в промышленном производстве.
Каковы основные требования к приспособлениям для промышленного оборудования, используемого в станках с ЧПУ?
Основная задача зажимного приспособления — позиционирование и фиксация заготовки, но на практике производство включает в себя гораздо больше. Размеры заготовки, места обработки, траектории движения инструмента и взаимодействие оборудования — все это влияет на конструкцию зажимного приспособления. Хорошее зажимное приспособление не обязательно должно быть чрезмерно сложным. Оно должно быстро позиционировать заготовку, надежно удерживать ее, обеспечивать достаточный зазор для обработки и сохранять надежную точность после многократного использования.
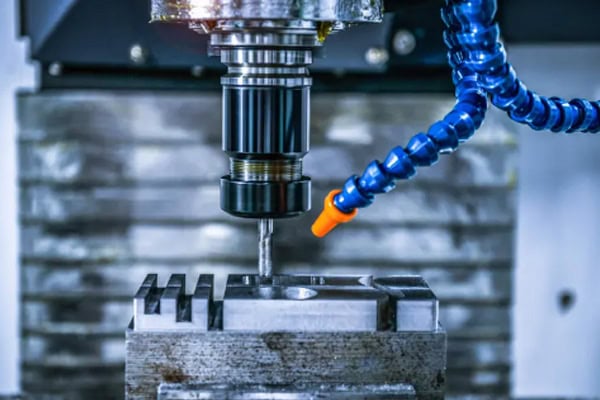
Определение местоположения сооружений требует неизменной точности.
К наиболее важным элементам зажимного приспособления обычно относятся установочные отверстия, установочные штифты и опорные поверхности. При обработке на станках с ЧПУ необходимо тщательно контролировать соотношение размеров этих элементов. Если само приспособление вносит погрешности позиционирования, заготовка может не достичь требуемого положения для обработки. Для зажимных приспособлений промышленного оборудования, используемых многократно, следует также учитывать износостойкость и долговременную стабильность позиционирования.
- Необходимо обеспечить стабильность положения отверстий: небольшое смещение отверстия может привести к перемещению всей заготовки и повлиять на последующие операции сверления, фрезерования и сборки.
- Обеспечьте ровность опорных поверхностей: неровная опорная поверхность может привести к небольшому раскачиванию заготовки, создавая дополнительное напряжение после зажима.
- Используйте подходящие посадки установочных штифтов: чрезмерно плотная посадка затрудняет загрузку, а чрезмерный зазор снижает повторяемость результатов.
- Обеспечьте простоту эксплуатации ограничивающих конструкций: заготовка должна быстро достигать правильного опорного положения без необходимости повторной ручной регулировки.
После запуска оснастки в производство эффективность и повторяемость позиционирования зачастую важнее, чем достижение точности только один раз. Оснастка, требующая от оператора каждый раз вручную определять правильное положение, может иметь точные отдельные компоненты, но при этом не обеспечивать стабильный производственный ритм.
Силу зажима необходимо должным образом контролировать.
Для надежной фиксации заготовки необходимо достаточное усилие, но более сильный зажим не всегда является лучшим решением. Тонкостенные алюминиевые детали, готовые компоненты и крупные заготовки могут деформироваться при концентрации давления в одной точке. При изготовлении приспособлений для обработки на станках с ЧПУ точки зажима и опоры должны обеспечивать подходящее распределение нагрузки.
- Размещайте точки зажима как можно ближе к опорным зонам: это помогает снизить риск изгиба во время обработки.
- Избегайте концентрированного давления на тонкостенные участки: большая площадь контакта или дополнительная опора помогут распределить нагрузку.
- Защитите обработанные поверхности: Неправильно спроектированные точки контакта могут оставлять следы или царапины на участках, обработанных с высокой точностью.
- Обеспечьте практичность зажимных действий: операторы должны иметь возможность быстро закреплять и освобождать заготовку во время многократного производства.
| Площадь крепления | Фокус на обработке на станках с ЧПУ | Влияние производства |
| Расположение отверстий | Диаметр, расстояние, точность позиционирования | Определяет положение заготовки. |
| Опорные поверхности | Плоскость, размерные соотношения | Обеспечивает стабильное зажимание |
| Стоп-блоки | Высота, положение, площадь контакта | Контроль базовой точки заготовки |
| Зоны зажима | Положение контакта, распределение нагрузки | Предотвращает движение или деформацию. |
| Монтажная база | Положение отверстия, параллельность | Влияет на установку оборудования |
Приспособление должно обеспечивать достаточный зазор для инструмента.
При проектировании зажимного приспособления необходимо учитывать не только возможность надежной фиксации заготовки. Следует также заранее проверить перемещение инструмента, доступ к шпинделю и зоны обработки. Это особенно важно для заготовок, требующих обработки глубоких полостей, боковых отверстий или многогранной обработки.
- Обеспечьте достаточный зазор вокруг зон обработки: предотвратите контакт режущих инструментов с зажимным приспособлением во время работы.
- Оставляйте достаточно места вокруг мест глубоких отверстий: избегайте помех между держателем инструмента, шпинделем и конструкцией зажимного приспособления.
- Обеспечьте свободное движение стружки: чрезмерное скопление стружки может ухудшить качество обработки и увеличить время очистки.
- Обеспечьте достаточное пространство для загрузки: операторы должны иметь возможность извлекать заготовку, не опасаясь, что ей будут мешать фиксирующие конструкции.
Как следует адаптировать станки с ЧПУ для обработки деталей с различными конструкциями?
Компоненты промышленного оборудования имеют множество форм, включая плоские детали, валы, тонкостенные детали, детали неправильной формы и крупные конструкционные элементы. Стандартное приспособление не всегда может эффективно обрабатывать эти различия. Приспособление, игнорирующее структуру заготовки, может страдать от нестабильного позиционирования, деформации или недостаточного зазора для обработки. Обработка на станках с ЧПУ должна начинаться с четкого понимания базовых точек заготовки и мест обработки до определения опорных и зажимных конструкций.
Как следует зажимать тонкостенные алюминиевые заготовки?
Тонкостенные заготовки особенно чувствительны к деформации при зажиме. Если давление зажима сосредоточено в небольшой области, деталь может отскочить обратно после освобождения зажима, что приведет к изменению размеров и формы.
- Добавьте подходящие точки опоры: это обеспечит более равномерную поддержку больших участков с тонкими стенками и снизит вибрацию при обработке.
- Снижение локального давления зажима: предотвращает образование заметных следов на заготовке.
- Оптимизация контактных поверхностей: повышение стабильности контакта между зажимным приспособлением и компонентом.
- Контроль незакрепленных участков: Длинные нависающие секции могут потребовать дополнительной опоры для предотвращения смещения во время резки.
Для стальных заготовок требуется более жесткая оснастка.
Крупные стальные детали часто имеют большой вес и могут создавать значительные силы резания во время обработки. Основание зажимного приспособления, опорные блоки и крепежные конструкции должны быть достаточно жесткими. Если точки опоры расположены неправильно, заготовка может вибрировать во время обработки, даже если кажется, что она надежно зажата.
- Обеспечьте устойчивость основания зажима: предотвратите перемещение на рабочем столе станка во время обработки.
- Располагайте опоры вдали от слабых участков: это позволит уменьшить локальную деформацию, вызванную усилиями зажима и резки.
- Необходимо учитывать требования к подъему и перемещению грузов: крупные заготовки должны безопасно загружаться и разгружаться, не создавая препятствий для крепежных элементов.
- Учитывайте температурные изменения во время длительных циклов обработки: изменения температуры в станке и материале могут влиять на стабильность позиционирования при непрерывном производстве.
Для обработки заготовок неправильной формы часто требуются специальные позиционирующие конструкции.
Заготовки неправильной формы могут иметь мало плоских поверхностей или стандартных отверстий, что затрудняет использование обычных приспособлений. Обработка на станках с ЧПУ позволяет изготавливать специальные установочные блоки, контурные опоры и специализированные ограничительные конструкции, обеспечивающие стабильные ориентиры на основе фактического профиля заготовки. Для сложных компонентов промышленного оборудования такие приспособления, изготовленные на заказ, могут быть гораздо практичнее, чем многократное ручное позиционирование заготовки.
При разработке приспособления заказчику в идеале следует предоставлять 3D-модель, чертеж обработки, критически важные базовые элементы и информацию о взаимодействии с оборудованием. Полная информация упрощает выявление потенциальных помех и определение областей, подходящих для позиционирования, зажима или обеспечения зазора.
Как можно обеспечить стабильность зажимных приспособлений во время серийного производства?
Новое приспособление может отлично работать, но длительная эксплуатация приводит к износу установочных штифтов, опорных поверхностей, зажимов и других контактных зон. По мере увеличения количества циклов нагрузки этот износ может постепенно ухудшать повторяемость результатов. Для производителей промышленного оборудования долговечность и простота обслуживания приспособления являются важными факторами, которые следует учитывать еще до начала производства.
Что следует проверить перед началом производства?
Перед запуском оснастки в серийное производство недостаточно проверять только ее внешние размеры и монтажные отверстия. Более полезными являются фактические испытания под нагрузкой. Заготовку следует многократно позиционировать и зажимать, чтобы убедиться в стабильности ее положения.
- Проверьте установочные отверстия и штифты: убедитесь, что деталь правильно установлена и не имеет чрезмерного люфта.
- Проверка на многократное нагружение: Нагружайте заготовку несколько раз и проверяйте, остается ли исходное положение неизменным.
- Проверьте работу зажима: убедитесь, что ручные, пневматические или гидравлические механизмы работают плавно.
- Проверка зазора инструмента: выполните фактическую обработку, чтобы убедиться, что инструмент не будет мешать зажимному приспособлению.
- Проверьте пространство для отвода стружки: убедитесь, что стружка не скапливается вокруг критически важных зон во время обработки.
Изнашиваемые компоненты лучше проектировать для замены.
Фиксирующие штифты, опорные блоки и зажимные элементы часто используются и, естественно, со временем изнашиваются. Если эти детали постоянно интегрированы в корпус приспособления, техническое обслуживание может потребовать переделки или замены значительной части приспособления. Сменные компоненты упрощают техническое обслуживание и могут продлить срок службы всего приспособления.
- Используйте сменные установочные штифты: изношенные штифты можно заменить без полной переделки приспособления.
- Опорные блоки устанавливаются отдельно: это упрощает техническое обслуживание и регулировку размеров.
- Оставьте запас для регулировки зажимных элементов: это позволит компенсировать небольшие отклонения в размерах между партиями заготовок.
- Зафиксируйте технические характеристики изнашиваемых компонентов: в дальнейшем техническое обслуживание и замена станут намного проще.
При длительном использовании следует отслеживать изменения точности.
После поставки зажимное приспособление не следует считать не требующим технического обслуживания. В процессе производства необходимо периодически проверять опорные поверхности, штифты и компоненты крепления. Если данные контроля обработанных заготовок постепенно изменяются, следует выяснить причину, чтобы определить, произошел ли износ в процессе обработки или в самом приспособлении.
| Пункт осмотра | Ключевой фокус | Цель |
| точность позиционирования | Определение местоположения отверстий, опорных поверхностей. | Уменьшить смещение заготовки |
| Повторяемость | Изменения положения после многократной загрузки | Поддерживайте стабильность партии. |
| Условия зажима | Свободное скольжение, деформация, следы | Повышение стабильности обработки |
| Состояние износа | Обнаружение штифтов, опор, зажимов | Обеспечьте своевременное техническое обслуживание |
| Совместимость оборудования | Габариты крепления, зазор для инструмента. | Снизьте уровень помех на месте. |
Что следует учитывать при покупке промышленного оборудования и приспособлений?
Конструкции отличаются от стандартных компонентов, изготовленных на станках с ЧПУ, тем, что в конечном итоге они должны использоваться в производственном цехе. Поставщик может изготовить каждый компонент в соответствии с чертежом, но если конструкция не учитывает нагрузку, перемещение инструмента и доступ оператора, после поставки могут потребоваться модификации. В процессе закупки полезно обсудить возможности станков, опыт работы с конструкцией, процедуры контроля качества и способность поставщика поддерживать последующие изменения.
Оцените как возможности станков с ЧПУ, так и опыт работы со оснасткой.
- Проверьте возможности обработки элементов позиционирования: для прецизионных отверстий, опорных поверхностей и сопрягаемых областей необходима стабильная точность.
- Изучите опыт работы со сложными оснастками: поставщики, имеющие аналогичные проекты по изготовлению оснастки для промышленного оборудования, могут лучше понимать практические производственные требования.
- Убедитесь в исправности контрольно-измерительного оборудования: измерительные инструменты и системы контроля должны соответствовать требованиям проекта к точности.
- Обсудим обработку специальных материалов: сталь, алюминиевые сплавы и нержавеющая сталь требуют различных стратегий обработки.
Проверка прототипа должна быть связана с последующим серийным производством.
Многие проекты по изготовлению оснастки для промышленного оборудования начинаются с создания единственного прототипа для пробной сборки. После подтверждения точности позиционирования и качества обработки могут быть заказаны дополнительные приспособления. Проверенные размеры, базовые точки и методы обработки следует использовать в дальнейшем производстве, чтобы избежать различий между приспособлениями.
- Проведите фактическую пробную сборку прототипа: проверьте положение заготовки, зажим и перемещение инструмента.
- Зафиксируйте все утвержденные изменения: используйте проверенную версию в качестве эталона для дальнейшего производства.
- Обеспечьте единообразие базовых точек обработки: уменьшите расхождения в позиционировании между партиями приспособлений.
- Перед отгрузкой партии проведите дополнительный отбор проб: выявите изменения размеров до того, как приспособления попадут в производственный цех.
Скорость обмена информацией может напрямую влиять на ход выполнения проекта.
В процессе разработки оборудования часто требуется корректировка нестандартных приспособлений. Точки позиционирования, монтажные отверстия и положения опор могут меняться в процессе создания нового оборудования. Поставщик, способный быстро интерпретировать чертежи, выявлять проблемы обработки и вносить необходимые изменения, может способствовать продвижению проекта. Надежная коммуникация на начальном этапе обычно означает меньшее количество модификаций и доработок в дальнейшем.
Ценность обработки на станках с ЧПУ для изготовления оснастки для промышленного оборудования заключается не только в производстве установочных блоков, оснований и монтажных отверстий. Настоящая цель – обеспечить простоту позиционирования заготовок, их надежное зажимание и повторяемость на протяжении всего длительного производственного цикла. От установочных отверстий и опорных поверхностей до зажимных конструкций, зазоров для инструмента, контроля износа и контроля качества – каждая деталь может повлиять на эффективность производства. Для клиентов, которым требуется изготовление оснастки по индивидуальному заказу, прототипов инструментов или серийное изготовление оснастки, TIRAPID оказывает поддержку на всех этапах – от обмена чертежами и планирования процесса до обработки на станках с ЧПУ и контроля качества, помогая создавать оснастку, отвечающую реальным потребностям промышленного оборудования.
















