
Тонкостенные детали всегда были одними из самых сложных в прецизионном производстве. Из-за малой толщины стенок и ограниченной общей жесткости силы резания, возникающие при фрезеровании на станках с ЧПУ, напряжение зажима и внутренние остаточные напряжения материала могут приводить к деформации. Это особенно критично в аэрокосмической, автомобильной, медицинской и высокотехнологичной отраслях, где тонкостенные компоненты требуют высокой точности размеров, постоянной толщины стенок и качества поверхности. Для реального снижения деформации недостаточно полагаться на постобработку; необходимо контролировать ее на протяжении всего процесса, включая выбор материала, оснастку, инструмент, параметры резания и стратегию обработки.
Почему тонкостенные детали подвержены деформации при фрезеровании?
Понимание первопричин деформации имеет важное значение для разработки более эффективных стратегий управления технологическими процессами.
Силы резания вызывают деформацию конструкции.
Тонкостенные детали по своей природе обладают низкой жесткостью, а радиальные силы резания, возникающие в процессе обработки, могут легко вызывать локальные упругие деформации.
- Разумно снизить нагрузку на резку за один проход, чтобы минимизировать давление инструмента на тонкостенные участки.
- Оптимизируйте направление подачи инструмента таким образом, чтобы силы резания передавались на более жесткие опорные участки.
- Для снижения пиковых мгновенных нагрузок используйте послойную или зональную обработку в зонах, подверженных вибрации.
Только поддерживая усилие резания в стабильном диапазоне, можно существенно снизить риск деформации конструкции.
Напряжение зажима влияет на результаты обработки.
Если усилие зажима неравномерное или чрезмерное, тонкостенные детали могут деформироваться во время обработки и частично восстанавливать форму после снятия зажима, что приводит к погрешностям в размерах.
- Выберите подходящие положения зажима для обеспечения более равномерного распределения усилия.
- Для деталей с низкой жесткостью используйте мягкие зажимные губки, вспомогательные опоры или специальные приспособления для повышения устойчивости.
- Контролируйте усилие затяжки, чтобы избежать локальной деформации, вызванной чрезмерным затягиванием.
Надежный и правильно контролируемый метод крепления является ключевым условием для обеспечения точности размеров тонкостенных деталей.
Остаточные напряжения в материале вызывают вторичную деформацию.
В некоторых алюминиевых сплавах и других металлах после прокатки, ковки или термообработки могут сохраняться остаточные напряжения. По мере постепенного удаления материала в процессе механической обработки происходит перераспределение напряжений, что приводит к деформации или короблению.
- Для снижения риска снятия напряжений в процессе обработки следует выбирать сырье с более стабильными условиями напряжений.
- Для крупных или высокоточных деталей после черновой обработки следует применять процессы снятия напряжений или стабилизации.
- Для обеспечения более плавного процесса снятия напряжений необходимо рационально распределить припуск на обработку.
Контроль внутренних напряжений в материале является основополагающим требованием для обеспечения долговременной стабильности размеров тонкостенных деталей.
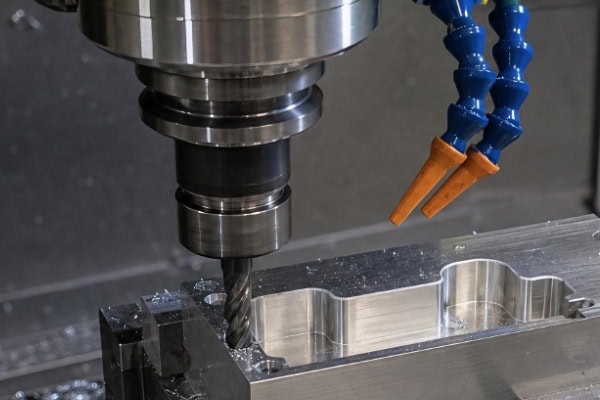
Как уменьшить деформацию с помощью стратегии обработки
Простого снижения скорости резания недостаточно; для существенного улучшения контроля деформации необходим более рациональный план процесса.
Раздельная черновая и чистовая обработка
Обработка до окончательных размеров за один этап создает постоянные высокие нагрузки на тонкостенные участки, поэтому необходим поэтапный подход.
- При черновой обработке необходимо быстро удалить большую часть избыточного материала, избегая при этом формирования окончательной толщины стенки.
- Полуфабрикатная обработка помогает сбалансировать распределение материала и постепенно стабилизирует конструкцию.
- При чистовой обработке используется малая глубина резания и стабильные параметры для обеспечения точности размеров и качества поверхности.
Поэтапное высвобождение материала позволяет эффективно снизить деформацию, вызванную концентрированным удалением материала.
Оптимизация последовательности обработки тонкостенных деталей
Последовательность обработки напрямую влияет на распределение напряжений и силовые условия в детали. Хорошо спланированная последовательность значительно повышает стабильность.
- Приоритет следует отдавать обработке более жестких участков для обеспечения поддержки при последующих операциях по обработке тонкостенных конструкций.
- Избегайте непрерывной обработки одного и того же тонкостенного участка в течение длительного времени, чтобы уменьшить накопление тепла и локальную концентрацию напряжений.
- Для симметричных конструкций используйте стратегии попеременной обработки, чтобы сбалансировать распределение сил.
Правильное планирование траектории движения инструмента помогает поддерживать относительно стабильное силовое воздействие на протяжении всего процесса.
Контроль параметров резки и состояния инструмента.
Правильное сочетание инструментов и параметров напрямую влияет на стабильность обработки, требуя баланса между эффективностью и жесткостью.
- Для снижения сопротивления резанию используйте острые инструменты, подходящие для данного материала.
- Необходимо разумно контролировать радиальную глубину резания, чтобы избежать чрезмерной боковой нагрузки на тонкие стенки.
- Для обеспечения плавной резки и снижения вибрации и трения необходимо поддерживать стабильную скорость подачи.
Благодаря скоординированной оптимизации инструментов и параметров риск деформации при обработке может быть дополнительно снижен.
Как крепление и вспомогательные опоры повышают устойчивость
Для тонкостенных деталей с низкой жесткостью конструкция оснастки так же важна, как и оптимизация параметров резки.
Увеличение эффективной зоны поддержки
Традиционные методы точечного зажима могут легко вызывать локальную концентрацию напряжений, поэтому методы крепления следует оптимизировать с учетом конструктивных характеристик.
- Для увеличения фактической площади контакта используйте опорные конструкции, соответствующие профилю детали.
- Для уменьшения вибраций во время обработки следует добавить вспомогательные опоры в критически важных участках тонких стенок.
- Для сложных конструкций для повышения общей устойчивости можно использовать вакуумную фиксацию или аналогичные методы.
Более рациональная конструкция опоры эффективно снижает смещение, вызванное силами резания.
Уменьшить деформацию, вызванную креплением.
Зажимные приспособления должны не только надежно фиксировать деталь, но и предотвращать изменение ее первоначальной геометрии. Точки зажима должны располагаться в соответствии с толщиной стенки и конструктивными особенностями, а усилие зажима должно контролироваться при обеспечении безопасности обработки. После обработки необходимо проверить изменения размеров после снятия зажимного приспособления. Только с учетом как зажатого, так и свободного состояний можно добиться истинного контроля размеров тонкостенных деталей.
Для подавления деформации в источнике необходимы комплексные меры контроля.
Деформация тонкостенных деталей обычно вызвана множеством взаимодействующих факторов, что требует систематического подхода к контролю технологического процесса.
Обеспечьте стабильный технологический процесс.
На каждом этапе, от обработки сырья до окончательной проверки, влияют результаты механической обработки.
- Разрабатывайте целенаправленные стратегии обработки с учетом свойств материала.
- Определите последовательность использования инструментов, оснастки и обработки в соответствии со структурными характеристиками.
- Установите контрольные точки проверки на ключевых этапах для раннего выявления тенденций деформации.
Систематический контроль процессов переводит подход от «посткоррекции» к «предотвращению процесса».
Непрерывная оптимизация процессов на основе данных.
В условиях массового производства полагаться исключительно на опыт недостаточно для поддержания долгосрочной стабильности.
- Зафиксируйте изменения размеров при различных сочетаниях материалов и параметров.
- Проанализируйте, как траектории движения инструмента, сам инструмент и оснастка влияют на характер деформации.
- Постоянно оптимизируйте стратегии обработки на основе данных контроля качества.
Благодаря накоплению данных можно постепенно установить стабильный и надежный стандарт обработки тонкостенных деталей.
Заключение
Стабильность размеров тонкостенных конструкций зависит от скоординированного управления на всем этапе обработки, а не от оптимизации отдельного процесса. Предварительное управление напряжениями в материале, разработка соответствующих систем крепления, оптимизация траекторий движения инструмента и точная настройка параметров резания позволяют постепенно снижать условия, приводящие к деформации, в процессе обработки. В сочетании с поэтапными стратегиями обработки деталь может оставаться в контролируемом состоянии на протяжении всего процесса удаления материала, что повышает конечную точность. Компания TiRapid может предложить индивидуальные решения для фрезерования на станках с ЧПУ, основанные на конкретных конструктивных особенностях и требованиях к точности, помогая клиентам достичь более высокой стабильности и согласованности в массовом производстве.
















