
Что Is A BLind Hоле?
По моему опыту в обработке прецизионных деталей, глухие отверстия — часто встречающаяся, но легко недооцениваемая структурная конструкция. Глухие отверстия — это не «невидимые» отверстия, а отверстия, которые открыты только с одной стороны и не проникают во всю заготовку, а дно закрыто. Это часто используется в резьбовых отверстиях для крепежа, отверстиях для установки установочных штифтов, отверстиях для контроля давления воздуха и т. д. и особенно подходит для деталей, которые не могут повлиять на структурную целостность задней части.
С точки зрения конструкции глухие отверстия сложнее сквозных, поскольку к ним предъявляются строгие требования по глубине, форме дна, целостности резьбы и т. д. Например, при обработке резьбового глухого отверстия диаметром М6 обычно необходимо резервировать дополнительное пространство в 1.5 раза больше шага в качестве буферной зоны для нарезания резьбы. Если не резервируется достаточная глубина, легко можно получить неполную нарезку резьбы или даже сломать метчик.
Статистика показывает, что вероятность ошибок в глухих отверстиях при массовом производстве примерно на 20% выше, чем в сквозных отверстиях. К распространенным проблемам относятся задержка стружки, отклонение сверления, неровное дно отверстия или недостаточная глубина нарезания резьбы. Поэтому, хотя глухие отверстия и малы, они являются концентрированным воплощением контроля точности проектирования и обработки. Каждое разумное проектирование и стабильная обработка глухих отверстий являются настоящим испытанием производственных возможностей.
Обычно сверло просверливается только на определенную глубину и не проникает в заготовку.
Обычно его используют для ввинчивания винтов, установки штифтов, вентиляции и т. д.
По сравнению со сквозными отверстиями, глухие отверстия сложнее в обработке и имеют меньше возможностей для ошибок.
Dразница Between BLind HОлесь And Oтермо HОлесь
Во многих проектах по проектированию структуры продукта и обработке деталей, в которых я принимал участие, частота использования глухих отверстий почти такая же, как и сквозных отверстий, но различия в структуре и логике обработки между ними очень существенны. Глухие отверстия относятся к отверстиям, которые открыты только с одной стороны и не проникают на всю толщину материала, в то время как сквозные отверстия являются полностью проникающими отверстиями; это структурное различие напрямую влияет на их методы производства, применение в сборке и механические свойства.
Например, в процессе нарезания резьбы можно использовать сквозные метчики, и стружка может плавно выводиться снизу, что значительно снижает риск обрыва проволоки. Для глухих отверстий необходимо использовать специальные спиральные канавки или экструзионные метчики, чтобы гарантировать, что стружка может выводиться вверх и не блокировать дно отверстия. Согласно данным нашего цеха, если стружка не удаляется вовремя в процессе обработки, процент отказов при нарезании резьбы в глухих отверстиях увеличится примерно до 12%, что намного выше, чем 5% для сквозных отверстий.
Кроме того, глухие отверстия часто путают с потайными отверстиями и ступенчатыми отверстиями. Потайные отверстия — это отверстия с увеличенными отверстиями, чтобы головка винта могла утонуть в материале. Это двухступенчатые отверстия со структурой «большое отверстие и маленькое дно». Ступенчатые отверстия, с другой стороны, имеют две или более секций отверстия с разными диаметрами в осевом направлении и подходят для сборки компонентов с заплечиками вала или упорами. Глухие отверстия обычно представляют собой одноразмерные, закрытые снизу конструкции, которые больше ориентированы на контроль глубины и осевой концентричности.
В целом, глухие отверстия имеют меньшую толерантность к ошибкам обработки, чем другие типы отверстий, и такие вопросы, как удаление стружки, глубина нарезания резьбы и форма дна отверстия, должны быть рассмотрены при проектировании. Именно эти, казалось бы, детальные различия определяют надежность и функциональную реализацию деталей.
Который Iпромышленность Use BLind VМСФО
Глухие отверстия широко используются, поскольку они могут выполнять функции крепления, позиционирования или вентиляции, не разрушая форму и структурную целостность детали. Я был знаком с применением глухих отверстий в проектах во многих отраслях промышленности, особенно в литейной, автомобильной, авиационной, медицинской и электронной промышленности.
Ниже приводится классификационное описание нескольких типичных сценариев применения:
| Категория отрасли | Сценарий применения | Причины использования глухих переходных отверстий |
| Производство пресс-форм | Установка шнека и позиционирование направляющей колонны для литьевых форм и форм для литья под давлением | Предотвращать проникновение в форму и не допускать воздействия на область формования. |
| Автомобильные и авиационные детали | Корпус двигателя, соединительный кронштейн, конструкция фюзеляжа | Компактная структура и фиксированная площадь, не влияющие на общую прочность |
| Медицинские приборы | Минимально инвазивные устройства, резьбовые отверстия для имплантатов | Точное позиционирование для предотвращения перфорации, влияющей на биосовместимость |
| Потребительская электроника: | Корпус мобильного телефона, модуль камеры, точка крепления датчика | Сохранение целостности внешнего вида и повышение структурной устойчивости |
Эти отрасли предъявляют высокие требования к надежности и компактной конструкции деталей, и глухие отверстия как раз отвечают их двойным требованиям по функциональности и дизайну.
Как Are BLind HОлесь Pобработано?
Метод обработки глухих отверстий индивидуален для каждого и зависит от глубины отверстия, точности и свойств материала. Он отличается от обработки сквозных отверстий и не может полагаться на сквозную структуру для удаления стружки и позиционирования. Поэтому при обработке глухих отверстий меня больше всего волнует точный контроль глубины, эффективное удаление стружки и обеспечение целостности дна . Независимо от того, используется ли станок с ЧПУ или ручное оборудование, основная цель — обеспечить соответствие глухого отверстия требуемым функциональным стандартам, особенно в плане контроля погрешности в пределах ±0.05 мм и надежного удаления стружки.
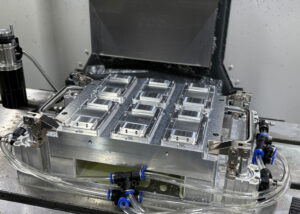
Ниже я подробно разберу общие методы обработки и ключевые приемы контроля:
Введение в общие методы и инструменты бурения
Метод обработки глухих отверстий зависит от требований к точности и производительности:
Ручные дрели подходят для грубой обработки, но имеют низкую точность и используются в основном в ситуациях, когда допуски при сборке не являются строгими.
Сверлильный станок подходит для мелких и средних деталей. Глубина может контролироваться вручную с помощью ограничителя и подходит для общего использования в мастерской.
Сверлильные или фрезерные станки с ЧПУ обеспечивают автоматический контроль глубины сверления с точностью до ±0.02 мм, что делает их предпочтительным выбором для пакетной обработки глухих отверстий.
Если для глухого отверстия требуется допуск H7 или выше, мы используем развертку или расточный инструмент для вторичной обработки, чтобы улучшить качество внутренней стенки и размерную однородность.
Как контролировать глубину сверления?
Главное при обработке глухих отверстий — чтобы их глубина не была слишком большой или слишком маленькой.
Обычно для точной установки глубины сверления я использую станки с ЧПУ. Например, если глубина установлена на 10.2 мм, станок может выполнять эту операцию многократно и стабильно, а погрешность контролируется в пределах ±0.05 мм.
На оборудовании без ЧПУ ручное управление осуществляется с помощью ограничительных колец, механических упоров или добавления глубиномера. Хотя это неэффективно, но подходит для недорогих случаев.
При обработке неметаллических или мягких материалов необходимо также учитывать упругое отталкивание или локальное расширение, чтобы предотвратить просверливание дна.
Как удалить стружку из глухих отверстий?
Стружка не может естественным образом проникнуть в дно отверстия и выйти наружу, что является наиболее распространенной проблемой обработки глухих отверстий.
Обычно я использую сверло со спиральной канавкой, которое может выкатывать стружку вдоль канавки и повышать эффективность ее удаления.
Для глубоких глухих отверстий (глубина > 3 диаметров отверстия) я бы рассчитал время извлечения инструмента во время процесса сверления и использовал бы охлаждающую жидкость или газ высокого давления для облегчения эвакуации стружки.
Если стружка останется на дне отверстия, это приведет к поломке резьбы или к неполной сборке. Поэтому стружку на дне отверстия необходимо очищать вручную или продувкой воздухом после каждой обработки.
Эти, казалось бы, базовые методы обработки на самом деле определяют, может ли глухое отверстие работать стабильно в реальных приложениях. Это ключевые моменты, которым я должен строго следовать при каждой точной обработке.
Как To Tap A BLind Hоле?
Нарезание резьбы в глухих отверстиях намного сложнее, чем нарезание резьбы в сквозных отверстиях. Главное не только уметь «вкручивать», но и уметь «вкручивать» и не ломать метчик легко. На что я обращаю больше всего внимания при фактической обработке, так это на то, достаточно ли прочна глубина нарезания резьбы, подходит ли метчик для глухого отверстия и как обеспечить целостность резьбы и ее нелегко сорвать. Вообще говоря, безопаснее проектировать эффективную длину зацепления резьбы в 1–1.5 раза больше диаметра винта. Глухие отверстия не могут быть прорезаны, поэтому пространство для нарезания резьбы более ограничено, удаление стружки затруднено, а проволока с большей вероятностью застрянет и сломается. В это время решающее значение имеют правильный выбор метчика и метод обработки.
Как рассчитать глубину нарезания резьбы, чтобы обеспечить прочность
Когда я проектирую глухое отверстие, я обычно убеждаюсь, что эффективная глубина резьбы по крайней мере равна диаметру винта. Например, для винта M6 требуется минимальная эффективная глубина резьбы 6 мм, а идеальный диапазон составляет 6–9 мм.
Если позволяет конструкция, я бы выбрал глубину в 1.2 раза больше стандартной, чтобы увеличить прочность соединения.
Однако нельзя просто продолжать углублять резьбу. Если глубина превысит 1.5 раза, это увеличит время и стоимость обработки, а также увеличит вероятность поломки метчика или затруднит удаление стружки.
Какие существуют специальные метчики для глухих отверстий?
Для глухих отверстий я обычно использую метчик со спиральной канавкой или метчик для нижнего отверстия, который может выводить стружку вверх и не допускать засорения отверстия.
Чем больше угол спиральной канавки, тем сильнее способность эвакуации стружки, что подходит для обработки глубоких отверстий. Но учтите, что их срок службы немного ниже, чем у метчиков с прямой канавкой.
Хотя метчики с прямой канавкой имеют низкую стоимость, направление отвода стружки у них направлено вниз, что делает их непригодными для глухих отверстий и склонными к поломке или неполной резьбе из-за плохого отвода стружки.
На станках с ЧПУ можно также использовать метчик-формовщик (без стружки) для формирования резьбы путем выдавливания материала, что особенно подходит для мягких металлов, таких как алюминий или латунь.
Советы по предотвращению обрыва нити
Перед нарезанием резьбы я тщательно очищаю отверстие от стружки и проверяю, точный ли размер нижнего отверстия. Если он слишком мал, резьба будет застревать, а если слишком велик, форма зуба будет неполной.
Смазка является ключевым этапом, особенно при обработке деталей из стали или нержавеющей стали; для нарезания резьбы необходимо использовать специальное смазочное масло, чтобы уменьшить трение и повышение температуры.
Особенно важно контролировать ритм подачи при нарезании резьбы вручную: каждые два оборота необходимо делать обратную подачу на пол-оборота, чтобы удалить стружку и избежать застревания метчика.
При нарезании резьбы на станках с ЧПУ важно установить правильную скорость подачи и обратную скорость, чтобы избежать удара метчика о дно, особенно в небольших отверстиях (например, ниже М3).
По моему мнению, нарезание резьбы в глухих отверстиях — это не просто «нарезание резьбы», а процесс, который во многом зависит от выбора метчика, параметров обработки и контроля удаления стружки. Любая ошибка в любом звене может привести к браку заготовки или поломке оборудования.
Что Should We Pay Attention To Wкурица Dсогласование BLind Hдыры?
В проектах, в которых я ежедневно участвую, проектирование глухих отверстий часто недооценивается. Фактически, хотя оно и небольшое, оно оказывает глубокое влияние на сборку, прочность и сложность обработки деталей. Я часто напоминаю клиентам: глухие отверстия — это не так просто, как «начертить круг и вырыть яму». Припуск на обработку, расположение отверстий и требования к проверке должны быть учтены на этапе чертежа. Особенно в прецизионной обработке с ЧПУ, ошибка глухого отверстия может напрямую привести к браку всей заготовки. Разумное проектирование — ключ к уменьшению последующих проблем и повышению эффективности сборки.
Оставьте небольшой запас на дне отверстия, не сверлите насквозь.
На чертежах я обычно рекомендую оставлять не менее 0.5–1 мм материала на дне глухого отверстия, что не только предотвращает случайное проникновение сверла, но и повышает прочность дна.
Например, при обработке глухого отверстия глубиной 20 мм установите глубину сверления 19 мм, чтобы обеспечить достаточный допуск во время работы.
Особенно при нарезании резьбы необходимо оставлять на дне отверстия еще 2–3 зубца для вращения метчика, в противном случае зубцы сломаются или разломаются.
Разумное расположение отверстий и расстояний между ними для предотвращения конфликтов при обработке
Если глухие отверстия расположены слишком близко друг к другу, во время обработки могут легко возникнуть такие проблемы, как тонкие стенки, слабая конструкция или скопление стружки.
Я обычно устанавливаю расстояние между центрами отверстий больше, чем в два раза больше диаметра отверстия. Например, расстояние между центрами глухих отверстий M6 не должно быть меньше 12 мм, что способствует удалению стружки и распределению прочности.
Кроме того, следует учитывать фиксацию приспособления и траекторию подачи инструмента, чтобы избежать слишком компактной конструкции, которая сделает невозможной обработку на станках с ЧПУ.
Необходимо указать требования к шероховатости поверхности, фаске и допускам.
Я часто сталкиваюсь с заказчиками, чертежи которых не указывают допуски, что приводит к несоответствиям между готовым изделием и сборкой. Рекомендуется контролировать допуск глухого отверстия в пределах ±0.05 мм.
Рекомендуется маркировать резьбовые отверстия стандартными характеристиками, например «M6x1 – 6H», чтобы избежать недоразумений при обработке.
Если нет особых требований к скошенной части, ее обычно устанавливают на уровне 0.5×45°, чтобы избежать острых краев, которые могут травмировать людей или вызвать трудности при сборке.
Для отверстий, которые необходимо герметизировать или точно подогнать, следует также четко указать значение шероховатости (например, Ra1.6) для улучшения посадки сборки.
В целом, проектирование глухого отверстия, которое легко использовать, легко обрабатывать и легко собирать, не только отражает чувство ответственности инженера, но и напрямую влияет на постоянство продукта и удовлетворенность клиентов. Хотя глухое отверстие и небольшое, оно не терпит никакой небрежности.
Как To Dустановить The SИзе And Quality Of BLind Hдыры?
Размерная точность и внутреннее качество глухих отверстий напрямую влияют на функциональную надежность деталей. В реальном производстве я видел много случаев, когда винты не могли быть затянуты, сборка была плохой или нарезание резьбы не удавалось из-за ненадлежащего измерения. По сравнению со сквозными отверстиями, глухие отверстия сложнее измерять и проверять, но при освоении правильных инструментов и методов проверки можно гарантировать, что глухие отверстия соответствуют стандарту и стабильны. Особенно при пакетной обработке, стандартизация процесса проверки определяет, можно ли контролировать выход выше 98%.
Часто используемые инструменты измерения глубины
Для измерения глубины глухих отверстий я часто использую три инструмента: глубиномер, цифровой штангенциркуль и координатно-измерительную машину (КИМ).
Цифровые штангенциркули — наиболее распространенный инструмент для работы на объекте, подходящий для ситуаций, когда глубина отверстия составляет менее 150 мм, а требуемая точность — ±0.1 мм.
Если отверстие глубже или требуется более высокая точность (±0.01 мм), рекомендуется использовать КИМ или глубиномер с функцией точной регулировки.
Некоторые заказчики требуют, чтобы каждая партия глухих отверстий первой партии проверялась с помощью трехкоординатного измерения и чтобы был выдан отчет об испытаниях в соответствии с требованиями системы качества ISO.
Метод проверки после врезки
После завершения нарезания резьбы я обычно использую калибр «проход-непроход», чтобы проверить резьбу, это самый интуитивный и надежный способ.
Проходной калибр следует вкручивать плавно на эффективную глубину, а упорный калибр не следует вкручивать более чем на 2 витка резьбы, в противном случае будет считаться, что резьба слишком большая.
Для критических деталей я также буду использовать резьбовые калибры-кольца и динамометрические ключи, чтобы убедиться, что прочность соединения соответствует проектным требованиям.
Для некоторых прецизионных деталей (например, медицинских приборов) также требуется эндоскоп или небольшой зонд для проверки наличия мусора на дне отверстия и заусенцев обработки.
Как избежать распространенных дефектов глухих отверстий
Затупление инструмента является основной причиной разрушения отверстий и срыва резьбы. Я рекомендую проверять сверла и метчики каждые 100-200 отверстий.
Для нарезания резьбы в глубоких отверстиях я установлю соответствующую частоту удаления стружки и использую систему охлаждения высокого давления для удаления стружки, чтобы предотвратить засорение отверстия или поломку инструмента.
Настройка параметров обработки также имеет решающее значение, особенно скорость подачи и скорость шпинделя. Рекомендуется не гоняться за скоростью вслепую, а отдавать приоритет точности.
В программу ЧПУ можно добавить инструкции по автоматической паузе и удалению стружки, чтобы гарантировать, что каждое глухое отверстие будет «чистым, полным и качественным» после обработки.
Обнаружение глухих отверстий касается не только размера, это также последняя контрольная точка для обеспечения стабильной работы всей детали. Для того, чтобы действительно сделать глухое отверстие «глубоким, но не слепым», требуются строгий дизайн, точная обработка и стандартизированное тестирование.
Что Are The Dтрудности In Processing BLind Hоле?Как To SOlve Tкхм?
Хотя глухое отверстие выглядит как «непробитое отверстие», обрабатывать его гораздо сложнее, чем сквозное отверстие. Я сталкивался со случаями, когда инструмент застревал из-за плохого удаления стружки, а сборка не получалась из-за недостаточной глубины нарезания резьбы, и процент возвратов от клиентов мгновенно возрастал. В конечном счете, наиболее распространенным источником проблем с глухими отверстиями является то, что они «невидимы» и «неочищаемы».
Здесь я обобщу свой опыт, чтобы рассказать об основных трудностях и решениях при обработке глухих отверстий в трех категориях:
Проблема затрудненного отвода стружки
Самая большая проблема заключается в том, что пространство в глухом отверстии ограничено, а стружка имеет тенденцию скапливаться на дне отверстия, вызывая накопление тепла и повышенный износ инструмента.
Я рекомендую использовать спиральное сверло или метчик для автоматического отвода стружки вверх, а также использовать высокоскоростную промывку охлаждающей жидкостью или прерывистый отвод инструмента для эффективного снижения вероятности засорения отверстия.
При обработке глубоких отверстий (например, глубиной более 3 диаметров) рекомендуется многоступенчатая подача, то есть сверление одной секции и отвод одной секции, чтобы обеспечить своевременный отвод стружки.
Для неметаллических деталей с глубиной глухих отверстий более 30 мм я также буду использовать отвод стружки отрицательным давлением в сочетании с функцией удаления стружки для повышения эффективности удаления стружки.
Недостаточная глубина нарезания резьбы
При проектировании чертежей многие инженеры отмечают только общую глубину и игнорируют эффективную глубину зацепления резьбы. В результате винты врезаются только дважды во время сборки и ослабевают сразу после затяжки.
Обычно перед обработкой я проверяю: эффективная глубина резьбы ≥ 1.2 диаметра винта (например, для винтов М6 глубина резьбы составляет не менее 7.2 мм).
При обработке выберите метчик со спиральной канавкой и задайте глубину по оси Z и буферное расстояние в программе ЧПУ, чтобы гарантировать, что нарезание резьбы будет полным без остаточных зубцов.
Качество и прочность соединения резьбы в глухих отверстиях можно также улучшить с помощью **двойной нарезки (черновая + тонкая)**.
Решения по устранению отклонений при бурении и остаточного материала на дне скважины
Отклонение сверления часто происходит в небольших отверстиях или твердых материалах, особенно когда центральное сверло не используется для позиционирования. Я много страдал в начале, а теперь я настаиваю на использовании центрального сверла для предварительного позиционирования.
Выбор угла инструмента также имеет решающее значение, и для уменьшения отклонения рекомендуется использовать самоцентрирующееся сверло (например, с острым углом 135°).
Проблема остаточного материала на дне отверстия часто возникает из-за неполной обработки или отскока стружки. Я установлю величину нижнего обнаружения на 0.2 мм больше целевой глубины, чтобы гарантировать, что дно отверстия чистое.
повторный осмотр зонда на дне скважины после обработки или использование небольшой фрезы для очистки остатков на дне.
Хотя обработка глухих отверстий распространена, она скрывает множество деталей: если метод обработки выбран неправильно, инструмент легко сломать; если размер конструкции не учтен четко, сборка может быть отбракована. Освоение соответствующих методов обработки и спецификаций конструкции является незаменимым базовым навыком для каждого инженера.
Обзор Of The Advantages And Lимитации Of BLind VМСФО
| классификация | Содержание: |
| преимущество | – Подходит для конструкций, в конструкцию которых невозможно проникнуть, например, для герметичных полостей, внешних поверхностей и т. д. – Экономит место для деталей и способствует компактной конструкции – Улучшает прочность конструкции и предотвращает нарушение целостности |
| предел | – Высокая сложность обработки, необходимо контролировать точность глубины – Трудное удаление стружки, легкое заклинивание инструмента – Низкая отказоустойчивость, легко привести к списанию из-за отклонений |
практическое Aустройство For Eинженеры
| этап | Предлагаемое содержание |
| До проектирования | – Укажите, является ли это глухим отверстием, и определите его функцию (крепление, позиционирование или вентиляция) – Установите требуемую глубину резьбы, как правило, в 1-1.5 раза больше диаметра винта. |
| Переработка | – Используйте специальные инструменты (например, метчики со спиральной канавкой) – Используйте охлаждающую жидкость или периодическое удаление стружки. – Контролируйте скорость и подачу, чтобы избежать отклонения сверления |
| Этап осмотра | – Используйте такие инструменты, как глубиномер, калибр «проход/непроход», КИМ для проверки детали за деталью – Не пропускайте ни одного этапа проверки, особенно точности резьбы и глубины отверстия. |
Часто задаваемые вопросы (FAQ)
Что такое метчик для глухого отверстия?
Метчик для глухих отверстий — это специализированный инструмент для нарезания резьбы в несквозных отверстиях.
Я использую метчики для донного отверстия или метчики со спиральной канавкой для глухих отверстий. Они позволяют нарезать полную резьбу близко к основанию, не повреждая отверстие. Метчики для донного отверстия обычно захватывают 1–2 нитки резьбы раньше и необходимы, когда необходимо достичь полной длины резьбы в ограниченном пространстве.
В чем разница между сквозным и глухим отверстием?
Сквозное отверстие проходит полностью через деталь, в то время как глухое отверстие заканчивается на определенной глубине.
В своей повседневной работе я использую сквозные отверстия, когда болты или штифты должны полностью проходить насквозь. Глухие отверстия выбираются, когда структурная целостность или эстетика требуют, чтобы задняя поверхность оставалась нетронутой. Глухие отверстия сложнее обрабатывать и проверять, особенно если они глубже 3-кратного диаметра.
Что такое метод глухого отверстия?
Метод глухого отверстия относится к контролируемой обработке и нарезанию резьбы в несквозном отверстии.
На практике я сначала рассчитываю необходимую глубину (зацепление резьбы + зазор), затем использую контроль глубины ЧПУ или упоры. Для чистовой обработки я применяю спиральные сверла и развертки, а затем метчики для удаления стружки. Например, для нарезания резьбы M6 в глухих отверстиях требуется предварительное сверление 5.0 мм и точная глубина резьбы 10 мм.
Как измерить глухое отверстие?
Глубина глухих отверстий измеряется с помощью глубиномеров, штангенциркулей или координатно-измерительных машин.
Я предпочитаю цифровые глубиномеры для быстрой проверки или КИМ с точностью ±0.01 мм. Для резьбовых отверстий я подтверждаю глубину резьбы с помощью проходных/непроходных калибров. Для высокоточных глухих отверстий равномерный износ инструмента и чистые внутренние поверхности также влияют на точность истинной глубины.
Как вытащить подшипник из глухого отверстия?
Чтобы вытащить подшипник из глухого отверстия, используйте внутренний съемник подшипников или обратный молоток.
Обычно я вставляю съемник для глухих подшипников с расширяющимися губками внутрь внутреннего диаметра подшипника. После затягивания скользящий молоток помогает извлечь его, не повреждая корпус. Для жестких допусков я предварительно нагреваю корпус до 60–80 °C, чтобы уменьшить трение перед снятием.
















