
Благодаря постоянному совершенствованию технологий снижения веса и повышения точности изготовления в автомобильной промышленности, пластиковые шестерни находят все более широкое применение в автомобильной отрасли. По сравнению с традиционными металлическими шестернями, конструкционные пластиковые шестерни обладают такими преимуществами, как малый вес, низкий уровень шума при работе, коррозионная стойкость, отличные самосмазывающиеся свойства и высокая эффективность обработки. Они широко используются в механизмах регулировки автомобильных сидений, системах стеклоподъемников, электронных системах стояночного тормоза, приводах воздушных заслонок систем отопления, вентиляции и кондиционирования, механизмах привода зеркал заднего вида, приборных панелях и вспомогательных трансмиссионных системах электромобилей. Для разработки продукции, мелкосерийного прототипирования и высокоточных компонентов по индивидуальному заказу обработка на станках с ЧПУ стала важным методом производства пластиковых шестерен. Благодаря выбору подходящих материалов, разработке научно обоснованного процесса обработки, оптимизации параметров резания и усилению контроля размеров, производители могут изготавливать пластиковые шестерни с высокой точностью профиля зубьев, стабильными характеристиками зацепления и длительным сроком службы.
Почему автомобильные пластиковые шестерни подходят для обработки на станках с ЧПУ?
Хотя автомобильные пластиковые шестерни, как правило, имеют небольшие размеры, для их изготовления требуется высокая точность размеров, точный профиль зубьев и аккуратная сборка. На этапе разработки продукта многим компаниям необходимо постоянно оптимизировать параметры шестерен. При использовании традиционного пресс-форм не только увеличивается цикл разработки, но и вносятся дополнительные изменения в конструкцию, что приводит к увеличению затрат. Обработка на станках с ЧПУ позволяет напрямую изготавливать детали на основе 3D-модели, что делает ее идеальным решением для разработки прототипов и мелкосерийного производства.
Соответствие требованиям высокоточной обработки зубчатых передач
Компоненты автомобильной трансмиссии должны обеспечивать стабильное зацепление шестерен, поэтому точность размеров шестерен напрямую влияет на рабочие характеристики всего трансмиссионного механизма. Оборудование для обработки на станках с ЧПУ использует цифровые программы траекторий движения инструмента, что обеспечивает высокую повторяемость и точность обработки, а также надежный контроль качества при производстве пластиковых шестерен.
Процесс механической обработки может включать в себя:
- Обработка профиля зубьев шестерни
- Обработка центральных отверстий
- Обработка шпоночных пазов
- Обработка монтажных отверстий
- Обработка элементов позиционирования
Благодаря правильному контролю траекторий движения инструмента и параметров обработки можно эффективно поддерживать постоянство шага зубьев, толщины зубьев и профиля шестерни, обеспечивая стабильную основу для последующей сборки. Для прототипов деталей, требующих многократных этапов проверки конструкции, обработка на станках с ЧПУ также позволяет быстро модифицировать программы обработки, значительно повышая эффективность разработки продукции.
Идеально подходит для создания прототипов продукции и мелкосерийного производства.
Перед запуском в серийное производство автомобильные компоненты обычно проходят проверку конструкции, тестирование производительности и проверку сборки. В результате прототипы деталей необходимо изготавливать быстро. Обработка на станках с ЧПУ исключает необходимость изготовления пресс-форм. Производство может начаться немедленно после импорта программ CAD или CAM, что значительно сокращает время разработки продукта.
Общие приложения включают в себя:
- Разработка прототипов новых продуктов
- Прототипы функциональной проверки
- Мелкосерийное пробное производство
- Изготовление нестандартных компонентов на заказ
После внесения изменений в конструкцию производство может быть продолжено простым обновлением программы обработки, без изготовления новых пресс-форм. Это помогает снизить затраты на разработку и ускорить итерации продукта.
Подходит для различных конструкционных пластиков.
К характеристикам автомобильных пластиковых шестерен предъявляются различные требования в зависимости от модели автомобиля, места установки и условий эксплуатации. Для некоторых шестерен важна износостойкость и низкий уровень шума при работе, в то время как другие требуют высокой термостойкости и сопротивления деформации. Некоторые шестерни также должны сохранять стабильность размеров при длительной непрерывной работе. Одним из главных преимуществ обработки на станках с ЧПУ является ее превосходная адаптивность. Режущий инструмент, скорость вращения шпинделя, скорость подачи и глубина резания могут гибко регулироваться в соответствии с характеристиками различных материалов, что позволяет достигать превосходных результатов обработки широкого спектра конструкционных пластиков.
К распространенным материалам, используемым при механической обработке, относятся:
- ПОМ (полиоксиметилен)
- PA (нейлон)
- PEEK (полиэфирный эфир кетон)
- ПЭТ (полиэтилентерефталат)
- ПФС (полифениленсульфид)
Каждый из этих материалов обладает уникальными эксплуатационными характеристиками. Полиоксиметилен (POM) хорошо подходит для стандартных трансмиссионных шестерен, требующих высокой точности размеров и износостойкости. Полиамид (PA) обеспечивает превосходную прочность и ударостойкость. Полиэфиркетон (PEEK) больше подходит для высокотемпературных и высоконагрузочных применений, в то время как полиэтилентерефталат (PET) и полифениленсульфид (PPS) обычно используются в автомобильных компонентах, требующих стабильности размеров и химической стойкости. При правильной обработке на станках с ЧПУ эти материалы могут эффективно удовлетворять требованиям автомобильных трансмиссионных систем к износостойкости, стабильности размеров, плавной работе и долговременной надежности, а также предоставлять больше вариантов материалов для зубчатых передач в различных условиях эксплуатации.
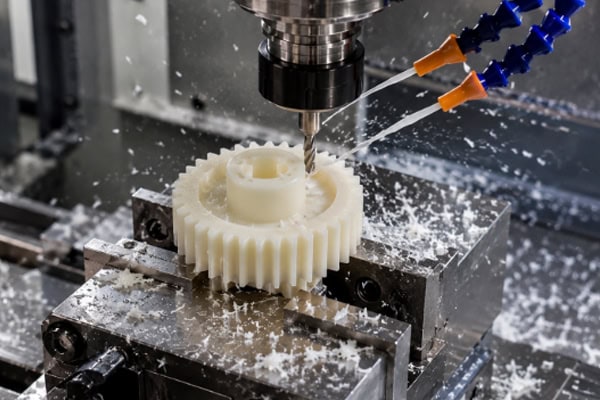
Что представляет собой процесс обработки на станках с ЧПУ для изготовления автомобильных пластиковых шестерен?
Обработка пластиковых шестерен должна обеспечивать не только точность размеров, но и качество поверхности зубьев, точность зацепления и стабильность сборки. Автомобильные компоненты требуют плавной и надежной передачи мощности. Чрезмерные погрешности профиля зубьев могут привести к увеличению шума, нестабильной передаче или сокращению срока службы. Поэтому перед началом производства необходимо разработать полный и четко определенный процесс обработки. От анализа чертежей и разработки программы до черновой обработки, чистовой обработки, окончательной проверки и постобработки — каждый этап напрямую влияет на качество готовой шестерни. Только при надлежащем контроле всего процесса пластиковые шестерни могут надежно работать в автомобильных системах.
Анализ чертежей и планирование технологического процесса
Перед началом обработки инженеры анализируют чертежи изделия, чтобы оценить структуру шестерни и определить стратегию обработки и параметры процесса. Различные шестерни имеют разные модули, количество зубьев, углы зацепления и способы установки, поэтому план обработки должен быть соответствующим образом адаптирован. Анализ чертежей не ограничивается проверкой возможности обработки заданных размеров. Он также включает оценку фактических условий эксплуатации, чтобы определить, требуется ли шестерне более высокая износостойкость, лучшая концентричность или более высокое качество поверхности зубьев. Организуя всю эту информацию заранее, производители могут сократить объем доработок, свести к минимуму пробные попытки и повысить эффективность обработки.
Ключевые элементы анализа включают:
- Редукторный модуль
- Количество зубов
- Размеры центрального отверстия
- Требования к толерантности
- Качество поверхности зуба
Для изделий с составными зубчатыми передачами, косозубыми шестернями или другими специальными конструкциями траектории движения инструмента также должны планироваться заранее, чтобы предотвратить помехи при обработке и повысить общую эффективность. Многие автомобильные пластиковые шестерни имеют компактную конструкцию и ограниченное пространство для установки. Если углы входа инструмента, положение зажимных приспособлений и последовательность обработки не будут тщательно учтены при планировании процесса, могут возникнуть такие проблемы, как столкновения инструментов, неполная обработка или локальные отклонения размеров. Чем детальнее этап планирования процесса, тем стабильнее будет последующий процесс обработки, что облегчит достижение стабильного качества при серийном производстве.
Сочетание черновой и чистовой обработки
Для обеспечения стабильности размеров пластиковые шестерни обычно обрабатываются с использованием комбинации черновой и чистовой обработки. Хотя пластик, как правило, легче обрабатывать, чем металл, области зубьев шестерен имеют очень сложную структуру. Попытка удалить весь материал за одну операцию может привести к чрезмерному нагреву, что может негативно повлиять на качество поверхности зубьев и точность размеров. Поэтому удаление излишков материала во время черновой обработки и уточнение критических размеров во время чистовой обработки является распространенным и надежным подходом для автомобильных пластиковых шестерен. Этот метод снижает нагрузку на инструмент, обеспечивая при этом более гладкий профиль зубьев, что улучшает производительность сборки.
Процесс механической обработки, как правило, включает в себя:
- Заготовка крепления
- Черновая обработка профиля
- Предварительная обработка зубьев шестерни
- Прецизионная обработка зубьев шестерен
- Обработка отверстий
Черновая обработка в основном направлена на удаление избыточного материала для снижения нагрузки на последующие операции. Чистовая обработка сосредоточена на контроле точности профиля зубьев, качества поверхности и допусков размеров, чтобы гарантировать соответствие шестерни требованиям сборки. Для пластиковых шестерен с тонкими стенками или сложной конструкцией особое внимание следует уделять усилию зажима во время черновой обработки, чтобы предотвратить деформацию, вызванную чрезмерным давлением зажимного приспособления. Во время чистовой обработки необходимо тщательно контролировать остроту инструмента, скорость резания и удаление стружки, чтобы минимизировать образование заусенцев и расплавленных кромок, обеспечивая плавное зацепление шестерен в процессе эксплуатации.
Контроль размеров и последующая обработка
После завершения механической обработки шестерня должна пройти всестороннюю проверку, чтобы убедиться в соответствии всех критических размеров чертежам. Несмотря на то, что автомобильные пластиковые шестерни относительно малы, они требуют превосходной точности размеров и сборки. Критические элементы, такие как центральное отверстие, толщина зуба, наружный диаметр и соосность, должны тщательно проверяться, поскольку любое отклонение может повлиять на работу всей трансмиссионной системы. Проверка является не только заключительным этапом производства, но и важной частью обеспечения качества. Систематическая проверка позволяет оперативно выявлять ошибки обработки и оптимизировать параметры процесса для большей стабильности в будущих производственных партиях.
К числу типичных пунктов проверки относятся:
- Толщина зуба
- Наружный диаметр
- Размеры центрального отверстия
- концентричность
- Качество поверхности зуба
После проверки шестерни подвергаются зачистке, очистке и упаковке, чтобы предотвратить повреждение поверхностей зубьев во время транспортировки и улучшить качество поставляемой продукции. После обработки на кромках пластиковых шестерен часто остаются небольшие заусенцы. Если их не удалить своевременно, они могут препятствовать плавному зацеплению шестерен во время сборки или даже вызывать дополнительный износ в процессе эксплуатации. Очистка и упаковка одинаково важны, особенно для прецизионных автомобильных компонентов. Поддержание чистоты поверхностей шестерен и защита их от ударов и загрязнений гарантируют, что продукция останется в отличном состоянии до момента доставки покупателю.
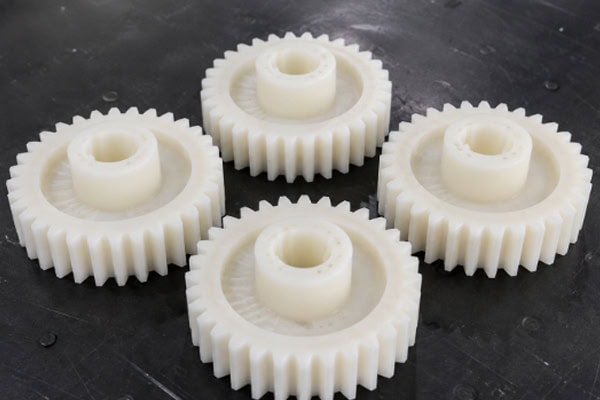
Какие технологии используются при обработке автомобильных пластиковых шестерен на станках с ЧПУ?
Хотя пластиковые шестерни, как правило, легче обрабатывать, чем металлические, различия в твердости, эластичности и термической стабильности материалов означают, что детали обработки все же требуют тщательного внимания. Правильный контроль параметров обработки может эффективно уменьшить образование заусенцев, деформацию и погрешности профиля зубьев.
Выбор правильных режущих инструментов и параметров обработки.
Пластиковые шестерни обычно имеют тонкие и сложные профили зубьев. Вершины зубьев, корни зубьев и боковые поверхности требуют высокой точности обработки, поэтому острота инструмента и стабильность режущей кромки имеют решающее значение для конечного результата. В отличие от металлов, пластмассы не обрабатываются агрессивным способом. Вместо этого они более подвержены сжатию, трению и локальному нагреву. Поэтому при выборе инструмента следует учитывать не только износостойкость, но и плавность резания и эффективное удаление стружки. Если режущий инструмент недостаточно острый, материал, как правило, выталкивается, а не режется, что может привести к образованию заусенцев, нитей или незначительной деформации поверхности зубьев. Параметры резания также важны. Правильная координация скорости вращения шпинделя, скорости подачи и глубины резания обеспечивает более четкие профили шестерен, более стабильные размеры и более плавную сборку.
К числу часто используемых инструментов относятся:
- Твердосплавные режущие инструменты
- Специальные фрезы для обработки пластмасс
- Прецизионные режущие инструменты малого диаметра
В то же время, скорость вращения шпинделя, скорость подачи и глубина резания должны быть оптимизированы в соответствии со свойствами материала, чтобы предотвратить чрезмерный нагрев при резании, вызывающий локальную деформацию поверхности зуба, и обеспечить стабильные размеры профиля зуба.
Контроль температуры обработки и удаления стружки
Накопление тепла является одной из самых больших проблем при обработке пластмасс, поскольку они обладают гораздо меньшей теплопроводностью, чем металлы. Во время резания тепло имеет тенденцию концентрироваться в зоне контакта инструмента. Если тепло не рассеивается эффективно, поверхность материала может размягчиться, побелеть или на ней могут образоваться расплавленные кромки. В тяжелых случаях это может повлиять на фактические размеры и качество поверхности шестерни. Хотя автомобильные шестерни относительно малы, они требуют превосходной плавности хода. Плохое качество поверхности зубьев может привести к увеличению шума, плохому зацеплению шестерен или сокращению срока службы после сборки. Помимо контроля температуры, не менее важно эффективное удаление стружки. Если стружка накапливается вокруг зубьев шестерни, она может царапать обработанные поверхности, увеличивать нагрузку на инструмент и снижать стабильность обработки.
К распространенным методам обработки относятся:
- Охлаждение сжатым воздухом
- Вакуумное извлечение чипа
- Оптимизированное планирование траектории движения инструмента
- Послойная резка
Быстрое удаление стружки не только уменьшает вторичное образование царапин, но и снижает нагрузку на инструмент, повышает стабильность обработки и продлевает срок службы инструмента.
Обеспечение точности зацепления зубчатых передач
После ввода автомобильных шестерен в эксплуатацию их производительность зависит не только от соответствия каждого отдельного размера техническим требованиям, но и от плавности зацепления шестерен друг с другом. Пластиковые шестерни широко используются в автомобильных трансмиссионных системах для передачи мощности, регулировки положения или управления механическими движениями. Если профиль зубьев содержит чрезмерные погрешности, расстояние между зубьями неравномерно или центральное отверстие не концентрично корпусу шестерни, зацепление становится нестабильным. Незначительные проблемы могут привести к ненормальному шуму, в то время как более серьезные проблемы могут сократить срок службы всего механизма. После обработки производители должны проверять не только наружный диаметр и размер отверстия, но и профиль зубьев, равномерность шага зубьев и концентричность после закрепления. Во многих случаях шестерня может выглядеть визуально приемлемо, но при этом испытывать заедание или неравномерный износ после сборки, поскольку точность зацепления не была должным образом контролирована. Поэтому обработка шестерен не должна ограничиваться простым изготовлением детали — она должна гарантировать правильную посадку шестерни, плавную работу и долговременную надежность.
К распространенным методам контроля относятся:
- Оптимизация компенсации инструмента
- Коррекция профиля зуба в процессе чистовой обработки.
- Повышение точности крепления
- Усиление контроля размеров
Строгий контроль этих деталей обработки позволяет производителям эффективно снизить уровень шума при работе, повысить плавность передачи и продлить срок службы всей зубчатой передачи.
Как можно улучшить качество обработки пластиковых шестерен в автомобильной промышленности?
По мере повышения стандартов производства автомобильных компонентов, обработка пластиковых шестерен больше не фокусируется исключительно на эффективности производства. Теперь больше внимания уделяется долгосрочной надежности и стабильности качества продукции. От выбора материала до окончательной проверки каждый этап производства должен соответствовать стандартизированным процедурам управления, отвечающим требованиям современного автомобильного производства.
Выбор материалов зависит от условий эксплуатации.
Различные автомобильные компоненты работают в разных условиях, поэтому конструкционные пластмассы следует выбирать в соответствии с конкретным применением.
Например:
- Полиоксиметилен (POM) подходит для стандартных трансмиссионных шестерен.
- Полиамид подходит для износостойких компонентов.
- Полиэфирэфиркетон (PEEK) подходит для использования в условиях высоких температур.
- Полифениленсульфид (PPS) подходит для применений, требующих химической стойкости.
Правильный выбор материала повышает износостойкость и срок службы зубчатых передач, а также помогает снизить долгосрочные затраты на техническое обслуживание.
Внедрить стандартизированные процедуры обработки материалов.
Стандартизированные процессы механической обработки помогают обеспечить стабильное качество каждой производственной партии.
Типичные процедуры включают в себя:
- Инспекция сырья
- Проверка программы
- Первая статья инспекции
- Контроль в процессе
- Окончательная проверка продукта
Комплексный контроль качества на протяжении всего производственного процесса снижает количество ошибок при механической обработке и повышает стабильность при массовом производстве.
Улучшение постобработки и контроля качества.
После завершения механической обработки рекомендуется проводить комплексные проверки и применять соответствующие процедуры постобработки для дальнейшего повышения качества продукции.
Они включают в себя:
- Deburring
- Очистка поверхностей
- Визуальный осмотр
- Повторный контроль размеров
Для высокоточных автомобильных зубчатых передач также может использоваться оборудование для контроля зацепления, позволяющее проводить испытания на зацепление и гарантировать полное соответствие готовой продукции проектным спецификациям.
Часто задаваемые вопросы
Что лучше для изготовления автомобильных пластиковых шестерен: обработка на станках с ЧПУ или литье под давлением?
Наилучший выбор зависит от объёма производства и стадии проекта. Для разработки продукта, проверки прототипа, мелкосерийного производства или изготовления нестандартных деталей на заказ, обработка на станках с ЧПУ является более гибким вариантом. Она не требует изготовления пресс-форм, что позволяет быстро модифицировать конструкции и значительно сократить цикл разработки. Для продуктов с уже утвержденными проектами и большими объёмами производства литье под давлением обеспечивает более высокую эффективность производства и более низкую себестоимость единицы продукции. Многие автопроизводители используют подход «прототипирование на станках с ЧПУ + литье под давлением для массового производства». На этапе разработки продукта обработка на станках с ЧПУ используется для проверки конструкции и характеристик зубчатой передачи. После подтверждения конструкции производство переходит к этапу изготовления пресс-форм и литья под давлением. Такой подход не только повышает эффективность НИОКР, но и позволяет эффективно контролировать производственные затраты при крупномасштабном производстве.
Заключение
Обработка автомобильных пластиковых шестерен на станках с ЧПУ — это высокоточный производственный процесс, который обеспечивает баланс между точностью размеров, точностью профиля зубьев и эффективностью обработки. Выбирая подходящие конструкционные пластмассы, разрабатывая хорошо спланированный процесс обработки, оптимизируя параметры режущего инструмента и усиливая контроль размеров, производители могут изготавливать пластиковые шестерни со стабильным зацеплением, превосходной износостойкостью и низким уровнем шума при работе. Для разработки автомобильной продукции, изготовления прототипов, мелкосерийного производства и высокоточных компонентов на заказ обработка на станках с ЧПУ обеспечивает гибкое и эффективное производственное решение, отвечающее постоянно меняющимся требованиям к дизайну продукции. По мере развития новых энергетических автомобилей, интеллектуальных транспортных средств и автоматизированных производственных технологий применение пластиковых шестерен в автомобильной промышленности будет продолжать расширяться. Наряду с этими компонентами шестерен, жгуты проводов, соединяющие автомобильные электронные системы, обычно упаковываются в промышленные кабельные стяжки для обеспечения их надежной фиксации от вибрации, тепла и непрерывной работы.
















