
Пятиосевое фрезерование с ЧПУ — это процесс обработки деталей с помощью трех линейных и двух вращательных осей, позволяющий обрабатывать сложные элементы с разных направлений. Оно позволяет изготавливать отверстия под углом, изогнутые поверхности, глубокие полости и различные грани деталей с меньшим количеством переналадок, чем при традиционном трехосевом фрезеровании.
В этом руководстве объясняется принцип работы 5-осевого фрезерования с ЧПУ, что контролирует каждая ось, чем отличаются индексированная и одновременная обработка, а также когда этот процесс обеспечивает практическую ценность для производства.
Что такое 5-осевое фрезерование с ЧПУ?
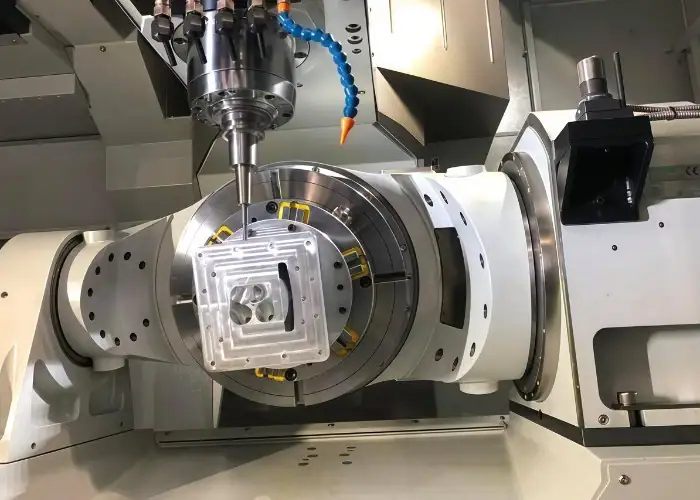
Пятиосевая фрезерная обработка на станках с ЧПУ — это процесс обработки, при котором режущий инструмент или заготовка перемещаются вдоль осей X, Y и Z, одновременно совершая два управляемых вращательных движения. Дополнительные оси позволяют фрезе приближаться к детали с тех сторон, которые обычно требуют ручного перепозиционирования или специальных угловых приспособлений.
Что означает «5-осевой»?
«5-осевая» система ЧПУ означает, что она управляет тремя линейными и двумя вращательными движениями. Ось X обычно перемещается слева направо, ось Y — вперед-назад, а ось Z управляет вертикальным перемещением или глубиной резания.
Вращательные оси выбираются из вариантов A, B и C. Ось A вращается вокруг оси X, ось B — вокруг оси Y, а ось C — вокруг оси Z. В большинстве 5-осевых станков используются либо оси A и C, либо оси B и C, а не все три вращательные оси.
Фактическое расположение осей влияет на полезную зону станка, угловой диапазон, полезную нагрузку, зазоры между зажимными приспособлениями и доступ к деталям. Поэтому инженерам следует оценивать конкретную конфигурацию станка, а не предполагать, что все 5-осевые станки могут обрабатывать одну и ту же геометрию.
Фрезерование с индексацией 3+2 против одновременного 5-осевого фрезерования
Фрезерование по схеме 3+2 с индексацией позиционирует две вращающиеся оси перед резкой и удерживает их в неподвижном положении, в то время как оси X, Y и Z обрабатывают деталь. Подходит для обработки сложных угловых плоскостей, многогранных карманов, угловых отверстий и деталей, требующих нескольких фиксированных направлений резки.
Одновременное 5-осевое фрезерование перемещает линейную и вращательную оси вместе, в то время как режущий инструмент удаляет материал. Таким образом, ориентация инструмента может непрерывно изменяться, следуя за изогнутым лезвием, криволинейным отверстием, каналом рабочего колеса, медицинским имплантатом или другой поверхностью произвольной формы.
Индексированная обработка, как правило, проще в программировании, моделировании и контроле. Одновременная обработка обеспечивает большую геометрическую свободу, но требует более совершенного управления CAM, точной кинематики станка, проверенной постобработки и детального моделирования столкновений.
Как работает 5-осевая фрезерная обработка на станках с ЧПУ?
5-осевое фрезерование с ЧПУ работает путем преобразования 3D CAD-модели в скоординированные линейные и вращательные траектории движения инструмента, которые контролируют как положение, так и ориентацию фрезы. Полный процесс включает в себя анализ проекта, CAM-программирование, настройку станка, закрепление заготовки, моделирование, резку и контроль качества.
Проверка CAD-модели и проекта
Подготовка CAD-модели определяет геометрию, поверхности, отверстия, пазы, резьбу, радиусы и интерфейсы, которые необходимо обработать. Цифровая модель должна быть полной и соответствовать чертежу, чтобы CAM-программисту не приходилось интерпретировать недостающую или противоречивую информацию.
В ходе анализа конструкции выявляются тонкие стенки, глубокие полости, малые внутренние радиусы, ограниченные подрезы, чрезмерный вылет инструмента и поверхности, которые могут вызывать помехи со стороны держателя или шпинделя. Также определяется, какие элементы следует обрабатывать за одну установку, чтобы сохранить их позиционное положение.
На качественном чертеже должны быть четко указаны материал, условия термообработки, базовые элементы, допуски, качество поверхности, резьбовые соединения, требования к покрытию и требования к контролю качества. Деталь может соответствовать форме, заданной в САПР, и при этом не выполнять свои функциональные обязанности, если эти параметры контроля качества нечетко определены.
Программирование CAM-систем и создание траекторий обработки
CAM-программирование позволяет создавать траектории резания, углы наклона инструмента, подачи, скорости, шаги перемещения, перемещения при входе и выходе инструмента, а также положения вращения, необходимые для обработки детали. 5-осевое программирование контролирует как перемещение кончика инструмента, так и ориентацию режущей кромки относительно поверхности.
Типичные стратегии включают адаптивную черновую обработку, обработку с опорой, индексированное сверление, удаление стружки, контурное фрезерование, чистовую обработку нескольких поверхностей, обработку по линии потока и локальную зачистку. Каждая стратегия должна выбираться в зависимости от геометрии, свойств материала, жесткости инструмента и требуемого состояния поверхности.
Выходные данные CAM-системы должны пройти через постпроцессор, специфичный для данного станка. Этот постпроцессор преобразует рассчитанное движение инструмента в код ЧПУ, соответствующий контроллеру, направлениям осей, размерам точки опоры, пределам перемещения и вращательному поведению выбранного 5-осевого обрабатывающего центра с ЧПУ.
Настройка и крепление станка
Настройка станка устанавливает физическое соотношение между заготовкой, зажимным приспособлением, режущими инструментами, шпинделем, измерительным щупом и системой координат станка. Небольшие ошибки настройки могут стать более существенными, когда деталь вращается и инструмент приближается к ней под разными углами.
Система крепления заготовки должна обеспечивать достаточную жесткость, одновременно открывая необходимые поверхности. Распространенные решения включают в себя низкопрофильные тиски, зажимные приспособления типа «ласточкин хвост», мягкие губки, модульные паллеты, системы нулевой точки, специальные раскладки и съемные основания, которые можно снять после основных операций обработки.
Необходимо проверять зазоры в приспособлении во всем диапазоне вращения, а не только в вертикальном положении стола. Приспособление может казаться безопасным в одном положении, но столкнуться со шпинделем, держателем инструмента, поворотным столом, корпусом или готовой деталью после наклона осей.
Многоосевая резка и ориентация инструмента
Многоосевая резка контролирует как положение режущего инструмента, так и угол контакта режущей кромки с заготовкой. Вращательные оси могут позиционировать деталь перед обработкой или продолжать движение, пока режущий инструмент следует по сложной поверхности.
Ориентация инструмента влияет на доступность, эффективную скорость резания, зацепление инструмента, качество поверхности, зазор между держателем и осью вращения. Контролируемый наклон может сместить шаровую фрезу от ее центра вращения на низкой скорости, улучшая процесс резания и уменьшая трение о обработанные поверхности.
Однако, чем больше вращательное движение, тем не менее, не всегда лучше. Чрезмерный наклон, резкие изменения направления или многократные перевороты оси могут увеличить время цикла и оставить видимые следы. Ось инструмента должна перемещаться только на столько, сколько необходимо для обеспечения доступа, зазора, производительности резки и качества поверхности.
Инспекция и проверка качества
Контроль качества проверяет, соответствует ли деталь, обработанная на 5-осевом станке, заданным размерам, геометрии и поверхности. Наличие современного станка не гарантирует точности без калибровки, надежного крепления заготовки, контролируемого инструмента, регулирования температуры и соответствующих методов измерения.
Встроенные в станок датчики позволяют определять местоположение заготовки, устанавливать смещения заготовки, проверять опорные поверхности и подтверждать промежуточные размеры перед критически важными операциями чистовой обработки. Специалисты по настройке инструмента могут измерять длину фрезы, обнаруживать поломки инструмента и уменьшать количество ошибок, вызванных неверными данными об инструменте.
Для окончательной проверки могут использоваться координатно-измерительная машина, оптический сканер, профилометр, микрометры, калибры отверстий, резьбовые калибры или функциональные приспособления. Метод контроля должен позволять воспроизводить базовую систему чертежа и обеспечивать доступ к тем же сложным элементам, которые были получены с помощью машины.
Каковы 5 Оси в фрезерном станке с ЧПУ?
В фрезерном станке с ЧПУ используются 5 осей: линейные перемещения по осям X, Y и Z, а также два вращательных перемещения, выбираемых из вариантов A, B и C. Вместе они управляют как положением фрезы, так и направлением её приближения к заготовке.
Линейные оси X, Y и Z
Оси X, Y и Z перемещают режущий инструмент или заготовку по прямым линиям в системе координат станка. Эти оси определяют основное трехмерное положение режущего инструмента.
Линейные оси создают плоские поверхности, углубления, отверстия, пазы, выступы, контуры и другие стандартные фрезерованные элементы. Они остаются основными осями резания даже при одновременном вращении стола или шпиндельной головки станка.
Номинальные перемещения по осям X, Y и Z не всегда соответствуют максимальному размеру обрабатываемой детали. Приспособления, поворотные столы, длина инструмента, зазор между шпинделем и вращающимся объемом детали могут уменьшить практическую рабочую зону.
Оси вращения A, B и C
A, B и C описывают вращение вокруг осей X, Y и Z соответственно. В 5-осевом станке обычно сочетаются два из этих вращательных движений с тремя линейными осями.
Вращательное движение может создаваться с помощью поворотного стола, наклонного поворотного стола, шарнирной шпиндельной головки, поворотной головки или комбинированной конструкции головки и стола. Каждая конструкция обеспечивает различные преимущества при обработке компактных компонентов, тяжелых заготовок, глубоких полостей или крупных конструкционных деталей.
Некоторые поворотные оси обеспечивают непрерывное вращение, в то время как другие имеют ограниченный угловой ход. Программист должен учитывать ограничения осей, прокладку кабелей, особенности работы станка, безопасные положения возврата и направление, в котором предпочтительно перемещается стол или головка.
Как взаимодействуют линейные и вращательные оси?
Линейные и вращательные оси работают совместно, контролируя как положение режущего инструмента, так и его контакт с поверхностью. Линейное перемещение устанавливает режущую кромку в правильную координату, а вращательное перемещение определяет необходимый угол подхода.
Такая координация позволяет фрезе сверлить отверстия под углом, обрабатывать несколько поверхностей корпуса, проникать между лопастями рабочего колеса или следовать по изогнутой поверхности без ручного перемещения заготовки.
Контроллер ЧПУ должен координировать ускорение и подачу по всем 5 движениям. Плохая синхронизация может привести к задержкам, реверсам вращения, следам на поверхности или колебаниям подачи, даже если рассчитанная траектория движения инструмента выглядит плавной в системе CAM.
3-осевое, 4-осевое и 5-осевое фрезерование на станках с ЧПУ
Основное различие между 3-осевым, 4-осевым и 5-осевым фрезерованием с ЧПУ заключается в количестве управляемых направлений, доступных для позиционирования и ориентации режущего инструмента. Дополнительные оси расширяют геометрический доступ и гибкость настройки, но также увеличивают требования к программированию, моделированию и оборудованию.
| Метод фрезерования | Контролируемое движение | Наиболее подходящий | Главное ограничение |
| 3-осевое фрезерование | X, Y и Z | Пластины, открытые карманы, кронштейны, панели и доступная геометрия. | Требуется новая настройка для разных граней или сложных углов. |
| 4-осевое фрезерование | X, Y, Z плюс одна ось вращения | Цилиндрические элементы, радиальные отверстия, индексация и обмоточная геометрия. | Угловые элементы обычно должны иметь одно и то же направление вращения. |
| 3+2 фрезерование | Двухосевое позиционирование с последующей трехосевой резкой | Многогранные детали, фиксированные составные уголки и отверстия под углом. | Вращающиеся оси остаются неподвижными во время каждой операции резки. |
| Одновременная 5-осевая фрезерная обработка | В процессе резки перемещаются три линейные и две вращательные оси. | Лопасти, рабочие колеса, порты, имплантаты и поверхности произвольной формы. | Требуется продвинутое программирование и система контроля столкновений. |
3-осевое фрезерование с ЧПУ
Трехосевое фрезерование с ЧПУ перемещается вдоль осей X, Y и Z, сохраняя при этом фиксированную ориентацию режущего инструмента. Оно хорошо подходит для обработки плоских поверхностей, открытых углублений, сверленых отверстий, пластин, кронштейнов, панелей и доступной 2.5D-геометрии.
Программирование, крепление заготовок и управление станком, как правило, проще, чем при многоосевой обработке. Стандартные тиски и приспособления делают 3-осевое фрезерование экономичным для широкого спектра прототипов и серийных компонентов.
Основной недостаток этого метода проявляется, когда деталь содержит элементы на нескольких гранях или под сложными углами. Каждый этап перепозиционирования требует дополнительных трудозатрат на настройку и создает дополнительную возможность для смещения базовой точки, ошибки выравнивания или отклонения приспособления.
4-осевое фрезерование с ЧПУ
Четырехосевая фрезерная обработка с ЧПУ добавляет одну вращательную ось к перемещениям по осям X, Y и Z. Вращательная ось может позиционировать деталь в фиксированных положениях или непрерывно вращаться во время обработки.
Этот процесс эффективен для радиальных отверстий, цилиндрических компонентов, профилей кулачков, винтовых элементов и деталей, требующих обработки с нескольких сторон. Он может заменить многократное ручное перепозиционирование, сохраняя при этом взаимосвязь между элементами в одном направлении вращения.
Его ограничение заключается в том, что угловые элементы, как правило, должны быть связаны с одной и той же осью вращения. Когда для детали требуется независимый комбинированный наклон в двух направлениях, 3+2 или одновременная 5-осевая обработка могут быть более эффективными.
5-осевое фрезерование с ЧПУ
Пятиосевое фрезерование с ЧПУ сочетает три линейных перемещения с двумя вращательными перемещениями для обработки многогранных, угловых, глубоких и криволинейных элементов. Может использоваться фиксированная индексированная ориентация или непрерывное управление осью инструмента.
Подходящий 5-осевой обрабатывающий центр с ЧПУ позволяет обрабатывать несколько важных поверхностей без смены приспособлений. Это улучшает доступ и помогает сохранить размерное соотношение между элементами, расположенными на разных поверхностях.
Возможность 5-осевой обработки наиболее ценна, когда она заменяет несколько сложных настроек, позволяет избежать использования длинных режущих инструментов или обеспечивает обработку геометрических форм, недоступных для безопасного использования обычного оборудования. Экономическая выгода от неё невелика, если деталь проста и полностью доступна с одной стороны.
5-осевое против 6-осевого фрезерования с ЧПУ
Разница между 5-осевым и 6-осевым фрезерованием заключается в том, что 6-осевая система добавляет еще одно независимое управляемое движение. Это дополнительное движение может осуществляться с помощью роботизированной конструкции, вторичного поворотного устройства или специализированной конфигурации шпинделя и стола.
Шестиосевая обработка позволяет получить дополнительный доступ к труднодоступным геометрическим формам или комбинировать фрезерование с другими операциями. Однако она также увеличивает сложность станка, требования к программированию, риск столкновений и капитальные затраты.
Большинство сложных фрезерованных деталей можно изготовить на правильно сконфигурированном 5-осевом станке. Шестую ось следует выбирать только в том случае, если дополнительное движение обеспечивает явное преимущество в плане доступа, производительности или интеграции процесса.
Как выбрать правильное количество осей?
Оптимальное количество осей — это простейшая конфигурация станка, позволяющая надежно и экономично производить деталь. Количество осей должно решать производственную задачу, а не служить маркетинговой спецификацией.
Для обработки открытых и легкодоступных геометрических форм используйте 3-осевое фрезерование. Для обработки нескольких элементов, расположенных вокруг одного направления вращения, используйте 4-осевую обработку, а для обработки по схеме 3+2 — обработку с фиксированными сложными углами, позволяющую обойтись без специальных приспособлений.
Используйте одновременную 5-осевую обработку, когда необходимо изменять ориентацию фрезы во время удаления материала или когда обработка поверхностей произвольной формы, обработка в условиях ограниченного доступа и обработка сложных многогранных структур не могут быть эффективно выполнены с помощью индексированных операций.
Преимущества 5-осевого фрезерования на станках с ЧПУ
Основные преимущества 5 -осевого фрезерования с ЧПУ заключаются в меньшем количестве переналадок, улучшенном доступе к инструменту, более стабильных взаимосвязях элементов, использовании более коротких режущих инструментов, возможности обработки сложных поверхностей и снижении трудозатрат. Эти преимущества позволяют повысить качество и сократить весь производственный цикл.
Меньше настроек и улучшенное согласование функций.
Пятиосевое фрезерование сокращает количество переналадок, позволяя фрезе обрабатывать несколько поверхностей детали с помощью одного основного зажимного приспособления. Меньшее количество перепозиционирований означает меньшую вероятность потери базовых параметров, отклонения от правильного выравнивания и ошибок, зависящих от оператора.
Элементы, созданные в одной и той же системе координат, позволяют лучше сохранять позиционные соотношения. Это полезно для отверстий подшипников, уплотнительных поверхностей, оптических креплений, резьбовых соединений, портов для жидкостей и интерфейсов, которые должны быть выровнены по разным поверхностям.
Консолидация процессов наладки также сокращает складские запасы приспособлений, время обработки и промежуточный контроль. Наибольшая выгода часто проявляется при мелкосерийном производстве сложных деталей, где изготовление приспособлений по индивидуальному заказу с использованием угловых шаблонов в противном случае составляло бы значительную часть стоимости проекта.
Обработка сложных геометрических форм и многогранных поверхностей
Пятиосевое фрезерование позволяет создавать сложные геометрические формы путем изменения направления движения фрезы. Сложные углы, закрученные поверхности, рельефные контуры, угловые отверстия, подрезы и несколько поверхностей деталей могут быть обработаны в рамках одной скоординированной операции.
Эта возможность может заменить специальные угловые приспособления, фасонные инструменты, отдельные станки, ручную обработку или отдельные операции электроэрозионной обработки. Она также предоставляет дизайнерам больше свободы в объединении функциональных особенностей в единый компонент.
Пятиосевое перемещение не позволяет обрабатывать любые формы. Полностью закрытые полости, чрезвычайно узкие каналы, недоступные подрезы и элементы, заблокированные окружающей геометрией, могут по-прежнему требовать специальных инструментов, разделения деталей, электроэрозионной обработки, аддитивного производства или изменений в конструкции.
Улучшенный доступ к инструменту и более короткие режущие инструменты.
Пятиосевое фрезерование улучшает доступ за счет наклона инструмента или заготовки в сторону обрабатываемого элемента. Более прямой угол резания часто позволяет программисту использовать более короткий инструмент вместо того, чтобы глубоко выдвигать фрезу из держателя.
Более короткие инструменты обеспечивают большую жесткость и меньший прогиб. Это улучшает стабильность резания, точность размеров, срок службы инструмента и качество поверхности, особенно при обработке твердых материалов, глубоких стенок или тонких элементов.
Улучшенный доступ также может позволить использовать фрезу большего диаметра с более прочной геометрией. Однако при проверке зазоров необходимо учитывать держатель инструмента и корпус шпинделя, поскольку короткая фреза может приблизить держатель к заготовке.
Улучшенная точность и качество поверхности
Пятиосевое фрезерование позволяет повысить точность обработки отдельных элементов за счет сокращения количества перемещений заготовки. Этот процесс позволяет удерживать критически важные поверхности в пределах одной базовой структуры и избежать перестройки координат после каждой настройки.
Качество обработки поверхности также может улучшиться, поскольку угол наклона фрезы контролируется относительно поверхности детали. Наклон шаровой фрезы относительно ее центра повышает эффективную скорость резания и может уменьшить трение, неровности и видимые следы от инструмента.
Станок не обеспечивает автоматического повышения точности. Точность по-прежнему зависит от калибровки, термостойкости, компенсации вращения центра, жесткости зажимного приспособления, биения инструмента, параметров резания, движения материала и возможностей контроля.
Ускоренное производство и сокращение сроков выполнения заказа.
Пятиосевое фрезерование позволяет сократить время выполнения заказа за счет объединения операций, которые в противном случае потребовали бы использования нескольких приспособлений или станков. Меньшее количество ручных перепозиционирований также сокращает время ожидания между отдельными этапами производства.
Этот процесс может сократить путь от сырья до проверенного компонента, особенно для прототипов и мелкосерийного производства. Он также может уменьшить запасы незавершенного производства, поскольку деталь остается на одном станке на большей части производственного процесса.
Сложное программирование и моделирование требуют инженерного времени, поэтому 5-осевая обработка не всегда автоматически быстрее для каждой детали. Она обеспечивает наибольшую выгоду в плане производительности, когда экономия на настройке и доступе к режущему инструменту перевешивает дополнительные затраты на подготовку.
Ограничения 5-осевого фрезерования на станках с ЧПУ.
Основными ограничениями 5 -осевого фрезерования с ЧПУ являются более высокая стоимость оборудования, более сложная процедура программирования, повышенный риск столкновений, сложное техническое обслуживание и большая зависимость от квалифицированного персонала. Эти факторы могут сделать его ненужным для простых компонентов.
Более высокие затраты на оборудование и программирование.
Как правило, пятиосевые станки обходятся дороже в приобретении, обслуживании, калибровке и эксплуатации, чем базовое фрезерное оборудование. Их почасовая ставка отражает стоимость современных поворотных систем, систем управления, программного обеспечения, измерительных приборов и сервисного обслуживания.
Программирование также требует больше времени от инженера, поскольку необходимо контролировать ось инструмента, пределы вращения, зазор держателя, кинематику станка, безопасное втягивание и выходные данные постпроцессора.
Более высокая ставка может все же снизить общую стоимость, если станок заменит несколько традиционных производственных линий. Покупателям следует сравнивать весь производственный цикл, а не оценивать предложение только по времени работы станка.
Более сложное CAM-программирование
Программирование 5-осевых CAM-систем более сложное, поскольку оно одновременно управляет положением и ориентацией инструмента. Программист должен понимать как стратегию резки, так и ограничения перемещения реального станка.
К потенциальным проблемам относятся чрезмерный наклон, изменение направления вращения, сингулярности, нестабильная подача, неэффективное отведение инструмента, помехи от держателя и плохие переходы между поверхностями. Даже визуально гладкая траектория движения инструмента может привести к затруднениям при обработке после постобработки.
Качество программного обеспечения зависит от опытных программистов, подходящего CAM-программного обеспечения, проверенного постпроцессора и моделирования работы станка. Эти ресурсы особенно важны для одновременной финишной обработки дорогостоящих или труднозаменяемых деталей.
Риски столкновений и траекторий движения инструмента
Риск столкновения возрастает, поскольку режущий инструмент, держатель, шпиндель, стол, приспособление, заготовка и готовая деталь могут смещаться навстречу друг другу из-за изменения направления движения.
Проверки только кончика инструмента недостаточно. Многие аварии на 5-осевых станках происходят не на режущей кромке, а на держателе инструмента, корпусе шпинделя, столе, зажимных приспособлениях или необработанном участке заготовки.
Полномасштабное моделирование работы станка, точная сборка инструментов, зондирование, контроль безопасной плоскости и консервативные процедуры первого запуска снижают риски. Моделирование ценно, но оно не может исправить неправильные смещения, неправильно установленные приспособления или неточные данные об инструменте в цеху.
Квалифицированные операторы и управление технологическими процессами
Для 5-осевой обработки требуются опытные программисты, наладчики, операторы и инспекторы. Каждая из этих ролей должна понимать, как вращательное движение влияет на смещение заготовки, зазор между инструментом и обрабатываемой деталью, нагрузку при резании и конечные размеры.
Оператор должен проверить зажимные приспособления, инструменты, диапазон вращения, смещения, результаты измерений, состояние станка и начальное поведение при резке. Небольшая ошибка при вводе данных может стать серьезной, если стол наклонится в сторону шпинделя.
Стандартизированные листы настройки, списки инструментов, фотографии приспособлений, контроль версий, записи моделирования и процедуры изготовления первого образца помогают обеспечить воспроизводимость процесса для разных операторов и производственных партий.
В каких случаях 5-осевое фрезерование нерентабельно?
Пятиосевое фрезерование нерентабельно, если деталь имеет простую, легкодоступную геометрию и не позволяет изменить ориентацию инструмента или сократить количество переналадок. Плоский кронштейн с открытыми пазами может быть обработан быстрее на стандартном трехосевом фрезерном станке.
Также это может быть излишним, если производственная оснастка уже поддерживает эффективную многостанционную обработку или если деталь требует лишь одного простого углового элемента, который можно изготовить с помощью базовой оснастки.
Правильное решение должно учитывать время работы станка, программирование, оснастку, контроль качества, обработку, риски и объемы производства. Возможность 5-осевой обработки должна создавать измеримую производственную ценность, а не добавлять ненужную сложность.
Какие материалы подходят для 5-осевого фрезерования на станках с ЧПУ?
Большинство обрабатываемых металлов, конструкционные пластмассы, композиты, графит и некоторые виды технической керамики подходят для 5- осевого фрезерования на станках с ЧПУ. Процесс определяется перемещением станка, а фактическая совместимость материала зависит от производительности шпинделя, инструмента, жесткости, охлаждающей жидкости, пылеудаления и стратегии резки.
| Группа материалов | Типичные оценки | Характеристики обработки | Типичные 5-осевые детали |
| алюминий | 6061, 7075, 2024, 6082 | Высокие скорости резания, хорошая обрабатываемость, возможна деформация тонких стенок. | Корпуса, кронштейны, аэрокосмические конструкции, радиаторы |
| Нержавеющая сталь | 303, 304, 316, 17-4PH | Упрочнение при деформации, концентрация тепла, более высокие силы резания. | Медицинские инструменты, детали клапанов, промышленные корпуса |
| Инструментальная и легированная сталь | D2, H13, 4140, 4340 | Высокие нагрузки, износ инструмента, особенности термообработки. | Пресс-формы, штампы, приспособления, конструкционные детали |
| Титан | 2 класс, 5 класс | Низкая теплопроводность, высокий износ инструмента, упругое восстановление | Аэрокосмические конструкции, имплантаты, высокоэффективные компоненты. |
| Никелевые сплавы | Инконель, Хастеллой | Термостойкость, сильный износ инструмента, требовательный контроль стружки. | Турбины, энергетические и высокотемпературные детали |
| Медь и латунь | C101, C110, C360 | Образование заусенцев, адгезия, деформация мягких материалов. | Корпуса, электроды, тепловые и электрические компоненты для радиочастотного оборудования. |
| Инженерные пластмассы | PEEK, POM, нейлон, PC, PTFE | чувствительность к нагреву, деформация при зажиме, движение влаги. | Медицинские, автоматизированные, электронные и изоляционные компоненты. |
| композиты | CFRP, GFRP, FR4, G10 | Абразивные волокна, расслоение, пылеобразование | Панели, электронные элементы, конструкционные детали для аэрокосмической отрасли. |
| Специальные материалы | Графит, обрабатываемая керамика | Абразивная пыль, хрупкость, риск сколов по краям. | Электроды, полупроводниковые и технические компоненты |
Алюминий и алюминиевые сплавы
Алюминиевые сплавы отлично подходят для 5-осевого фрезерования, поскольку они, как правило, сочетают в себе хорошую обрабатываемость с низкой плотностью и достаточной механической прочностью. Они широко используются для корпусов, конструкционных кронштейнов, деталей систем теплоотвода, прототипов и компонентов аэрокосмической отрасли.
Материал выдерживает высокие скорости резания, но большие полости и тонкие стенки все же могут деформироваться при снятии внутреннего напряжения. Сбалансированная черновая обработка, контролируемый припуск на заготовку, надежная фиксация и чистовая обработка после снятия внутреннего напряжения могут улучшить точность размеров.
Выбор марки сплава влияет на прочность, коррозионную стойкость, качество обработки и стоимость. Например, более прочный сплав может улучшить эксплуатационные характеристики, но увеличить стоимость материала или снизить стабильность анодирования, поэтому марку сплава следует выбирать исходя из области применения, а не только из удобства обработки.
Нержавеющая сталь и инструментальная сталь
Нержавеющая сталь и инструментальная сталь подходят для 5-осевого фрезерования, если станок, инструмент и зажимные приспособления обеспечивают достаточную жесткость. Эти материалы используются для изготовления медицинских инструментов, пресс-форм, штампов, клапанов, промышленных компонентов и износостойких деталей.
Нержавеющие стали могут упрочняться при деформации, если режущий инструмент трется, а не режет, в то время как инструментальные стали могут создавать высокие усилия и вызывать износ инструмента. Стабильное зацепление, острота инструмента, контролируемый нагрев и соответствующая подача охлаждающей жидкости важны для поддержания качества размеров и поверхности.
Перед началом программирования необходимо подтвердить условия термообработки. Обработка в закаленном состоянии может уменьшить деформацию после обработки, но увеличивает стоимость инструмента и время цикла, в то время как обработка до термообработки может потребовать припуска на заготовку для последующей чистовой обработки.
Сплавы титана и никеля
Сплавы титана и никеля можно обрабатывать 5-осевым фрезером, но для этого требуются контролируемые нагрузки резания, управление тепловым режимом, жесткие инструменты и тщательное планирование срока службы инструмента. Они часто выбираются для применения в аэрокосмической, медицинской, энергетической и высокотемпературной отраслях.
Титан обладает низкой теплопроводностью, поэтому большая часть тепла, выделяемого при резании, остается вблизи режущей кромки инструмента. Никелевые сплавы также сопротивляются деформации при повышенных температурах, что увеличивает усилие резания и ускоряет износ при длительной чистовой обработке.
Пятиосевая ориентация может улучшить доступ и обеспечить возможность использования более коротких фрез, но агрессивное движение не решает проблем, связанных с обработкой материала. Для получения ценных деталей крайне важны стабильное зацепление, умеренная радиальная глубина, подходящие покрытия, подача охлаждающей жидкости и плановая замена инструмента.
Медь и латунь
Медь и латунь подходят для 5-осевого фрезерования при использовании острых инструментов, надежного зажима и эффективного удаления стружки. Типичные области применения включают электроды, корпуса ВЧ-компонентов, электрические контакты, тепловые компоненты и прецизионные разъемы.
Чистая медь может быть мягкой и липкой, что может привести к образованию заусенцев, налипанию материала на кромку или размазыванию. Латунь, обрабатываемая без особых усилий, обычно образует более короткую стружку и обеспечивает более предсказуемую поверхность, хотя состав сплава следует проверять при наличии нормативных или электрических требований.
Поскольку многие медные компоненты имеют тонкие стенки или небольшие тепловые элементы, чрезмерное зажимание может деформировать заготовку. Приспособление должно обеспечивать достаточную поддержку, не оставляя следов и не сжимая функциональные поверхности.
Инженерные пластмассы
Конструкционные пластмассы подходят для 5-осевого фрезерования при условии контроля температуры, силы зажима, остроты инструмента и стабильности материала. Полиэфирэфиркетон (PEEK), полиоксиметилен (POM), нейлон, поликарбонат, политетрафторэтилен (PTFE) и другие полимеры используются в медицинской, электронной, автоматизированной и промышленной отраслях.
Для обработки пластмасс обычно требуются острые режущие инструменты и небольшое усилие, поскольку нагрев может размягчить поверхность, образовать заусенцы или изменить размеры. Некоторые материалы впитывают влагу, в то время как другие деформируются после снятия внутреннего напряжения при интенсивном удалении материала.
Условия контроля также имеют важное значение. Размеры пластиковой детали, измеренные сразу после обработки в горячем состоянии, могут не отражать ее стабильные параметры, поэтому для деталей с жесткими допусками следует учитывать время охлаждения и контролируемую температуру измерения.
Композиты и обрабатываемая керамика
Композитные материалы и обрабатываемая керамика могут обрабатываться на 5-осевом оборудовании, но для этого требуются специализированные инструменты и контроль окружающей среды. Основные проблемы, с которыми они сталкиваются, — это абразивный износ, хрупкость, расслоение, вырывание волокон и пыль.
Углеродные и стекловолоконные композиты быстро изнашивают обычные твердосплавные кромки. Для защиты ламината и поддержания чистоты кромок необходимо правильно подобрать геометрию инструмента, направление резания, опорную конструкцию и систему пылеудаления.
Для обработки обрабатываемой керамики и графита могут потребоваться инструменты с алмазным покрытием, резка с низким уровнем вибрации и специальная система удаления пыли. Процесс также должен предотвращать попадание абразивной пыли на компоненты станка или в расположенные рядом зоны обработки металла.
Какие детали можно изготовить с помощью 5-осевого фрезерного станка с ЧПУ?
Пятиосевое фрезерование с ЧПУ позволяет изготавливать сложные многогранные, изогнутые, угловые и глубокопрофильные детали, которые трудно обработать с помощью традиционных станков. В зависимости от размера и конфигурации станка, подходят детали самых разных типов — от небольших медицинских приборов до крупных конструкционных элементов.
Многосторонние корпуса и кронштейны
Пятиосевое фрезерование позволяет изготавливать корпуса и кронштейны с углублениями, отверстиями, канавками, монтажными поверхностями и стыками с нескольких сторон. Такие детали широко используются в аэрокосмической отрасли, электронике, робототехнике, автоматизации и промышленном оборудовании.
Обработка нескольких поверхностей за одну установку помогает сохранить взаимосвязь между посадочными местами подшипников, местами расположения соединителей, уплотнительными поверхностями, резьбовыми отверстиями и опорными точками. Это снижает риск, связанный с многократным перестроением координат.
Основные конструктивные особенности включают доступ к зажимным приспособлениям, опору на стену, зазор для держателя инструмента и деформацию после удаления больших объемов материала. Устойчивое жертвенное основание или соединение типа «ласточкин хвост» могут упростить фиксацию заготовки и окончательное разделение.
Рабочие колеса и лопатки турбин
Пятиосевое фрезерование хорошо подходит для обработки рабочих колес и лопаток турбин, поскольку их изогнутые поверхности и узкие проходы требуют изменения ориентации инструмента. Фреза должна достигать пространства между лопатками, избегая при этом повреждения смежных элементов.
Черновая обработка обычно оставляет контролируемый припуск вокруг лезвия и ступицы, за которой следуют получистовая и чистовая обработки, постепенно снижающие напряжение резания. Управление осью инструмента используется для поддержания зазора и стабильного контакта вдоль аэродинамического профиля.
Для контроля качества может потребоваться сканирование, сравнение профилей или измерение на координатно-измерительной машине, поскольку обычные ручные инструменты не могут в полной мере проверить деформированные поверхности. Также необходимо контролировать износ инструмента, поскольку небольшие изменения профиля могут повлиять на эксплуатационные характеристики детали.
Сложные изогнутые и контурные детали
Пятиосевое фрезерование позволяет создавать сложные контуры, такие как пресс-формы, ортопедические компоненты, аэродинамические поверхности, крепления для оптики и изделия с заданной геометрией. Одновременное перемещение позволяет фрезе следовать как по вогнутым, так и по выпуклым поверхностям.
Качество поверхности зависит от формы фрезы, шага резца, ориентации инструмента, динамики станка и непрерывности запрограммированной траектории. Резкие изменения направления могут оставлять следы даже при правильной номинальной геометрии.
Требуемая чистота поверхности должна определяться только там, где этого требует функциональность. Очень точный контроль за формой выступов на больших декоративных или произвольных поверхностях может существенно увеличить время цикла без улучшения механических характеристик детали.
Детали с глубокими полостями и угловыми элементами
Пятиосевое фрезерование позволяет обрабатывать глубокие полости, угловые отверстия, сложные отверстия, боковые отверстия и углубления, ориентируя заготовку относительно фрезы. Это снижает зависимость от длинного инструмента и специальных приспособлений.
Прямой доступ инструмента повышает жесткость и улучшает отвод стружки, но режущему инструменту и держателю все равно необходимо достаточно места. Узкие отверстия, острые внутренние углы и глубокие замкнутые области могут оставаться сложными даже на современном оборудовании.
Конструкторам следует использовать практичные значения ширины полостей, внутренних радиусов и углов подхода. Технически достижимая деталь может оказаться дорогостоящей, если для её изготовления требуется небольшой инструмент, медленная резка, многократные отводы или специализированный контроль.
Медицинские имплантаты и прецизионные инструменты
Пятиосевое фрезерование позволяет изготавливать медицинские имплантаты, стоматологические компоненты, детали протезов, хирургические инструменты и прецизионные детали для медицинских устройств. Эти компоненты часто сочетают в себе органические контуры с контролируемыми интерфейсами и небольшими функциональными элементами.
Процесс может следовать индивидуальным особенностям пациента или анатомической геометрии, сохраняя при этом отверстия, сопрягаемые поверхности и элементы фиксации. В качестве материалов могут использоваться титан, нержавеющая сталь, сплавы на основе кобальта или высокоэффективные пластмассы.
Требования к производству выходят за рамки геометрии. В зависимости от устройства и нормативно-правовой среды может потребоваться отслеживание материалов, контролируемая обработка поверхности, удаление заусенцев, очистка, документация по контролю качества и валидация процесса.
Изготовление сложных прототипов на заказ
Пятиосевое фрезерование позволяет изготавливать прототипы по индивидуальному заказу непосредственно из твердого материала без использования специальных пресс-форм или литейных штампов. Оно полезно для тестирования конструкций, содержащих изогнутые поверхности, угловые соединения и несколько обработанных поверхностей.
Прототип может быть изготовлен из материала, близкого к предполагаемому производственному сорту, что позволяет проводить более содержательные функциональные, термические и механические испытания, чем с помощью визуальной модели.
На ранних этапах проектирования следует избегать излишней жесткости допусков и декоративной обработки. При изготовлении прототипов необходимо сосредоточиться на проверке функциональности, сборки и геометрии, прежде чем дорогостоящие детали будут запущены в серийное производство.
Типичные области применения 5-осевого фрезерования с ЧПУ
Пятиосевое фрезерование с ЧПУ используется в отраслях, где для изготовления компонентов требуется сложная геометрия, труднообрабатываемые материалы, точные взаимосвязи элементов или минимальное количество переналадок. К распространенным отраслям относятся автомобильная промышленность, промышленное оборудование, медицина, аэрокосмическая промышленность, автоматизация, электроника, робототехника, оборона и энергетика.
Автомобильная
В автомобильной промышленности эти детали применяются в головках цилиндров, впускных каналах, корпусах трансмиссий, компонентах подвески, конструкциях аккумуляторных батарей, пресс-формах и прототипах для автоспорта. Зачастую эти детали имеют многогранные элементы крепления и сложные поверхности обтекания.
Пятиосевая обработка сокращает количество переналадок, обеспечивая при этом доступ к угловым отверстиям и областям сложной формы. Основные риски включают деформацию тонких стенок, большой съем материала и поддержание соосности между подшипниками, уплотнениями и крепежными элементами.
Промышленное оборудование
В промышленном оборудовании применяются корпуса клапанов, корпуса насосов, компоненты компрессоров, коллекторы, рабочие колеса, оснастка и детали машин, изготовленные по индивидуальному заказу. Многие из них объединяют в одном компоненте порты, уплотнительные поверхности, отверстия и элементы крепления.
Пятиосевой доступ помогает оптимизировать эти операции, но для обработки тяжелых деталей могут потребоваться станки с достаточной грузоподъемностью и крутящим моментом поворотного стола. Конструкция зажимного приспособления должна обеспечивать поддержку компонента, не блокируя каналы подачи жидкости или поверхности контроля.
Мед
В медицинской сфере применяются ортопедические имплантаты, стоматологические компоненты, хирургические инструменты, протезы и детали диагностических устройств. Геометрия может сочетать в себе органические контуры с очень маленькими отверстиями, пазами или сопрягающими элементами.
Пятиосевая обработка обеспечивает доступ и непрерывность поверхности, а производственный план должен также контролировать образование заусенцев, загрязнений, обеспечивать отслеживаемость и контроль качества. Документация поставщика и его возможности по финишной обработке могут быть столь же важны, как и сам станок.
Аэрокосмическая индустрия
В аэрокосмической отрасли эти компоненты применяются в таких изделиях, как лопатки турбин, рабочие колеса, несущие кронштейны, перегородки, корпуса, детали двигателей и аэродинамические поверхности. В этих компонентах часто используются алюминий, титан, нержавеющая сталь или никелевые сплавы.
Пятиосевая обработка позволяет обрабатывать тонкие стенки, глубокие пазы, криволинейные профили и детали с уменьшенным весом. При планировании процесса необходимо учитывать деформацию, износ инструмента, точность профиля, сертификацию материалов и подробную отчетность по размерам.
Автоматизация
Области применения автоматизации включают в себя корпуса захватов, концевые оснастки манипуляторов, крепления для датчиков, зажимные приспособления, устройства позиционирования и специализированное производственное оборудование. Эти детали часто объединяют несколько функций в компактной конструкции.
Пятиосевое фрезерование позволяет сократить количество собираемых компонентов за счет объединения интерфейсов, воздушных каналов, углов крепления и углублений для снижения веса. При этом готовая деталь должна обеспечивать стабильные базовые точки и воспроизводимые интерфейсы для сборки.
Электроника
В области электроники это корпуса для радиочастотных устройств, радиаторы, оптические крепления, корпуса разъемов, тестовые приспособления, прецизионные шасси и компоненты для управления тепловым режимом. Компактные конструкции могут содержать угловые элементы и выемки на нескольких поверхностях.
Пятиосевой доступ полезен для поддержания взаимосвязи между отверстиями разъемов, уплотнительными поверхностями, тепловыми интерфейсами и монтажными отверстиями. Контроль заусенцев, внешний вид поверхностей, проводимость и припуск на покрытие часто влияют на план технологического процесса.
Робототехника
В области робототехники применяются корпуса шарниров, детали приводов, конструктивные элементы, облегченные манипуляторы, захваты и опоры для датчиков. Эти компоненты часто сочетают в себе снижение веса с точным сопряжением подшипников и двигателей.
Пятиосевая обработка позволяет создавать изогнутые легкие конструкции, сохраняя при этом критически важные отверстия и монтажные поверхности. Основные сложности заключаются в деформации тонких участков и поддержании жесткости после удаления больших объемов материала.
Аэрокосмическая и оборонная
Области применения в аэрокосмической и оборонной отраслях включают двигательные установки, системы обнаружения, оптические системы, системы связи, системы наведения и конструкционные компоненты. Проекты могут включать работу со сложными материалами, контролируемыми профилями и сложной многогранной геометрией.
Помимо механической обработки, поставщику может потребоваться обеспечить отслеживаемость, контролировать документацию, проводить специальные проверки, соблюдать экспортные требования и обеспечивать безопасное обращение с информацией по проекту.
Нефть и газ
В нефтегазовой отрасли эти детали применяются в буровом оборудовании, корпусах клапанов, компонентах регулирования потока, коллекторах, деталях насосов и уплотнительных элементах. Эти детали могут иметь сложные отверстия, угловые каналы и быть изготовлены из коррозионностойких сплавов.
Доступ по 5 осям позволяет сократить время на переналадку и улучшить взаимодействие между путями потока и уплотнительными поверхностями. При проектировании необходимо учитывать твердые материалы, глубокие отверстия, геометрию, зависящую от давления, и сложные условия контроля.
Рекомендации по проектированию 5-осевых фрезерных станков с ЧПУ
Удачная 5 -осевая конструкция обеспечивает четкие базовые точки, практичные допуски, достаточный доступ к инструменту, устойчивые стенки, полезные радиусы скругления углов и адекватный зазор для зажимных приспособлений. Возможности 5- осевой обработки должны решать функциональные задачи, а не оправдывать излишнюю геометрию.

Определение функциональных допусков и базовых параметров
Функциональные допуски и базовые параметры должны описывать, как компонент устанавливается, выравнивается, герметизируется или перемещается в процессе сборки. Они должны фокусировать контроль процесса на тех характеристиках, которые непосредственно влияют на производительность.
Для многогранных элементов следует использовать стабильную базовую систему координат, которую можно установить в приспособлении и воспроизвести в процессе контроля. Неправильный выбор базовой системы может затруднить обработку с приемлемым допуском или сделать невозможным его стабильное измерение.
Избегайте применения жестких допусков ко всем параметрам. Излишний контроль увеличивает количество проходов чистовой обработки, время проверки, частоту смены инструмента, требования к условиям окружающей среды и риск брака, не улучшая при этом функциональность.
Улучшение доступа к инструменту и углов резки.
Доступ инструмента должен обеспечивать беспрепятственный доступ как режущей кромки, так и держателя инструмента к поверхности. Пятиосевое перемещение улучшает направление подхода, но не позволяет пропустить сплошной держатель через окружающую геометрию.
Открытые пути доступа, разумные зазоры и практичные углы наклона позволяют использовать более короткие инструменты и более прочные держатели. Эти решения повышают жесткость и делают процесс менее чувствительным к вибрации и деформации.
Конструкторам следует учитывать всю конструкцию инструмента в целом, а не только диаметр режущей кромки. Узкий участок может вмещать режущий инструмент, но при этом препятствовать достижению держателем или шпинделем необходимой глубины.
Избегайте слишком глубоких кариесов.
Чрезмерно глубокие полости увеличивают вылет инструмента, вибрацию, накопление стружки и время обработки. 5-осевой наклон может улучшить доступ, но не устраняет всех ограничений, связанных с глубиной обработки.
По возможности уменьшите глубину полости, увеличьте ширину отверстия, используйте ступенчатые участки или разделите деталь на обрабатываемые секции. Большие технологические отверстия также могут улучшить очистку, нанесение покрытия и контроль после обработки.
Глубокая полость должна быть оправдана своей функциональностью. Если глубина лишь уменьшает вес или создает незаметный декоративный элемент, то более простая полость может обеспечить аналогичную производительность при меньших затратах.
Используйте практичные внутренние радиусы скругления углов.
Практичные внутренние радиусы закругления углов позволяют стандартным концевым фрезам поддерживать плавное движение и стабильное зацепление режущей кромки. Внутренний угол не может быть идеально острым, если он образуется вращающейся цилиндрической фрезой.
Радиус, превышающий радиус инструмента, предотвращает полное зацепление режущей кромки в углу. Это уменьшает скачки силы резания, вибрацию, нагрев и видимые следы.
Для обработки очень малых радиусов требуются инструменты малого диаметра, которые менее жесткие и медленно удаляют материал. Увеличение некритического радиуса может сократить время цикла и снизить риск повреждения инструмента без изменения функциональности детали.
Контроль тонких стен и неподдерживаемых элементов
Тонкие стенки должны быть достаточно толстыми и прочными, чтобы противостоять силе резания, давлению зажима и напряжениям материала. Высокие или неровные стенки могут изгибаться во время обработки и снова смещаться после снятия зажима.
Сбалансированная черновая обработка, чередование резов, легкие чистовые проходы, временные опорные ребра и тщательно расположенные зажимы могут уменьшить деформацию. Однако контроль технологического процесса не может полностью компенсировать крайне слабую конструкцию.
Толщину стенки следует выбирать в зависимости от материала, высоты, длины, допуска и качества обработки поверхности. Тонкая алюминиевая стенка может вести себя совершенно иначе, чем деталь аналогичного размера из нержавеющей стали или пластика.
Планирование установки крепежных элементов и оснастки.
Вопрос крепления заготовки следует рассмотреть до окончательного утверждения геометрии. Производителю необходимы жесткие поверхности или временные элементы, которые можно закрепить без повреждения функциональных зон.
Использование дополнительных выступов, оснований типа «ласточкин хвост», съемных заготовок, специальных мягких зажимов или приспособлений для нулевой точки может улучшить доступ и повторяемость. Эти элементы должны обеспечивать поддержку, оставляя при этом важные поверхности открытыми.
Повернутый объем всей детали и зажимного приспособления должен оставаться внутри габаритов станка. Также должен быть обеспечен зазор для измерения, смены инструмента, удаления стружки и безопасного отвода заготовки.
Упрощение нефункциональной сложности
Нефункциональную сложность следует устранять, если она не улучшает производительность, сборку, вес или внешний вид. Каждый сложный угол, малый радиус, декоративный карман или поверхность произвольной формы увеличивают трудозатраты на программирование и обработку.
Упрощение конструкции может позволить использовать более крупные инструменты, обеспечить более плавные траектории движения инструмента, уменьшить количество ориентаций, упростить контроль качества и снизить риск брака. Это также может снизить затраты на будущие доработки конструкции.
Анализ DFM (проектирование для производства) должен определить, какие элементы действительно требуют 5-осевой обработки, а какие можно заменить более простой геометрией. Это помогает сохранить инженерный замысел без дополнительных затрат на ненужные перемещения станка.
Как оптимизировать процесс 5-осевого фрезерования?
Оптимизация процесса 5 - осевого фрезерования достигается за счет использования жестких инструментов, стабильного зацепления, контролируемой ориентации инструмента, проверенного моделирования и планового управления нагревом, износом и деформацией. Оптимизация должна повышать повторяемость, а не только сокращать запрограммированный цикл.
Выберите подходящие режущие инструменты
Подходящие режущие инструменты соответствуют материалу, размеру обрабатываемого элемента, необходимой длине резания, состоянию поверхности и стратегии резки. Короткие инструменты следует использовать, если это позволяет геометрия, поскольку они обеспечивают лучшую жесткость.
Материал инструмента, покрытие, количество канавок, угол наклона спирали, подготовка кромки и тип держателя влияют на образование стружки, нагрев, силу резания и срок службы инструмента. Инструмент, оптимизированный для алюминия, может плохо работать с титаном или абразивными композитами.
Инструменты с длинной стрелой и малым диаметром следует использовать только для тех задач, которые действительно в них нуждаются. В тех случаях, когда использование таких инструментов неизбежно, необходимо тщательно контролировать нагрузку при резке, биение, балансировку держателя и интервалы замены.
Оптимизация траекторий движения инструмента и его ориентации.
Оптимизированные траектории движения инструмента обеспечивают стабильное зацепление фрезы и предотвращают ненужные вращательные движения. Угол наклона инструмента должен обеспечивать доступ и зазор без резких изменений оси.
Плавные соединительные движения, контролируемые углы наклона и перемещения, постоянное направление резки и постепенные переходы улучшают работу станка. Они также могут уменьшить количество следов в местах пересечения смежных путей чистовой обработки.
Программисту следует анализировать фактическое перемещение осей, а не только точку контакта на модели. Небольшое изменение на кончике инструмента может потребовать большого или быстрого вращательного движения, когда режущий инструмент находится далеко от центра вращения станка.
Используйте обнаружение столкновений и моделирование машин.
Система обнаружения столкновений должна включать режущий инструмент, держатель, шпиндель, стол, приспособление, заготовку, готовую деталь и корпус станка. Проверка только режущей кромки не отражает реального риска для цеха.
В моделировании работы станка следует использовать правильную конфигурацию вращения, ограничения по перемещению, данные об оси вращения и узлы инструмента. В общем моделировании может быть разрешена траектория, недоступная для реального станка.
Проверенное моделирование сокращает время проверки, но при первом производственном цикле все равно следует соблюдать осторожность при контроле подачи, проверке смещения, зондировании и наблюдении. Цифровая верификация не может обнаружить неправильно установленное приспособление.
Регулировка скорости подачи, скорости вращения шпинделя и зацепления инструмента.
Скорость подачи, частота вращения шпинделя и угол зацепления фрезы должны соответствовать материалу, геометрии инструмента, жесткости станка и предполагаемому режиму работы. Стабильная толщина стружки важнее, чем использование максимально доступной скорости.
Черновая обработка с постоянным усилием помогает избежать резких скачков нагрузки в углах и узких местах. Параметры чистовой обработки должны контролировать высоту зубцов, направление резания, температуру и качество кромки, а не просто уменьшать подачу.
Вращательное движение может влиять на подачу наконечника инструмента, даже если отдельные оси движутся медленно. Современные контроллеры и CAM-системы могут компенсировать это, но программисту все равно следует проанализировать результирующее движение и поверхность.
Контроль износа инструмента, перегрева и деформации деталей.
Износ инструмента, нагрев и деформация должны контролироваться до того, как они повлияют на размеры или качество поверхности. Программы для 5-осевых станков часто содержат длительные циклы чистовой обработки, в которых постепенное изнашивание инструмента может изменить конечный профиль.
Прогрев станка, стабилизация температуры охлаждающей жидкости, плановая замена инструмента, контроль срока службы инструмента и контроль в процессе обработки могут повысить стабильность результатов. При обработке дорогостоящих деталей не следует полагаться на то, что режущий инструмент прослужит до видимого отказа.
Деформацию детали следует устранять путем сбалансированного удаления материала, черновой обработки с нескольких сторон, контролируемого зажима, снятия внутренних напряжений и чистовой обработки после стабилизации детали.
Обработка поверхности деталей, обработанных 5-осевым фрезерованием.
К распространенным методам обработки поверхности деталей, обработанных на 5- осевом фрезерном станке, относятся анодирование, гальваническое покрытие, порошковая покраска, термообработка, полировка и пескоструйная обработка. Правильный выбор метода обработки зависит от материала, коррозионной стойкости, твердости, электропроводности, внешнего вида и требуемых размеров.

| Обработка поверхности | Типичные материалы | Главное предложение | Производственное рассмотрение |
| анодирование | алюминий | Коррозионная стойкость, твердость, внешний вид | Покрытие влияет на размеры, а цвет может варьироваться в зависимости от сплава. |
| гальванопокрытие | Сталь, медь, латунь, отборные сплавы | Коррозия, проводимость, износ, внешний вид | Резьбу и плотную посадку, возможно, потребуется замаскировать. |
| Порошковое покрытие | Алюминий и сталь | Прочное защитное и декоративное покрытие | Толстый слой покрытия может заполнить мелкие детали. |
| Термическая обработка | Сталь, алюминий, титановые сплавы | Прочность, твердость, контроль напряжения | Для устранения деформации может потребоваться чистовая механическая обработка. |
| Полировка: | Металлы и некоторые виды пластмасс | Гладкость и эстетичный вид | Может скруглять края или изменять мелкие детали. |
| Дробеструйная обработка | Алюминий, нержавеющая сталь, другие металлы | Однородная матовая текстура | Обработка и маскировка влияют на консистенцию косметического покрытия. |
анодирование
Анодирование — это электрохимическая обработка, используемая главным образом для улучшения коррозионной стойкости, твердости поверхности и внешнего вида алюминиевых компонентов. Оно также может придавать изделию декоративный цвет.
Нанесение покрытия изменяет конечные размеры обработанных поверхностей, что важно для отверстий, резьбы, уплотнительных поверхностей и плотной посадки. На чертеже следует уточнить, относятся ли размеры к состоянию до или после анодирования.
Сплав и состояние поверхности влияют на цвет и однородность. Для деталей, которые должны идеально совпадать по внешнему виду, следует использовать контролируемые партии материалов и применять одинаковые процедуры механической обработки и пескоструйной обработки.
гальванопокрытие
Электролитическое покрытие наносит на деталь металлический слой, такой как никель, цинк, хром или другое покрытие. Оно используется для защиты от коррозии, повышения проводимости, износостойкости или улучшения внешнего вида.
Толщина покрытия может влиять на мелкие отверстия, резьбу, посадку и острые кромки. Функциональные зоны могут потребовать маскирования, и в спецификации покрытия должны быть указаны как материал, так и требуемая толщина.
Сложная 5-осевая геометрия может создавать проблемы с распределением покрытия в углублениях и глубоких полостях. Поставщик финишной обработки должен проверить, возможно ли равномерное покрытие данной геометрии.
Порошковое покрытие
Порошковая покраска обеспечивает прочное защитное и декоративное покрытие для алюминия, стали и других подходящих металлов. Она широко используется для корпусов, кронштейнов, рам и открытых компонентов оборудования.
Покрытие толще, чем большинство слоев гальванического или анодированного покрытия. Для небольших отверстий, резьбы, точек заземления, герметизирующих интерфейсов и поверхностей точного сопряжения обычно требуется маскирование.
Острые кромки могут покрываться краской менее равномерно, чем широкие поверхности, а глубокие углубления трудно равномерно покрыть краской. Перед началом производства следует проверить конструкцию кромки и ориентацию подвеса.
Термическая обработка
Термическая обработка изменяет механические свойства, твердость, прочность или внутренние напряжения металлических деталей. Она может применяться перед черновой обработкой, между этапами механической обработки или после основного удаления материала.
Последовательность обработки влияет на стабильность размеров. Обработка после закалки увеличивает износ инструмента, а термообработка после механической обработки может деформировать отверстия, плоскостность, положение и тонкие стенки.
Для ответственных компонентов может потребоваться черновая механическая обработка, снятие напряжений, термообработка и окончательная чистовая обработка. В чертеже и требованиях к закупке должны быть четко указаны необходимые условия.
Полировка и дробеструйная обработка
Полировка и пескоструйная обработка изменяют текстуру и внешний вид обработанных деталей. Полировка уменьшает шероховатость или создает отражающую поверхность, в то время как пескоструйная обработка обеспечивает более равномерную матовую отделку.
Ручная полировка может сглаживать острые края, размывать мелкие детали и изменять локальные размеры. Поэтому требования к внешнему виду должны определять контролируемые поверхности и допустимые направляющие метки.
Пескоструйная обработка может скрыть незначительные отклонения траектории движения инструмента, но не удалит глубокие следы от резца или геометрические ошибки. Перед косметической обработкой детали следует обработать до соответствующего базового уровня чистоты поверхности.
Какие факторы влияют на стоимость 5-осевого фрезерования на станках с ЧПУ?
Стоимость 5 -осевого фрезерного станка с ЧПУ зависит от материала, размера заготовки, геометрии, допусков, качества поверхности, программирования, настройки, оснастки, контроля качества, объема производства и сроков выполнения заказа. Почасовая ставка станка — это лишь часть общей стоимости.
Материал и размер запаса
Материал влияет на стоимость за счет закупочной цены, скорости резания, износа инструмента, потребности в охлаждающей жидкости и сложности обработки. Обработка титановых и никелевых сплавов, как правило, требует больше времени и инструмента, чем обработка алюминия или легкообрабатываемой латуни.
Размер заготовки определяет, сколько материала необходимо удалить. Легкая готовая деталь может оказаться дорогой, даже если она изначально представляет собой большую заготовку и требует значительной черновой обработки.
Использование заготовок, изготовленных методом ковки или литья с минимальными потерями, позволяет сократить количество отходов при приемлемых объемах производства. Однако это может привести к увеличению требований к оснастке, минимальному объему заказа или срокам выполнения, что нерентабельно для опытных образцов.
Геометрия детали и удаление материала
Сложная геометрия увеличивает затраты, если требуется ограниченный доступ, множество инструментов, малый шаг обработки, медленная чистовая обработка или многократная смена осей инструмента. Глубокие полости и тонкие стенки также повышают риск.
Большие коэффициенты съема материала увеличивают время черновой обработки, объем стружки, износ инструмента и необходимость контроля деформации. В процессе может потребоваться поэтапная черновая обработка или промежуточная релаксация перед чистовой обработкой.
Устранение нефункциональной сложности зачастую является наиболее эффективным способом снижения затрат. Небольшое изменение конструкции может позволить использовать более крупную фрезу, более короткий инструмент, более простое приспособление или ускорить контроль качества.
Допуски и качество поверхности
Более жесткие допуски увеличивают затраты, поскольку требуют более стабильных условий, чистовой обработки, контроля инструмента, зондирования и проверки. Они также могут увеличить риск брака.
Для получения высококачественной обработки поверхности требуются меньшие шаги резания, контролируемое направление резки, большее количество проходов, а иногда и ручная полировка. Обработка больших участков произвольной формы может занимать значительное время на станке.
Только функциональные поверхности должны подвергаться строгому контролю. Для некритических областей обычно достаточно общих допусков и стандартной механической обработки.
Сложность программирования и настройки
Стоимость программирования возрастает при одновременном перемещении, множестве ориентаций обработки, элементах, чувствительных к столкновениям, и сложной обработке поверхности. Инженер CAM также должен проверить перемещение станка после обработки.
В стоимость подготовки производства входят: заготовка материала, проектирование оснастки, мягкие зажимные губки, процедуры измерения, подготовка инструмента и первичная проверка готовой продукции.
Повторные заказы распределяют эти фиксированные инженерные затраты на большее количество компонентов. Таким образом, стабильные модификации и многоразовые приспособления улучшают экономику производства.
Требования к инструментам и приспособлениям
Стоимость оснастки зависит от материала режущего инструмента, покрытия, размера, вылета, держателя и предполагаемого срока службы. Твердые сплавы, абразивные композиты и небольшие чистовые инструменты могут потребовать частой замены.
Изготовление специальных приспособлений обходится дороже стандартных тисков, но может улучшить доступ, повторяемость и сократить время цикла. Хорошо спроектированное приспособление также может уменьшить вариативность результатов контроля.
Для прототипов простая временная фиксация заготовки может быть экономичнее, чем специальное приспособление. В серийном производстве использование систем с нулевой точкой или многокомпонентных систем может оправдать затраты времени на переналадку.
Объем производства и сроки поставки
Объемы производства влияют на распределение затрат на программирование, настройку, оснастку и контроль качества. 5-осевое фрезерование может быть экономичным для прототипов, поскольку позволяет избежать использования специальных пресс-форм и угловых зажимов.
Для серийного производства оптимизированные приспособления, проверенные программы и контролируемые данные о сроке службы инструмента могут снизить себестоимость единицы продукции. При определении размера партии также следует учитывать объем незавершенного производства, возможности контроля качества и наличие материалов.
Сокращение сроков выполнения заказов может привести к увеличению затрат, если оно требует приоритетного планирования, срочной поставки материалов, быстрой закупки инструментов, сверхурочной работы или прерывания производственных планов.
Как выбрать поставщика услуг 5-осевого фрезерного станка с ЧПУ?
Выбор поставщика 5 - осевых фрезерных станков с ЧПУ должен основываться на возможностях станка, опыте программирования, знании материалов, ресурсах контроля качества, системах управления качеством, коммуникации и производственной поддержке. Наличие 5 -осевого станка само по себе не доказывает производственную компетентность.
Размеры станка и конфигурация осей
Размеры станка и конфигурация осей должны соответствовать размерам детали, ее весу, зазору для вращения и требованиям к шпинделю. Один лишь номинальный ход не гарантирует безопасного вращения детали.
Пятиосевой вертикальный обрабатывающий центр с ЧПУ может быть эффективен для изготовления компактных прецизионных компонентов, в то время как более крупный рабочий стол или головное оборудование могут лучше подойти для тяжелых конструкций и длинных деталей.
Перед подтверждением технологичности изготовления поставщик должен оценить все параметры вращения, высоту зажимного приспособления, зазор между шпинделем и инструментом, а также допустимую нагрузку при вращении.
Материальный и отраслевой опыт
Опыт работы с материалами помогает поставщику выбрать подходящие инструменты, параметры резки, охлаждающую жидкость, приспособления и методы контроля деформации. Пятиосевое перемещение не заменяет знания о поведении сложных материалов.
Опыт работы в отрасли важен, когда проект требует отслеживаемости, сертификации, контролируемой отделки, нормативной документации или специализированной инспекции.
Примеры сопоставимых компонентов более полезны, чем общие заявления о возможностях. Поставщик должен уметь объяснить риски и технологический процесс производства для конкретной геометрии и материала.
Возможности программирования и моделирования CAM-систем
Поставщик должен использовать подходящее программное обеспечение CAM, специализированные постпроцессоры и полное моделирование столкновений. Эти системы преобразуют проект в безопасное и управляемое движение станка.
Уточните, включает ли моделирование реальные шпиндель, поворотный стол, приспособления, держатели инструмента, заготовку и ограничения по перемещению. Одного моделирования кончика инструмента недостаточно для сложных работ по 5-осевой обработке.
Зрелый процесс программирования включает в себя контроль версий, документированные сборки инструментов, контролируемую проверку и верификацию размещенного кода ЧПУ, а не полагаться только на исходную CAM-модель.
Возможности контроля допусков и инспекции
Допуски должны подтверждаться калиброванным измерительным оборудованием и методами, позволяющими получить доступ к сложным элементам компонента. Простое указание на допустимые отклонения недостаточно.
Для обработки отверстий под углом, профилей произвольной формы, многогранного расположения и сложных базовых точек может потребоваться контроль с помощью координатно-измерительной машины, оптическое сканирование или специальные приспособления.
Поставщик должен объяснить, как будет устанавливаться базовая система чертежа как в процессе обработки, так и при контроле качества. Надёжный контроль элемента невозможен, если метод измерения не воспроизводит заданную эталонную структуру.
Обеспечение качества и сертификация
Контроль качества должен включать в себя идентификацию материалов, внесение изменений в чертежи, настройку оборудования, изготовление оснастки, проверку качества, выявление несоответствий, финишную обработку и отгрузку. Сертификация поддерживает систему, но не заменяет ежедневную дисциплину в процессе производства.
Протоколы проверок, отчеты о первом изготовлении образцов, сертификаты на материалы и технологическая документация должны быть доступны по мере необходимости для выполнения проекта.
Необходимый уровень качества зависит от рисков, связанных с применением. Для визуального прототипа может потребоваться базовая проверка размеров, в то время как для аэрокосмических, медицинских или работающих под давлением компонентов может потребоваться подробная прослеживаемость.
Сроки выполнения, коммуникация и поддержка производства.
Надежная поддержка производства включает в себя четкую обратную связь по DFM (проектированию для технологичности), реалистичное планирование, оперативную инженерную связь и контролируемые изменения в проекте.
Квалифицированный поставщик услуг 5-осевой обработки на станках с ЧПУ должен выявить труднодоступные геометрические элементы, ненужные допуски, риски деформации, допуски на покрытие и возможности экономии средств до начала обработки.
Для обеспечения возможности повторного производства поставщик должен сохранять контролируемые программы, информацию о оснастке, планы контроля качества, данные об инструменте и историю производства. Это гарантирует стабильное качество при повторном заказе компонента.
Часто задаваемые вопросы (FAQ)
В чем разница между 3-осевыми, 4-осевыми и 5-осевыми фрезерными станками с ЧПУ?
Трехосевой фрезерный станок с ЧПУ перемещается вдоль осей X, Y и Z и обрабатывает элементы преимущественно в одном направлении. Четырехосевой фрезерный станок добавляет одну вращательную ось для цилиндрических или многогранных деталей. Пятиосевой фрезерный станок добавляет две вращательные оси, что позволяет обрабатывать сложные углы и несколько граней за одну установку. Это сокращает количество переналадок, ошибок выравнивания и общее время обработки сложных компонентов.
Действительно ли 5-осевая обработка на станках с ЧПУ быстрее?
Пятиосевая обработка на станках с ЧПУ часто быстрее для сложных деталей, поскольку позволяет объединить от трех до пяти традиционных настроек в одну основную. Это сокращает количество перепозиционирований, смен приспособлений, выравнивания и промежуточного контроля. Однако программирование CAM-системы и моделирование столкновений обычно занимают больше времени. Для простых пластин или открытых углублений трехосевой станок может обеспечить более короткий цикл и меньшую общую стоимость.
В чём разница между 5-осевой и 6-осевой обработкой на станках с ЧПУ?
Пятиосевой станок с ЧПУ использует три линейные оси и две вращательные оси для обработки большинства сложных многогранных и профилированных деталей. Шестиосевой станок добавляет еще одно управляемое движение, обеспечивая больший доступ к ограниченной геометрии или поддерживая комбинированные операции фрезерования и токарной обработки. Дополнительная ось повышает гибкость, но также увеличивает стоимость оборудования, сложность программирования, риск столкновений и требования к проверке процесса.
Заключение
Пятиосевое фрезерование с ЧПУ сочетает три линейных перемещения с двумя вращательными для изготовления сложных, многогранных, угловых и контурных деталей. Его основное преимущество заключается в сокращении времени на переналадку, улучшении доступа к инструменту, сохранении взаимосвязей элементов, использовании более коротких фрез и обеспечении высококачественной обработки поверхностей. Успешные результаты по-прежнему зависят от практичного проектирования, проверенного CAM-программирования, стабильной фиксации заготовки, моделирования столкновений, контролируемого инструмента и надлежащего контроля качества.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ и изготовления металлических и пластиковых компонентов на заказ. Наши возможности позволяют создавать прототипы и мелкосерийные детали, требующие многоосевого фрезерования, сложной геометрии, контролируемых допусков, анализа материалов, учета технологичности производства (DFM), контроля размеров, чистовой обработки поверхности и надежной поддержки производства.
















