
ABS-ul este unul dintre materialele inginerești indispensabile în industria prelucrătoare. Fiind un polimer termoplastic durabil și economic, ABS-ul joacă un rol important în multe industrii cheie, de la automobile la electrocasnice, de la electronice de larg consum la materiale de construcții. Acest articol oferă o prezentare generală cuprinzătoare a proprietăților de bază ale ABS-ului, a metodelor de producție, a tehnologiilor de procesare și a aplicațiilor sale în diferite domenii.
Ce este plasticul ABS
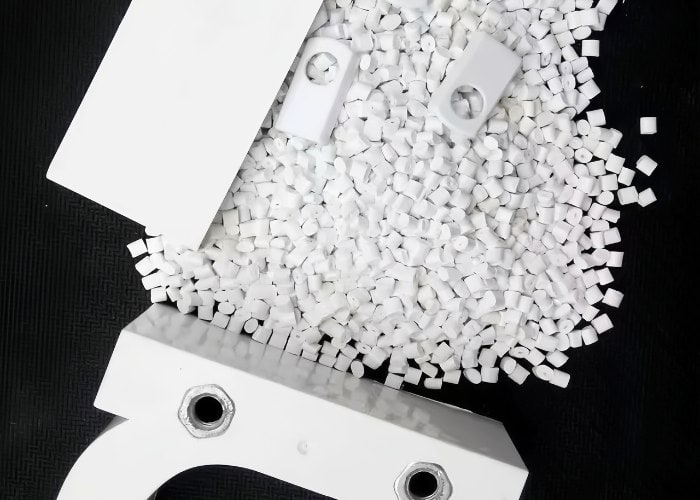
Plasticul ABS este produs prin sinteză chimică și nu este derivat direct din resurse naturale. Este produs prin polimerizarea a trei substanțe chimice: acrilonitril, butadienă și stiren. Aceste substanțe chimice sunt de obicei preparate prin reacții chimice complexe în timpul rafinării petrolului și al proceselor chimice. ABS-ul se prezintă de obicei în trei forme: placă, tijă și peletă.
Proprietăți mecanice tipice ale materialului ABS
Avantaje
- Duritate ridicată: Are o bună rezistență la impact, iar la temperaturi mai scăzute (-20℃) poate menține un anumit grad de tenacitate.
- Ușor de procesatEste ușor de prelucrat și de modelat, potrivit pentru: Prelucrare CNC, turnare prin injecție, extrudare, sudare.
- Suprafață netedăPărțile sale au o suprafață netedă, ușor de imprimat și vopsit.
- Rentabil: Este mai puțin costisitor decât multe alte materiale plastice inginerești.
Dezavantaje
- Rezistență slabă la temperatură: ABS-ul nu poate fi utilizat în medii cu temperaturi ridicate. Intervalul de topire al ABS-ului este de aproximativ 190°C până la 270°C (374°F până la 518°F), iar expunerea prelungită la temperaturi ridicate poate duce la deformarea sau îngălbenirea materialului.
- Rezistență chimică slabă: ABS-ul este sensibil la acizi puternici, alcali și anumiți solvenți organici și nu este potrivit pentru utilizarea în aceste medii specifice.
Tipuri și grade de ABS Plastic
1. General PABS cu scop
- Acesta este cel mai comun tip de ABS și este utilizat într-o varietate de aplicații industriale generale, cum ar fi carcasele electrocasnicelor, jucăriile și unele piese neportante.
- Proprietăți mecanice și de prelucrare bune pentru majoritatea proceselor standard de turnare prin injecție și extrudare.
2. Foarte MABS mobil
- Special conceput pentru turnarea prin injecție a produselor complexe, cu pereți subțiri, cu fluiditate mai mare.
- Materialul poate curge mai rapid în matriță și poate umple geometrii fine și complexe.
3. Înalt IABS de impact
- Rezistența la impact a ABS-ului a fost îmbunătățită printr-o formulă modificată pentru aplicații care necesită o tenacitate și o rezistență la impact mai mari.
- Utilizat în mod obișnuit pentru piese și produse legate de siguranță pentru utilizare în exterior.
4. Foarte Hmânca-RABS rezistent
- Modificarea ABS-ului standard îmbunătățește rezistența la căldură a materialului, care poate rezista la temperaturi de funcționare mai ridicate.
- Ideal pentru interioare auto, echipamente electronice și alte aplicații care pot fi expuse la medii cu temperaturi mai ridicate.
5. ABS transparent
- Oferă o mai bună transparență pentru produsele care necesită o fereastră sau un aspect transparent, cum ar fi panourile electrocasnicelor și jucăriile.
- Materialul nu este de obicei complet transparent, iar transparența sa poate fi îmbunătățită dramatic cu aditivi și formulări specifice.
6. Flacără RABS rezistent
- ABS cu adaos de ignifugați pentru aplicații care necesită respectarea unor standarde specifice de ignifugare, cum ar fi componentele electronice și electrice.
- Încetinește răspândirea flăcărilor și reduce riscul de incendiu.
7. ABS îmbunătățit
- ABS-ul armat cu fibră de sticlă sau cu fibră de carbon oferă o rezistență mecanică și o rigiditate mai mari.
- De obicei, utilizat în aplicații inginerești unde este necesară rezistență și rigiditate suplimentare.
8. Regenerabilă sau Bio-BABS bazat
- Noi materiale ABS în curs de dezvoltare, fabricate din materiale parțial bio sau reciclate, pentru a îmbunătăți sustenabilitatea mediului.
- Reduce dependența de combustibilii chimici și petrolieri tradiționali și oferă performanțe similare cu ABS-ul tradițional.
Cum se produc ABS Plastic
Materialele plastice ABS sunt produse în principal prin polimerizare în emulsie, polimerizare în suspensie sau polimerizare în masă continuă. Fiecare proces de producție are propriile caracteristici:
- Polimerizare prin emulsie: este una dintre cele mai comune metode de producere a ABS și implică polimerizarea monomerilor într-o fază apoasă. Această metodă produce particule de ABS cu o structură foarte fină și este potrivită pentru aplicații care necesită un finisaj de suprafață ridicat.
- Polimerizare în suspensie: este suspensia și polimerizarea monomerilor în apă sub formă de picături mici. Această metodă produce particule ABS mai mari decât polimerizarea în emulsie și este de obicei utilizată pentru aplicații care necesită particule mai mari.
- Polimerizare în masă continuă: o metodă de producție extrem de eficientă care permite producția continuă de ABS și o eficiență sporită a producției. Este potrivită pentru producția de masă și poate controla eficient proprietățile fizice și chimice ale produsului.
P diferitrocessing Tehnologii pentru materialul ABS
Materialele plastice ABS pot fi prelucrate într-o varietate de moduri, selectate în funcție de funcția produsului și cerințele de toleranță:
1. CNC Prelucrare de ABS plastic
Prelucrarea CNC este o tehnologie de prelucrare care taie materialul cu ajutorul unei scule (prelucrare subtractivă), incluzând în principal frezarea CNC și strunjirea CNC , care taie, găurește și frezează plăci sau bare și este potrivită pentru fabricarea de piese complexe sau în loturi mici.
Sfaturi cheie pentru prelucrarea CNC:
Sfatul 1: Alegerea sculei (frezei): Selectați scule de tăiere potrivite pentru plasticul ABS și folosiți scule de tăiere din aluminiu.
Sfatul 2: Setarea parametrilor de tăiere: Reduceți corespunzător viteza axului pentru a preveni topirea materialului și a reduce tensiunea internă.
Sfatul 3: Răcire și lubrifiere: Alegeți un agent de răcire ecologic pentru a evita contaminarea materialului cu agentul de răcire.
Sfatul 4: Controlul deformării: Materialul ABS se deformează în timpul prelucrării din cauza forțelor de tăiere sau a căldurii, așa că este necesar să vă asigurați că piesa de prelucrat este fixă și stabilă pentru a minimiza forțele de tăiere.
Sfatul 5: Curățarea piesei de prelucrat: după finalizarea procesării, curățați produsul la timp. Evitați absorbția lichidului de răcire de către material.
Sfatul 6 : INSPECȚIA ȘI CONTROLUL CALITĂȚII: Piesele trebuie inspectate pentru dimensiune și aspect în timpul și după prelucrare pentru a se asigura că sunt îndeplinite specificațiile produsului. Calibrarea regulată a instrumentelor de inspecție pentru a asigura rezultate precise ale inspecției.
2. ABS Rapid Tools
Sculele rapide sunt fabricate din oțel de scule P20, permit producția rapidă de matrițe pentru turnare prin injecție într-o perioadă scurtă de timp (în termen de 10 zile) pentru a obține rapid piese funcționale sau prototipuri, preferabil fabricării tradiționale de matrițe.
Sfaturi cheie pentru fabricarea rapidă a sculelor:
Sfatul 1: Manipularea materialelor
- Asigurați-vă că materialul este complet uscat pentru a evita bulele sau defectele cauzate de conținutul ridicat de umiditate în timpul procesării.
Sfatul 2: Proiectarea matriței și calitatea fabricației
- Proiectarea precisă a matriței este cheia asigurării calității produsului. Utilizarea de materiale de matriță de înaltă calitate și întreținerea regulată a matriței.
Sfatul 3: Controlul calității
- Stabiliți un proces strict de testare a calității, efectuați eșantionări pentru fiecare lot de produse și păstrați evidența inspecțiilor.
- Analizați cauzele problemelor de calitate care apar, faceți îmbunătățiri la timp și ajustați rapid procesul de fabricație pentru a evita repetarea.
3. Turnare prin injecție
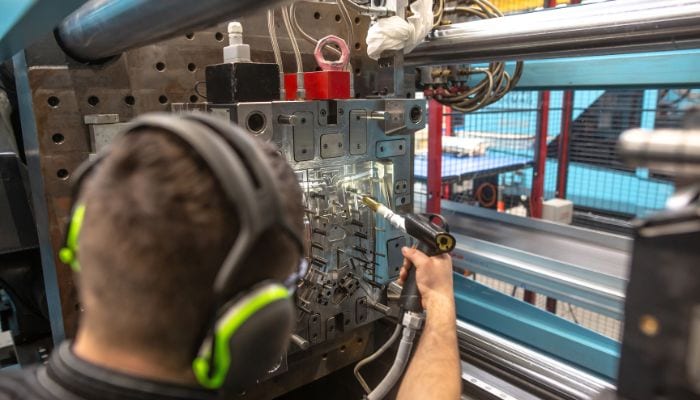
Procesul de turnare prin injecție începe prin încălzirea peletelor de ABS până la o stare topită și apoi injectarea lor într-o matriță folosind șurubul unei mașini de turnare prin injecție. În interiorul matriței, plasticul se răcește și se solidifică, formând în cele din urmă forma dorită a produsului.
Sfaturi pentru fabricarea prin injecție:
Sfatul 1: Pregătirea materialelor.
- Asigurați-vă că peletele de ABS sunt suficient de uscate pentru a evita bulele, argintarea sau degradarea din cauza umidității excesive în timpul procesului de turnare prin injecție.
- Dacă se utilizează coloranți sau aditivi, este necesar să se asigure că acești aditivi sunt bine amestecați cu particulele de ABS.
Sfat 2: Setările mașinii
- Controlul temperaturii: Control precis al temperaturii cilindrului încălzit și a matriței. Setările necorespunzătoare ale temperaturii pot duce la descompunerea materialului sau la topirea incompletă, afectând calitatea produsului.
- Reglarea presiunii și vitezei: Setați corect presiunea și viteza de injecție pentru a vă asigura că topitura de ABS umple matrița în mod adecvat și uniform, pentru a evita jeturile scurte sau marginile ondulate.
Sfatul 3: Proiectarea și întreținerea matriței
- Calitatea mucegaiului: Folosiți matrițe de înaltă calitate pentru a asigura precizia și durabilitatea matrițelor. Proiectarea matrițelor trebuie să țină cont de o bună emisie de gaze și de amplasarea canalelor de răcire.
- Întreținere periodică: Verificați și întrețineți periodic matrițele, mențineți matrițele curate, reparați la timp piesele deteriorate sau uzate pentru a evita defectele produsului cauzate de problemele cu mucegaiul.
Sfatul 4: Monitorizarea producției
- Monitorizare în timp real: monitorizarea în timp real a procesului de producție prin monitorizare la fața locului sau prin utilizarea tehnologiei senzorilor, ajustarea la timp a parametrilor pentru a rezolva problemele de producție.
- Inspectia calitatii: Stabiliți un sistem strict de control al calității și efectuați inspecții regulate și aleatorii ale pieselor produse pentru a vă asigura că fiecare lot de produse îndeplinește standardele de calitate.
Sfatul 5: Instruirea operatorilor
- Antrenament regulat: Operatorilor li se oferă instruire periodică privind operarea, întreținerea și depanarea mașinilor, pentru a se asigura că aceștia sunt capabili să opereze corect echipamentul și să rezolve problemele de producție.
Sfatul 6: Controlul costurilor
- Optimizați procesele de producție: Reduceți risipa de materiale și timpul de ciclu prin optimizarea proceselor, cum ar fi utilizarea matrițelor cu mai multe cavități sau raționalizarea programelor de producție.
- Consumul de materiale și energie: Optimizați utilizarea materialelor și consumul de energie, selectați furnizori de materii prime rentabili și îmbunătățiți eficiența energetică.
4. ABS Extruzie de turnare
Turnarea prin extrudare ABS este procesul de extrudare a materialului ABS printr-o matriță de formă specifică a unui extruder la temperatură înaltă. Această tehnologie este utilizată pe scară largă pentru a produce produse din plastic cu formă continuă, cum ar fi țevi, profile, foi și filme.

Sfaturi cheie pentru turnarea prin extrudare ABS:
Sfat 1: Pregătirea materialelor
- Uscare: Asigurați-vă că peletele de ABS sunt complet uscate; ABS-ul este foarte absorbant și, dacă este procesat fără uscare, se vor forma bule de aer în produs, afectându-i aspectul și performanța.
- Amestecare omogenă: Adăugați coloranți sau alți aditivi, asigurați-vă că aceste substanțe și particulele ABS sunt amestecate uniform pentru a asigura consistența culorii și performanței produsului.
Sfat 2: Setările dispozitivului
- Controlul temperaturii: Controlați cu precizie temperatura zonei de încălzire a extruderului. ABS-ul este de obicei procesat la temperaturi mai ridicate (aproximativ 210°C până la 270°C), iar temperaturile setate necorespunzător pot duce la degradarea materialului sau la o extrudare ineficientă.
- Viteza șurubului: Reglați viteza de rotație a șurubului extruderului pentru a controla rata de extrudare; o viteză prea mare poate duce la o calitate neuniformă a materialului sau la o rezistență mecanică redusă, iar o viteză prea mică va reduce eficiența producției.
Sfatul 3: Proiectarea și întreținerea matriței
- Proiectarea matriței: O matriță bine proiectată asigură o formă precisă a extrudatului, iar designul canalului de curgere și al sistemului de răcire vor afecta direct calitatea produsului.
- Întreținerea mucegaiului: Mențineți matrița curată, verificați și întrețineți-o periodic pentru a preveni uzura și înfundarea și pentru a evita afectarea preciziei dimensionale și a calității suprafeței produselor.
Sfatul 4: Răcire și remorcare
- Răcire uniformă: Asigurați-vă că produsul poate fi răcit uniform după ce iese din matriță pentru a evita deformarea sau stresul intern cauzat de răcirea neuniformă.
- Viteză de transport: Viteza dispozitivului de transport trebuie să fie adaptată la viteza de extrudare. O transportare neuniformă va duce la dimensiuni inconsistente ale produsului.
Sfat 5: Monitorizarea procesului de producție :
- Monitorizare online: Monitorizarea în timp real a parametrilor cheie din procesul de extrudare, cum ar fi temperatura, presiunea, viteza de extrudare etc., permite ajustarea la timp a condițiilor de producție pentru a asigura calitatea produsului.
- Inspecție regulată: Inspecția regulată a calității produselor ABS fabricate, inclusiv precizia dimensională, proprietățile fizice și inspecția aspectului.
5. Imprimare 3D cu polipropilenă
Imprimarea 3D cu ABS este utilizarea plasticului ingineresc ABS ca material care este imprimat în trei dimensiuni pe o imprimantă 3D prin intermediul tehnologiei de modelare prin depunere topită (FDM). În procesul FDM, materialul este furnizat sub formă de filament, extrudat prin încălzire la o temperatură peste punctul de topire și depus strat cu strat pentru a construi modelul 3D.
Sfaturi pentru imprimarea 3D a plasticului ABS :
Sfatul 1: Uscarea materialelor
- ABS-ul are un anumit grad de higroscopicitate. Umiditatea excesivă va produce vapori în timpul procesului de imprimare, afectând calitatea imprimării. Prin urmare, trebuie să vă asigurați că filamentul ABS este uscat înainte de utilizare și puteți pretrata materialul într-un cuptor de uscare.
Sfatul 2: Controlul temperaturii de imprimare
- ABS-ul este în general imprimat la temperaturi între 220°C și 250°C. O temperatură prea scăzută, materialul nu se va topi suficient, rezultând o aderență slabă între straturile imprimate; o temperatură prea ridicată poate duce la arderea materialului sau la pierderea rezistenței.
- Temperatura patului de imprimare este, de asemenea, critică și, de obicei, trebuie să fie între 90°C și 110°C pentru a asigura o bună aderență a substratului.
Sfatul 3: Viteza de imprimare
- Viteza de imprimare a materialului ABS nu trebuie să fie prea mare, deoarece o viteză prea mare poate duce la o lipire slabă între straturile imprimate, afectând rezistența structurală a produsului finit.
Sfatul 4: Mediul de imprimare
- ABS-ul este predispus la deformare atunci când este răcit, așa că este recomandat să faceți acest lucru într-un mediu de imprimare închis pentru a menține temperatura ambiantă stabilă.
Sfatul 5: Postprocesare
- Structura de susținere după imprimarea ABS trebuie îndepărtată cu grijă pentru a nu deteriora modelul principal.
- Imprimeurile pot necesita operațiuni ulterioare, cum ar fi șlefuirea, găurirea sau vopsirea, pentru a obține un finisaj al suprafeței și o estetică superioară.
Sfatul 6: Sănătate și siguranță:
- Imprimarea ABS eliberează compuși organici volatili (COV), cum ar fi stirenul, care pot fi dăunători sănătății atunci când sunt expuși perioade lungi de timp. Asigurați-vă că zona de imprimare este bine ventilată și utilizați echipament de protecție respiratorie adecvat, dacă este necesar.
6. Sudare ABS
Sudarea ABS se realizează prin îmbinarea a două piese prin principiul termofuziunii, folosind o varietate de tehnici de sudare. Sudarea ABS se face de obicei prin tehnici de sudare cu aer cald, extrudare, placă încălzitoare sau cu ultrasunete.
Cum se îmbunătățește calitatea sudării ABS:
Sfatul 1: Pregătirea suprafeței înainte de sudare: Curățați suprafața de sudură pentru a vă asigura că nu conține ulei, praf sau alți contaminanți.
Sfatul 2: Alegerea metodei corecte de sudare
- Sudare cu gaz cald: Potrivită pentru piese de dimensiuni mici și medii. Se efectuează folosind o torță cu gaz cald și bare de sudură din ABS.
- Sudare prin extrudare: pentru piese mai mari sau cusături care necesită o rezistență mai mare.
- Sudare cu ultrasunete: Pentru piese mici sau din ABS care necesită precizie ridicată.
- Sudare cu placă fierbinte: pentru piese din plastic mari și grele.
Sfatul 3: Optimizarea parametrilor de sudare : Ajustați parametrii de temperatură, presiune și timp în funcție de metoda de sudare aleasă.
Sfatul 4: Folosiți viteza de sudare adecvată: Adaptați viteza de sudare la rata de topire a materialului pentru a evita subtopirea sau supraîncălzirea sudurii.
Sfatul 5: Post-tratare și inspecție: Acordați suficient timp de răcire după sudare pentru a preveni fisurarea prin stres a sudurii.
Sfatul 6: Controlul mediului: Sudarea se execută în condiții de mediu stabile, evitând fluctuațiile de temperatură și umiditatea excesivă.

Aplicarea Material ABS
- Industria automobilelorMaterialul ABS ocupă o poziție importantă în industria auto și poate fi utilizat pentru fabricarea diverselor piese ale automobilelor, cum ar fi capace de roată, abajururi, huse de protecție și așa mai departe.
- Industria aparatelor electronice și electriceÎn industria electronică și a aparatelor electrice, materialele ABS joacă, de asemenea, un rol important. Sunt utilizate pentru fabricarea carcasei produselor electronice, cum ar fi televizoarele și computerele.
- Industria electrocasnicelorMaterialele ABS sunt utilizate pe scară largă în industria electrocasnicelor, cum ar fi frigiderele, mașinile de spălat, aparatele de aer condiționat etc. Panourile de control, panourile ușilor și alte părți ale aparatelor sunt fabricate din plastic ABS.
- Industria construcțiilor și decorațiunilorMaterialele plastice ABS sunt utilizate în industria construcțiilor și a decorațiunilor, cum ar fi în fabricarea ușilor, ferestrelor, pereților despărțitori, panourilor decorative și a altor materiale de construcție.
Întrebări frecvente
Care este intervalul de temperatură al materialului ABS?
Plasticul ABS este utilizat de obicei la temperaturi între -20°C și 80°C și poate rezista la temperaturi de până la 100°C pentru perioade scurte de timp. Acest lucru face ca ABS-ul să fie stabil termic pentru aplicațiile de zi cu zi, dar nepotrivit pentru expunerea prelungită la temperaturi mai ridicate.
Este ABS-ul reciclabil?
Plasticul ABS poate fi reutilizat prin reciclare mecanică. Procesul de reciclare include de obicei concasare, spălare, uscare și repeletizare. Deoarece poate produce substanțe periculoase în timpul procesării, procesul de reciclare trebuie gestionat corespunzător pentru a minimiza impactul asupra mediului și sănătății umane.
Este ABS-ul dăunător?
Acest material este sigur și inofensiv în condiții normale de utilizare. Când se ating temperaturi ridicate (peste 250°C) în timpul anumitor procese, pot fi eliberate gaze nocive, cum ar fi stirenul și acrilonitrilul.
Concluzie
Materialele plastice ABS ocupă o poziție importantă în domeniul materialelor plastice inginerești datorită compoziției lor unice și gamei largi de proprietăți de aplicare. Proprietățile lor mecanice bine echilibrate și caracteristicile bune de prelucrare excelează în aplicații solicitante. Fie că este vorba de durabilitate, estetică sau funcționalitate, materialele plastice ABS oferă soluții eficiente.
Dacă sunteți în căutarea unor produse ABS de înaltă calitate la prețuri competitive, Tirapid este alegerea potrivită pentru dumneavoastră, deoarece avem o vastă experiență în prelucrarea ABS. Nu ezitați să contactați inginerii noștri mecanici.















