
O carcasă prelucrată mecanic poate avea o față de montare plană, un buzunar adânc, un scaun pentru rulment și găuri filetate. Un arbore poate necesita diametre finisate, caneluri și un alezaj axial. Fiecare caracteristică impune cerințe diferite muchiei așchietoare, astfel încât producerea unei piese complete necesită de obicei mai multe scule care lucrează printr-o secvență planificată.
Înțelegerea sculelor de prelucrare CNC îi ajută pe ingineri să evalueze fabricabilitatea și îi ajută pe cumpărători să pună întrebări utile despre un proces propus. Acest ghid explică principalele familii de scule, cum să le selectezi pentru cerințele pieselor și cum susținerea sculelor și a pieselor de prelucrat le susțin performanța.
Ce sunt sculele de prelucrare CNC?
Sculele de prelucrare CNC sunt uneltele utilizate pentru modelarea și finisarea pieselor de prelucrat pe mașini controlate de computer. Principalele scule așchietoare includ freze, scule de strunjire, burghie, scule de alezat, alezoare și scule de filetat. Geometria și aplicarea lor determină ce caracteristici pot produce.
Mașina CNC furnizează mișcare controlată, putere și poziționare. Scula așchietoare se angajează în material. În timpul frezării, freza se rotește în mod normal, urmând o traiectorie programată. În strunjirea convențională, piesa de prelucrat se rotește împotriva unei scule care se mișcă de-a lungul suprafeței sale.
Termenul „scule așchietoare CNC” descrie în mod specific uneltele care îndepărtează material prin așchiere. Discuțiile mai ample despre sculele CNC includ, de asemenea, portscule, dispozitive de fixare și echipamente de configurare. O pensetă susține o freză, un dispozitiv de fixare localizează piesa de prelucrat, iar o sondă susține măsurarea. Aceste dispozitive de susținere au funcții diferite față de muchia așchietoare în sine.
Care sunt principalele tipuri de scule de prelucrare CNC?
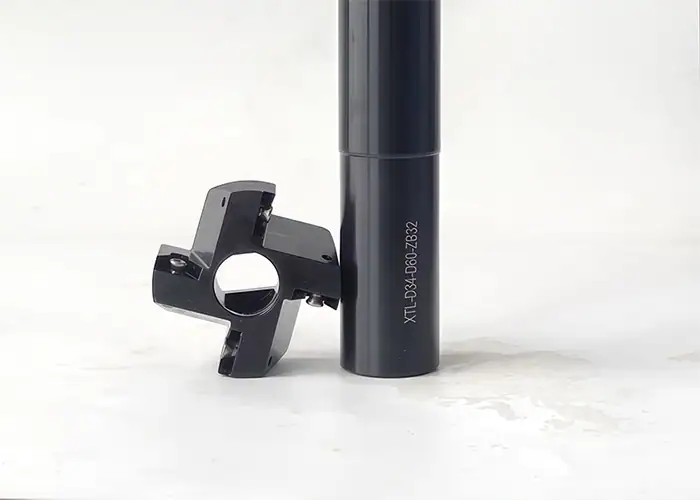
Principalele familii de scule sunt organizate în funcție de frezare, strunjire, găurire, filetare, canelare și finisare a muchiilor. Selectați o familie în funcție de caracteristica necesară, apoi evaluați scula specifică în funcție de cerințele de acces, material și desen.
| Ziua Operației | Instrumente comune | Caracteristici tipice | Verificare principală a selecției |
| frezare | Freze frontale, freze frontale | Fețe, buzunare, pereți, profile | Acces la tăietor și suport |
| Cotitură | Plăcuțe și suporturi de strunjire | Diametre exterioare, umeri, fețe frontale | Geometria muchiilor și susținerea piesei de lucru |
| Foraj | Burghie spiralate, burghie specializate pentru găuri adânci | Găuri inițiale | Adâncime și evacuare a așchiilor |
| Plictisitor | Bare de găurit, capete de găurit reglabile | Alezaje mărite sau finisate | Rigiditate și alocație disponibilă |
| Alezaj | Alezori | Dimensiunea și suprafața găurii finite | Calitatea găurii precedente |
| Filetat | Tarozi, freze de filetat, inserții de filetat | Filete interne și externe | Specificații ale filetului și adâncime utilizabilă |
| Canelarea și debitarea | Plăcuțe de canelare, lame de debitare | Adâncituri, caneluri pentru inele de reținere, tăieturi de separare | Lățime, rază de acțiune și control al așchiilor |
| Finisarea muchiei | Freze de teșire, freze de adâncire, scule de debavurare | Teșituri, scaune pentru șuruburi, îndepărtarea bavurilor | Geometria și accesul specificate la margine |
Freze
Frezele prelucrează suprafețe plane, buzunare, caneluri, pereți și elemente conturate. Frezele frontale își folosesc capetele așchietoare și muchiile periferice pentru o gamă largă de operațiuni. Frezele frontale produc de obicei fețe late și plate, adesea folosind plăcuțe înlocuibile.
Pentru o carcasă, o freză frontală poate deschide un buzunar intern în timp ce o freză frontală pregătește suprafața de montare. Diametrul frezei afectează accesul la colțuri, iar ansamblul complet al sculei trebuie să fie liber de pereții și clemele din jur. Aceste constrângeri pot influența amplasarea piesei înainte de începerea prelucrării.
Pentru o comparație mai detaliată a profilelor cu vârf sferic, rază de colț, canelare și alte tipuri de freze, consultați ghidul nostru despre tipurile de freze.
Scule de strunjire și frontalizare
Sculele de strunjire prelucrează piese rotative, cum ar fi arbori, manșoane și bucșe. Strunjirea exterioară stabilește diametre exterioare și profile în trepte. Strunjirea prin așchiere produce suprafețe frontale, în timp ce sculele de profilare adecvate urmăresc umerii, conurile și contururile.
Multe ansambluri de strunjire combină o plăcuță înlocuibilă cu un suport. Suportul poziționează și susține plăcuța, în timp ce geometria plăcuței, materialul așchietor și raza vârfului influențează modul în care muchia taie și formează așchii. Ambele trebuie să se potrivească direcției de abordare disponibile și caracteristicilor înconjurătoare.
Degroșarea și finisarea impun cerințe diferite asupra muchiei. O geometrie proiectată pentru așchii mai grele poate să nu controleze eficient așchiile în timpul unei treceri de finisare ușoară. Planificarea ar trebui să potrivească plăcuța cu avansul și adâncimea de așchiere reale, ținând cont de rigiditatea piesei de prelucrat. Un arbore subțire poate necesita suport suplimentar și o strategie de așchiere diferită față de o bucșă scurtă și rigidă.
Instrumente de foraj
Burghiele creează găuri prin avansarea în piesa de prelucrat. Opțiunile comune includ burghie solide și modele cu vârfuri sau plăcuțe înlocuibile. Burghiele spiralate sunt utilizate pe scară largă, în timp ce sculele specializate pentru găuri adânci se adresează aplicațiilor în care raza de acțiune, ghidarea și livrarea lichidului de răcire necesită o abordare dedicată.
Adâncimea găurii, suprafața de intrare, condițiile de ieșire și evacuarea așchiilor sunt factori centrali de selecție. O intrare înclinată poate încărca neuniform muchiile așchietoare. Așchiile prinse în interiorul unei găuri adânci pot deteriora scula sau suprafața găurii. Prin urmare, geometria sculei, alimentarea cu agent de răcire și ciclul de găurire trebuie să funcționeze împreună.
O operațiune de reperare poate ajuta la stabilirea unei intrări adecvate pentru unele modele de burghie, dar geometria acesteia trebuie să fie compatibilă cu burghiul. Nu ar trebui adăugată automat la fiecare traseu de realizare a găurilor. De asemenea, găurirea singură poate satisface o cerință de golire. Finisarea suplimentară este justificată atunci când desenul sau capacitatea demonstrată a procesului o solicită.
Instrumente de plictisitor
Sculele de găurit măresc sau finisează o gaură existentă. Un strung folosește de obicei o bară de găurit în interiorul unei componente rotative, în timp ce un centru de prelucrare poate folosi un cap de găurit rotativ. Sistemele de găurit fin reglabile permit setarea diametrului de tăiere pentru alezajul necesar.
Găurirea este utilă pentru amplasarea lagărelor, a bucșelor și a altor caracteristici interne al căror diametru și relație cu geometria înconjurătoare contează. Cu o adaos de material adecvat și o configurație stabilă, operația poate îmbunătăți geometria găurii și poate stabili axa acesteia în raport cu configurația de prelucrare.
Accesul și rigiditatea sunt limitări importante. Un alezaj mic restricționează diametrul barei, în timp ce un alezaj adânc crește consola necesară. Ansamblul rezultat trebuie să asigure în continuare eliminarea așchiilor și să reziste la deformare. Evaluați bara și suportul împreună cu forțele de așchiere, adaosul și suportul piesei de prelucrat.
Instrumente de alezare
Alezoarele finisează o gaură prelucrată anterior prin îndepărtarea unei adaosuri relativ mici. Muchiile lor multiple de tăiere pot aduce o gaură pregătită la dimensiunea și starea suprafeței necesare, ceea ce le face utile pentru localizarea găurilor și a altor caracteristici repetate ale găurilor.
Operația precedentă este esențială. Alezajul trebuie să ofere material adecvat pentru alezorul selectat, iar scula trebuie să intre cu o aliniere corespunzătoare. O adaos prea mic sau neuniform poate împiedica alezorul să așchieze uniform.
Nu ar trebui să se aștepte ca alezarea să corecteze erorile de poziționare sau de liniaritate din gaura originală. Dacă locația sau alinierea sunt principala preocupare, procesul poate necesita o pregătire diferită sau o operațiune de găurire. Alegeți între găurire și alezare în funcție de desen și de starea găurii existente.
Tarozi și freze de filetat
Tarozii de tăiere produc filete interne în găurile pregătite. Designurile cu vârf spiralat direcționează de obicei așchiile înainte în găurile străpunse, în timp ce designurile adecvate cu canelură spiralată trag așchiile înapoi din găurile înfundate. Materialul și geometria găurii determină dacă un anumit design de tarod este potrivit.
Tarozii de deformare creează filete prin deplasarea materialului ductil în loc să prelucreze așchii. Aceștia necesită un material compatibil pentru piesa de prelucrat, o pregătire controlată a găurii și o lubrifiere adecvată. Acțiunea lor fără așchii nu îi face interschimbabili cu tarozii de tăiere.
Frezele de filetare așchiază filetele printr-o traiectorie elicoidală coordonată. Acestea necesită o mișcare compatibilă a mașinii și suficient spațiu liber pentru ca freza să intre și să își urmeze traiectoria. Acolo unde designul frezei permite, o freză de filetare poate acoperi diferite diametre de filet cu același pas și formă.
Filetarea oferă adesea o cale directă pentru o dimensiune recurentă a filetului interior. Frezarea filetului oferă o ajustare programată a diametrului filetului și poate fi utilă atunci când controlul așchiilor sau o gamă de diametre fac ca această flexibilitate să fie valoroasă.
Confirmați denumirea filetului, clasa de toleranță și adâncimea utilizabilă a filetului. O gaură înfundată necesită spațiu liber pentru scula selectată și pentru orice geometrie a vârfului de găurire dincolo de filetele complete necesare. Filetele exterioare pe piesele strunjite pot fi produse și cu plăcuțe filetate dedicate.
Scule de canelare și debitare
Sculele de canelare produc adâncituri pe diametrele exterioare, alezajele interioare sau fețele frontale. Aplicațiile includ canelurile inelelor de reținere, canelurile de etanșare și elementele de joc. Sculele de debitare taie printr-o piesă de prelucrat strunjită pentru a separa componenta de bara brută sau de o secțiune rămasă.
Plăcuța și lama sau suportul trebuie să se adapteze la lățimea, adâncimea și direcția de apropiere a canelurii. O sculă care atinge o canelură externă poate să nu fie potrivită pentru o canelură frontală sau o adâncitură internă. Umerii din apropiere pot, de asemenea, restricționa suportul chiar și atunci când muchia așchietoare pare accesibilă.
Aceste operațiuni pot concentra sarcinile de tăiere într-un spațiu îngust. Mențineți ansamblul cât mai rigid posibil și asigurați o rută de evacuare pentru așchii. În timpul debitării, procesul trebuie să țină cont și de stabilitatea piesei de prelucrat și de modul în care va fi controlată componenta separată.
Instrumente de teşire și debavurare
Sculele de teșire creează muchii unghiulare definite. Zenerele produc adâncituri conice, adesea pentru capete de șuruburi. Sculele de debavurare îndepărtează materialul nedorit rămas pe o margine după o altă operație. Funcțiile se suprapun în unele aplicații, dar geometria finisată necesară determină alegerea sculei.
Un desen poate necesita o teșitură dimensionată la o deschidere și doar îndepărtarea bavurii la cealaltă. Mărirea ambelor muchii cu aceeași operație poate modifica o suprafață funcțională sau poate reduce adâncimea utilizabilă a filetului.
Marginile posterioare și găurile care se intersectează merită atenție în timpul planificării. O freză care ajunge în partea din față a unei găuri poate să nu ajungă la ieșirea sa sau la o intersecție internă. Uneltele specializate pentru teșirea din spate sau debavurarea găurilor transversale pot aborda aplicații accesibile, în timp ce alte caracteristici pot necesita o metodă separată de finisare. Definiți cerințele de muchie suficient de devreme pentru a include accesul și inspecția necesare.
Cum alegeți sculele CNC pentru cerințele pieselor?
Alegeți sculele de prelucrare CNC conectând fiecare caracteristică la materialul său, cerințele dimensionale, constrângerile de acces și cantitatea de producție. Apoi verificați dacă mașina și ansamblul complet de scule pot efectua operațiunea propusă în mod fiabil.
Începeți cu geometria și accesul la caracteristici
Începeți cu elementul finit și direcția din care poate fi prelucrată. Un alezaj, o canelură frontală și o gaură înfundată filetată pot fi amplasate aproape una de alta, necesitând însă abordări foarte diferite.
Verificați spațiul de baleiaj al întregului ansamblu, inclusiv coada, suportul și extensiile. De asemenea, luați în considerare intrarea, retragerea și îndepărtarea așchiilor. O sculă care se încadrează în forma CAD finală se poate ciocni în timpul apropierii.
Verificările utile ale desenelor și modelelor includ:
- Caracteristici ascunse în spatele umerilor sau al deschiderilor înguste.
- Alezaje adânci care limitează diametrul și rigiditatea barei.
- Filete cu puțin spațiu dincolo de adâncimea necesară pentru întregul filet.
- Margini care devin inaccesibile după o altă operație.
În cazul în care accesul necesită o sculă neobișnuit de lungă sau specializată, discutați o ajustare a caracteristicii înainte de finalizarea designului. O mică modificare a unei deschideri sau a unei reliefuri poate crea o rută de prelucrare mai practică.
Potriviți procesul cu cerințele de dimensiune, locație și finisaj
Diametrul, poziția, forma și textura suprafeței unei găuri sunt cerințe separate. Respectarea toleranței diametrului nu stabilește că axa este poziționată corect sau că suprafața îndeplinește specificațiile de finisare.
Separați criteriile de acceptare înainte de a alege o rută de finisare. Un alezaj își poate îndeplini cerința de dimensiune în timp ce nu respectă o cerință de cilindricitate sau pozițională. Operația și configurarea trebuie să abordeze fiecare solicitare aplicabilă, inclusiv relațiile dintre caracteristici și orice sistem de referință specificat.
Planificați inspecția în jurul acelorași cerințe. Un alezaj poate evalua diametrul, dar această măsurare singură nu stabilește poziția față de o referință. Măsurarea coordonatelor sau o altă metodă adecvată poate fi necesară pentru locație și relații geometrice. O textură a suprafeței specificată necesită, de asemenea, o metodă de verificare adecvată. Alegerea împreună a operației de finisare și a abordării inspecției evită tratarea unei singure citiri a diametrului ca dovadă a conformității complete.
Potriviți geometria sculei și materialul de tăiere cu piesa de prelucrat
Specificați aliajul și starea, mai degrabă decât o etichetă generală, cum ar fi metal sau plastic. Duritatea, comportamentul la așchii, abrazivitatea și tendința de aderență la muchie influențează alegerea sculei.
La strunjire, calitatea plăcuței și geometria ruptorului de așchii trebuie să funcționeze în funcție de material și de condițiile de așchiere. O muchie ascuțită potrivită pentru un aliaj de aluminiu ductil poate fi o alegere nepotrivită pentru o așchiere întreruptă în oțel călit. Pentru burghie și tarozi, designul canalului și al muchiei așchietoare trebuie să gestioneze și așchiile produse de materialul respectiv.
Oțelul rapid și carbura oferă diferite combinații de tenacitate, rezistență la uzură și capacitate de operare. Acoperirile trebuie să fie potrivite pentru substrat, piesă de prelucrat și aplicație. O sculă acoperită nu este automat cea mai bună opțiune pentru fiecare material.
Folosiți recomandările producătorului de scule ca punct de plecare, apoi stabiliți condițiile de așchiere pentru configurația reală. Copierea unei viteze sau a unui avans dintr-o altă lucrare fără a verifica starea materialului, angrenarea sculei și livrarea lichidului de răcire poate submina o selecție altfel judicioasă.
Luați în considerare cantitatea de producție și gestionarea sculelor
Lucrul la prototip favorizează adesea utilizarea instrumentelor ușor disponibile și a unui proces care poate adapta modificările de proiectare. Un instrument dedicat devine mai atractiv atunci când un design stabil și cantitatea de comandă așteptată justifică cerințele sale de pregătire și înlocuire.
Pentru producția repetată, evaluați modul în care sculele vor fi identificate, presetate, inspectate și înlocuite. Definiți ce scule controlează caracteristicile critice și cum va fi detectată uzura înainte ca aceste caracteristici să depășească limitele lor. Plăcuțele sau sculele de schimb ar trebui să aibă o procedură de configurare controlată, astfel încât procesul să rămână consecvent după o modificare.
Comparați costul total de fabricație, nu doar prețul de achiziție al frezei. Costurile relevante includ configurarea, timpul de prelucrare, schimbările sculelor, inspecția și consecințele reprelucrării sau ale pieselor uzate. Echipele de achiziții pot întreba cum suportă sculele propuse comenzile repetate și ce modificări ar necesita o nouă verificare a procesului.
Cum susțin suporturile de scule și de piesă sculele CNC?
Prinderea sculei fixează și poziționează scula așchietoare, în timp ce prinderea piesei localizează și susține piesa. Ambele influențează dacă scula selectată poate produce în mod constant elementul dorit, în special atunci când raza de acțiune sau rigiditatea piesei sunt limitate.

Portscule, pensete și configurarea sculelor
Sculele rotative utilizează mandrine, pensete sau alte suporturi compatibile pentru a se conecta la ax. Plăcuțele de strunjire și barele de alezat utilizează suporturi potrivite pentru interfața turelei sau a mașinii. Conexiunea trebuie să ofere o prindere, un joc și o rigiditate adecvate pentru operație.
Pentru un ansamblu rotativ, bătaia axata afectează uniformitatea angrenării muchiilor așchietoare. Suprafețele de contact curate, asamblarea corectă și strângerea adecvată ajută la controlul acesteia. Mențineți lungimea sculei nesprijinite cât mai scurtă posibil, atât cât permit caracteristica și spațiul dintre suport, menținând în același timp lungimea de prindere specificată.
Lungimea, diametrul sculei și decalajele relevante trebuie să corespundă ansamblului real. Presetarea și măsurarea în mașină pot susține această configurare. Un decalaj precis nu poate compensa un suport instabil, iar un suport rigid nu poate corecta o dimensiune a sculei introdusă incorect.
Fixări, repere și suporturi pentru piese de prelucrat
O fixare stabilește modul în care piesa este amplasată și fixată în timpul prelucrării. Suprafețele sale de poziționare ar trebui să suporte strategia de referință aleasă, în special atunci când poziția unei caracteristici depinde de o operație anterioară.
Prinderea trebuie să reziste la sarcinile de tăiere fără a deforma componenta. Pereții subțiri și secțiunile înguste pot necesita susținere locală sau o secvență revizuită, astfel încât îndepărtarea materialului să nu lase o componentă flexibilă expusă la forțe mari de tăiere.
Accesul, susținerea și măsurarea trebuie să rămână compatibile pe tot parcursul traseului. Pentru piesele care se pot deforma sub strângere, planul de inspecție ar trebui să stabilească și condiția de fixare necesară. Măsurarea unei componente strâns prinse poate ascunde mișcarea care apare după eliberare.
Cum se combină uneltele CNC pentru a prelucra o piesă completă?
O piesă completă este produsă prin combinarea uneltelor în funcție de caracteristicile sale și planificarea modului în care fiecare operațiune se pregătește pentru următoarea. Secvența ar trebui să păstreze suprafețele de poziționare utile, să ofere adaos de finisare acolo unde este necesar și să mențină accesibile caracteristicile critice.
Exemplu de carcasă cu găuri și filete de precizie
Luați în considerare o carcasă de aluminiu cu o față de montare, un buzunar intern, un alezaj de precizie și găuri filetate de fixare. Un posibil plan de scule atribuie un rol diferit fiecărei operații:
| Caracteristica piesei | Instrument posibil | Scopul în proces |
| Fața de montare | Freză frontală | Stabiliți o suprafață utilizată pentru montare sau amplasare ulterioară |
| Buzunar interior | Moara de capat | Îndepărtați materialul interior și finisați pereții accesibili |
| Găuri de joc și găuri pilot | Burghiu | Realizați găuri la dimensiunea finită sau pregătiți pentru o altă operațiune |
| Alezaj de precizie | Instrument de găurire fină sau alezor | Finalizați alezajul printr-un traseu potrivit cerințelor sale |
| Fire de atașare | Tarod sau freză de filetat | Produceți firul utilizabil specificat |
| Margini de deschidere | Instrument de teșire sau debavurare | Stabilirea condiției de margine necesare |
Decizia importantă este modul în care interacționează aceste operații. Dacă poziția unui alezaj este specificată în raport cu fața de montare, configurația trebuie să stabilească această relație. Dacă buzunarul lasă un perete subțire în jurul alezajului, planificatorul trebuie să ia în considerare modificarea rigidității înainte de dimensionarea finală.
Pregătirea filetului influențează și lucrările ulterioare. Adâncimea găurii trebuie să se potrivească metodei de filetare selectate, iar finisarea muchiilor trebuie să păstreze adâncimea necesară a filetului complet. Planul final ar trebui să explice care suprafețe amplasează carcasa și cum vor fi verificate relațiile critice.
Exemplu de arbore sau bucșă strunjită
Un arbore în trepte poate combina strunjirea exterioară, prelucrarea prin refrentare, găurirea axială, canelarea și filetarea exterioară. O bucșă poate adăuga o găurire internă sau o alezare pentru a-și stabili alezajul. O sculă de debitare poate separa oricare dintre componente de bara brută.
Configurarea determină modul în care aceste unelte funcționează împreună. Caracteristicile prelucrate în timp ce piesa rămâne într-o configurație comună pot avea aceeași condiție de localizare. Caracteristicile finalizate după transfer necesită o metodă deliberată de localizare și susținere a componentei din nou.
Pentru o bucșă cu perete subțire, finisarea diametrului exterior și a alezajului necesită atenție la deformarea prin strângere și la sarcinile de tăiere. Pentru un arbore subțire, îndepărtarea materialului poate reduce rigiditatea înainte ca diametrele finale să fie complete. Aceste aspecte pot modifica secvența de degroșare, adaosul de finisare sau aranjamentul suportului.
Prin urmare, planul de scule se extinde dincolo de o listă de freze. Acesta ar trebui să conecteze muchiile și suporturile alese cu materialul brut, sistemul de prindere a piesei, secvența de operare și cerințele de inspecție ale piesei finite.
Întrebări frecvente
Cum afectează uzura sculelor prelucrarea CNC?
Uzura sculelor poate cauza abateri dimensionale, un finisaj de suprafață mai slab și o calitate inconsistentă a pieselor. Monitorizarea uzurii și înlocuirea sau indexarea sculelor înainte ca acestea să depășească limitele procesului ajută la menținerea repetabilității.
Ce este o decalare a sculei în prelucrarea CNC?
O offset a sculei este o valoare stocată în unitatea de comandă CNC pentru a ține cont de geometria sculei, cum ar fi lungimea sau raza. Offset-urile de uzură permit corecții dimensionale mici pe măsură ce muchia așchietoare se uzează.
Ce este o sculă antrenată pe o mașină CNC?
Sculele motorizate utilizează scule rotative motorizate pe un strung CNC sau un centru de strunjire pentru frezare, găurire și filetare. Permite prelucrarea mai multor elemente într-o singură configurație, reducând transferurile între mașini.
Concluzie
Alegerea sculelor de prelucrare CNC începe cu înțelegerea cerințelor fiecărei caracteristici. Frezele, sculele de strunjire, burghiele, sculele de alezat, alezoarele și sculele de filetat servesc fiecare unui scop diferit. Un proces practic le combină cu suporturi adecvate, suporturi pentru piesa de prelucrat și inspecție care verifică rezultatul specificat.
TiRapid oferă servicii de prelucrare CNC de precizie pentru piese personalizate din metal și plastic ingineresc, cu feedback de fabricație și inspecție dimensională pentru prototipuri și producție de volum mic. Trimiteți modelul CAD, desenul, materialul, cantitatea și cerințele critice pentru a discuta o abordare practică de prelucrare și a solicita o ofertă.
















