
Prelucrarea palelor produce sau rafinează profilul aerodinamic, caracteristicile de atașare și muchiile care permit unei pale să se potrivească ansamblului său și să interacționeze cu fluidul de lucru. Provocarea constă în controlul acestor caracteristici în timp ce îndepărtarea materialului modifică rigiditatea piesei de prelucrat. O suprafață cu aspect neted este insuficientă dacă profilul, grosimea sau relația sa cu rădăcina sunt incorecte.
Acest ghid se concentrează pe prelucrarea paletelor metalice de turbină și compresor. Explică modul în care piesa brută inițială și materialul afectează procesul, când este necesară frezarea simultană pe cinci axe, unde sunt necesare alte procese și cum se definesc cerințele de inspecție. Inginerii și cumpărătorii pot utiliza aceste principii pentru a pregăti desene mai clare și a compara propunerile de fabricație.
Ce este prelucrarea lamelor?
Prelucrarea palelor este îndepărtarea controlată a materialului utilizată pentru a crea sau finisa caracteristicile aerodinamice și de fixare ale unei pale. Poate implica prelucrarea unui profil aerodinamic din material solid sau finisarea selectivă a unui semifabricat turnat sau forjat. Operațiunile necesare depind de designul palei, material și condițiile de pornire.

Prelucrarea din material solid și piese brute aproape nete
Prelucrarea din material solid oferă o cale practică pentru anumite piese de dezvoltare, componente de compresor și modele de pale a căror geometrie și cerințe de material se potrivesc acestei abordări. Procesul stabilește profilul aerodinamic prin îndepărtarea materialului din jurul unui semifabricat susținut.
Un semifabricat aproape net conține deja o mare parte din forma palei. Prelucrarea se poate concentra pe rădăcină, platformă, vârf, caracteristicile de etanșare și regiunile selectate ale profilului aerodinamic, în loc să genereze fiecare suprafață de la zero. Geometria inițială și adaosul de prelucrare devin importante deoarece semifabricatul nu este o copie exactă a modelului CAD nominal.
Multe pale de turbină de motoare cu reacție în etape de înaltă presiune se bazează pe turnarea prin injecție mecanică, inclusiv pe rute solidificate direcțional sau monocristaline, acolo unde este specificat. Frezarea unei forme externe similare din bară obișnuită nu reproduce structura materialului respectiv. Pasaje complexe de răcire internă pot fi formate în timpul turnării cu miezuri ceramice, urmate de prelucrare și alte operațiuni de finisare.
Lame individuale și piese integrate cu lame
O lamă individuală poate fi fixată prin rădăcina sa, prin elemente temporare sau printr-un dispozitiv de fixare adecvat. Un blisk integrează lamele cu discul, astfel încât lamele vecine restricționează accesul la tăietor. Rotoarele conțin, de asemenea, pasaje de curgere apropiate, dar geometria și funcția lor necesită o planificare proprie a procesului.
Acest ghid se concentrează pe palele individuale și pe principiile de prelucrare comune pieselor aferente ale turbomașinilor. Palele turbinei ar trebui specificate în funcție de tipul de componentă reală, mai degrabă decât să fie tratate ca o familie interschimbabilă.
Cum modelează geometria și materialele procesul?
Geometria lamei determină accesul, susținerea și relația dintre suprafețele funcționale. Materialul determină comportamentul de așchiere și rutele de procesare adecvate. Examinați ambele împreună, deoarece o traiectorie a sculei care funcționează pe o piesă demonstrativă accesibilă din aluminiu poate fi nepotrivită pentru o lamă de producție subțire din aliaj de nichel.
Cerințe privind profilul aerodinamic, rădăcina și marginea
Profilul aerodinamic își schimbă curbura și secțiunea de-a lungul anvergurii sale. Suprafețele de presiune și sucțiune, răsucirea, coarda și distribuția grosimii trebuie să rămână în concordanță cu designul. Măsurarea lungimii și lățimii totale nu poate stabili dacă profilul aerodinamic dorit a fost produs.
Rădăcina și platforma stabilesc relații mecanice și geometrice cu ansamblul. Poziția lor față de profilul aerodinamic contează la fel de mult ca dimensiunile lor individuale. Marginile de atac și de fugă necesită, de asemenea, profiluri definite, mai degrabă decât o instrucțiune de a face fiecare muchie cât mai ascuțită posibil.
| Regiunea lamei | Concern de producție | Cerință de clarificare |
| Suprafețe aerodinamice | Modificarea curburii și a contactului cu freză | Profil, definiție secțiune și textură suprafață |
| Secțiuni subțiri | Deformare pe măsură ce materialul este îndepărtat | Grosime și condiții de inspecție acceptabile |
| Rădăcină și platformă | Potrivirea atașamentelor și relațiile de referință | Geometrie, locație și orientare |
| Marginile de atac și de fugă | Bavuri, supratăiere și rotunjire | Grosimea muchiei, raza și îmbinarea permisă |
| Vârf sau înveliș, acolo unde este prezent | Accesul și relația cu elementele adiacente | Geometrie finită și cerințe de asamblare |
Selectarea materialelor și prelucrabilitatea
Specificațiile materialului ar trebui să provină din cerințele de funcționare ale componentei. Aliajele de titan sunt importante în multe aplicații ale compresoarelor și ventilatoarelor, în timp ce superaliajele pe bază de nichel sunt asociate cu regiunile mai fierbinți ale turbinei. Palele turbinelor cu abur pot utiliza oțeluri inoxidabile sau aliate adecvate, în funcție de design și de condițiile de funcționare.
| Familie de materiale | Contextul relevant al aplicației | Considerare la prelucrare |
| Superaliaje pe bază de nichel | Componente cu secțiune fierbinte unde aliajul și structura specificate sunt adecvate | Concentrarea căldurii, ecruisarea și uzura sculelor |
| Aliaje de titan | Multe componente ale compresorului și ventilatorului | Căldura din zona de tăiere, aderența sculei și flexibilitatea piesei de prelucrat |
| Oțeluri inoxidabile și aliate | Proiecte adecvate de turbine cu abur și pale industriale | Grad, duritate, forțe de așchiere și selecția sculelor |
| Aliaje de aluminiu | Modele de dezvoltare selectate și aplicații adecvate la temperaturi mai scăzute | Controlul bavurilor și deformarea secțiunilor subțiri |
O familie de aliaje în sine nu reprezintă o specificație completă. Includeți gradul exact, forma brută, starea tratamentului termic și cerințele materialelor aplicabile. Schimbarea aliajului sau a rutei brute poate modifica atât prelucrabilitatea, cât și adecvarea componentei pentru utilizare.
Cum funcționează procesul de prelucrare a lamei?
Un plan de prelucrare a palelor începe în mod normal cu revizuirea modelului și a desenului, urmată de pregătirea datelor de referință, degroșarea controlată, semifinisarea și finisarea. Secvența trebuie să păstreze suportul, stabilind în același timp relația necesară dintre profilul aerodinamic și elementele de montare. Un semifabricat turnat și o țaglă solidă nu vor urma neapărat aceeași rută.
Revizuirea modelului și stabilirea referințelor
Verificați dacă modelul de proiectare asistată de calculator (CAD) și desenul descriu aceeași revizie. Identificați suprafețele controlate ale profilului aerodinamic, locațiile secțiunilor, interfețele de rădăcină, limitele de prelucrare și caracteristicile care trebuie să rămână neatinse. Rezolvați definițiile lipsă ale muchiilor înainte de programare.
Sistemul de fabricație asistată de calculator (CAM) traduce geometria produsului în operațiuni de așchiere planificate. Confirmați unitățile modelului, continuitatea suprafeței, definițiile sculelor și stocul rămas înainte de a genera traiectorii. O previzualizare curată a traiectoriei sculei nu stabilește dacă geometria programată sau toleranța de prelucrare corespunde cu desenul.
Planificați modul în care referințele de fabricație se raportează la datele de inspecție. O caracteristică de prindere temporară poate ajuta la producție fără a deveni o dată de proiectare. În schimb, fixarea unei rădăcini finite este utilă numai dacă dispozitivul de fixare o poziționează constant, fără deteriorări sau distorsiuni.
Proiectarea elementelor de fixare trebuie să asigure accesul pentru operațiuni ulterioare. O clemă care fixează în siguranță semifabricatul poate obstrucționa platforma după finalizarea profilului aerodinamic. Dacă piesa trebuie transferată între elemente de fixare, stabiliți un transfer de referință repetabil și protejați suprafețele de contact finisate. Confirmați că piesa eliberată, nu doar forma fixată, îndeplinește condiția de acceptare specificată.
Pentru semifabricatele aproape nete, verificați dacă există suficient material în regiunile de finisare dorite. O verificare a formei primite poate identifica stocul deplasat greșit sau lipsurile locale înainte de a începe prelucrarea costisitoare. Mutarea semifabricatului pentru a îmbunătăți adaosul de prelucrare trebuie să păstreze în continuare relația specificată cu caracteristicile funcționale.
Dur fără a pierde sprijinul
Degroșarea îndepărtează materialul gros, păstrând în același timp suficient material brut și rigiditate pentru operațiile ulterioare. Obiectivul include angrenarea previzibilă a frezei, evacuarea eficientă a așchiilor și o piesă de prelucrat care rămâne stabilă pe măsură ce secțiunea sa transversală se modifică.
O secvență care finisează o parte subțire, lăsând în același timp material greu pe cealaltă parte, poate crea un echilibru nefavorabil între forță și rigiditate. În funcție de design, îndepărtarea etapizată de pe părțile opuse sau prelucrarea incrementală de-a lungul lamei poate oferi o susținere mai bună.
Nu presupuneți că îndepărtarea unei cantități mai mari de material la orizont scurtează întotdeauna ciclul complet. Vibrațiile suplimentare, deteriorarea suprafeței sau distorsiunea pot crea lucrări suplimentare de finisare și inspecție. Măsura utilă este o componentă finisată fiabilă, mai degrabă decât viteza de degroșare în sine.
Semi-finisare pentru tăieri finale previzibile
Semifinisarea aduce piesa de prelucrat aproape de forma sa finală și stabilește o distribuție controlată a materialului rămas. Adaosul uniform de finisare ajută la evitarea modificărilor bruște ale sarcinii de așchiere pe profilul aerodinamic.
Această etapă este, de asemenea, o oportunitate de a verifica stocul, starea sculei și tendințele dimensionale înainte ca suprafața să devină dificil de recuperat. Dacă lama s-a mișcat după desprindere sau după o operațiune anterioară, investigați cauza înainte de a aplica o decalare generală a sculei.
Îndepărtarea materialului poate redistribui tensiunile reziduale, în timp ce tăierea poate introduce efecte suplimentare aproape de suprafață. Semifinisarea nu elimină automat aceste tensiuni. Orice tratament termic sau etapă de stabilizare trebuie să corespundă specificațiilor materialului și procesului de fabricație aprobat.
Finisați profilul aerodinamic și protejați marginile
Finisarea stabilește profilul și textura specificate prin contactul controlat al frezei. Planificați apropierea, ieșirea, depășirea și tranzițiile astfel încât scula să nu se oprească sau să nu facă schimbări bruște de direcție în regiunile sensibile.
Muchiile de atac și de fugă necesită o atenție deosebită deoarece angrenarea sculei și rigiditatea locală se pot schimba rapid. Păstrați grosimea și raza specificate atât prin prelucrare, cât și prin debavurare ulterioară. O muchie curată vizual poate fi totuși inacceptabilă dacă amestecarea îndepărtează prea mult material.
Inspectați caracteristicile pe care operațiunile ulterioare le pot ascunde sau modifica. De exemplu, verificarea unei suprafețe înainte de acoperire poate sprijini controlul procesului, în timp ce acceptarea finală poate necesita inspecții suplimentare după acoperire și condiționarea muchiilor.
Când este nevoie de CNC pe 5 axe pentru prelucrarea lamelor?
CNC-ul simultan cu cinci axe este util atunci când orientarea sculei trebuie să se schimbe continuu pentru a atinge și a urmări o suprafață răsucită a lamei. Elementele accesibile pot fi prelucrate cu metode cu axă fixă sau indexate. Selectați aranjamentul mașinii în funcție de geometrie, raza de acțiune, rigiditate și nevoile de verificare, mai degrabă decât să tratați numărul de axe ca o garanție a calității.

Poziționare indexată și mișcare simultană
În prelucrarea indexată, sau 3+2, poziționarea rotativă stabilește o orientare înainte de o operație de așchiere cu orientare fixă. Prelucrarea simultană pe cinci axe permite schimbarea orientării sculei față de piesă în timpul așchierii.
Controlul continuu al orientării poate îmbunătăți accesul în jurul profilelor aerodinamice și poate reduce nevoia de scule lungi sau repoziționare repetată. De asemenea, introduce constrângeri ale mișcării mașinii care trebuie gestionate în programare. Limitele de deplasare rotativă, schimbările rapide de orientare și spațiul liber disponibil pot afecta ruta practică.
Mai puține setări pot ajuta la păstrarea relațiilor dintre caracteristici, dar o mașină cu cinci axe nu garantează că întreaga lamă poate fi finisată într-o singură prindere. Elementele de prindere a piesei pot necesita îndepărtarea, iar operațiunile specializate pot necesita echipamente diferite.
Verificați mișcarea completă a mașinii
Verificați freza, suportul, dispozitivul de fixare, piesa de prelucrat și componentele relevante ale mașinii. Vârful sculei poate urma suprafața dorită în timp ce suportul se apropie de o platformă sau ansamblul rotativ se apropie de o limită de cursă.
Simularea programului de control numeric (NC) postprocesat ajută la evaluarea codului destinat mașinii reale, inclusiv a mișcărilor introduse în timpul postprocesării. Simularea trebuie să utilizeze lungimi reprezentative ale sculelor, suporturi, materiale de prelucrat, dispozitive de fixare și configurația mașinii.
Simularea susține planificarea, dar nu măsoară forțele de așchiere reale și nu dovedește profilul finit. Verificarea configurării și inspecția controlată a primei piese rămân necesare pentru a confirma că procesul fizic respectă planul.
Ce scule și traiectorii de scule se potrivesc suprafețelor lamelor?
Selecția sculelor trebuie să corespundă curburii locale, distanței de așchiere, materialului și rezultatului suprafeței dorit. Abordările cu vârf sferic, vârf bombat, frezare pe flanc și segment circular servesc diferitelor geometrii. O strategie adecvată menține un contact util cu freza fără deviere excesivă, coliziuni sau modificări necontrolate ale angrenajului.
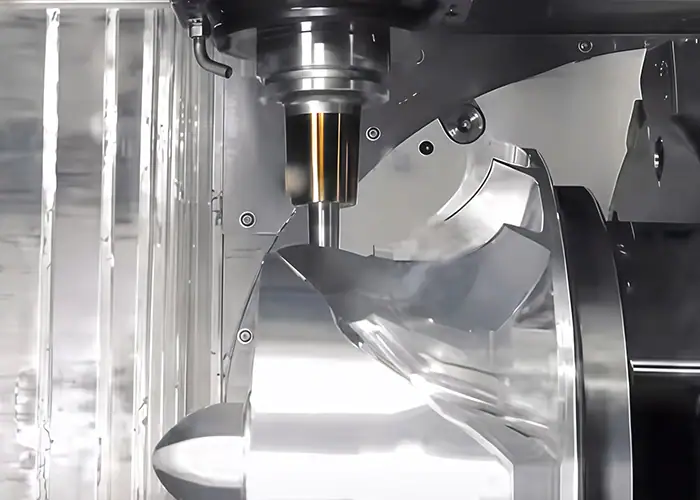
Potriviți contactul frezei cu geometria locală
Frezele cu vârf sferic și cu vârf bombat oferă flexibilitate pentru suprafețe sculptate. Cu o sculă cu vârf sferic, contactul în apropierea centrului are o viteză de tăiere foarte mică, astfel încât orientarea sculei poate influența comportamentul la tăiere, precum și jocul.
Frezarea pe flancuri folosește partea frezei unde geometria suprafeței permite un contact adecvat. Nu ar trebui aplicată pe fiecare suprafață răsucită, pur și simplu pentru că poate îndepărta materialul eficient. Verificați potrivirea geometrică și abaterea rezultată.
Frezele circulare sau cilindrice oferă o rază de contact efectivă mai mare pentru suprafețe de finisare compatibile. Acestea necesită definiții ale sculelor și strategii CAM care reprezintă geometria reală de așchiere. Utilizarea lor trebuie evaluată în funcție de cerințele de acces și profil, mai degrabă decât de o promisiune generică a unei prelucrări mai rapide.
Alegeți tranziții de tip Stepover și Surface
Depășirea treptată influențează formarea festonurilor reziduale dintre trecerile adiacente, dar rezultatul depinde și de geometria frezei și de curbura locală a suprafeței. O singură valoare a distanței pe întreaga lamă poate produce modele de suprafață diferite în regiuni diferite.
Planificați tranzițiile dintre profilul aerodinamic principal, regiunile de margine și îmbinările platformei. Aceste limite pot dezvălui urme de nepotrivire chiar și atunci când traiectoriile individuale ale sculelor par acceptabile. Examinați modelul combinat al materialului rămas și inspectați tranziția reală după așchiere.
Strângerea toleranței de calcul CAM nu va corecta devierea sculei sau mișcarea dispozitivului de fixare. Setați parametrii de programare având în vedere sursele complete de eroare și criteriile de acceptare ale desenului.
Controlează căldura, angajarea și vibrațiile
Calitatea sculei, geometria, acoperirea, datele de așchiere și livrarea agentului de răcire trebuie să fie adecvate materialului și operațiunii. Evitați transferul parametrilor de la un model de dezvoltare a aluminiului direct la un aliaj rezistent la căldură.
Mențineți ansamblurile de scule cât mai rigide posibil. Consola mare, suportul local slab și direcția nefavorabilă a forței pot produce deviere sau vibrații. Modificarea vitezei sau a avansului axului poate ajuta într-o anumită situație, dar o problemă persistentă de suport sau de avans necesită de obicei o revizuire mai amplă a configurării.
Uzura sculei afectează și profilul finit. Stabiliți verificări și criterii de înlocuire în jurul elementului critic, în loc să continuați până când o sculă este vizibil deteriorată. Acolo unde se utilizează compensarea, verificați geometria rezultată în loc să presupuneți că o singură deviere corectează fiecare regiune.
Unde se încadrează șlefuirea, EDM și prelucrarea cu laser?
Prelucrarea palelor poate combina frezarea cu rectificarea, prelucrarea prin electroeroziune (EDM) și prelucrarea cu laser atunci când anumite caracteristici o necesită. Combinația corectă depinde de designul rădăcinii, geometria de răcire, material, starea acoperirii și cerințele de integritate a suprafeței. Aceste operațiuni completează frezarea, mai degrabă decât să formeze o secvență universală.
Rectificarea rădăcinii și finisarea controlată a suprafeței
Rectificarea cu avans redus este o opțiune consacrată pentru caracteristici adecvate ale rădăcinii palelor de turbină, inclusiv forme de brad. Alte rute pot fi adecvate în funcție de proiectare, material, volum de producție și procesul aprobat.
Rectificarea necesită controlul stării discului abraziv, al rectificării, al furnizării lichidului de răcire și al efectelor termice. O suprafață geometric precisă poate necesita totuși investigații dacă procesul a introdus deteriorări termice inacceptabile.
Lustruirea și condiționarea muchiilor ar trebui să aibă, de asemenea, limite definite. Acestea îndepărtează material și pot modifica profilul aerodinamic, raza muchiei sau secțiunea subțire. Inspectați geometria critică după operațiunile care stabilesc starea sa de livrare. Aspectul oglinzii nu înlocuiește o textură a suprafeței specificată sau o stare solidă a materialului.
Găuri de răcire și pasaje interne
Unele lame cu secțiune fierbinte necesită găuri de răcire cu peliculă, orificii de evacuare profilate sau alte caracteristici de răcire. Găurirea prin electroeroziune este utilizată pe materiale conductoare electric, în timp ce procesele cu laser oferă alte opțiuni pentru aplicații adecvate de găuri și acoperiri.
Poziția găurii, direcția, forma, comportamentul la străpungere și starea locală a peretelui sunt toate importante. Un proces trebuie să evite deteriorarea peretelui intern opus atunci când penetrează o lamă goală la interior. Prelucrarea termică poate crea material refăcut sau alte efecte de suprafață, așadar acceptarea și orice tratament ulterior trebuie definite pentru ruta selectată.
Distingeți caracteristicile de răcire perforate de pasajele interne complexe închise. O freză convențională nu poate ajunge la fiecare canal intern închis. Aceste pasaje pot proveni din turnare sau dintr-un alt proces de fabricație calificat.
Secvența de acoperire este o altă decizie de planificare. Unele rute găuresc înainte de acoperire, în timp ce altele utilizează îndepărtarea controlată a stratului de acoperire și găurirea ulterioară. Confirmați secvența dorită și starea finală a găurii înainte de a alege echipamentul sau de a cota lucrarea.
Cum se verifică calitatea prelucrării lamelor?
Verificarea trebuie să acopere geometria profilului aerodinamic, relațiile de atașare, starea muchiilor, textura suprafeței și orice cerințe specificate privind materialele sau caracteristicile interne. Mașinile de măsurat în coordonate (CMM), scanarea optică și testarea specializată răspund la diferite întrebări. Un plan complet definește ce se măsoară, cum este aliniată piesa și în ce etapă de fabricație are loc acceptarea.
Verificați geometria în raport cu referințele corecte
Inspecția palelor poate evalua profilele secțiunilor, grosimea, răsucirea, coarda și caracteristicile muchiei anterioare sau posterioare. Caracteristicile rădăcinii și platformei necesită verificări care să păstreze relația lor specificată cu profilul aerodinamic.
O mașină de măsurat în coordonate poate colecta date tactile din caracteristici și secțiuni definite. Sistemele optice pot oferi informații dense despre suprafață, utile în special pentru vizualizarea abaterilor pe un profil aerodinamic. Selectați acoperirea și incertitudinea pentru cerință, mai degrabă decât să alegeți echipamentul doar pentru că produce mai multe puncte.
Alinierea face parte din evaluare. O suprafață neconstrânsă, cu o potrivire optimă, poate ascunde o eroare de relație care contează atunci când lama este instalată prin rădăcina sa. Folosiți schema de referință a desenului și documentați orice metodă de potrivire permisă.
Separarea texturii suprafeței de starea materialului
Eroarea de profil, ondulația și rugozitatea descriu diferite aspecte ale suprafeței finite. O pală poate avea un finisaj local neted, în timp ce forma generală a profilului aerodinamic este greșită. O citire a rugozității nu identifică nici fiecare fisură sau defect posibil al suprafeței.
Acolo unde este necesar, se utilizează teste nedistructive specificate sau inspecții interne. Tomografia computerizată (CT) sau metodele radiografice pot susține anumite evaluări interne, dar adecvarea depinde de material, geometrie, rezoluție și defectul sau dimensiunea evaluată.
Prin urmare, pachetul de inspecție ar trebui să conecteze fiecare cerință cu o metodă adecvată. Evitați tratarea unei scanări de suprafață, a unui raport dimensional sau a unui aspect lustruit ca dovadă a oricărei alte caracteristici de calitate.
Confirmați starea livrării
Înregistrați revizia desenului, identitatea materialului, caracteristicile evaluate, alinierea, metoda de măsurare și rezultatele. Identificați dacă raportul descrie starea prelucrată, tratată termic, acoperită sau complet finisată.
Palparea pe mașină poate sprijini configurarea și controlul procesului, în timp ce inspecția de acceptare trebuie să respecte planul de măsurare convenit. Dacă se utilizează o verificare intermediară ca dovadă de acceptare, domeniul de aplicare și caracterul adecvat al acesteia trebuie stabilite în mod explicit.
Pentru comenzi repetate, stabiliți cum vor fi evaluate modificările sculelor, modificările dispozitivelor de fixare și revizuirile procesului. Un prim articol inspectat ca fiind admis demonstrează starea articolului inspectat. Consecvența producției necesită controale și înregistrări continue adecvate.
Ce ar trebui să includă o cerere de ofertă pentru prelucrarea lamelor?
O cerere de ofertă (RFQ) utilă pentru prelucrarea lamei include modelul CAD, desenul controlat, starea materialului și a piesei brute, geometria critică, cerințele de finisare și documentația de acceptare. Identificați componenta dorită și starea producției, astfel încât furnizorii să poată evalua domeniul de producție real, în loc să ofere o formă de lamă nespecificată.
Pentru prelucrarea de precizie a pieselor motoarelor cu turbină, diferența dintre un model de dezvoltare și hardware-ul de service afectează materialul, procesele și dovezile de aprobare necesare. Clarificați acest statut de la început.
| Articol RFQ | Informații de furnizat |
| Definiția produsului | Model CAD, revizia desenului, tipul componentei și utilizarea preconizată |
| Material de pornire | Gradul exact, starea, forma stocului și cine furnizează semifabricatul |
| Geometrie critică | Profile aerodinamice, repere, interfețe de rădăcină, muchii și secțiuni subțiri |
| caracteristici speciale | Găuri de răcire, pasaje interne, zone inaccesibile și acoperiri existente |
| Domeniul de finisare | Cerințe privind șlefuirea, lustruirea, condiționarea muchiilor, tratarea și acoperirea |
| Acceptare | Rapoarte necesare, condiții de măsurare, teste speciale și aprobări ale clienților |
| Domeniul de aplicare al comenzii | Cantitate, așteptări privind comenzile repetate, nevoi de livrare și responsabilități privind piesele furnizate |
Comparați propunerile cu aceleași cerințe. Întrebați ce operațiuni sunt incluse, care necesită procesare specializată și ce dovezi însoțesc piesa livrată. Rezolvați toleranțele sau modificările de proces propuse înainte de producție, cu definiția produsului aprobată actualizată acolo unde este necesar.
Întrebări frecvente
Poate prelucrarea CNC să înlocuiască turnarea palelor turbinei?
Numai atunci când cerințele de proiectare și materiale permit acest lucru. Prelucrarea barelor obișnuite nu poate reproduce structura monocristalină sau solidificată direcțional necesară unor pale de turbină. Prelucrarea CNC completează adesea turnarea prin finisarea rădăcinilor, vârfurilor și a suprafețelor selectate.
Ce toleranțe poate atinge prelucrarea lamelor?
Toleranțele realizabile depind de material, geometrie, sistemul de prindere și controlul procesului. Profilul profilului aerodinamic, grosimea, dimensiunile rădăcinii și geometria muchiei necesită specificații separate. Capacitatea trebuie confirmată în funcție de desen și planul de inspecție, nu doar de precizia poziționării mașinii.
Ce determină costul prelucrării lamelor?
Factorii majori de cost includ materialul, starea piesei brute, îndepărtarea materialului, geometria, sculele, cantitatea comandată și inspecția. Rectificarea specificată, găurile de răcire și acoperirile adaugă operațiuni suplimentare. Comparați ofertele folosind aceeași revizie a desenului, cerințe de materiale, domeniu de finisare și criterii de acceptare.
Concluzie
Prelucrarea palelor necesită un proces care conectează semifabricatul inițial cu profilul aerodinamic finit și geometria atașamentului. Selectarea materialului, îndepărtarea etapizată a materialului, orientarea sculelor și metodele de finisare adecvate influențează dacă piesa poate îndeplini cerințele sale.
Pentru ingineri și cumpărători, cel mai puternic punct de plecare este o definiție completă a produsului și un plan de inspecție convenit. Acestea facilitează compararea propunerilor de fabricație și ajută la prevenirea confundării aspectului sau a numărului de axe cu dovada calității.
TiRapid oferă servicii de prelucrare CNC pentru piese personalizate. Trimiteți desenul și modelul CAD împreună cu materialul, starea piesei brute, caracteristicile critice ale lamei, cantitatea, cerințele de finisare și așteptările de inspecție pentru o evaluare specifică proiectului. Includeți orice calificări necesare pentru proces, astfel încât domeniul de fabricație și verificare să poată fi discutat înainte de a comanda.
















