
O policarbonato (PC) é um plástico de alto desempenho amplamente utilizado em dispositivos eletrônicos, equipamentos médicos, componentes automotivos, sistemas de automação e produtos ópticos devido à sua excelente transparência, resistência ao impacto, estabilidade dimensional e resistência ao calor. Durante o desenvolvimento de produtos e a produção em baixo volume, a usinagem CNC é um dos métodos de fabricação mais importantes para peças de PC. Comparado aos materiais metálicos, o PC é mais leve, oferecendo ao mesmo tempo boa tenacidade. Em comparação com plásticos comuns, o PC proporciona maior resistência mecânica e ao impacto, tornando-se um material importante para muitos produtos industriais de alta tecnologia. No entanto, embora o PC tenha boa usinabilidade, ainda existem muitos desafios técnicos durante a usinagem CNC. Devido à sua alta tenacidade, transparência e sensibilidade ao calor, parâmetros de usinagem inadequados podem facilmente levar a problemas como esbranquiçamento da superfície, desvio dimensional, rebarbas excessivas e até mesmo fissuras por tensão.
Entendendo o material PC e suas características de usinagem
O policarbonato (PC) ocupa uma posição de destaque na indústria de plásticos. Seu desempenho geral é bem equilibrado, oferecendo alta resistência mecânica e excelente resistência ao impacto. Ao mesmo tempo, o PC transparente proporciona transmissão de luz próxima à do vidro, o que o torna amplamente utilizado em janelas de observação, capas protetoras, painéis de equipamentos e componentes ópticos.
O material PC possui alta resistência.
Uma das características mais notáveis do policarbonato (PC) é sua alta resistência ao impacto. Mesmo sob força externa significativa, ele é muito menos propenso a quebrar de forma frágil em comparação com o acrílico. Essa propriedade torna o PC um material comum para capas protetoras transparentes, janelas de observação de segurança e componentes de proteção industrial. No entanto, a alta tenacidade também significa que o material não fratura facilmente durante o corte. Durante a usinagem, o material tende a gerar cavacos fibrosos e longos. Ao contrário da usinagem de metais, que geralmente produz cavacos curtos e quebrados, a usinagem de PC frequentemente cria cavacos contínuos. Se os cavacos não forem removidos prontamente, eles podem friccionar repetidamente contra a superfície da peça e afetar a qualidade da superfície.
Os problemas comuns incluem:
- Formação de rebarbas em bordas usinadas
- Bordas irregulares dos buracos
- Leves marcas de arrasto da ferramenta na superfície.
- Aumento da dificuldade em concluir as operações.
Portanto, a usinagem de PC exige ferramentas de corte extremamente afiadas. Ao mesmo tempo, métodos adequados de evacuação de cavacos e um projeto preciso da trajetória da ferramenta são necessários para evitar a compressão repetida do material e obter melhores resultados de usinagem.
O PC é relativamente sensível à temperatura.
Embora o PC tenha boa resistência ao calor, altas temperaturas localizadas geradas durante a usinagem ainda podem afetar significativamente a qualidade do produto. Como a ferramenta de corte gira em alta velocidade, ela permanece em contato contínuo com o material, fazendo com que a temperatura na zona de corte aumente. Se o calor não puder ser dissipado rapidamente, podem ocorrer problemas de qualidade na superfície do produto. Quando o calor de corte não é removido de forma eficiente, os seguintes problemas podem ocorrer:
- Clareamento de superfície
- Fusão localizada
- Mudanças dimensionais
- Aumento do estresse interno
Para peças estruturais comuns, pequenos aumentos de temperatura podem não causar problemas óbvios. No entanto, para produtos transparentes, mesmo pequenas alterações podem afetar a aparência final. O acúmulo de calor geralmente é controlado otimizando a velocidade do fuso, a taxa de avanço e a profundidade de corte. O resfriamento por ar comprimido também é comumente usado para melhorar a dissipação de calor na área de usinagem.
Peças transparentes exigem padrões de usinagem mais elevados.
Um dos principais motivos pelos quais os clientes escolhem o PC é a sua transparência. As peças transparentes não só precisam atender aos requisitos dimensionais, como também manter uma excelente transmissão de luz. Consequentemente, os requisitos de usinagem são significativamente maiores do que os de componentes estruturais comuns.
Isso é particularmente evidente em produtos como:
- Janelas de observação de equipamentos
- Capas médicas transparentes
- Componentes ópticos
- Painéis de instrumentos
Após a usinagem, os clientes costumam inspecionar diretamente a condição da superfície dos produtos de policarbonato transparente. Mesmo que a precisão dimensional atenda plenamente aos requisitos, marcas de ferramentas visíveis, arranhões, esbranquiçamento ou opacidade localizada ainda podem resultar em rejeição. Portanto, a usinagem de peças transparentes exige não apenas precisão dimensional, mas também excelente acabamento superficial e aparência visual. Muitos produtos de policarbonato transparente de alta qualidade requerem processos adicionais de acabamento e polimento para atingir uma clareza óptica superior.
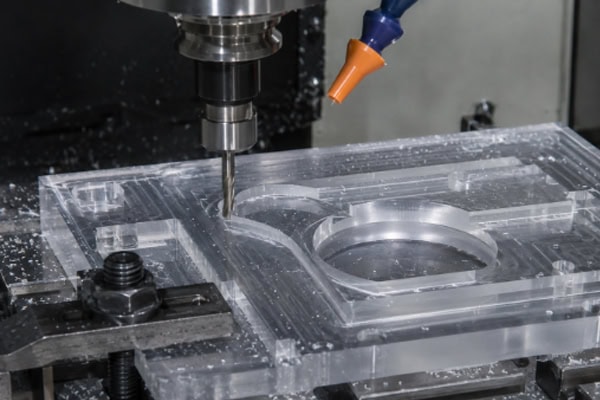
Problemas comuns durante a usinagem CNC em PCs
Branqueamento da superfície
O branqueamento da superfície é um dos problemas mais comuns na usinagem de PCs.
As causas comuns incluem:
- Ferramentas de corte cegas
- Temperaturas de corte excessivas
- Taxas de alimentação inadequadas
- Liberação da tensão interna do material
Quando a pressão de corte localizada se torna excessiva, podem ocorrer alterações estruturais microscópicas na superfície do PC, criando marcas brancas visíveis. O esbranquiçamento não afeta apenas a aparência, mas também pode indicar concentração de tensão em áreas localizadas. Se a peça for posteriormente submetida a forças externas ou exposta a produtos químicos de limpeza, o risco de fissuras pode aumentar. Portanto, os processos de usinagem devem controlar cuidadosamente a força e o calor de corte, utilizando ferramentas afiadas e cargas de acabamento baixas sempre que possível.
Rebarbas e problemas de encordoamento
Devido à alta tenacidade do PC, ele não quebra os cavacos de forma limpa durante o corte. Esse problema é particularmente comum durante:
- Perfuração
- Usinagem de ranhuras
- Corte de contorno externo
- Usinagem de pequenos detalhes
Durante essas operações, rebarbas e material fibroso são facilmente gerados. Esses resíduos não apenas afetam a aparência, mas também podem interferir na montagem. Para produtos que requerem vedações, tampas transparentes ou componentes estruturais de precisão, as rebarbas podem até mesmo impactar a funcionalidade. Algumas peças podem passar por inspeções dimensionais, mas ainda assim necessitar de retrabalho devido ao acabamento inadequado das bordas. Muitos componentes de PC de alta qualidade passam por processos de rebarbação específicos após a usinagem para garantir a suavidade das bordas e a consistência do produto.
Transparência Reduzida
Os seguintes defeitos de usinagem podem reduzir a transparência:
- Marcas de ferramentas visíveis
- Superfícies ásperas
- Marcas de queimadura localizadas
- Polimento insuficiente
Esses problemas podem reduzir significativamente a transmissão de luz.
Isso é particularmente crítico em equipamentos médicos, equipamentos de laboratório e aplicações em janelas de observação, onde a transparência afeta diretamente a funcionalidade. À medida que a rugosidade da superfície aumenta, a luz se dispersa ao passar pelo material, criando uma aparência turva. Portanto, a usinagem de PC transparente requer não apenas parâmetros de usinagem otimizados, mas também tratamentos de polimento para melhorar o acabamento da superfície.
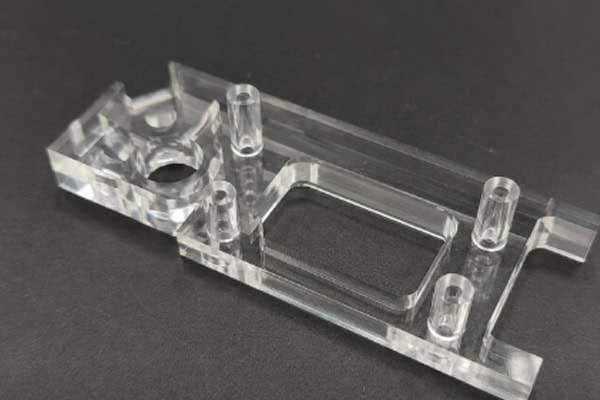
Fatores que afetam a qualidade da usinagem de PCs
Para obter componentes de PC de alta qualidade, é necessário muito mais do que equipamentos avançados. A seleção de ferramentas, os parâmetros de usinagem e o controle do processo desempenham papéis cruciais. Muitos resultados excelentes de usinagem provêm da atenção meticulosa aos detalhes, em vez de depender exclusivamente de máquinas de ponta.
Requisitos rigorosos para a seleção de ferramentas
O PC é um plástico relativamente macio com alta resistência. Se a lâmina de corte não for suficientemente afiada, o material tende a ser comprimido em vez de cortado.
Possíveis problemas incluem:
- Branqueamento
- Formação de rebarbas
- Marcas de ferramentas mais visíveis
- Superfícies ásperas
Portanto, as seguintes ferramentas são comumente utilizadas:
- Ferramentas de metal duro de alta precisão
- Ferramentas de corte de plástico de uma única aresta
- Ferramentas de corte com bordas polidas
Essas ferramentas ajudam a reduzir a resistência ao corte e a melhorar a qualidade da usinagem. Para projetos com peças transparentes, a condição da ferramenta muitas vezes determina diretamente a aparência final. Portanto, o desgaste da ferramenta deve ser inspecionado regularmente e as ferramentas desgastadas devem ser substituídas prontamente.
O controle dos parâmetros de corte é um desafio.
Obter melhores resultados na usinagem de PCs não se resume simplesmente a aumentar a velocidade do fuso. Velocidades de fuso excessivamente altas podem gerar calor excessivo, enquanto taxas de avanço muito lentas podem aumentar o aquecimento por atrito. Profundidades de corte excessivas também podem levar à concentração de tensões.
Portanto, é necessário encontrar um equilíbrio cuidadoso:
- Velocidade do fuso
- Taxa de alimentação
- Profundidade de corte
- Estratégia de trajetória de ferramenta
Um desempenho de usinagem estável só pode ser alcançado por meio da otimização contínua das combinações de parâmetros. Mesmo pequenas alterações nos parâmetros podem afetar significativamente a qualidade visual final.
O controle do estresse afeta a vida útil do produto.
Os materiais de PC contêm uma certa quantidade de tensão interna residual. Se a tensão local aumentar ainda mais durante a usinagem, podem surgir fissuras durante o uso posterior.
Isso é particularmente verdadeiro em ambientes que envolvem:
- Exposição ao álcool
- Limpeza química
- Carga de longo prazo
- Flutuações de temperatura
Áreas com concentração de tensão são mais suscetíveis a fissuras. Portanto, componentes de policarbonato de alta qualidade geralmente incluem processos de alívio de tensão para melhorar a estabilidade a longo prazo.
Como solucionar os desafios da usinagem CNC em PCs?
Embora a usinagem de PC enfrente desafios como o branqueamento, a formação de rebarbas e a fissuração por tensão, esses problemas podem ser resolvidos de forma eficaz por meio da otimização do processo, melhorias no resfriamento e pós-processamento adequado.
Otimizar a rota do processo de usinagem
Para materiais sensíveis ao calor e à tensão, como o PC, tentar concluir todas as operações de usinagem em uma única etapa geralmente amplifica os erros de usinagem e torna o controle da qualidade da superfície mais difícil. Uma abordagem de usinagem em etapas permite que cada operação se concentre em um objetivo específico, melhorando simultaneamente a precisão, a eficiência e a aparência. Isso é especialmente importante para peças com tolerâncias apertadas ou geometrias complexas.
As etapas comuns do processo incluem:
- Usinagem áspera
- Semi-acabamento
- Acabamento
- Tratamento da superfície
Essa abordagem ajuda a reduzir a concentração de tensão e o acúmulo de calor, ao mesmo tempo que melhora a estabilidade dimensional.
Melhorar o controle de resfriamento e remoção de chips
Durante a usinagem de PC, o calor de corte e a evacuação de cavacos influenciam diretamente a qualidade final da superfície. Se o calor não for removido de forma eficiente, podem ocorrer problemas como esbranquiçamento, bordas derretidas e marcas de ferramenta severas. Da mesma forma, a evacuação inadequada de cavacos pode fazer com que eles se atritem repetidamente contra a superfície da peça, reduzindo a transparência e a precisão dimensional. Portanto, o resfriamento e a remoção de cavacos devem ser otimizados em conjunto. O resfriamento adequado reduz efetivamente as temperaturas de corte, enquanto a evacuação eficiente de cavacos evita o contato repetido com a superfície.
Os métodos comuns incluem:
- Resfriamento por ar comprimido
- Lubrificação por quantidade mínima (MQL)
- Remoção de cavacos de alta frequência
- Projeto otimizado de trajetória de ferramenta
Essas medidas ajudam a melhorar a qualidade das peças transparentes e a reduzir os defeitos superficiais.
Adicionar operações de pós-processamento
Mesmo com parâmetros de usinagem cuidadosamente controlados, peças de PC ainda podem apresentar pequenas rebarbas, marcas de ferramentas ou névoa localizada após a usinagem. Operações adicionais de pós-processamento não apenas melhoram a aparência, mas também aprimoram a qualidade geral e a experiência do usuário. Muitos produtos de PC de alta qualidade não são entregues imediatamente após a usinagem.
Outros processos geralmente incluem:
- rebarbação
- Polimento fino
- Polimento de chama
- Tratamento de limpeza
Esses métodos de pós-processamento melhoram ainda mais a transparência e a qualidade da aparência.
Perguntas frequentes
Por que as peças transparentes de PC racham após a usinagem CNC?
O aparecimento de fissuras em peças de PC geralmente está relacionado a tensões internas. Se as temperaturas de corte forem muito altas, as ferramentas não estiverem suficientemente afiadas ou as forças de corte localizadas forem excessivas, tensões residuais significativas podem se acumular no interior do material. Quando o produto é posteriormente exposto a álcool, agentes de limpeza ou ambientes com grandes variações de temperatura, as áreas de concentração de tensão podem desenvolver fissuras gradualmente. Portanto, produtos de PC transparentes normalmente exigem um controle rigoroso dos parâmetros de usinagem e, quando necessário, tratamento de alívio de tensões para melhorar a estabilidade a longo prazo.
Conclusão
O policarbonato (PC) é um material plástico que combina transparência, resistência ao impacto e resistência mecânica, sendo amplamente utilizado na fabricação industrial moderna. Desde janelas de observação em equipamentos de automação até capas transparentes para dispositivos médicos, além de invólucros eletrônicos e componentes ópticos, o PC desempenha um papel importante em inúmeras aplicações. Embora sua usinabilidade seja superior à de muitos plásticos transparentes, sua alta tenacidade e sensibilidade térmica ainda representam desafios significativos durante a usinagem CNC. Problemas comuns durante a produção incluem esbranquiçamento da superfície, formação de rebarbas, redução da transparência e fissuras por tensão. Para obter produtos de alta qualidade, os fabricantes devem controlar cuidadosamente o manuseio do material, a seleção de ferramentas, os parâmetros de usinagem e os procedimentos de pós-processamento. Para componentes de PC transparentes em particular, é essencial não apenas atender aos requisitos de precisão dimensional, mas também garantir excelente qualidade de aparência e estabilidade a longo prazo.
















