
A usinagem excêntrica CNC é amplamente utilizada na fabricação de eixos excêntricos, buchas excêntricas, componentes de cames, peças de transmissão especializadas e conectores mecânicos de precisão. Ao contrário da usinagem rotativa convencional, os componentes excêntricos possuem centros geométricos que não coincidem com seus eixos de rotação. A usinagem dessas peças exige controle preciso da excentricidade, da posição dos eixos, das tolerâncias dimensionais e das relações entre as diferentes características. Fixação imprecisa, vibração, deformação da peça ou deslocamento da referência podem impedir a montagem correta do componente acabado. Para componentes de precisão personalizados, um processo de usinagem excêntrica bem planejado, fixação adequada da peça e procedimentos de inspeção eficazes ajudam a melhorar a precisão, reduzir as taxas de refugo e manter a consistência durante o desenvolvimento de protótipos e a produção em lote.
Desafios na Usinagem Excêntrica CNC
O principal desafio na usinagem excêntrica é manter a relação posicional correta entre as características excêntricas e os pontos de referência do projeto. O torneamento convencional normalmente utiliza o eixo de rotação da peça como referência de usinagem, enquanto componentes excêntricos podem conter superfícies cilíndricas, furos ou elementos escalonados com eixos diferentes. Essas características podem exigir dispositivos de fixação especializados, posicionamento ajustado da peça ou um processo de usinagem combinado. A estratégia de usinagem deve ser determinada de acordo com o deslocamento excêntrico, as dimensões do componente, as propriedades do material e os requisitos de tolerância, em vez de simplesmente reutilizar um programa de torneamento convencional.
Excentricidade e Precisão Coaxial
A excentricidade é uma dimensão crítica para determinar se um componente excêntrico atende aos requisitos do desenho. A usinagem deve controlar não apenas o diâmetro da característica excêntrica, mas também a posição do seu centro em relação à referência especificada. Componentes com múltiplas seções de eixo podem exigir tolerâncias de coaxialidade, posicionamento ou batimento entre as características individuais. Os critérios de aceitação específicos devem seguir o desenho técnico. Se apenas o diâmetro externo for inspecionado, ignorando-se a posição do centro, o componente ainda poderá falhar durante a montagem, mesmo que suas dimensões individuais sejam aceitáveis.
Por que a fixação de peças é importante?
O método de fixação da peça afeta diretamente a precisão e a estabilidade da usinagem excêntrica. Se a peça não estiver posicionada corretamente ou se as superfícies de localização do dispositivo de fixação apresentarem erros, o deslocamento excêntrico pode ocorrer durante a usinagem. Componentes com formato irregular, peças longas com balanço significativo e peças com superfícies de fixação limitadas também estão sujeitos a deformações causadas pelas forças de fixação e de corte. Antes da usinagem, os fabricantes devem verificar os pontos de referência, o projeto do dispositivo de fixação e a rotação da peça. Cortes de teste e inspeção dimensional podem então confirmar a posição excêntrica real. Para componentes de alta precisão, uma fixação estável e repetível é frequentemente mais importante do que simplesmente ajustar os parâmetros de corte.
Como os diferentes materiais afetam a usinagem?
Ligas de alumínio, aço carbono, aço inoxidável, ligas de cobre e plásticos de engenharia apresentam diferentes características de corte que influenciam o desgaste da ferramenta, as forças de corte, a deformação térmica e a estabilidade dimensional. As ligas de alumínio geralmente oferecem boa usinabilidade, mas estruturas de paredes finas ainda podem sofrer deformações sob forças de fixação ou de corte. O aço inoxidável requer atenção ao encruamento e ao calor gerado durante o corte, enquanto os plásticos de engenharia exigem uma análise cuidadosa das alterações dimensionais relacionadas à temperatura. A seleção do material deve levar em conta a capacidade de carga, a resistência ao desgaste, o ambiente operacional e a dificuldade de usinagem antes da escolha das ferramentas adequadas, dos parâmetros de corte e dos procedimentos de inspeção.
Como otimizar a usinagem excêntrica
Componentes excêntricos de precisão exigem referências, sequências de usinagem e requisitos de inspeção claramente definidos durante o planejamento do processo. Componentes simples podem ser produzidos ajustando-se a posição da peça com dispositivos de fixação adequados, enquanto peças com múltiplos eixos excêntricos, padrões de furos complexos ou tolerâncias de acoplamento rigorosas podem exigir dispositivos de fixação específicos, configurações secundárias ou usinagem por torneamento e fresamento. O sequenciamento correto das operações de desbaste, semiacabamento e acabamento ajuda a reduzir erros de reposicionamento e preserva uma margem suficiente para ajustes dimensionais finais.
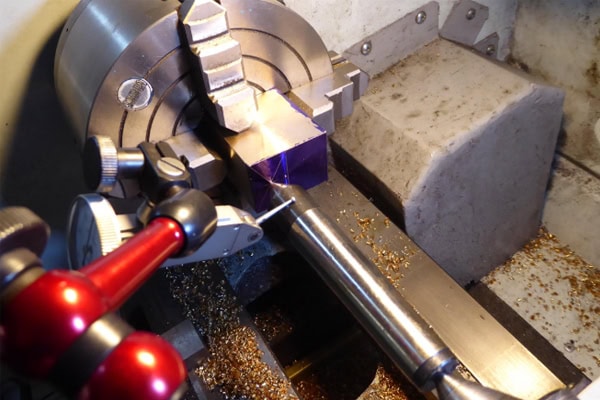
Como escolher um método de fixação de peças
A estratégia de fixação deve ser selecionada de acordo com o deslocamento excêntrico, a geometria do componente, o volume de produção e a capacidade da máquina. As abordagens comuns incluem dispositivos de fixação excêntricos, ferramentas de localização dedicadas, posicionamento ajustado do mandril ou o uso de equipamentos de usinagem adicionais para características específicas. Cada método oferece diferentes níveis de precisão de posicionamento, eficiência de preparação e aplicabilidade. A decisão não deve ser baseada apenas no custo do dispositivo de fixação.
- Defina os pontos de referência de localização: Identifique o eixo de referência, a face de localização e a direção excêntrica no desenho para garantir um posicionamento repetível durante cada configuração.
- Adapte o projeto da fixação: Selecione a fixação adequada de acordo com a geometria do componente, o comprimento de fixação e o deslocamento excêntrico. Utilize uma fixação dedicada quando necessário para reduzir o movimento da peça e os erros de posicionamento.
- Verifique a segurança rotacional: a fixação excêntrica altera a distribuição de massa durante a rotação. Avalie as condições de operação da peça, do dispositivo de fixação e da máquina, e verifique se a fixação está segura antes de validar progressivamente a velocidade do fuso.
- Controle a força de aperto: Para buchas de paredes finas, eixos delgados e materiais facilmente deformáveis, distribua as forças de aperto adequadamente para evitar deformações significativas.
- Verificar a precisão da primeira peça: Meça o deslocamento excêntrico, os diâmetros críticos e as relações posicionais após a usinagem da primeira peça. Ajuste o dispositivo de fixação ou os parâmetros do processo de acordo com os resultados.
Uma estratégia adequada de fixação melhora a consistência do posicionamento excêntrico e reduz ajustes repetidos de configuração. Durante a produção em lote, os fabricantes também devem registrar os parâmetros de fixação, a condição do dispositivo de fixação e os resultados da inspeção da primeira peça para estabelecer padrões de processo reutilizáveis.
Como definir os parâmetros de corte e as sequências de usinagem
A velocidade de corte, a taxa de avanço e a profundidade de corte na usinagem excêntrica devem ser ajustadas de acordo com o material, a ferramenta de corte e a rigidez da fixação. A rotação excêntrica pode gerar cargas de corte desiguais, portanto, os parâmetros convencionais de torneamento não devem ser transferidos diretamente sem validação. O desbaste deve priorizar a estabilidade do corte e a remoção consistente de material, enquanto o acabamento deve equilibrar a precisão dimensional, a qualidade da superfície e a condição da ferramenta. Para componentes com múltiplas seções de eixo excêntrico, a sequência de usinagem deve seguir as relações de referência para minimizar erros de posicionamento causados por configurações repetidas. Após a programação, a simulação pode ser usada para verificar os percursos da ferramenta, a interferência da fixação e os movimentos de troca de ferramenta. A usinagem da primeira peça deve então verificar os resultados reais. Os parâmetros devem ser otimizados gradualmente, monitorando-se a vibração, o desgaste da ferramenta e as alterações dimensionais. Simplesmente aumentar a velocidade do fuso ou a taxa de avanço pode levar a uma qualidade inconsistente.
Como reduzir erros de vibração e dimensionais
Peças excêntricas giram de forma diferente dos componentes concêntricos convencionais. Erros de fixação, balanço excessivo da peça, rigidez insuficiente da fixação e variações nas cargas de corte podem causar vibração e instabilidade dimensional. Os fabricantes devem selecionar a fixação da peça com base na geometria do componente e confirmar se a máquina, o mandril e os dispositivos de fixação estão em boas condições. Para peças de precisão, as referências de localização devem ser verificadas antes da usinagem e as dimensões críticas devem ser medidas imediatamente após o processamento para evitar que os erros se propaguem para as operações subsequentes.
- Melhorar a rigidez do sistema: reduzir a saliência desnecessária da peça e garantir conexões estáveis entre o dispositivo de fixação, a torre de ferramentas e a peça para minimizar a vibração.
- Controle a sobremedida de usinagem: Mantenha uma distribuição consistente da sobremedida para evitar cargas de corte localizadas excessivas e mudanças repentinas nas forças de corte.
- Monitore o desgaste da ferramenta: Inspecione regularmente as arestas de corte quanto a desgaste, lascas e acúmulo de material. Aplique compensação de desgaste ou substitua a ferramenta quando necessário.
- Verifique as condições da máquina: verifique a fixação do mandril, o funcionamento do fuso e o posicionamento da torre de ferramentas. Pare a máquina e investigue se ocorre vibração anormal.
- Implementar inspeção em processo: Medir a excentricidade e as dimensões posicionais após a usinagem da primeira peça e operações críticas. Corrigir prontamente os desvios antes que as peças não conformes avancem para a próxima etapa.
Um ambiente de usinagem estável e controles de processo padronizados ajudam a reduzir o retrabalho e a melhorar a consistência entre os lotes de produção. Se os erros dimensionais persistirem, investigue os pontos de referência, a precisão da fixação, o estado da máquina e as configurações do programa antes de fazer ajustes adicionais.
Inspeção e Fornecimento Personalizado de Componentes Excêntricos
A aceitação da qualidade de componentes excêntricos não deve se basear apenas nas medidas de diâmetro externo e comprimento. Dependendo do desenho, a inspeção também pode precisar verificar o deslocamento excêntrico, a posição do eixo, o desvio radial e outras tolerâncias críticas. O plano de inspeção deve ser compatível com a geometria do componente e a precisão exigida, e deve ser acordado durante a fase de orçamento para evitar critérios de aceitação conflitantes após a usinagem. Para pedidos personalizados, desenhos completos, informações sobre materiais, quantidades de produção e requisitos de inspeção ajudam o fabricante a avaliar a dificuldade do processo, os requisitos de fixação, o tempo de usinagem e o custo total.
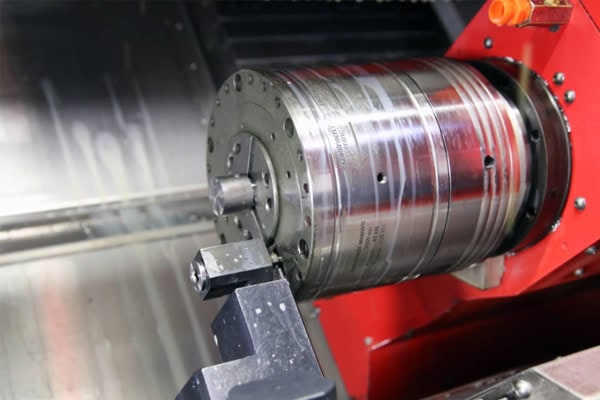
Como devem ser inspecionadas as dimensões excêntricas?
A inspeção deve seguir as referências especificadas no desenho técnico, utilizando instrumentos e métodos de medição adequados. Micrômetros podem medir diâmetros externos, enquanto indicadores de mostrador, combinados com dispositivos de localização apropriados, podem verificar a excentricidade em pontos específicos. Máquinas de medição por coordenadas podem ser usadas para verificar relações geométricas mais complexas. Excentricidade, excentricidade radial e coaxialidade não são características idênticas, portanto, uma única medição não pode substituir todas as verificações de tolerância necessárias. Para produção em lote, devem ser mantidos registros de inspeção da primeira peça, amostragem em processo e inspeção final, com locais de medição, configurações de referência e regras de aceitação consistentes. Se o componente precisar se acoplar a outras peças, sua condição de montagem também deve ser avaliada de acordo com os requisitos do desenho. Isso ajuda a evitar situações em que dimensões individuais passam na inspeção, mas o componente ainda apresenta desempenho insatisfatório no sistema montado.
Como escolher um fornecedor de usinagem excêntrica CNC
Ao adquirir componentes excêntricos de precisão, a capacidade de engenharia de processos do fornecedor, sua experiência em projeto de dispositivos de fixação e os equipamentos de inspeção disponíveis podem afetar diretamente os prazos do projeto e a qualidade do produto final. Os compradores devem fornecer informações técnicas suficientes e esclarecer as dimensões críticas e os critérios de aceitação antes de solicitar uma cotação.
- Forneça desenhos de engenharia completos: especifique o deslocamento excêntrico, os diâmetros críticos, as relações entre os eixos, as tolerâncias dimensionais e a rugosidade da superfície. Inclua um modelo 3D quando necessário.
- Especificar materiais e quantidades: Confirme a qualidade do material, as condições de tratamento térmico, a quantidade de protótipos e o volume de produção esperado para apoiar o planejamento do processo e a avaliação do tempo de ciclo.
- Confirme os requisitos de fixação e inspeção: Para geometrias excêntricas especiais, discuta se são necessários dispositivos de fixação específicos e como a excentricidade e o desvio radial serão medidos e aceitos.
- Compare os custos totais do orçamento: considere materiais, programação e configuração, investimento em dispositivos de fixação, tempo de usinagem, inspeção e pós-processamento, em vez de se concentrar exclusivamente no preço unitário.
- Avalie a comunicação técnica: Escolha um fornecedor de usinagem que possa explicar as limitações do processo, oferecer recomendações de projeto para fabricação e descrever claramente seus procedimentos de controle de qualidade.
Ao solicitar um orçamento de fornecedores de usinagem CNC, como a TiRapid, envie os desenhos dos componentes, os requisitos de materiais, as quantidades do pedido e os critérios de aceitação para que a equipe possa avaliar as rotas de usinagem viáveis e as condições do orçamento. Confirmar antecipadamente os métodos de fixação, a inspeção dimensional crítica e os requisitos de entrega pode reduzir as revisões do protótipo, melhorar a consistência do lote e ajudar a garantir que os componentes excêntricos personalizados atendam aos requisitos de montagem e operação do equipamento pretendido.
















