
A fresagem plana é um processo de fresagem utilizado para usinar superfícies planas e extensas, removendo material com as arestas de corte periféricas de uma fresa rotativa. É comumente realizada em uma fresadora horizontal, onde uma fresa cilíndrica é montada em um eixo e a peça é alimentada sob a ferramenta rotativa. O processo é valorizado pela remoção estável de material, ferramentas simples e preparação eficiente de superfícies planas antes de operações subsequentes de fresagem CNC.
Este guia explica a fresagem plana, incluindo seu processo, ferramentas de corte, configuração da máquina, materiais, vantagens, limitações, defeitos comuns e aplicações práticas.
O que é fresamento simples?
A fresagem plana é uma operação de fresagem que remove material de uma superfície plana utilizando os dentes periféricos de uma fresa cilíndrica. Nesse processo, o eixo da fresa geralmente é paralelo à superfície usinada, e a peça se move em relação à fresa rotativa para criar uma superfície plana, nivelada ou com espessura controlada. É utilizada principalmente para usinagem de grandes superfícies, redução de material e preparação de faces de referência antes de outras operações de usinagem.
A definição de fresamento abrange muitos processos nos quais uma ferramenta rotativa remove material de uma peça. O fresamento plano é um tipo específico de fresamento focado na geração de superfícies planas. Ao contrário do fresamento de topo, que frequentemente usina cavidades, ranhuras, perfis e contornos, o fresamento plano é usado principalmente quando o objetivo é remover material de uma superfície ampla e simples.
A fresagem plana é frequentemente associada à fresagem de superfície e à fresagem periférica porque a ação de corte ocorre na circunferência externa da fresa. Em muitos ambientes de oficina, esses termos podem se sobrepor. No entanto, o ponto importante na fabricação não é apenas a terminologia, mas a orientação da ferramenta, o contato da fresa, os requisitos da superfície e a finalidade da usinagem.
| INVERNO | Significado | Uso típico |
| Fresagem simples | Usinagem de superfície plana com fresa periférica | Grandes superfícies e remoção de estoque |
| Fresagem de lajes | Frequentemente usado como sinônimo de fresagem simples. | Superfícies planas e amplas |
| Fresagem periférica | Descreve o corte com a circunferência da lâmina. | Engate geral da fresa de borda externa |
| Fresamento de face | Cortar principalmente com a face da lâmina de corte | Acabamento das superfícies superiores |
| Fresamento de topo | Corte com arestas de corte e laterais de uma fresa de topo | Ranhuras, bolsos, perfis e contornos |
Objetivo da fresagem plana na fabricação
O principal objetivo da fresagem plana é criar uma superfície plana de forma eficiente e consistente. Isso pode ser útil quando um bloco bruto, placa, peça fundida ou forjada precisa ser nivelada antes de usinagens mais precisas. Uma operação de fresagem plana estável pode remover material irregular, reduzir a espessura do material e criar uma superfície de referência confiável para operações posteriores.
Por exemplo, uma placa de base pode precisar de uma face plana antes da usinagem de furos, cavidades, ranhuras ou elementos de montagem. Se a primeira superfície não for suficientemente plana, os elementos subsequentes podem apresentar erros de alinhamento. A fresagem plana ajuda a criar uma superfície inicial controlada, especialmente quando a peça é grande, simples e requer remoção de material previsível.
Fresagem plana, fresagem em placa e fresagem periférica
Fresamento plano e fresamento de superfície plana são termos frequentemente usados de forma muito semelhante, pois ambos se referem à usinagem de uma superfície plana com a superfície externa de uma fresa cilíndrica. O fresamento de superfície plana geralmente enfatiza o uso de uma fresa larga para remover material em uma ampla superfície da peça, enquanto fresamento plano é uma denominação mais genérica para a operação.
A fresagem periférica descreve a mecânica de corte, e não apenas uma operação específica. No corte periférico, os dentes ao redor da parte externa da fresa realizam a maior parte da remoção de material. É por isso que a fresagem plana pode ser entendida como um exemplo importante de fresagem periférica.
Como funciona o processo de moagem simples?
O processo de fresamento plano funciona fixando a peça de trabalho firmemente, montando uma fresa plana adequada no eixo da máquina, ajustando a velocidade de corte, a taxa de avanço e a profundidade de corte, e alimentando a peça de trabalho sob a fresa rotativa para remover material de uma superfície plana. A qualidade do resultado depende da rigidez da máquina, da estabilidade da fixação da peça, da seleção da fresa, dos parâmetros de corte, da evacuação de cavacos e do controle de inspeção.
Embora a operação de fresagem simples pareça direta, o processo em si exige um controle preciso. Se a fresa não estiver alinhada, o eixo não for rígido ou a peça estiver mal fixada, a superfície pode apresentar marcas de vibração, espessura irregular, acabamento ruim ou variação dimensional. Portanto, uma configuração correta é essencial antes mesmo que a fresa entre em contato com o material.
Na fresagem CNC, a máquina pode repetir com precisão o avanço e a profundidade programados, mas não consegue corrigir automaticamente problemas como fixação inadequada, ferramentas de corte desgastadas, evacuação instável de cavacos ou seleção incorreta de parâmetros. É por isso que a fresagem plana deve ser tratada como um processo de usinagem controlado, e não simplesmente como um corte plano básico.
| Passo | O que acontece | Por que isso importa |
| Configuração da peça de trabalho | A peça é fixada na mesa ou dispositivo de fixação. | Impede o movimento e reduz a vibração. |
| Seleção de cortador | Uma fresa plana é selecionada e montada. | Controla a força de corte, o acabamento e a vida útil da ferramenta. |
| Configuração de parâmetro | A velocidade, o avanço e a profundidade de corte são selecionados. | Equilibra produtividade e qualidade da superfície. |
| Teste ou primeira versão | O primeiro corte confirma a estabilidade. | Ajuda a detectar ruídos ou problemas de configuração precocemente |
| Corte principal | O material é removido em toda a superfície. | Produz a área plana ou a espessura necessária |
| Passe de finalização | Pode-se usar uma passagem mais leve. | Melhora o acabamento da superfície e o controle dimensional. |
| Inspeção | A planicidade, a espessura e o acabamento são verificados. | Confirma que a peça atende aos requisitos. |
Configuração e fixação da peça de trabalho
A preparação da peça é fundamental na fresagem plana. A peça deve ser apoiada e fixada com firmeza suficiente para resistir às forças de corte, mas não tão apertada a ponto de a distorção da fixação alterar a forma final. Isso é especialmente importante para chapas longas, seções finas e peças planas grandes que podem se deformar sob pressão.
Os métodos comuns de fixação incluem morsas, grampos, blocos escalonados, placas de fixação, barras paralelas, placas angulares e dispositivos de fixação personalizados. A escolha correta depende do tamanho da peça, da rigidez, dos requisitos de acabamento superficial e da força de corte. Uma fixação estável ajuda a reduzir a vibração e mantém a superfície usinada consistente de uma passada para a outra.
Seleção da fresa e configuração do eixo
A fresa deve ser compatível com o material da peça, a largura da superfície, a meta de remoção de material, a rigidez da máquina e o acabamento desejado. No fresamento plano tradicional, a fresa é montada em um eixo. O eixo e o sistema de suporte devem ser rígidos, pois o fresamento plano pode gerar forças de corte radiais significativas.
Uma configuração inadequada do eixo pode causar vibração, desalinhamento ou deflexão da ferramenta de corte. Isso afeta o acabamento superficial e a planicidade. Antes da usinagem, a ferramenta de corte deve ser montada com segurança, o eixo deve estar devidamente apoiado e a ferramenta deve ser verificada quanto a desgaste, dentes lascados ou arestas de corte irregulares.
Velocidade de corte, taxa de avanço e profundidade de corte
A velocidade de corte controla a rapidez com que a aresta de corte se move contra o material. A taxa de avanço controla a rapidez com que a peça avança sob a ferramenta de corte. A profundidade de corte controla a quantidade de material removida em cada passada. Esses três parâmetros devem funcionar em conjunto.
Um corte profundo e uma alta taxa de avanço podem melhorar a produtividade, mas também aumentam a força de corte e o risco de vibração. Um corte superficial pode melhorar o acabamento da superfície, mas pode aumentar o tempo de ciclo. Para o desbaste, o objetivo é a remoção eficiente de material. Para o acabamento, o objetivo é uma melhor condição da superfície e controle dimensional.
Fresamento convencional vs. fresamento de subida
A fresagem plana pode utilizar fresagem convencional ou fresagem concordante. Na fresagem convencional, a rotação da ferramenta se opõe à direção de avanço na zona de corte. Na fresagem concordante, a rotação da ferramenta acompanha a direção de avanço. Cada método afeta a carga de corte, o acabamento superficial, o desgaste da ferramenta e a estabilidade da máquina de maneiras diferentes.
A fresagem concordante pode produzir um melhor acabamento superficial e menor força de corte em máquinas rígidas, mas exige bom controle da máquina e folga mínima. A fresagem convencional pode ser mais segura em máquinas mais antigas ou menos rígidas. A escolha deve depender das condições da máquina, da fixação da peça, do material e do acabamento desejado.
Que máquinas são usadas para fresagem plana?
A fresagem plana é mais comumente realizada em uma fresadora horizontal, pois o conjunto de eixo, árvore e ferramenta de corte é adequado para cortes periféricos amplos. Uma fresadora vertical pode usinar superfícies planas, mas a fresagem plana tradicional está mais relacionada a configurações horizontais, onde uma ferramenta de corte cilíndrica remove material em uma ampla superfície da peça de trabalho com forte suporte da árvore e contato de corte estável.
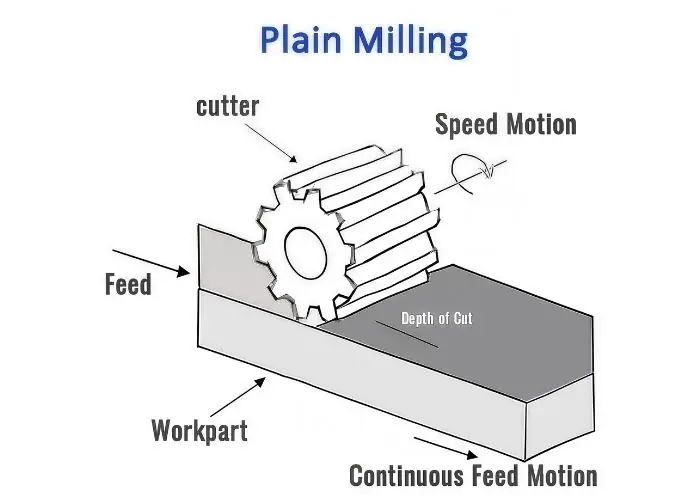
Uma fresadora horizontal é frequentemente preferida para fresamento plano, pois suporta fresas montadas em eixo e pode utilizar ferramentas mais largas. Essa configuração é útil para chapas planas, bases de máquinas, peças estruturais e peças que exigem remoção constante de material em uma grande superfície.
As oficinas de fresagem CNC modernas podem utilizar diferentes máquinas dependendo da geometria da peça. Uma fresadora horizontal, uma fresadora vertical ou um centro de usinagem CNC podem ser selecionados com base na disponibilidade da máquina, no tamanho da peça, na tolerância, no acabamento superficial e no volume de produção. A máquina deve ser escolhida de acordo com a estabilidade do processo, e não apenas pelo nome.
| Tipo de máquina | Adequado para fresagem plana | Principal vantagem | Limitação Principal |
| Fresadora horizontal | Muito apropriado | Suporte robusto do eixo e ampla capacidade de corte | Menos flexível para bolsos complexos |
| Moinho vertical | Limitado para moagem plana tradicional | Flexível para usinagem CNC em geral. | Mais adequado para fresamento frontal e fresamento de topo. |
| Centro de usinagem horizontal CNC | Adequado para produção controlada. | Repetibilidade e automação | Maior custo do equipamento |
| Fresadora manual | Adequado para operações simples | Flexível e acessível | A habilidade do operador afeta fortemente a consistência. |
Fresadora horizontal
A fresadora horizontal é a máquina clássica para fresamento plano. Seu eixo-árvore é orientado horizontalmente e a fresa é montada em um mandril. A peça de trabalho se move ao longo da mesa enquanto a fresa rotativa remove material da superfície.
Este tipo de máquina é útil quando a fresa precisa cobrir uma grande superfície e remover material de forma constante. O suporte do eixo ajuda a melhorar a rigidez, o que é importante para a remoção de grandes quantidades de material e para a geração de uma superfície estável.
Limitações da fresagem vertical e da fresagem plana
Uma fresadora vertical pode usinar superfícies planas, mas geralmente o faz por meio de fresamento frontal ou fresamento de topo, em vez do fresamento plano tradicional. Seu eixo é vertical, portanto o eixo da ferramenta de corte geralmente é perpendicular à superfície da peça. Isso a torna mais adequada para usinagem de cavidades, ranhuras, furos, contornos e acabamento de faces superiores.
A fresadora vertical ainda é importante na usinagem CNC moderna devido à sua flexibilidade. No entanto, quando o objetivo é uma operação clássica de fresamento simples utilizando uma fresa de diâmetro fixo em um eixo largo, uma fresadora horizontal costuma ser mais adequada.
Suporte do eixo, montagem da fresa e rigidez da máquina
O suporte do eixo, a montagem da fresa e a rigidez da máquina afetam diretamente a qualidade da fresagem plana. Se a fresa não estiver devidamente suportada, podem ocorrer vibrações e deflexões. Isso pode gerar marcas de vibração, superfícies ásperas, espessura imprecisa e planicidade inconsistente.
Uma configuração estável requer espaçamento adequado entre as fresas, suporte seguro do eixo, montagem correta da ferramenta e condições adequadas da máquina. Quando a máquina e o sistema de ferramentas são rígidos, o processo de fresamento plano torna-se mais previsível e repetível.
O que são fresas planas?
As fresas de corte planas são fresas cilíndricas com dentes ao redor de sua circunferência externa, projetadas para remover material por meio de ação de corte periférica. Seu diâmetro, largura, formato do dente, ângulo da hélice, material da fresa, revestimento e nível de serviço determinam a quantidade de material que podem remover, o grau de suavidade da superfície e a estabilidade do processo de corte durante a usinagem.
A ferramenta de corte é um fator crucial no desempenho da fresagem plana. Uma ferramenta de corte para desbaste deve ter resistência e espaço para cavacos suficientes para remover grandes quantidades de material. Já uma ferramenta de corte para acabamento deve proporcionar um contato de corte mais suave e melhor qualidade superficial. A escolha da ferramenta de corte inadequada pode causar vibrações, vida útil reduzida, acabamento ruim ou evacuação instável de cavacos.
As fresas de dentes retos são frequentemente categorizadas pelo formato do dente, capacidade de corte e aplicação. Fresas para trabalhos leves são geralmente usadas para cortes mais finos e melhor acabamento, enquanto fresas para trabalhos pesados são projetadas para remoção de material mais agressiva. Fresas com dentes retos e fresas com dentes helicoidais também se comportam de maneira diferente durante o corte.
| Tipo de Cortador | Mais Adequada Para | Principal vantagem | Limitação Principal |
| Fresa plana para serviços leves | Cortes leves e acabamentos | Melhor acabamento superficial | Não é ideal para remoção de grandes quantidades de material. |
| Fresa plana para serviços pesados | Desbaste e alta remoção de material | Alta capacidade de corte | Pode deixar um acabamento mais áspero. |
| cortador de dentes retos | corte geral simples | Estrutura simples | Maior risco de vibração |
| Cortador de dentes helicoidais | corte de produção estável | Engate de corte mais suave | Requer configuração adequada |
| Fresa plana larga | Grandes superfícies planas | Cobertura de superfície eficiente | Maior força de corte |
| diagrama de fresa plana | Treinamento em ferramentas e planejamento de processos | Ajuda a explicar a geometria da fresa | Não é um tipo de ferramenta em si |
Estrutura e geometria da fresa plana
Uma fresa plana possui um corpo cilíndrico com dentes de corte dispostos ao redor da parte externa. A fresa pode variar em largura, diâmetro, número de dentes, ângulo da hélice e material. Esses detalhes de projeto controlam como a fresa interage com a peça de trabalho e remove os cavacos.
A geometria da ferramenta de corte influencia a força de corte, a formação de cavacos, o acabamento superficial e a vida útil da ferramenta. Um design de dentes mais robusto pode suportar cortes mais pesados, enquanto dentes mais finos podem melhorar a qualidade da superfície. Para uma usinagem estável, a geometria da ferramenta de corte deve ser adequada ao material e à operação.
Fresas de dentes retos versus fresas de dentes helicoidais
As fresas de dentes retos possuem dentes paralelos ao eixo da fresa. São simples e úteis para trabalhos em geral, mas o contato de corte pode ser mais intermitente. Isso pode aumentar a vibração, especialmente em cortes mais largos ou em configurações menos rígidas.
As fresas helicoidais possuem dentes angulados que penetram no material de forma mais gradual. Esse contato mais suave pode reduzir a vibração, melhorar o acabamento superficial e distribuir a carga de corte de maneira mais uniforme. As fresas helicoidais são frequentemente preferidas quando a estabilidade e o acabamento são importantes.
Fresa plana para serviço leve
Uma fresa plana de corte leve é utilizada para remoção de material em menor escala, passes de acabamento ou em máquinas de menor porte. É útil quando a peça requer melhor qualidade superficial em vez de máxima remoção de material. Essas fresas geralmente geram forças de corte menores e podem ajudar a melhorar o controle dimensional.
As fresas leves são adequadas para alumínio, aço macio e outros materiais quando a operação não exige cortes agressivos. Elas podem não ser suficientemente robustas para desbastes profundos ou remoção de material em trabalhos industriais pesados.
Fresa plana para serviço pesado
Uma fresa plana de alta resistência é projetada para desbaste e remoção de material em grandes dimensões. Ela geralmente possui dentes de corte mais robustos e maior espaço para cavacos, permitindo suportar cargas de corte mais elevadas. Isso a torna útil para peças grandes, componentes estruturais e para a remoção inicial de material.
A desvantagem é o acabamento superficial. Fresas de corte para trabalhos pesados podem deixar uma superfície mais áspera do que fresas de acabamento, especialmente com ajustes agressivos de avanço e profundidade. Em muitos casos, uma passada de acabamento ainda é necessária após o desbaste com fresa plana.
Como escolher a fresa plana correta?
A escolha da fresa adequada deve levar em conta o material da peça, a largura da superfície, a quantidade de material removido, a rigidez da máquina, o suporte do eixo, o acabamento superficial desejado e o volume de produção. Uma fresa que funciona bem para alumínio pode não ser a melhor opção para aço inoxidável ou ferro fundido.
Um processo prático de seleção de cortadores inclui:
- Identifique se a operação é de desbaste, semiacabamento ou acabamento.
- Ajuste a largura da fresa à superfície e à capacidade da máquina.
- Escolha a geometria dos dentes de acordo com o material e a formação de cavacos.
- Verifique se a máquina e o eixo suportam a força de corte.
- Considere a vida útil da ferramenta, o acabamento superficial e o tempo de ciclo em conjunto.
- Evite fresas excessivamente agressivas se a rigidez for limitada.
Quais são os parâmetros-chave na fresagem plana?
Os principais parâmetros na fresagem plana incluem velocidade de corte, avanço, profundidade de corte, largura de corte, contato da ferramenta, geometria da ferramenta, uso de fluido de corte e a tolerância ou acabamento superficial exigido. Esses parâmetros controlam a taxa de remoção de material, a força de corte, a geração de calor, o desgaste da ferramenta, a formação de cavacos, a qualidade da superfície e a precisão dimensional.
A fresagem simples pode parecer fácil, mas a alteração de um único parâmetro pode afetar todo o processo. Aumentar a profundidade de corte melhora a produtividade, mas aumenta a força de corte. Aumentar o avanço pode reduzir o tempo de ciclo, mas pode piorar o acabamento. Aumentar a velocidade pode melhorar a ação de corte, mas pode aumentar o calor e o desgaste da ferramenta.
A melhor combinação de parâmetros depende do material, da ferramenta de corte, da máquina, do dispositivo de fixação e do requisito final. O desbaste deve priorizar a remoção eficiente de material sem instabilidade. O acabamento deve priorizar a qualidade da superfície, a planicidade e o controle dimensional.
| Parâmetro | O que ele controla | Se for muito agressivo | Se for muito conservador |
| velocidade de corte | Calor e ação de corte | Desgaste da ferramenta, queimaduras, superaquecimento | Produtividade baixa |
| Taxa de alimentação | Tempo de carregamento e ciclo do chip | Acabamento áspero, alta força | Atrito, baixa eficiência |
| Profundidade do corte | Material removido por passagem | Conversa fiada, desvio de atenção | Passes demais |
| Largura de corte | Engajamento do cortador | Alta carga de corte | Produtividade baixa |
| Líquido de arrefecimento/lubrificação | Fluxo de calor e cavacos | Excesso de sujeira se usado incorretamente. | Calor, desgaste, encapsulamento de cavacos |
| Geometria do cortador | Formação e estabilidade dos chips | A ferramenta errada pode causar vibração. | A ferramenta pode cortar de forma ineficiente. |
| Fixação de trabalho | Estabilidade da peça | Distorção se houver aperto excessivo | Movimento se estiver mal fixado. |
Velocidade de corte, taxa de avanço e profundidade de corte
A velocidade de corte é a velocidade de deslocamento da ferramenta em relação ao material. A taxa de avanço indica a velocidade com que a peça se move em relação à ferramenta. A profundidade de corte é a quantidade de material removida verticalmente em cada passada. Esses parâmetros devem ser ajustados para evitar desgaste da ferramenta, vibrações e acabamento ruim.
Para desbaste, uma maior remoção de material pode ser aceitável se a configuração for rígida. Para acabamento, uma passada mais leve e estável geralmente é melhor. A mesma estratégia de corte não deve ser aplicada a todos os materiais ou requisitos de superfície.
Largura de corte e engate da ferramenta
A largura de corte determina a extensão da área de contato da fresa com a peça. O fresamento plano geralmente envolve uma área de contato ampla, o que pode aumentar a produtividade, mas também a carga de corte. Se a máquina ou o dispositivo de fixação não suportarem essa carga, podem ocorrer vibrações.
O ponto de contato da ferramenta deve ser escolhido de acordo com o tamanho da fresa, o material e a rigidez. Um contato estável produz formação de cavacos e acabamento superficial consistentes. Um contato instável produz ruído, vibração, desgaste da ferramenta e variação dimensional.
Tolerância e Controle Dimensional
A fresagem plana pode produzir superfícies planas consistentes quando a máquina, a ferramenta de corte e a configuração são estáveis. No entanto, a tolerância depende de muitos fatores, incluindo a precisão da máquina, a rigidez do eixo, a fixação da peça, a condição da ferramenta de corte, o movimento do material e o método de inspeção.
Para componentes de precisão, a fresagem plana pode ser usada para desbaste ou preparação da superfície de referência, seguida de operações de acabamento. Quando se exige planicidade ou espessura rigorosas, pode ser necessário usinagem em etapas e inspeção cuidadosa.
Controle de acabamento e planicidade da superfície
O acabamento superficial é influenciado pela afiação da ferramenta de corte, geometria dos dentes, taxa de avanço, velocidade de corte, vibração e evacuação de cavacos. A planicidade é influenciada pelo suporte da peça, método de fixação, tensão do material e estratégia de corte. Uma superfície com boa aparência nem sempre é plana, e uma superfície plana ainda pode precisar de melhorias no acabamento.
Para chapas grandes e componentes estruturais, o controle de planicidade geralmente requer mais de uma passada. O desbaste pode remover a maior parte do material, enquanto uma passada de acabamento mais leve pode melhorar a condição da superfície e a estabilidade dimensional.
Refrigerante e Lubrificação
O fluido de corte e a lubrificação ajudam a reduzir o calor, controlar o atrito, melhorar a evacuação de cavacos e prolongar a vida útil da ferramenta. Sua importância depende do material e das condições de corte. O alumínio pode precisar de um sistema de evacuação de cavacos mais eficiente, enquanto o aço inoxidável pode exigir um controle térmico mais rigoroso.
O gerenciamento inadequado do fluido de corte pode causar reprocessamento de cavacos, danos à superfície, superaquecimento ou desgaste da ferramenta. No entanto, o fluido de corte deve auxiliar o processo de usinagem, e não ser simplesmente adicionado em grande volume sem uma finalidade específica.
Quais materiais são adequados para fresagem plana?
A fresagem plana é adequada para muitos materiais de engenharia, incluindo alumínio, aço, aço inoxidável, ferro fundido, ligas de cobre e alguns plásticos de engenharia. A dureza, ductilidade, tenacidade, comportamento térmico, formação de cavacos e tensões internas do material determinam a seleção da ferramenta de corte, os parâmetros de corte, a estratégia de refrigeração e a probabilidade de formação de rebarbas, vibrações ou desgaste da ferramenta.
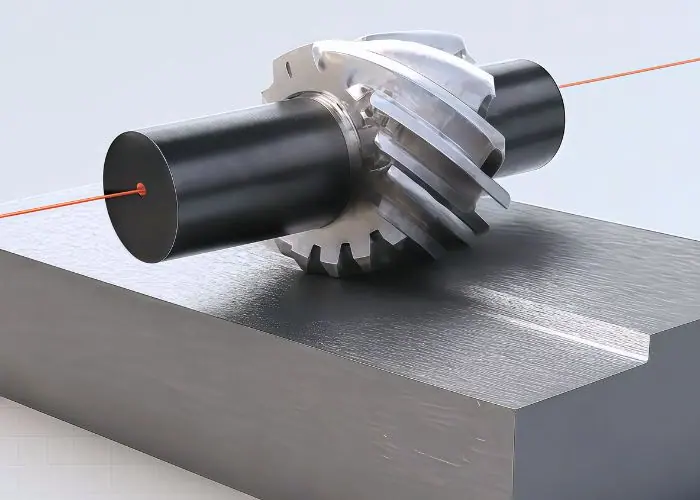
O comportamento do material afeta fortemente os resultados da fresagem simples. O alumínio geralmente é mais fácil de cortar, mas pode apresentar aresta postiça se a ferramenta estiver cega. O aço pode exigir maior força de corte. O aço inoxidável pode sofrer encruamento. O ferro fundido pode ser estável, mas abrasivo. Os plásticos podem deformar-se sob calor ou pressão de fixação.
Como os materiais reagem de forma diferente, a mesma fresa e os mesmos parâmetros não devem ser copiados de um trabalho para outro sem revisão. Um bom processo adapta a geometria da fresa, a velocidade, o avanço, a profundidade de corte e o fluido de corte ao material específico.
| Material | Comportamento de usinagem | Principal preocupação | Dica Prática |
| Alumínio: | Fácil de usinar, alto fluxo de cavacos | Rebarbas e borda acumulada | Use ferramentas afiadas e uma boa remoção de cavacos. |
| Aço | Maior força de corte | Desgaste e calor da ferramenta | Utilize uma configuração rígida e parâmetros adequados. |
| Aço inoxidável | Resistente e pode endurecer com o trabalho. | Desgaste por calor e lâmina | Evite esfregar e use o líquido de arrefecimento adequado. |
| Ferro fundido | Estável, mas abrasivo | Desgaste da ferramenta e poeira/lascas | Utilize materiais de ferramentas adequados. |
| Ligas de cobre | Dúctil e às vezes gomoso | Manchas e rebarbas | Utilize geometria precisa e avanço controlado. |
| Plásticos de engenharia | Sensível ao calor e flexível | Deformação e fusão | Utilize ferramentas afiadas e cargas de corte leves. |
Alumínio e metais não ferrosos
O alumínio é comumente fresado por usinagem simples devido à sua leveza, facilidade de usinagem e ampla utilização em chapas, carcaças, suportes e peças de automação. Ele pode ser usinado com eficiência, mas ligas de alumínio macias podem formar rebarbas ou aresta postiça se a ferramenta de corte não estiver afiada ou se os cavacos não forem removidos adequadamente.
O cobre e outros metais não ferrosos também podem ser fresados por usinagem simples, mas podem exigir uma geometria de corte diferente. O objetivo é cortar o material de forma limpa, em vez de espalhá-lo pela superfície. A afiação da ferramenta e a evacuação de cavacos são importantes.
Aço e aço inoxidável
O aço e o aço inoxidável exigem maior atenção à força de corte, à rigidez e ao desgaste da ferramenta. Geralmente, são menos tolerantes do que o alumínio, especialmente quando a configuração é inadequada ou a ferramenta de corte está desgastada. Condições de corte inadequadas podem aumentar o calor e reduzir a vida útil da ferramenta.
O aço inoxidável é mais desafiador porque pode sofrer endurecimento por deformação se a ferramenta de corte friccionar em vez de cortar de forma limpa. Avanço adequado, ferramentas afiadas, fluido de corte e fixação rígida da peça ajudam a manter um processo estável.
Ferro fundido e materiais estruturais
O ferro fundido pode ser adequado para fresamento plano, pois frequentemente se fragmenta em cavacos pequenos e apresenta boa estabilidade dimensional. No entanto, alguns ferros fundidos são abrasivos e podem desgastar as ferramentas de corte mais rapidamente. O material da ferramenta e o controle de poeira devem ser levados em consideração.
Os materiais estruturais utilizados em máquinas, equipamentos de construção e componentes industriais frequentemente exigem um amplo preparo de superfície. A fresagem plana pode ser útil quando essas peças necessitam de faces de montagem planas ou controle de espessura antes de usinagem adicional.
Como as propriedades do material afetam a seleção da ferramenta de corte
As propriedades do material influenciam a seleção da fresa, pois cada material gera forças de corte e comportamento de cavacos diferentes. Uma fresa projetada para acabamento de alumínio leve pode não ser suficientemente resistente para a remoção de aço pesado. Uma fresa de desbaste pode remover material rapidamente, mas pode não atender aos requisitos de acabamento fino.
A seleção da fresa deve levar em consideração:
- Dureza e tenacidade do material
- Tipo de chip e evacuação do chip
- Acabamento superficial necessário
- Valor de retirada de estoque
- resistência ao desgaste da ferramenta
- Rigidez da máquina e do eixo
- Requisitos de fluido refrigerante ou lubrificação
Quais são as vantagens e limitações da fresagem plana?
A fresagem plana oferece usinagem eficiente de superfícies planas, remoção de material estável, ferramentas simples e boa adequação para superfícies de peças amplas, mas é limitada quando as peças exigem contornos complexos, cavidades, rebaixos profundos, perfis detalhados ou acabamentos superficiais muito finos. É mais indicada quando o objetivo da usinagem é a remoção de material simples, plana e estável.
A maior vantagem da fresagem plana é a sua produtividade em superfícies planas e extensas. Uma fresa adequada pode remover material em uma área ampla, tornando o processo útil para preparação de peças brutas, nivelamento de superfícies e usinagem de superfícies de base. A configuração pode ser simples quando a geometria da peça é direta.
As limitações decorrem da geometria e da flexibilidade. A fresagem simples não é a melhor opção para detalhes 3D complexos, cavidades internas, ranhuras estreitas ou perfis de peças complexos. Nessas situações, a fresagem de topo, a fresagem frontal, a fresagem de ranhuras ou a fresagem CNC multieixos podem ser mais adequadas.
| Aspecto | Vantagens | Limitações |
| Usinagem de superfície | Eficiente para superfícies planas e amplas | Limitado para geometrias complexas |
| Ferramentas. | Utiliza tipos de cortadores padrão | Requer configuração correta do eixo/fresa |
| Produtividade | Bom para remoção de material em grande quantidade | Pode ser necessário um passe de acabamento. |
| Configuração da máquina | Estável em máquinas horizontais | Menos conveniente em configurações verticais. |
| Custo | Custo-benefício para superfícies simples | Menos eficiente se forem necessárias muitas configurações. |
| Precisão | Pode suportar planicidade controlada | Sensível à compressão e vibração |
Vantagens do fresamento simples
A fresagem plana remove material de forma eficiente de superfícies extensas, sendo útil para desbaste e preparação de superfícies. Também proporciona um corte estável quando a máquina, o eixo, a ferramenta de corte e o dispositivo de fixação são rígidos. Isso a torna valiosa para chapas, componentes de base, peças estruturais e peças retangulares de grandes dimensões.
As ferramentas também são relativamente simples em comparação com operações de usinagem mais complexas. Quando a geometria se adequa ao processo, a fresagem simples pode reduzir a complexidade desnecessária do percurso da ferramenta e proporcionar uma remoção de material previsível.
Desvantagens da fresagem simples
A fresagem plana não é ideal para geometrias complexas. Ela não consegue usinar facilmente cavidades, perfis curvos, detalhes finos ou formas internas profundas. Além disso, pode produzir um acabamento mais áspero durante a remoção excessiva de material, exigindo uma operação de acabamento secundária.
Outra limitação é o equipamento. A fresagem plana tradicional é mais eficaz em fresadoras horizontais. Se uma oficina utiliza principalmente centros de usinagem verticais, a fresagem frontal ou a fresagem de topo podem ser mais práticas.
Quando usar fresagem plana?
A fresagem plana deve ser utilizada quando a peça necessita de uma superfície plana e ampla usinada de forma eficiente. É adequada para placas de base, preparação de material bruto, superfícies de referência, peças estruturais e peças grandes com geometria simples.
Também é útil quando o processo consegue remover material de forma estável e repetível, sem exigir trajetórias de ferramenta complexas. Se a peça for ampla, plana e acessível, a fresagem plana pode ser uma escolha prática.
Quando não usar fresagem plana?
A fresagem plana não deve ser utilizada quando a peça requer cavidades complexas, rebaixos internos, contornos curvos, ranhuras estreitas ou perfis detalhados. Essas características são mais adequadas para fresagem de topo, fresagem lateral, fresagem de ranhuras ou usinagem multieixos.
Também pode ser inadequado quando se exige um acabamento superficial muito fino diretamente da operação. Nesse caso, o fresamento frontal, a retificação ou outro método de acabamento podem ser usados após o fresamento plano.
Como se compara a fresagem simples com outras operações de fresagem?
A fresagem plana difere de outras operações de fresagem na orientação da ferramenta, no contato da aresta de corte, na superfície alvo e na aplicação. A fresagem plana é usada principalmente para superfícies planas amplas, enquanto a fresagem frontal concentra-se no acabamento da superfície superior, a fresagem de topo lida com cavidades e perfis, a fresagem lateral corta superfícies laterais verticais, a fresagem de topo usina duas faces paralelas e a fresagem de ranhuras cria sulcos ou canais.
Compreender essas diferenças ajuda os engenheiros a escolher o processo correto. Uma peça pode exigir mais de uma operação de fresagem. Por exemplo, a fresagem plana pode preparar uma grande superfície plana, a fresagem frontal pode melhorar o acabamento final, a fresagem de topo pode criar cavidades e a furação pode produzir furos.
O melhor método de fresagem depende da geometria, tolerância, material, acabamento superficial, disponibilidade da máquina e custo. Não existe uma única operação de fresagem ideal para todas as características.
| Divisão de | Ação de corte principal | Mais Adequada Para | Diferença em relação à fresagem simples |
| Fresagem simples | Dentes de corte periféricos | Superfícies planas e amplas | Processo principal para remoção de material em grandes superfícies |
| Fresamento de face | Face e bordas da lâmina | Acabamento da face superior | Geralmente proporciona um melhor acabamento superficial. |
| Fresamento de topo | Bordas de corte laterais e terminais | Bolsos, ranhuras, perfis | Mais flexível para geometrias complexas |
| Fresagem lateral | Engate do cortador lateral | faces laterais verticais | Concentra-se nas superfícies laterais. |
| Fresamento de straddle | Dois cortadores laterais | Duas faces paralelas | Máquinas de ambos os lados ao mesmo tempo |
| Fresamento de canal | Fresa de ranhura ou fresa de topo | Sulcos e canais | Corta a peça de trabalho em vez de nivelar superfícies amplas. |
| Fresagem de lajes | Cortador periférico largo | amplas superfícies planas | Frequentemente tratado da mesma forma que a moagem simples. |
Fresamento simples vs. fresamento de face
Na fresagem plana, utilizam-se as arestas de corte periféricas da fresa, e o eixo da fresa geralmente é paralelo à superfície da peça. Na fresagem frontal, utiliza-se a face da fresa, e o eixo da ferramenta geralmente é perpendicular à superfície usinada.
O fresamento frontal é frequentemente preferido para obter uma superfície superior mais lisa, enquanto o fresamento plano é eficaz para a remoção de material em grandes áreas. Em alguns processos, o fresamento plano pode ser utilizado primeiro, seguido pelo fresamento frontal para o acabamento final.
Fresamento simples vs. fresamento de topo
A fresagem de topo utiliza uma fresa que pode cortar tanto com a extremidade quanto com a lateral da ferramenta. Isso torna a fresagem de topo mais flexível para cavidades, ranhuras, perfis e recursos complexos em 2D ou 3D.
A fresagem plana é menos flexível, mas pode ser eficiente para superfícies planas e extensas. Se a peça exigir a geração de formas complexas, a fresagem de topo geralmente é mais adequada. Se a peça exigir o nivelamento da superfície em uma área ampla, a fresagem plana pode ser mais eficiente.
Fresagem plana vs. fresagem lateral
A fresagem lateral utiliza uma ferramenta de corte para usinar superfícies laterais ou faces verticais. É útil quando o objetivo é criar ou dar acabamento a uma parede lateral. A fresagem plana concentra-se na usinagem de superfícies planas com um corte periférico amplo.
Ambas as operações podem usar corte periférico, mas a superfície alvo é diferente. A fresagem plana atua sobre uma superfície plana ou ampla, enquanto a fresagem lateral atua ao longo da lateral da peça.
Fresagem plana vs. Fresagem em ângulo reto
A fresagem de eixo duplo utiliza duas fresas montadas no mesmo eixo para usinar duas superfícies paralelas simultaneamente. É útil quando ambos os lados de uma peça precisam ser usinados com espaçamento controlado.
A fresagem plana geralmente usina uma superfície ampla. A fresagem de faces paralelas é mais especializada e utilizada quando é necessário produzir faces laterais paralelas de forma eficiente.
Fresagem plana vs. fresagem de ranhuras
A fresagem de ranhuras cria sulcos, canais ou ranhuras. Ela corta a peça de trabalho em vez de simplesmente nivelar uma superfície ampla. As ferramentas podem incluir fresas de ranhurar ou fresas de topo.
A fresagem plana é utilizada para gerar superfícies planas e remover material. Se a característica a ser trabalhada for um sulco ou canal, a fresagem de ranhura geralmente é a opção mais adequada.
Quais são os problemas comuns na fresagem plana e como você pode resolvê-los?
Problemas comuns na fresagem plana incluem vibração, trepidação, acabamento superficial ruim, desgaste rápido da ferramenta, acúmulo de cavacos, formação de rebarbas, superaquecimento e imprecisão na planicidade ou espessura. Esses problemas geralmente decorrem de fixação inadequada da peça, seleção incorreta da ferramenta de corte, parâmetros incorretos, rigidez insuficiente da máquina, desgaste da ferramenta ou evacuação inadequada dos cavacos.
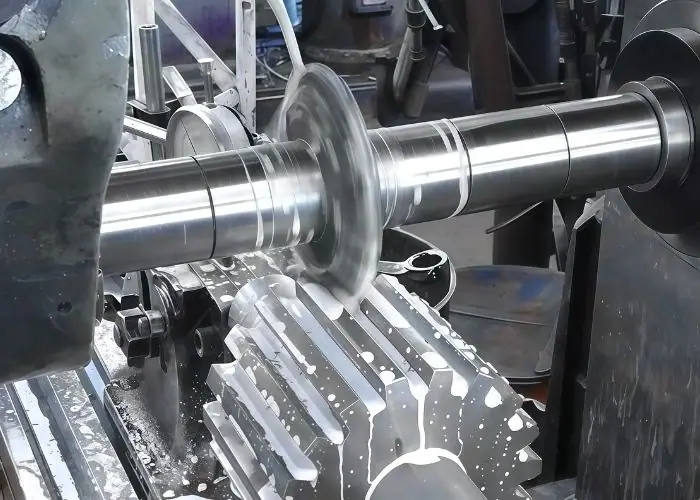
A resolução de problemas em fresamento plano deve começar pelo sistema de usinagem. Se a superfície estiver áspera, a causa pode ser desgaste da ferramenta, vibração, reprocessamento de cavacos ou taxa de avanço incorreta. Se a espessura for inconsistente, a causa pode ser distorção de fixação, deflexão da ferramenta de corte ou erro de configuração da máquina.
Resolver o problema exige identificar a causa raiz. Alterar a tolerância do desenho ou repetir o mesmo corte não corrigirá uma configuração inadequada, uma fresa cega ou um eixo instável.
| Problema | Possível causa | Solução Prática |
| marcas de vibração | Configuração inadequada, carga de corte excessiva | Melhorar a rigidez e reduzir a profundidade de corte. |
| Acabamento superficial ruim | Cortador desgastado, vibração, alimentação deficiente | Use uma lâmina mais afiada e otimize os parâmetros. |
| Desgaste rápido da ferramenta | Alta velocidade, material duro, fluido refrigerante inadequado | Ajuste a velocidade e utilize o material da ferramenta adequado. |
| Embalagem de chips | Evacuação deficiente de cavacos | Melhorar o fluido de refrigeração, o jato de ar ou a geometria da ferramenta de corte |
| Formação de rebarbas | Cortador cego ou material dúctil | Utilize ferramentas afiadas e avanço correto. |
| Erro de planicidade | Distorção de fixação ou remoção irregular de material | Melhore o apoio e utilize o passe de finalização. |
| Variação de espessura | Erro de deflexão ou configuração da ferramenta | Verifique o alinhamento da fresa, do eixo e da máquina. |
Conversa e vibração
A vibração se manifesta como marcas repetidas, ruído ou corte instável. Geralmente é causada por fixação inadequada, profundidade de corte excessiva, excentricidade da ferramenta, suporte insuficiente do eixo ou problemas de rigidez da máquina. Se ignorada, a vibração pode danificar a superfície e reduzir a vida útil da ferramenta.
Para reduzir a vibração, melhore a fixação, reduza a projeção da ferramenta, verifique o suporte do eixo, reduza a carga de corte e use uma fresa mais estável. Uma configuração rígida geralmente é o primeiro passo mais importante.
Acabamento superficial ruim
Um acabamento superficial ruim pode resultar de dentes de corte desgastados, taxa de avanço incorreta, corte instável, recorte de cavacos ou geometria inadequada da fresa. Fresas de desbaste para serviço pesado também podem deixar uma superfície mais áspera, especialmente quando usadas com parâmetros agressivos.
Para melhorar o acabamento, utilize uma fresa mais afiada, reduza a vibração, otimize a velocidade e o avanço, melhore o fluxo do fluido de corte e considere uma passada de acabamento mais leve. Se a exigência de acabamento final for muito alta, pode ser necessária outra operação de acabamento.
Desgaste rápido da ferramenta
O desgaste rápido da ferramenta pode ser causado por velocidade de corte excessiva, material duro ou abrasivo, fluido de corte inadequado, material da ferramenta incorreto ou atrito. O desgaste da ferramenta afeta o acabamento superficial, o controle dimensional e a força de corte.
Para reduzir o desgaste da ferramenta, escolha o material e o revestimento corretos da fresa, ajuste os parâmetros ao material, evite o atrito e monitore a condição da ferramenta durante a produção. O planejamento da vida útil da ferramenta é importante para trabalhos repetitivos.
Empacotamento inadequado de chips e má evacuação dos mesmos.
O acúmulo de cavacos ocorre quando os cavacos permanecem na zona de corte em vez de serem removidos. Isso pode causar arranhões na superfície, acúmulo de calor, danos à ferramenta de corte, rebarbas e acabamento ruim. É mais provável que ocorra quando a ferramenta de corte não tem espaço suficiente para os cavacos ou quando o material produz cavacos longos.
As soluções incluem melhorar a direção do fluido de corte, usar jato de ar quando apropriado, reduzir a carga de corte, alterar a geometria da ferramenta de corte ou ajustar o avanço e a velocidade. O controle de cavacos é fundamental para a estabilidade do processo.
Planicidade ou espessura imprecisas
Erros de planicidade e espessura podem ser causados por suporte inadequado, distorção de fixação, deflexão da ferramenta de corte, expansão térmica, remoção irregular de material ou tensão interna do material. Peças grandes ou finas são especialmente sensíveis.
Para melhorar a precisão, apoie a peça corretamente, evite fixá-la em excesso, utilize usinagem em etapas, remova o material uniformemente e finalize com um passe leve e estável. A inspeção deve confirmar tanto a espessura quanto a planicidade.
Onde é comumente utilizada a fresagem plana?
A fresagem plana é comumente usada para usinar superfícies planas extensas, preparar faces de referência, reduzir a espessura do material e criar superfícies de montagem estáveis em peças de máquinas, placas de base, componentes estruturais, peças automotivas, componentes aeroespaciais, peças de equipamentos médicos e equipamentos industriais. É especialmente útil quando grandes superfícies necessitam de remoção de material eficiente e controlada.
Muitos componentes usinados começam como blocos, placas, peças fundidas ou forjadas com excesso de material. A fresagem plana pode remover esse material e criar uma superfície plana antes da furação, mandrilamento, fresamento de topo, retificação ou montagem. Isso a torna valiosa tanto como processo de desbaste quanto de preparação.
A fresagem plana não se limita a um único setor industrial. Seu valor reside na planicidade, na estabilidade do corte e na produtividade. Sempre que uma peça necessita de uma superfície ampla preparada com precisão e eficiência, a fresagem plana pode ser considerada.
| Area de aplicação | Peças típicas | Por que a fresagem plana é útil |
| Placas de base | Placas de fixação, bases de máquinas | Cria superfícies de referência planas |
| Componentes da máquina | Blocos, corrediças, peças estruturais | Prepara as áreas de montagem e contato. |
| Automotiva | Caixas, suportes, superfícies planas | Garante a consistência da produção. |
| Indústria aeroespacial | Componentes estruturais e placas | Auxilia na preparação de superfícies de precisão. |
| Equipamento médico | Plataformas, acessórios, alojamentos | Suporta montagem estável |
| Equipamento industrial | Pratos e molduras grandes | Remoção eficiente de material |
Superfícies planas e placas de base
As placas de base geralmente exigem superfícies planas e estáveis para suportar outros componentes com precisão. A fresagem simples pode criar uma face de referência antes da adição de outros detalhes de usinagem. Isso é útil para dispositivos de fixação, equipamentos de automação, bases de máquinas e montagens estruturais.
Se a superfície de base for irregular, a montagem posterior poderá apresentar folgas, desalinhamento ou distribuição desigual da carga. Um processo de fresagem plana controlada ajuda a reduzir esses riscos.
Componentes de máquinas e peças estruturais
Componentes de máquinas podem exigir superfícies planas para montagem, deslizamento, posicionamento ou fixação. A fresagem plana pode preparar essas áreas de forma eficiente, especialmente quando a superfície é ampla e acessível.
Peças estruturais também podem exigir espessura controlada ou áreas de contato planas. Nesses casos, a fresagem simples pode servir como uma etapa inicial antes de outras operações de usinagem de precisão.
Partes automotivas
Componentes automotivos podem utilizar fresamento plano para carcaças, suportes, superfícies relacionadas ao motor e elementos estruturais. O processo pode auxiliar na preparação de áreas planas para montagem ou usinagem posterior.
Em ambientes de produção, a repetibilidade é fundamental. Dispositivos de fixação estáveis, parâmetros controlados e gerenciamento da vida útil das ferramentas ajudam a manter a consistência entre os lotes.
Componentes Aeroespaciais
Os componentes aeroespaciais frequentemente exigem superfícies precisas, remoção estável de material e controle cuidadoso da distorção. A fresagem simples pode ser usada para preparar superfícies de referência ou de material bruto antes de usinagens mais complexas.
Como as peças aeroespaciais podem envolver materiais de alto valor agregado e inspeção rigorosa, o planejamento do processo é especialmente importante. A fixação da peça, a sequência de remoção de material e a inspeção devem ser controladas cuidadosamente.
Peças para equipamentos médicos
As peças de equipamentos médicos podem incluir invólucros, placas, dispositivos de fixação e plataformas de precisão. A fresagem plana pode ajudar a criar superfícies planas e estáveis, necessárias para a montagem e o alinhamento.
Para aplicações médicas, o controle de rebarbas, a qualidade da superfície e a inspeção são importantes. Mesmo que a geometria seja simples, a peça pode exigir qualidade consistente e controle documentado.
Equipamentos de Construção e Industriais
Equipamentos de construção e industriais frequentemente utilizam componentes estruturais de grandes dimensões, como placas e armações. A fresagem plana pode preparar superfícies planas de montagem, reduzir o material excedente e criar superfícies para posterior furação ou montagem.
O processo é útil quando a durabilidade e o encaixe são importantes, mesmo que a peça não exija um acabamento estético extremamente preciso.
Quais são as considerações de segurança importantes na fresagem plana?
A segurança na fresagem plana depende da fixação segura da peça, da instalação correta da fresa e do eixo, da proteção adequada da máquina, do controle seguro de cavacos, do gerenciamento do fluido de corte e da proteção do operador. Como a fresagem plana utiliza fresas rotativas e forças de corte elevadas, uma configuração inadequada pode levar ao deslocamento da peça, projeção de cavacos, danos à ferramenta, emaranhamento, queimaduras ou ferimentos graves.
A segurança deve ser considerada antes do início da usinagem. O operador deve confirmar se a peça está fixada, a ferramenta de corte está segura, o eixo está apoiado, as proteções estão no lugar, as velocidades são adequadas e os controles de emergência estão acessíveis. A remoção de cavacos nunca deve ser feita manualmente com a máquina em funcionamento.
Um processo seguro também protege a qualidade da peça. Fixações soltas, ferramentas de corte danificadas ou cavacos descontrolados não são apenas riscos à segurança, mas também causam acabamento superficial ruim, desgaste da ferramenta e peças descartadas.
| Área de segurança | Gestão de | Prática Segura |
| Fixação de trabalho | Movimento da peça | Prenda e apoie com segurança. |
| Montagem do cortador | Afrouxamento ou quebra da ferramenta | Inspecione a configuração da fresa e do eixo. |
| rotação | Emaranhamento | Mantenha as mãos, o cabelo e as roupas afastados. |
| Chips | Cortes ou lesões oculares | Use protetores e proteção para os olhos. |
| Refrigerante | Pisos escorregadios ou neblina | Gerencie o fluxo do líquido refrigerante adequadamente. |
| Calor: | Queimaduras de batatas fritas | Utilize ferramentas seguras para manuseio de cavacos. |
Segurança na fixação da peça
A peça deve ser fixada com segurança antes do início do corte. Se ela se mover durante a operação, poderá danificar a peça, a ferramenta de corte, a máquina ou o operador. Deve-se posicionar um suporte nos locais onde se prevê a aplicação de forças de corte.
A fixação também deve evitar a distorção da peça. Apertar demais uma peça fina ou comprida pode entortá-la, resultando em falta de planicidade após a remoção. Uma fixação segura deve ser forte e controlada.
Segurança da Cortadora e do Eixo
A fresa e o eixo devem ser instalados corretamente e inspecionados antes da usinagem. Dentes danificados, espaçadores soltos, suporte inadequado do eixo ou montagem incorreta podem causar vibração ou falha da fresa.
O operador também deve confirmar se a direção de corte e a velocidade da máquina correspondem à operação. Uma configuração incorreta pode rapidamente se tornar um problema de segurança e de qualidade.
Proteção de chips, líquido refrigerante e operador
A fresagem plana pode gerar cavacos quentes e afiados. Os operadores devem usar proteção ocular, proteções da máquina e ferramentas adequadas para remoção de cavacos. Os cavacos não devem ser removidos com as mãos desprotegidas ou com a fresa em funcionamento.
O fluido de corte deve ser direcionado corretamente para auxiliar no corte e na evacuação dos cavacos. O controle inadequado do fluido de corte pode causar pisos escorregadios, névoa, baixa visibilidade ou remoção ineficaz do calor.
Perguntas Frequentes
Qual a diferença entre fresamento plano e fresamento frontal?
A fresagem plana utiliza os dentes periféricos da fresa, com o eixo da fresa geralmente paralelo à superfície usinada. A fresagem frontal utiliza a face da fresa, com o eixo da ferramenta geralmente perpendicular à superfície. A fresagem plana é frequentemente usada para remoção de material em grandes áreas de superfícies planas, enquanto a fresagem frontal é comumente usada para melhorar o acabamento superficial. Em muitos processos de usinagem CNC, a fresagem plana pode preparar a superfície primeiro, e a fresagem frontal pode ser usada posteriormente para um resultado final mais suave.
Qual é outro nome para fresagem simples?
Outro nome comum para fresamento plano é fresamento de superfície plana. Também pode ser descrito como fresamento periférico quando o foco está na ação de corte da aresta externa da fresa. Esses termos estão intimamente relacionados, pois todos envolvem a remoção de material de uma superfície plana utilizando a circunferência da fresa. No entanto, os desenhos e planos de processo ainda devem definir claramente a superfície, a tolerância, o tipo de fresa e o acabamento necessários, em vez de se basearem apenas no nome da operação.
A moagem simples é perigosa?
A fresagem plana pode ser perigosa se a peça, a fresa, o eixo, os cavacos ou as proteções da máquina não forem controlados adequadamente. Os principais riscos incluem emaranhamento, projeção de cavacos, cavacos quentes, quebra da fresa, deslocamento da peça e queimaduras. O processo pode ser tornado mais seguro com o uso de fixação segura da peça, instalação correta da fresa, velocidade e avanço adequados, proteções da máquina, proteção ocular e práticas seguras de manuseio de cavacos. Assim como outras operações de fresagem, a fresagem plana depende de uma configuração e operação disciplinadas.
A fresagem em placas é a mesma coisa que a fresagem plana?
A fresagem de superfície plana é frequentemente considerada sinônimo de fresagem cilíndrica, pois ambas utilizam uma fresa cilíndrica larga e ação de corte periférica para usinar superfícies planas. O termo "fresagem de superfície plana" geralmente enfatiza a remoção de material em grandes áreas com uma fresa do tipo "plana", enquanto "fresagem cilíndrica" descreve a operação de forma mais geral. Na linguagem prática da usinagem, os termos são frequentemente intercambiáveis, mas a necessidade exata deve ser definida pelo tipo de fresa, configuração da máquina, dimensões da superfície, tolerâncias e o resultado de usinagem desejado.
Conclusão
A fresagem plana é um método prático de fresagem para usinar superfícies planas e extensas, reduzir a espessura do material e preparar faces de referência para etapas posteriores de fabricação. Embora o processo seja simples, a obtenção de resultados confiáveis depende da seleção da ferramenta de corte, da rigidez da máquina, da configuração do eixo, da estabilidade da fixação da peça, dos parâmetros de corte, do comportamento do material, do controle do fluido de corte e da inspeção.
Na TiRapid , oferecemos serviços de usinagem e fabricação CNC de precisão para componentes personalizados em metal e plástico. Nossa equipe oferece suporte em fresagem CNC, torneamento, análise DFM, seleção de materiais, acabamento superficial e inspeção de qualidade para ajudar os clientes a produzir peças precisas, estáveis e fabricáveis para aplicações reais de engenharia.















