
A usinagem personalizada é utilizada quando uma peça não pode ser obtida como um componente padrão ou quando sua geometria, material, tolerância ou função precisam ser adaptadas a um projeto específico. Em vez de forçar um projeto para se adequar a uma peça existente, os engenheiros podem fabricar o componente de acordo com os requisitos mecânicos reais.
Este guia explica como funciona a usinagem personalizada, por que ela é útil para peças complexas, quais processos e materiais são comumente usados e como a geometria, as tolerâncias, os requisitos de qualidade, o custo e o volume de produção influenciam a estratégia final de fabricação.
O que é usinagem personalizada?
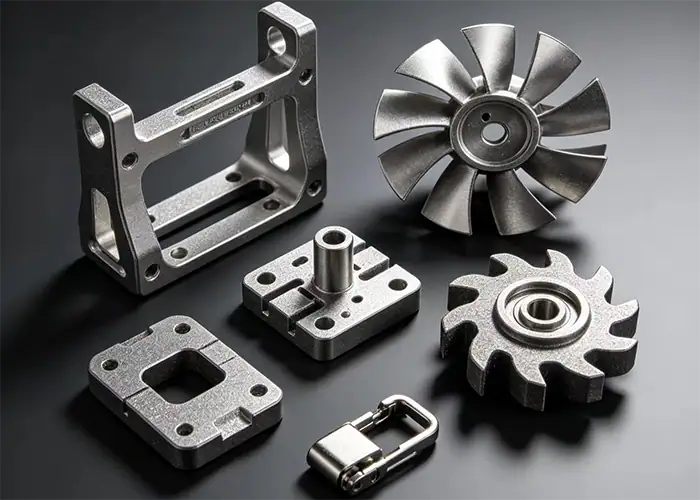
A usinagem personalizada consiste na produção de peças fabricadas de acordo com um desenho específico, modelo CAD ou requisito funcional, em vez de seguir uma especificação padronizada de catálogo. Essas peças podem ser projetos completamente novos, versões modificadas de componentes existentes ou substitutos para itens que não estão mais disponíveis comercialmente.
A usinagem CNC é comumente utilizada porque seus programas, ferramentas e configurações podem ser adaptados a diferentes geometrias sem a necessidade de moldes de produção específicos. Dependendo da peça, a usinagem personalizada pode envolver fresamento, torneamento, eletroerosão (EDM), furação, mandrilamento ou uma combinação de várias operações.
O que torna uma peça usinada personalizada?
Uma peça usinada torna-se personalizada quando suas especificações são definidas para um produto ou aplicação em particular. A diferença pode envolver geometria geral, posição dos furos, tipo de material, acabamento superficial, tolerância, gravação, interfaces de montagem ou outra característica que não esteja disponível em um componente padrão.
A personalização não significa necessariamente que a peça seja altamente complexa. Um simples espaçador com um diâmetro incomum ou um eixo de substituição com uma interface descontinuada podem ser considerados projetos de usinagem personalizados tanto quanto uma carcaça multieixos com superfícies compostas.
Usinagem personalizada vs. Usinagem padrão
A produção padronizada é mais eficiente quando o mesmo projeto é fabricado repetidamente e o processo pode ser otimizado em torno de uma geometria estável. A usinagem personalizada oferece maior flexibilidade quando as especificações da peça mudam, as quantidades são menores ou a geometria exige uma estratégia de fabricação específica para o projeto.
A distinção, portanto, reside menos em qual método é mais avançado e mais na necessidade de fabricação. Produtos estáveis e repetitivos se beneficiam de processos de produção otimizados, enquanto peças personalizadas se beneficiam de programação, ferramentas, configuração e revisão de engenharia flexíveis.
Por que a usinagem personalizada funciona bem para peças complexas?
Peças complexas raramente apresentam apenas um desafio de fabricação. Um único componente pode combinar superfícies curvas, furos precisos, paredes finas, cavidades profundas, diferentes tolerâncias e diversas interfaces funcionais. A usinagem personalizada permite que o processo seja construído em torno desses requisitos, em vez de seguir um padrão de produção fixo.
Maior liberdade para geometrias únicas
A usinagem personalizada oferece aos projetistas mais liberdade para criar formas não padronizadas, pois o percurso da ferramenta é programado diretamente a partir da geometria da peça. Os recursos não precisam corresponder a um tamanho de catálogo ou a um componente preexistente.
A usinagem multieixos amplia ainda mais essa flexibilidade, permitindo o acesso a mais superfícies com menos configurações. Isso é especialmente útil para carcaças, suportes, coletores, impulsores, componentes médicos e outras peças com características distribuídas em várias faces.
Melhor controle de recursos críticos
Uma peça personalizada não precisa de todas as dimensões para atingir o mesmo nível de precisão. Os engenheiros podem identificar as superfícies que controlam o encaixe, o movimento, o alinhamento, a vedação ou a montagem e definir requisitos mais rigorosos onde eles agregam valor funcional real.
Isso permite que os esforços de usinagem e inspeção se concentrem nas características mais importantes, em vez de tornar a fabricação da peça completa desnecessariamente difícil.
Produção flexível sem ferramentas dedicadas
Uma das principais vantagens da usinagem CNC personalizada é que as alterações de projeto podem ser frequentemente resolvidas atualizando o modelo CAD, o programa, o percurso da ferramenta, o dispositivo de fixação ou a estratégia de usinagem, em vez de criar um novo molde ou matriz.
Essa flexibilidade é particularmente útil durante a prototipagem e a produção de baixo volume, onde o projeto ainda pode mudar e a criação de ferramentas de produção dedicadas seria difícil de justificar.
Como funciona o processo de usinagem personalizada?
Um processo de usinagem personalizado confiável começa antes mesmo de o material chegar à máquina. O desenho, a geometria, a tolerância, o material, a quantidade de produção e os requisitos de inspeção influenciam a forma como a peça deve ser fabricada.
Analise o modelo CAD e o desenho técnico.
O primeiro passo é revisar o modelo CAD e o desenho para verificar dimensões, tolerâncias, materiais, acabamentos, roscas, relações de referência e outras especificações.
A viabilidade de fabricação também deve ser verificada nesta etapa. Cavidades profundas, características internas inacessíveis, paredes muito finas, raios de canto incomuns e tolerâncias desnecessariamente apertadas podem tornar uma peça significativamente mais difícil de usinar.
Selecione o processo, o material e as ferramentas.
O método de fabricação depende do formato do componente. Geometrias rotacionais podem favorecer o torneamento, características prismáticas geralmente favorecem a fresagem, e peças que combinam ambos os processos podem exigir múltiplas etapas.
A seleção da ferramenta também deve levar em conta o comportamento do material, a profundidade da estrutura, o acesso, a rigidez e os requisitos da superfície. Alguns projetos podem ser concluídos com ferramentas padrão, enquanto geometrias complexas podem exigir fresas especiais ou eletroerosão (EDM).
Programar, usinar e finalizar a peça
A programação CAM converte a geometria necessária em operações de usinagem e trajetórias de ferramentas. O processo pode incluir desbaste, semiacabamento, furação, rosqueamento, acabamento e configurações adicionais.
Após a usinagem, as peças podem exigir rebarbação, polimento, anodização, galvanização, passivação, tratamento térmico ou outro processo secundário, dependendo da aplicação.
Inspecione o componente final.
A inspeção verifica se a peça fabricada atende aos requisitos de desenho e funcionais. O método de inspeção deve ser adequado à característica que está sendo medida, em vez de se utilizar um único instrumento para todas as dimensões.
Paquímetros e micrômetros funcionam bem para muitas dimensões acessíveis, enquanto perfis complexos, posições e relações de referência podem exigir medição por coordenadas ou métodos ópticos.
Principais processos de usinagem personalizada
A usinagem personalizada não se resume a uma única operação específica. O melhor processo depende de fatores como o formato da peça (rotacional, prismática, com múltiplas faces, altamente contornada ou de difícil acesso).
Fresagem CNC
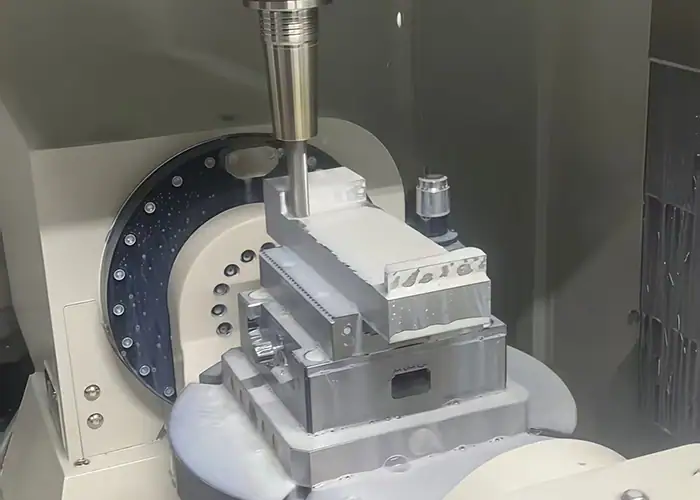
A fresagem CNC utiliza ferramentas de corte rotativas para remover material de uma peça estacionária ou indexada. É comumente usada para cavidades, ranhuras, superfícies planas, padrões de furos, contornos, suportes, alojamentos, dispositivos de fixação e outros componentes prismáticos.
A fresagem de três eixos processa muitas peças convencionais com eficiência, enquanto as máquinas de quatro e cinco eixos proporcionam acesso adicional quando os elementos estão localizados em vários lados ou em ângulos compostos.
Torneamento CNC
A usinagem CNC gira a peça enquanto uma ferramenta de corte remove o material. É particularmente eficaz para eixos, buchas, pinos, mangas, componentes roscados e outras peças baseadas principalmente em geometria cilíndrica.
Os equipamentos de torneamento e fresamento podem combinar torneamento com fresamento, furação e outras operações, o que pode reduzir as transferências entre máquinas para componentes adequados.
Usinagem CNC de 5 eixos
A usinagem de 5 eixos permite que a ferramenta se aproxime da peça de trabalho a partir de orientações adicionais. É valiosa para superfícies complexas, peças com múltiplas faces, recursos angulares e componentes que, de outra forma, exigiriam diversas operações de reposicionamento.
O principal benefício na fabricação não é simplesmente uma maior complexidade. Um melhor ângulo de ataque também pode permitir ferramentas mais curtas e rígidas, reduzindo o número de configurações necessárias.
Eletroerosão e usinagem secundária
A usinagem por descarga elétrica é útil para materiais eletricamente condutores quando as ferramentas de corte convencionais não conseguem criar com eficiência ranhuras estreitas, detalhes internos precisos, pequenas características ou geometrias internas complexas.
Projetos personalizados também podem combinar usinagem com retificação, brunimento, alargamento, soldagem, tratamento térmico ou acabamento superficial quando os requisitos finais não podem ser atendidos em uma única operação.
Quais materiais podem ser usados para usinagem personalizada?
A usinagem personalizada suporta uma ampla gama de metais e plásticos de engenharia. O material correto deve ser selecionado primeiro para a função da peça, e então a estratégia de usinagem deve ser ajustada em função de sua resistência, dureza, comportamento térmico, estabilidade e usinabilidade.
Alumínio e Ligas de Alumínio
O alumínio é amplamente utilizado por combinar uma densidade relativamente baixa com boa usinabilidade. Ligas como a 6061 são comuns em carcaças, dispositivos de fixação, suportes, protótipos e componentes de precisão em geral, enquanto ligas de maior resistência, como a 7075, podem ser escolhidas quando o desempenho mecânico é mais exigente.
Sua alta condutividade térmica ajuda a dissipar o calor da zona de corte, embora detalhes finos e a formação de rebarbas ainda exijam controle cuidadoso.
Aço e aço inoxidável
Os aços carbono e aços ligados oferecem resistência, durabilidade e uma ampla gama de opções de tratamento térmico. Os aços inoxidáveis, por sua vez, conferem resistência à corrosão e são comuns em equipamentos, aplicações médicas, de processamento e de manuseio de fluidos.
Em comparação com o alumínio, muitos aços geram forças de corte maiores e maior desgaste da ferramenta. Os aços inoxidáveis também podem exigir maior atenção à geração de calor e ao endurecimento por deformação.
Titânio e outros metais de alto desempenho
O titânio é escolhido quando a elevada relação resistência/peso, a resistência à corrosão ou o desempenho exigente em serviço justificam a maior dificuldade de usinagem.
Sua condutividade térmica relativamente baixa concentra o calor próximo à aresta de corte, tornando o desgaste da ferramenta, o resfriamento e a estabilidade do corte fatores importantes a serem considerados.
Plásticos de Engenharia
Plásticos de engenharia como POM, PEEK, PTFE, nylon e PEI são usados em isoladores, buchas, componentes sujeitos a desgaste, estruturas leves, peças resistentes a produtos químicos e outras aplicações especializadas.
O comportamento de usinagem desses materiais difere significativamente do dos metais. Calor, força de fixação, absorção de umidade, expansão térmica e flexibilidade do material podem influenciar as dimensões finais.
Desafios de usinagem em peças personalizadas complexas
A complexidade torna-se um problema quando a geometria restringe o acesso às ferramentas, reduz a rigidez da peça, aumenta o número de configurações ou dificulta a inspeção. Portanto, a melhor estratégia é avaliar como a peça será efetivamente cortada e medida, e não apenas se a geometria pode ser modelada.
Bolsos profundos e recursos internos
Em cavidades profundas, muitas vezes são necessárias ferramentas de longo alcance. À medida que a projeção da ferramenta aumenta, a rigidez diminui e a lâmina torna-se mais sensível à vibração e à deflexão.
Os cantos internos também precisam de raios realistas, pois as fresas rotativas não conseguem criar cantos internos perfeitamente retos diretamente. Projetar levando em consideração os tamanhos de fresa disponíveis pode melhorar tanto a estabilidade quanto o custo.
Paredes finas e estruturas delicadas
Paredes finas podem se mover sob as forças de corte e fixação. A remoção de material também reduz a rigidez à medida que a usinagem progride, de modo que a geometria pode se comportar de maneira diferente durante o desbaste e o acabamento.
As estratégias de fabricação podem incluir remoção de material em etapas, recursos de suporte, passes de acabamento mais leves, fixação controlada e direção de corte apropriada.
Geometria com múltiplos lados e contornos
Elementos posicionados em vários lados podem exigir múltiplas configurações em uma máquina convencional. Cada operação de reposicionamento introduz uma nova possibilidade de variação de alinhamento.
A usinagem multieixos pode reduzir essas transições para peças adequadas e proporcionar melhor acesso a superfícies complexas e características angulares.
Funcionalidades que exigem múltiplas operações
Algumas peças combinam diâmetros torneados, cavidades fresadas, furos perfurados, furos de precisão, roscas e tratamentos de superfície.
O principal desafio é manter as relações de referência entre as operações. O planejamento do processo deve estabelecer quais características são criadas primeiro e como as configurações posteriores posicionam a peça.
Tolerâncias e Precisão na Usinagem Personalizada
A usinagem personalizada permite um controle dimensional preciso, mas a tolerância alcançável depende do material, da geometria, das dimensões da peça, da capacidade da máquina, das ferramentas, da fixação da peça, da estabilidade térmica e da inspeção. Portanto, ela deve ser definida de acordo com a função, e não como um valor universal.
Quais dimensões exigem tolerâncias rigorosas?
As dimensões críticas geralmente controlam as relações de acoplamento, os ajustes dos rolamentos, a vedação, o alinhamento, o posicionamento ou o movimento. Elas merecem maior atenção na fabricação e na inspeção.
Superfícies de folga não funcionais geralmente não exigem a mesma precisão. Relaxar tolerâncias desnecessárias pode reduzir o tempo de usinagem e simplificar a inspeção sem comprometer o desempenho da peça.
Como a configuração e as ferramentas afetam a precisão
O comprimento da ferramenta, a rigidez da fresa, a fixação da peça, as condições da máquina, o desgaste da ferramenta e a estratégia de corte influenciam a consistência dimensional.
O planejamento da configuração é particularmente importante quando várias superfícies se referenciam mutuamente. Manter elementos relacionados em uma configuração comum pode reduzir erros de reposicionamento sempre que a geometria o permitir.
Gerenciando o acúmulo de tolerâncias
Um único componente pode atender a todas as dimensões individuais, mas ainda assim criar um problema de montagem se várias tolerâncias se acumularem na mesma direção.
Dimensionamento funcional e com referências claras ajuda a controlar esse risco. Os projetistas devem se concentrar na cadeia de dimensões que afeta a interface real, em vez de ajustar cada recurso individualmente.
Projeto para usinagem personalizada de melhor qualidade
Um bom projeto para usinagem personalizada não significa simplificar todas as peças. Significa manter a funcionalidade necessária, evitando geometrias que aumentam o custo sem melhorar o desempenho.
Melhorar o acesso às ferramentas e a fixação da peça.
Cada elemento usinado requer um caminho de aproximação prático tanto para a ferramenta de corte quanto para o conjunto completo da ferramenta.
As peças também devem apresentar geometria suficientemente estável para fixação. Um recurso fácil de modelar, mas difícil de fixar, pode exigir configurações adicionais ou dispositivos de fixação personalizados.
Utilize raios, profundidades e espessuras de parede práticos.
Raios internos maiores geralmente permitem ferramentas mais rígidas e usinagem mais fácil. Profundidades de cavidade moderadas reduzem a necessidade de alcance excessivo da ferramenta, enquanto espessuras de parede práticas melhoram a estabilidade.
Essas decisões podem ter um impacto maior na capacidade de fabricação do que pequenas alterações nas dimensões gerais da peça.
Simplifique as funcionalidades que adicionam complexidade desnecessária.
Ranhuras muito profundas, cavidades ocultas, roscas não padronizadas, cantos internos vivos e superfícies com acabamento impecável e tolerâncias exigentes podem adicionar etapas ao processo.
Quando essas características não têm uma finalidade funcional clara, simplificá-las pode reduzir o tempo de ciclo, as ferramentas especiais e os requisitos de inspeção.
Aplique tolerâncias rigorosas somente onde elas importam.
Um desenho técnico torna-se mais difícil e mais caro de fabricar quando tolerâncias rigorosas são aplicadas de forma ampla.
A abordagem mais eficaz consiste em identificar quais dimensões controlam a função e deixar uma margem razoável de liberdade de fabricação em outras áreas.
Como a qualidade é controlada na usinagem personalizada
O controle de qualidade deve ser integrado ao processo de fabricação, em vez de ser tratado apenas como uma verificação final. Peças complexas se beneficiam da confirmação das dimensões críticas antes que operações adicionais dificultem o retrabalho.
Inspeção do primeiro artigo e em processo
A inspeção da primeira peça verifica se o processo inicial de fabricação produz as dimensões, a condição do material e o acabamento necessários antes da conclusão das peças adicionais.
As verificações durante o processo permitem monitorar dimensões críticas, desgaste da ferramenta, consistência de configuração e outras variáveis durante a produção.
Inspeção dimensional para características complexas
Geometrias diferentes exigem métodos de inspeção diferentes. Máquinas de medição por coordenadas são úteis para geometrias complexas e medições baseadas em referências, enquanto sistemas ópticos podem ser úteis para perfis visíveis e detalhes pequenos.
O planejamento da inspeção deve ser considerado durante a fase de projeto, pois características profundamente rebaixadas ou ocultas podem ser difíceis de medir, mesmo quando são usináveis.
Acabamento da superfície e verificação final
A qualidade da superfície pode afetar a vedação, o desgaste, o atrito, a aparência, o comportamento à fadiga ou o desempenho do revestimento.
A verificação final deve, portanto, confirmar tanto os requisitos dimensionais quanto as condições de acabamento especificadas antes da liberação da peça.
O que afeta o custo e o prazo de entrega da usinagem personalizada?
O custo da usinagem personalizada é determinado por todo o processo de fabricação. O preço do material é importante, mas o tempo de usinagem, a complexidade da configuração, as ferramentas, a inspeção, o acabamento e a quantidade geralmente têm influência igualmente significativa.
Geometria da peça e tempo de usinagem
Geometrias complexas podem exigir mais trajetórias de ferramenta, fresas menores, passes de acabamento mais lentos, múltiplas configurações ou programação adicional.
Características profundas e acesso restrito também tendem a aumentar o tempo de ciclo, pois as condições de corte devem permanecer estáveis.
Material e usinabilidade
O material influencia tanto o preço da matéria-prima quanto o esforço de usinagem. O alumínio geralmente é mais fácil de usinar do que o titânio ou muitos aços inoxidáveis, enquanto materiais mais duros ou resistentes ao calor podem aumentar o tempo de corte e o consumo de ferramentas.
Os requisitos de qualidade e certificação dos materiais também podem influenciar o processo de aquisição e o prazo de entrega.
Tolerâncias e Requisitos de Superfície
Tolerâncias mais rigorosas podem exigir configurações mais estáveis, passagens de acabamento adicionais, controle ambiental e inspeção extra.
Rugosidade específica, polimento, tratamento térmico, anodização, galvanização ou passivação podem adicionar etapas adicionais de produção.
Quantidade e operações secundárias
Pequenas quantidades implicam custos de programação e configuração distribuídos por um número menor de peças, enquanto quantidades maiores permitem que esses custos sejam distribuídos de forma mais eficiente.
Os processos secundários também podem afetar o cronograma, pois as peças podem precisar ser transferidas entre fornecedores de usinagem, acabamento, tratamento térmico e inspeção.
Quando a usinagem personalizada faz sentido?
A usinagem personalizada é mais valiosa quando a flexibilidade, a geometria ou o volume de produção tornam as soluções padronizadas impraticáveis. Situações comuns incluem projetos exclusivos, peças de reposição, protótipos e componentes de precisão produzidos em quantidades modestas.
Protótipos e Desenvolvimento de Novos Produtos
A usinagem CNC permite a produção de peças funcionais diretamente a partir de dados de engenharia, sem a necessidade de moldes específicos.
Dessa forma, os projetos podem ser testados e revisados antes que decisões sobre ferramentas ou produção em larga escala sejam tomadas.
Produção de precisão em baixo volume
Peças produzidas em baixo volume geralmente exigem materiais de qualidade industrial e geometria precisa, mas não justificam um alto investimento em ferramentas.
A usinagem personalizada atende a esse requisito porque a programação e a fixação podem ser adaptadas à quantidade específica sem a necessidade de uma ferramenta de produção permanente.
Peças não padronizadas e de reposição
Equipamentos mais antigos podem usar componentes que foram descontinuados ou que não estão disponíveis junto ao fornecedor original.
Às vezes, é possível fabricar uma peça de substituição a partir de um desenho existente, modelo CAD, amostra ou geometria obtida por engenharia reversa, permitindo que equipamentos críticos permaneçam em operação.
Peças com Requisitos Funcionais Exclusivos
Um componente padrão pode estar próximo do projeto exigido, mas ainda assim falhar devido a uma interface, material, padrão de furos, tolerância ou requisito ambiental.
A usinagem personalizada permite que esse conjunto de recursos seja desenvolvido em torno da aplicação, em vez de redesenhar a montagem circundante para acomodar uma peça padrão inadequada.
Usinagem personalizada versus outros métodos de fabricação
A usinagem personalizada é especialmente competitiva para peças de precisão, geometrias complexas, protótipos e volumes de produção menores, pois dispensa o uso de ferramentas de produção dedicadas. Outros métodos podem se tornar mais adequados quando há alterações na geometria ou no volume.
Usinagem personalizada versus moldagem por injeção
A usinagem é mais flexível para protótipos e peças de baixo volume, pois não requer molde. A moldagem por injeção torna-se mais atrativa quando o projeto do plástico é estável e o volume de produção é suficientemente alto para justificar o ferramental.
Usinagem personalizada vs. Impressão 3D
A usinagem produz peças diretamente a partir de material bruto de qualidade industrial e é ideal para superfícies funcionais precisas. A impressão 3D oferece maior liberdade para geometrias internas altamente complexas e pode ser útil para o desenvolvimento rápido de conceitos.
Usinagem personalizada versus fundição
A usinagem costuma ser mais simples para quantidades menores e características de precisão. A fundição torna-se mais competitiva para formatos adequados e volumes de produção maiores, mas geralmente requer ferramentas e pode ainda necessitar de usinagem secundária em superfícies críticas.
Perguntas Frequentes
Qual o custo da usinagem personalizada?
O custo da usinagem personalizada depende da geometria da peça, do material, da tolerância, da quantidade, do tempo de usinagem, do acabamento superficial e dos requisitos de inspeção. Peças simples de alumínio podem ser relativamente econômicas, enquanto geometrias complexas, materiais difíceis, tolerâncias rigorosas e múltiplas operações secundárias geralmente aumentam o custo total.
Por que a usinagem CNC é tão cara?
A usinagem CNC pode se tornar cara porque o preço inclui mais do que apenas a remoção de material. Programação, configuração da máquina, dispositivos de fixação, ferramentas de corte, tempo de usinagem, desgaste da ferramenta, inspeção e acabamento contribuem para o custo final. Peças complexas e tolerâncias rigorosas geralmente exigem operações adicionais e controle de qualidade.
Onde encontrar serviços rápidos de usinagem CNC para peças personalizadas?
Escolha um fornecedor que atenda às suas necessidades em relação a materiais, tolerâncias, complexidade das peças, inspeção e prazos de entrega. Na TiRapid, oferecemos serviços de usinagem CNC de precisão para peças personalizadas em metal e plástico de engenharia, atendendo desde protótipos até produção em baixo volume com fresamento, torneamento, usinagem multieixos e inspeção dimensional.
Conclusão
A usinagem personalizada facilita a produção de peças complexas, permitindo que o processo de fabricação se adapte à geometria, ao material, à tolerância e à quantidade reais exigidas. Seu valor é maior quando os componentes padrão não atendem ao projeto, quando os protótipos precisam de revisões frequentes ou quando peças precisas em baixo volume devem ser produzidas sem ferramentas dedicadas. Bons resultados dependem de um projeto de características prático, estratégias de usinagem estáveis, tolerâncias apropriadas e inspeção focada nas dimensões que controlam a função.
Na TiRapid , oferecemos serviços de usinagem e fabricação CNC de precisão para peças personalizadas em metal e plástico de engenharia. Nossas capacidades abrangem fresagem CNC, torneamento, usinagem multieixos, geometrias complexas, inspeção dimensional, coordenação de acabamento superficial, protótipos e produção de baixo volume.
















