
Wykruszenia narzędzi to częsty problem podczas operacji toczenia. Wykruszenia narzędzi skrawających mogą wpływać na dokładność obróbki, jakość powierzchni, a nawet powodować niestabilność sprzętu. W środowiskach produkcyjnych o dużej prędkości i ciągłej produkcji wykruszenia narzędzi mogą również obniżać ogólną wydajność obróbki.
Wiele czynników może powodować wykruszanie się narzędzi, w tym niewłaściwe parametry skrawania, niewłaściwy dobór materiału narzędzia, drgania maszyny i niewystarczające chłodzenie. Tylko poprzez identyfikację konkretnej przyczyny i wprowadzenie ukierunkowanych zmian producenci mogą zmniejszyć uszkodzenia narzędzi i poprawić stabilność obróbki.
Główne przyczyny wykruszania się narzędzi
Wykruszenia narzędzi występują zazwyczaj przy nagłych zmianach obciążeń skrawania. Gdy krawędź skrawająca jest poddawana działaniu sił udarowych przekraczających granicę wytrzymałości materiału, mogą powstawać pęknięcia, które stopniowo się rozszerzają, aż do wystąpienia wykruszenia. Różne warunki obróbki mogą powodować różne przyczyny wykruszenia, dlatego problem należy analizować w oparciu o rzeczywiste warunki obróbki. Parametry skrawania, właściwości materiału obrabianego przedmiotu oraz struktura narzędzia mają bezpośredni wpływ na trwałość narzędzia. Jeśli maszyna pracuje pod wysokim obciążeniem przez długi czas, a parametry pozostają niestabilne, krawędź skrawająca będzie poddawana ciągłym wahaniom naprężeń, co zwiększa ryzyko wykruszenia.
Nieprawidłowe ustawienia parametrów cięcia
Parametry skrawania bezpośrednio wpływają na obciążenie narzędzia i rozkład ciepła. Jeśli ustawienia parametrów przekraczają możliwości narzędzia, krawędź skrawająca może ulec uszkodzeniu. W środowiskach obróbki z dużą prędkością, prędkość wrzeciona, posuw i głębokość skrawania muszą być odpowiednio zrównoważone. Agresywne ustawienia mogą gwałtownie zwiększyć temperaturę narzędzia i wytworzyć ciągłą siłę uderzeniową, co ostatecznie prowadzi do pęknięć lub złamań krawędzi skrawającej.
- Nadmierna prędkość posuwu zwiększa siłę skrawania
- Nadmierna głębokość cięcia zwiększa obciążenie krawędzi
- Wysoka prędkość wrzeciona powoduje szybki wzrost temperatury
- Niewystarczające chłodzenie podczas obróbki z dużą prędkością
- Nagłe zmiany parametrów powodują naprężenia uderzeniowe
- Wykorzystanie tych samych parametrów do obróbki zgrubnej i wykańczającej
Nieprawidłowe ustawienia parametrów powodują, że narzędzie przez długi czas pracuje pod dużym obciążeniem, co przyspiesza zużycie i zwiększa prawdopodobieństwo powstawania wykruszeń.
Niedopasowanie materiału narzędzia do materiału przedmiotu obrabianego
Różne materiały obrabiane wymagają różnych rodzajów narzędzi skrawających. Jeśli narzędzie nie ma wystarczającej twardości, wytrzymałości lub odporności termicznej, może nie wytrzymać wymagających warunków skrawania. Podczas obróbki materiałów o wysokiej twardości, niska odporność na zużycie może szybko uszkodzić krawędź skrawającą. Niektóre materiały generują również narosty lub przerywane uderzenia skrawające, co dodatkowo zwiększa ryzyko wykruszenia narzędzia.
- Niewystarczająca odporność na zużycie podczas obróbki twardych materiałów
- Obróbka stali nierdzewnej może powodować powstawanie narostów na krawędziach
- Obróbka żeliwa generuje duże siły uderzeniowe
- Powłoka narzędzia nieodpowiednia do warunków skrawania
- Kąt krawędzi narzędzia nie odpowiada charakterystyce materiału
- Niedostateczna wytrzymałość może prowadzić do pęknięć
Niedopasowanie narzędzia do materiału obrabianego zwiększa siłę skrawania na krawędzi i podnosi ryzyko powstawania wykruszeń.
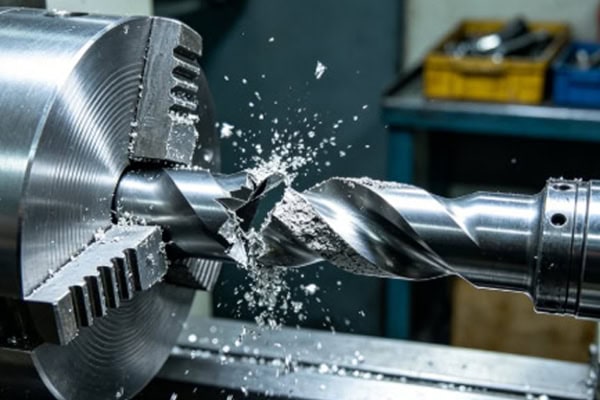
Wpływ stabilności maszyny na trwałość narzędzia
Stabilność maszyny jest ściśle związana z trwałością narzędzia. Nawet narzędzia o wysokiej wydajności mogą często się wykruszać, jeśli maszyna nie ma odpowiedniej sztywności lub doświadcza problemów z wibracjami. Podczas obróbki, stabilność wrzeciona, dokładność mocowania i sztywność konstrukcji maszyny wpływają na warunki skrawania. W przypadku wystąpienia wibracji lub bicia, siły skrawania ulegają ciągłym wahaniom, co powoduje niestabilne warunki naprężeń w narzędziu, które ostatecznie uszkadzają krawędź skrawającą.
Wibracje wrzeciona i uderzenia tnące
Jeśli wrzeciono doświadcza bicia lub wibracji podczas pracy z dużą prędkością, siły skrawania stają się niestabilne, a narzędzie jest poddawane powtarzającym się obciążeniom udarowym. Podczas długich, ciągłych cykli obróbki wibracje kumulują się i stopniowo tworzą drobne pęknięcia wzdłuż krawędzi skrawającej. Gdy pęknięcia się rozszerzą, może dojść do wykruszenia, a nawet złamania narzędzia.
- Zużyte łożyska wrzeciona zwiększają wibracje
- Słaba równowaga dynamiczna podczas obróbki z dużą prędkością
- Nadmierny wysięg narzędzia zmniejsza sztywność
- Słabe zamocowanie przedmiotu obrabianego powoduje ruch
- Przerywane cięcie powoduje okresowe uderzenia
- Wahania siły cięcia powodują rezonans
Długotrwałe wibracje mogą powodować pęknięcia zmęczeniowe narzędzia, a w konsekwencji jego odpryskiwanie lub pękanie.
Błędy instalacji i zaciskania narzędzi
Jakość montażu narzędzia bezpośrednio wpływa na stabilność skrawania. Niestabilne konstrukcje mocujące mogą powodować przemieszczenia narzędzia i nadmierne naprężenia. W niektórych środowiskach obróbki skrawaniem, niedostateczna dbałość o czystość gniazda narzędzia i precyzję blokowania pozwala na niewielkie ruchy narzędzia podczas obróbki z dużą prędkością. Choć nie jest to od razu widoczne, ruchy te stopniowo zwiększają zużycie krawędzi skrawającej z czasem.
- Narzędzie nie jest całkowicie osadzone w uchwycie
- Niewystarczająca siła blokująca powoduje mikroruchy
- Mimośrodowość uchwytu narzędzia wpływa na ścieżkę skrawania
- Nadmierny wysięg narzędzia
- Nieprawidłowy kąt montażu wkładki
- Zużyte gniazda narzędzi zmniejszają dokładność pozycjonowania
Stabilna konstrukcja zaciskowa redukuje drgania i bicie, poprawiając stabilność narzędzia i jego żywotność.
Jak zmniejszyć ryzyko wykruszania się narzędzi podczas toczenia
Zmniejszenie wykruszania się narzędzi wymaga optymalizacji parametrów skrawania, zarządzania narzędziami i warunków obróbki, aby zapewnić stabilność skrawania w całym procesie. Współczesne toczenie coraz bardziej kładzie nacisk na automatyzację i sterowanie oparte na danych. Optymalizując rytm obróbki, dostosowując ścieżki skrawania i poprawiając warunki chłodzenia, producenci mogą znacząco zmniejszyć wahania siły i wydłużyć żywotność narzędzia.
Optymalizacja parametrów cięcia
Parametry obróbki powinny być dopasowane do materiału obrabianego i wydajności narzędzia, aby uniknąć jego przeciążenia. Różne materiały generują różne charakterystyki cieplne skrawania, dlatego prędkość obrotowa wrzeciona i posuw powinny być dynamicznie dostosowywane do rzeczywistych warunków obróbki.
- Dostosuj prędkość cięcia na podstawie twardości materiału
- Kontroluj prędkość posuwu, aby zmniejszyć wpływ cięcia
- Stosuj cięcie warstwowe, aby zmniejszyć nacisk na krawędzie
- Oddzielne parametry obróbki zgrubnej i wykańczającej
- Unikaj nagłego przyspieszania i zwalniania
- Zmniejsz głębokość skrawania podczas obróbki z dużą prędkością
Rozsądne ustawienia parametrów zmniejszają wahania siły skrawania i poprawiają stabilność narzędzia.
Poprawa chłodzenia i smarowania
Nadmierne ciepło skrawania obniża wytrzymałość narzędzia i przyspiesza ekspansję pęknięć, co sprawia, że systemy chłodzenia są niezwykle ważne dla zapobiegania wykruszaniu. Skuteczne chłodzenie nie tylko obniża temperaturę krawędzi, ale także zmniejsza tarcie i poprawia stabilność skrawania. W środowiskach obróbki z dużą prędkością, wysokociśnieniowe systemy chłodzenia stały się niezbędne dla wydłużenia żywotności narzędzia.
- Użyj chłodzenia wysokociśnieniowego, aby poprawić odprowadzanie ciepła
- Upewnij się, że płyn chłodzący pokrywa obszar krawędzi skrawającej
- Poprawa smarowania w celu zmniejszenia tarcia
- Zapobiegaj gromadzeniu się skoncentrowanego ciepła
- Regularnie sprawdzaj przepływ płynu chłodzącego
- Zapobiegaj blokadom, które mogą mieć wpływ na wydajność chłodzenia
Stabilne warunki chłodzenia ograniczają pęknięcia cieplne i wydłużają żywotność narzędzi.
Rola zautomatyzowanych systemów monitorowania w ochronie narzędzi
Wraz z rozwojem inteligentnej produkcji, coraz więcej tokarek wykorzystuje zautomatyzowane systemy monitorowania do analizy stanu narzędzi w czasie rzeczywistym, pomagając w ten sposób identyfikować nieprawidłowości, zanim dojdzie do nagłego wykruszenia narzędzia. Czujniki i systemy analizy danych monitorują zmiany obciążenia, drgań i temperatury w całym procesie obróbki, dzięki czemu stan narzędzi jest bardziej przejrzysty i kontrolowany.
Technologia monitorowania stanu narzędzi
System zbiera dane obróbkowe za pomocą czujników i identyfikuje zużycie narzędzi oraz nietypowe warunki pracy. Analizując częstotliwość drgań i wahania obciążenia wrzeciona, można wykryć nietypowe zużycie narzędzi na wczesnym etapie, zanim narzędzie ulegnie awarii.
- Monitorowanie zmian drgań w czasie rzeczywistym
- Analiza wahań obciążenia wrzeciona
- Wykrywanie warunków temperaturowych narzędzia
- Identyfikacja nieprawidłowego dźwięku cięcia
- Monitorowanie zmian siły skrawania
- Ocena trendów zużycia narzędzi
Inteligentne systemy monitorowania umożliwiają wczesne wykrywanie nieprawidłowości i ograniczanie nieoczekiwanych przestojów.
Automatyczna wymiana narzędzi i zarządzanie ich żywotnością
Zautomatyzowane systemy mogą przewidywać i zarządzać trwałością narzędzi, wymieniając je, zanim osiągną krytyczne granice zużycia. Bazy danych trwałości narzędzi rejestrują czas obróbki i warunki pracy, umożliwiając dokładniejsze modele prognozowania trwałości i redukując błędy ludzkie.
- Utworzenie bazy danych dotyczącej trwałości narzędzi
- Automatyczne rejestrowanie czasu obróbki
- Prognozowanie pozostałej żywotności narzędzia
- Automatyczne przełączanie na narzędzia do tworzenia kopii zapasowych
- Zmniejszanie błędów w ocenie sytuacji przez człowieka
- Poprawa stabilności obróbki ciągłej
Zarządzanie trwałością narzędzi poprawia ciągłość obróbki, jednocześnie zmniejszając ryzyko uszkodzenia narzędzia.
Prawidłowe postępowanie po odprysku narzędzia
Po wystąpieniu wykruszenia narzędzia obróbkę należy natychmiast przerwać, aby uniknąć większych strat. Przed wznowieniem produkcji należy sprawdzić parametry skrawania, stan chłodzenia i drgania maszyny.
Optymalizując parametry obróbki, zwiększając stabilność maszyny i usprawniając zarządzanie narzędziami, producenci mogą skutecznie ograniczyć problemy z wykruszaniem się narzędzi i utrzymać większą stabilność operacji toczenia.















