
Obróbka tworzyw sztucznych CNC to metoda produkcji, w której rdzeniem są obrabiarki CNC, sterowane ruchem narzędzi skrawających za pomocą programu, co pozwala na precyzyjne cięcie tworzyw sztucznych. Jest ona szeroko stosowana w obudowach elektronicznych, częściach medycznych, mechanicznych elementach konstrukcyjnych oraz w projektowaniu prototypów przemysłowych. W porównaniu z tradycyjnymi metodami obróbki, obróbka tworzyw sztucznych CNC oferuje zalety, takie jak wysoka elastyczność, stabilna precyzja i szybkie prototypowanie, ale stawia również wyższe wymagania w zakresie kontroli procesu.
Istota obróbki plastycznej CNC
-
Definicja obróbki plastycznej CNC
Obróbka tworzyw sztucznych CNC to proces produkcyjny, w którym komputerowy system sterowania numerycznego (CNC) steruje narzędziami skrawającymi obrabiarki, wykonując cięcie, frezowanie, wiercenie i inne operacje obróbki tworzyw sztucznych. Jego istotą jest precyzyjne sterowanie ścieżką narzędzia za pomocą programów cyfrowych (kod G), co pozwala na osiągnięcie wysokiej precyzji obróbki złożonych elementów konstrukcyjnych. W przeciwieństwie do formowania wtryskowego, obróbka CNC nie wymaga form i umożliwia bezpośrednie wycinanie pożądanego kształtu z arkuszy lub prętów, co czyni ją niezwykle przydatną w produkcji małoseryjnej i na etapach rozwoju produktu.
-
Charakterystyka obróbki plastycznej
Materiały z tworzyw sztucznych charakteryzują się niską temperaturą topnienia, niską sztywnością i wysoką wrażliwością termiczną, co czyni je bardziej podatnymi na wpływ temperatury, sił skrawania i siły zacisku podczas obróbki. Na przykład, ciepło wytwarzane podczas obróbki może powodować mięknięcie i odkształcanie się materiału, a nierównomierny nacisk może prowadzić do jego wypaczenia. Dlatego obróbka CNC tworzyw sztucznych to nie tylko „problem skrawania”, ale także „problem kontroli materiału”.
-
Znaczenie przepływu procesu
W przypadku obróbki tworzyw sztucznych CNC, racjonalność przebiegu procesu bezpośrednio determinuje jakość końcową. Jeśli projekt procesu jest nieracjonalny, nawet przy wysokiej precyzji sprzętu, mogą wystąpić problemy, takie jak odchylenia wymiarowe, chropowatość powierzchni czy niestabilność konstrukcji. Dlatego standaryzacja procesów stanowi podstawę zapewnienia stabilnej produkcji.
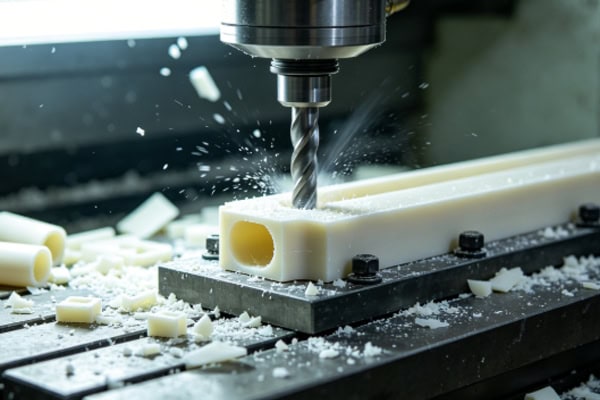
Przebieg operacji obróbki skrawaniem
-
Projektowanie produktów i programowanie CNC
Pierwszym krokiem w obróbce CNC tworzyw sztucznych jest zaprojektowanie produktu i wygenerowanie programu. Inżynierowie muszą korzystać z oprogramowania CAD do modelowania 3D i generowania ścieżek narzędzi w oprogramowaniu CAM. Na tym etapie należy w pełni uwzględnić właściwości tworzyw sztucznych, takie jak unikanie zbyt cienkich struktur, redukcja ostrych narożników i optymalizacja jednorodności grubości ścianek w celu zmniejszenia ryzyka deformacji podczas obróbki. Po wygenerowaniu programu wymagana jest symulacja obróbki w celu sprawdzenia racjonalności ścieżki narzędzia i uniknięcia kolizji narzędzi lub nadcięć.
-
Przygotowanie i obróbka wstępna materiału
Przed obróbką mechaniczną tworzywo sztuczne należy poddać kontroli i wstępnej obróbce. Obejmuje to potwierdzenie, że wymiary materiału spełniają wymagania, sprawdzenie pod kątem pęknięć lub defektów powierzchniowych oraz określenie, czy konieczne jest wyżarzanie w celu uwolnienia naprężeń wewnętrznych. W przypadku materiałów o wysokiej higroskopijności, suszenie jest również wymagane, aby zapobiec powstawaniu pęcherzyków powietrza lub zmianom wymiarów podczas obróbki.
-
Zaciskanie, pozycjonowanie i debugowanie sprzętu
Mocowanie materiału jest kluczowym etapem wpływającym na dokładność obróbki. Mocowanie musi zapewniać równomierną siłę, aby uniknąć miejscowego nadmiernego dokręcenia, które mogłoby prowadzić do odkształceń. W przypadku cienkich blach lub elementów obrabianych o dużej powierzchni zazwyczaj stosuje się adsorpcję próżniową lub metody podparcia wielopunktowego. Jednocześnie, ustawienie obrabiarki, kalibracja punktu zerowego i kontrola stanu narzędzi są niezbędne, aby zapewnić stabilny stan roboczy sprzętu.
-
Etapowa realizacja obróbki CNC
Rzeczywista obróbka skrawaniem zazwyczaj dzieli się na trzy etapy: obróbkę zgrubną, półwykańczającą i wykańczającą. Obróbka zgrubna służy przede wszystkim do szybkiego usunięcia nadmiaru materiału i nadania kształtu wyjściowego; obróbka półwykańczająca służy do stabilizacji struktury i redukcji naprężeń wewnętrznych; obróbka wykańczająca służy do końcowej kontroli wymiarów i optymalizacji jakości powierzchni. To etapowe podejście skutecznie zmniejsza ryzyko związane z obróbką jednostronną.
-
Postprodukcja i kontrola jakości
Po obróbce, przedmiot obrabiany należy pozostawić w spoczynku, aby umożliwić stopniowe uwolnienie naprężeń wewnętrznych. Następnie przeprowadza się kontrolę wymiarową za pomocą suwmiarki, współrzędnościowych maszyn pomiarowych lub projektorów, aby potwierdzić zgodność z wymaganiami projektowymi. W przypadku części o wysokiej precyzji, można przeprowadzić wtórne wykańczanie w celu zapewnienia spójności końcowej.
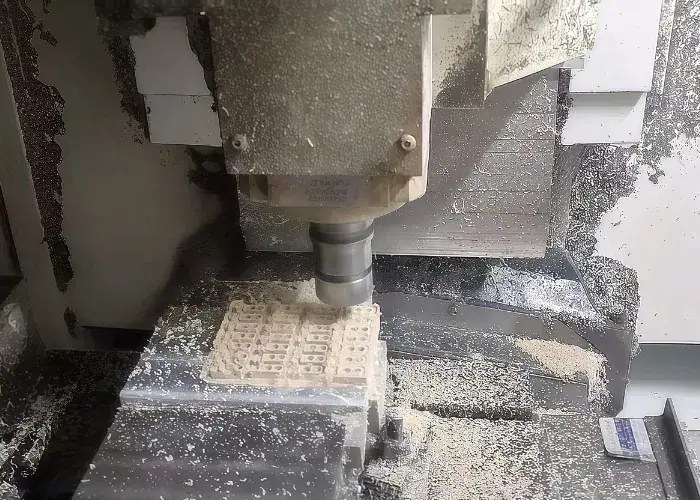
Kluczowe punkty kontrolne wpływające na jakość
-
Naukowe ustalanie parametrów cięcia
Parametry skrawania, takie jak prędkość obrotowa wrzeciona, posuw i głębokość skrawania, są kluczowymi czynnikami wpływającymi na jakość obróbki. Nadmierna prędkość obrotowa wrzeciona może generować ciepło, prowadząc do zmiękczenia materiału; zbyt niska prędkość posuwu może wydłużyć czas tarcia, co również prowadzi do akumulacji ciepła. Dlatego konieczne jest dynamiczne dostosowywanie parametrów w oparciu o charakterystykę różnych tworzyw sztucznych, a nie stosowanie stałych parametrów.
-
Wybór narzędzi i kontrola zużycia
Stan narzędzia ma bezpośredni wpływ na wydajność skrawania. Ostre narzędzia skrawające zmniejszają opory skrawania i generowanie ciepła; tępe narzędzia zwiększają tarcie, co prowadzi do chropowatości powierzchni, a nawet przypalenia materiału. Do obróbki tworzyw sztucznych zaleca się stosowanie narzędzi jednoostrzowych lub specjalistycznych, aby zmniejszyć ciepło skrawania i poprawić wydajność usuwania wiórów.
-
Zarządzanie temperaturą i optymalizacja usuwania wiórów
Tworzywa sztuczne są bardzo wrażliwe na temperaturę, dlatego podczas obróbki należy kontrolować akumulację ciepła. Można to osiągnąć poprzez optymalizację ścieżki narzędzia w celu skrócenia długiego czasu przestoju podczas obróbki oraz poprzez zastosowanie chłodzenia powietrznego jako dodatkowego chłodzenia. Ponadto, dobra konstrukcja systemu odprowadzania wiórów ma kluczowe znaczenie, aby zapobiec tarciu wtórnemu i generowaniu ciepła z wiórów w obszarze obróbki.
-
Projektowanie osprzętu i kontrola naprężeń
Uchwyty nie tylko utrzymują obrabiany przedmiot na miejscu, ale także bezpośrednio wpływają na odkształcenia podczas obróbki. Nadmierna siła zacisku może spowodować odkształcenie po odprężeniu; niestabilne mocowanie może prowadzić do wibracji, co negatywnie wpływa na dokładność. Dlatego należy zastosować równomierny rozkład siły w połączeniu z miękkimi podkładkami, aby zmniejszyć lokalne skupiska nacisku.
Dlaczego materiał ma wpływ na wyniki obróbki?
-
Tworzywa konstrukcyjne o wysokiej stabilności
POM i PEEK to powszechnie stosowane materiały o wysokiej wydajności w obróbce CNC tworzyw sztucznych. POM (polimer tlenku) oferuje doskonałą stabilność wymiarową i odporność na zużycie, dzięki czemu nadaje się do precyzyjnych części mechanicznych; PEEK (poliester bez wysiłku) charakteryzuje się wysoką odpornością na temperaturę i wytrzymałością, dzięki czemu nadaje się do zaawansowanych zastosowań, takich jak przemysł lotniczy i medyczny. Chociaż materiały te są droższe, oferują najlepszą stabilność obróbki.
-
Konwencjonalne tworzywa konstrukcyjne
ABS i PC to powszechnie stosowane materiały ogólnego przeznaczenia. ABS charakteryzuje się dobrą wydajnością przetwarzania i niskim kosztem, dzięki czemu nadaje się do produkcji elementów konstrukcyjnych. PC charakteryzuje się dobrą przezroczystością i wytrzymałością, ale jest bardziej wrażliwy na ciepło podczas obróbki, co wymaga ścisłej kontroli parametrów.
-
Materiały łatwe w obróbce, ale wrażliwe
PMMA (akryl) i PVC są stosunkowo łatwe w obróbce, ale są bardzo wrażliwe na ciepło i naprężenia, podatne na pękanie, odkształcanie lub bielenie. Dlatego podczas obróbki wymagana jest dokładniejsza kontrola procesu i minimalizacja koncentracji naprężeń.
-
Podstawowe zasady doboru materiałów
W zastosowaniach praktycznych dobór materiałów musi być kompleksowo rozważony, biorąc pod uwagę przeznaczenie produktu, wymagania dotyczące precyzji i budżet. Wysoka precyzja wymaga stabilności materiałów, estetyka – przejrzystości, a projekty oszczędne wymagają równowagi między wydajnością a oszczędnością.
Popularne pytania
Dlaczego istnieje tak duża różnica w precyzji obróbki CNC tworzyw sztucznych różnych producentów? Wielu klientów zauważa, że te same rysunki techniczne dają znacząco różne rezultaty, gdy są obrabiane przez różnych producentów. Główną przyczyną są różnice w możliwościach sterowania procesem, w tym w doborze narzędzi, ustawieniach parametrów skrawania, konstrukcji oprzyrządowania i metodach obróbki materiału. Nawet przy użyciu tego samego sprzętu, niewystarczające doświadczenie lub niestandardowe procesy mogą prowadzić do odchyleń wymiarowych, chropowatości powierzchni lub odkształceń. Dlatego stabilność obróbki CNC zależy nie tylko od sprzętu, ale także od ogólnego poziomu umiejętności i zgromadzonego doświadczenia.
Podsumowując
Obróbka CNC tworzyw sztucznych obejmuje wstępny projekt i programowanie, pośrednie przygotowanie materiału i kontrolę obróbki, a także końcową kontrolę i stabilizację. Każdy etap jest ze sobą powiązany i niezbędny. Niedokładne wykonanie któregokolwiek etapu może prowadzić do niedokładności wymiarów, odkształceń lub niezadowalającej jakości powierzchni. Ponadto tworzywa sztuczne są bardzo wrażliwe na temperaturę i naprężenia, co sprawia, że proces obróbki jest bardziej złożony niż w przypadku metali, wymagając precyzyjniejszej kontroli parametrów i bardziej racjonalnego projektowania oprzyrządowania. Co więcej, znaczne różnice między materiałami oznaczają, że nawet przy zastosowaniu doskonałych technik obróbki, niewłaściwy dobór materiału utrudni osiągnięcie idealnych rezultatów.















