
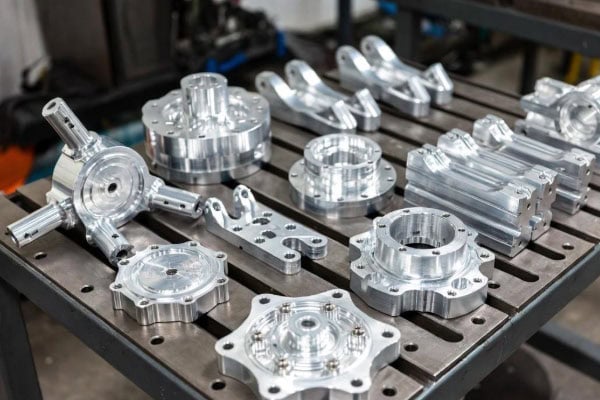
Komponenty samochodowe charakteryzują się zazwyczaj złożoną strukturą przestrzenną, wielokierunkową obróbką i wysokimi wymaganiami dotyczącymi dokładności wymiarowej. Elementy peryferyjne silników, złącza podwozia samochodowego, obudowy przekładni, elementy układu kierowniczego i elementy konstrukcyjne pojazdów nowej generacji mogą zawierać wiele powierzchni obróbczych, nachylonych otworów, zakrzywionych konturów, szczelin montażowych i precyzyjnych pozycji montażowych. Tradycyjna obróbka CNC w trzech osiach wymaga wielu ustawień i korekt orientacji przedmiotu obrabianego, co może wydłużyć czas obróbki, a także prowadzić do odchyleń wymiarowych spowodowanych wielokrotnym pozycjonowaniem.
Pięcioosiowa obróbka CNC wykorzystuje skoordynowane sterowanie trzema osiami liniowymi i dwiema osiami obrotowymi, umożliwiając narzędziu skrawającemu dotarcie do powierzchni przedmiotu obrabianego z różnych kierunków i pełną obróbkę wielu powierzchni w jednym ustawieniu lub z mniejszą liczbą zamocowań. W przypadku części samochodowych o złożonej geometrii, przestrzennym rozmieszczeniu otworów i precyzyjnych cechach na wielu powierzchniach, obróbka pięcioosiowa może ograniczyć powtarzalność pozycjonowania, poprawić ciągłość obróbki i zapewnić elastyczne rozwiązania techniczne do niestandardowej produkcji złożonych komponentów. TiRapid oferuje pięcioosiową obróbkę CNC oraz usługi pomocnicze w zakresie rozwoju komponentów samochodowych, produkcji prototypów i produkcji seryjnej. Poprzez analizę struktury części, projektowanie procesu obróbki, dobór materiałów, precyzyjną kontrolę i kontrolę jakości, wymagania projektowe dotyczące wielopowierzchniowych części samochodowych są przekształcane w wykonalne rozwiązania obróbkowe, pomagając klientom kontrolować czas realizacji, jakość części i koszty produkcji.
Wyzwania obróbki skrawaniem i pięcioosiowe rozwiązania obróbki CNC dla wielopowierzchniowych części samochodowych
Wielopowierzchniowe części samochodowe zazwyczaj wymagają frezowania, wiercenia, rozwiercania, obróbki konturowej i lokalnej obróbki powierzchni w różnych kierunkach. Im bardziej złożona struktura części, tym bliższe relacje przestrzenne między powierzchniami obrabianymi, a tym wyższe wymagania dotyczące metod mocowania, ścieżek narzędzi i dokładności obróbki.
Charakterystyka konstrukcyjna i wymagania dotyczące obróbki części samochodowych o wielu powierzchniach
Części samochodowe o wielu powierzchniach nie ograniczają się do komponentów o wielu płaskich powierzchniach. Obejmują one również precyzyjne części z otworami pochyłymi, złożonymi powierzchniami zakrzywionymi, głębokimi wnękami i nieregularnymi strukturami montażowymi. Wymiary i położenia różnych powierzchni obróbczych mogą być bezpośrednio powiązane. Na przykład, odchylenie położenia w jednym otworze montażowym może wpłynąć na montaż i połączenie sąsiednich komponentów.
Poniżej przedstawiono typowe wielopowierzchniowe części samochodowe i wymagania dotyczące ich obróbki:
| Typ części samochodowej | Typowe cechy konstrukcyjne | Zastosowania obróbki CNC pięcioosiowej |
| Komponenty silnika i układu napędowego | Pozycje otworów wielopowierzchniowych, szczeliny montażowe, powierzchnie zakrzywione i złożone kontury | Frezowanie wielopłaszczyznowe, obróbka otworów skośnych i precyzyjna obróbka powierzchni montażowych |
| Obudowy skrzyń biegów i układów napędowych | Otwory połączeniowe wielokierunkowe, otwory łożyskowe i wnęki wewnętrzne | Obróbka wielopowierzchniowa, obróbka wzorów otworów i obróbka konturów obudowy |
| Złącza podwozia samochodowego | Nieregularne kształty, pochyłe powierzchnie montażowe i przestrzenne rozmieszczenie otworów | Frezowanie wielokątowe, obróbka powierzchni łączących i obróbka położenia otworów |
| Elementy układu kierowniczego | Zakrzywione struktury, interfejsy połączeń i precyzyjne pozycje dopasowania | Obróbka powierzchni zakrzywionych, obróbka powierzchni montażowych i obróbka precyzyjnych konturów |
| Nowe części konstrukcyjne pojazdu energetycznego | Lekkie konstrukcje, interfejsy wielopowierzchniowe i złożone kształty przestrzenne | Frezowanie wielopłaszczyznowe, obróbka konturów konstrukcyjnych i obróbka położenia połączeń |
Priorytety obróbki tych części obejmują nie tylko spełnienie wymagań wymiarowych poszczególnych powierzchni. Wymagają one również kontroli nad relacjami pozycyjnymi między różnymi powierzchniami obrabianymi, odstępami między otworami, prostopadłością i wymiarami interfejsu zespołu. Pięcioosiowa obróbka CNC może zredukować ograniczenia dostępu narzędzi spowodowane przez złożone struktury poprzez regulację względnego położenia narzędzia skrawającego względem przedmiotu obrabianego.
Ograniczenia tradycyjnej obróbki wielostanowiskowej
Tradycyjna obróbka CNC w trzech osiach opiera się głównie na trzech liniowych osiach ruchu, które sterują ruchem narzędzia. W przypadku części samochodowych o wielu bokach, powierzchniach pochyłych lub złożonych cechach przestrzennych, obróbka zazwyczaj wymaga obrotu uchwytu, zmiany jego położenia lub użycia wielu maszyn.
Wielość konfiguracji może prowadzić do następujących problemów:
- Wielokrotne pozycjonowanie może powodować kumulowanie się błędów, co utrudnia zachowanie spójnych relacji pozycyjnych pomiędzy różnymi powierzchniami obrabianymi.
- Dedykowane przyrządy i narzędzia pozycjonujące wydłużają czas przygotowania, a złożone części mogą wymagać zaprojektowania wielu rozwiązań mocujących.
- Głębokie wnęki, pochylone otwory i zlokalizowane zakrzywione powierzchnie mogą być ograniczone długością narzędzia i kierunkiem podejścia, co zwiększa trudność obróbki.
- Wielokrotne wyjmowanie, ponowna instalacja i przenoszenie obrabianych elementów zwiększają liczbę etapów produkcji oraz wydłużają czas realizacji prototypów i produkcji seryjnej.
W przypadku niestandardowych części na etapie rozwoju przemysłu motoryzacyjnego, częste modyfikacje projektu zwiększają również nakład pracy związany z regulacją oprzyrządowania i rewizją programu obróbki. Pięcioosiowa obróbka CNC może zmniejszyć zapotrzebowanie na niektóre dedykowane oprzyrządowanie i poprawić spójność pozycjonowania między różnymi elementami obróbki dzięki ujednoliconym punktom odniesienia dla uchwytów.
Podstawowe rozwiązania obróbki CNC pięcioosiowej
Pięcioosiowa obróbka CNC wykorzystuje osie liniowe X, Y i Z wraz z dwiema osiami obrotowymi do sterowania kierunkiem ruchu narzędzia. Maszyna dostosowuje orientację narzędzia do geometrii części, umożliwiając mu dotarcie do różnych stron, powierzchni pochyłych i złożonych powierzchni zakrzywionych. W przypadku obróbki wielopowierzchniowych części samochodowych plan procesu obejmuje zazwyczaj trójwymiarową analizę modelu, określenie punktów odniesienia obróbki, projekt oprzyrządowania, planowanie ścieżki narzędzia i weryfikację programu obróbki. W przypadku części nadających się do obróbki konsolidacyjnej, obróbka wielu powierzchni może być wykonana w jednym ustawieniu. W przypadku większych części, złożonych konstrukcji lub komponentów o specjalnych wymaganiach dotyczących mocowania, dokładność jest kontrolowana poprzez odpowiednie rozplanowanie liczby zamocowań i sekwencji obróbki. Obróbka pięcioosiowa nie oznacza, że każda część musi być wytwarzana na maszynie pięcioosiowej. W przypadku części samochodowych o prostej konstrukcji i łatwo dostępnych powierzchniach obróbczych, obróbka trzyosiowa lub czteroosiowa może również spełniać wymagania produkcyjne. Odpowiednią kombinację sprzętu i procesów należy dobrać na podstawie analizy struktury części i kosztów obróbki.

Projektowanie i wdrażanie procesów w pięcioosiowej obróbce CNC wielopowierzchniowych części samochodowych
Jakość obróbki wielopowierzchniowych części samochodowych zależy od możliwości sprzętu, a także od racjonalności wstępnego projektu procesu. Konieczne jest opracowanie odpowiednich rozwiązań obróbkowych, uwzględniających różne materiały, wymiary części, kształty konstrukcyjne i wymagania montażowe.
Analiza rysunków części i wyznaczanie punktów odniesienia obróbki
Przed rozpoczęciem obróbki należy przeanalizować strukturę części w oparciu o trójwymiarowe modele klienta, dwuwymiarowe rysunki techniczne oraz wymagania techniczne. Obejmuje to identyfikację krytycznych wymiarów, powierzchni współpracujących, pozycji otworów, obszarów cienkościennych oraz cech obróbki wymagających szczególnej kontroli. W przypadku obudów skrzyń biegów samochodowych szczególną uwagę należy zwrócić na otwory montażowe łożysk, powierzchnie połączeń oraz relacje pozycyjne między różnymi układami otworów. W przypadku wsporników montażowych podwozia należy skupić się na odstępach między otworami montażowymi, płaskości powierzchni połączeń oraz wymiarach konstrukcyjnych obszarów nośnych. Krytyczne wymiary różnią się w zależności od części, a punkty odniesienia obróbki muszą być określone zgodnie z rzeczywistymi wymaganiami montażowymi. Rozsądne punkty odniesienia obróbki zapewniają ujednolicone odniesienie pozycjonowania dla kolejnych operacji. Uwzględniając główne powierzchnie montażowe, otwory lokalizacyjne lub punkty odniesienia projektu w planowaniu procesu, można zredukować błędy przenoszenia wymiarów między operacjami. W przypadku części z wieloma precyzyjnymi powierzchniami obróbki należy również ocenić, czy konwersja punktów odniesienia wpłynie na pozycje otworów, równoległość, prostopadłość i dokładność konturu.
Planowanie ścieżki obróbki pięcioosiowej i orientacji narzędzia
Pięcioosiowa obróbka CNC wymaga nie tylko określenia ścieżek ruchu narzędzia wzdłuż osi X, Y i Z, ale także kontroli nad orientacją ruchu obu osi obrotowych. Dostosowanie kierunku narzędzia może poprawić dostępność obróbki w przypadku złożonych powierzchni zakrzywionych, powierzchni pochyłych i głębokich wgłębień. Podczas projektowania procesu, odpowiednie narzędzia, kierunki skrawania i sekwencje obróbki muszą być zazwyczaj dobierane zgodnie z geometrią części. Ścieżki narzędzi powinny unikać kolizji między uchwytami, przedmiotami obrabianymi i komponentami maszyny, a jednocześnie kontrolować długość wysięgu narzędzia, aby ograniczyć drgania i odkształcenia podczas skrawania.
| Funkcja obróbki | Kluczowe zagadnienia dotyczące projektowania procesów | Oczekiwane rezultaty obróbki |
| Otwory montażowe wielopowierzchniowe | Ustalenie jednolitego punktu odniesienia i zaplanowanie sekwencji obróbki otworów | Kontroluj odstępy między otworami i względne relacje pozycyjne |
| Otwory skośne i powierzchnie kątowe | Dostosuj kąty narzędzi i sprawdź przestrzeń dostępową dla narzędzi | Zredukuj złożoność konfiguracji i narzędzi pomocniczych |
| Zakrzywione powierzchnie i nieregularne kontury | Optymalizacja ścieżek narzędzi i kierunków cięcia | Poprawa ciągłości i jakości powierzchni |
| Głębokie ubytki i lokalne rowki | Wybierz odpowiednią długość narzędzia i parametry cięcia | Zredukuj ryzyko zakłóceń, wibracji i zużycia narzędzi |
W przypadku części samochodowych o wielu powierzchniach obróbczych, planowanie orientacji narzędzia musi zapewniać równowagę między wydajnością obróbki a stabilnością wymiarową. Rozsądne zaprojektowanie ścieżki obróbki może ograniczyć cięcie powietrzne i niepotrzebne ruchy obrotowe, jednocześnie minimalizując lokalne zmiany sił skrawania podczas obróbki.
Schemat mocowania i optymalizacja sekwencji obróbki
System mocowania przedmiotu obrabianego bezpośrednio wpływa na stabilność detalu podczas obróbki. Wielopowierzchniowe części samochodowe mogą charakteryzować się cienkimi ściankami, konstrukcjami wspornikowymi, głębokimi wnękami lub nieregularnymi kształtami. Nieprawidłowy dobór pozycji mocowania może spowodować lokalne odkształcenia. Inżynierowie procesowi muszą dobierać punkty pozycjonowania i miejsca mocowania w oparciu o strukturę detalu, aby zapewnić stabilność detalu podczas obróbki. W przypadku cienkościennych części ze stopów aluminium siły mocowania powinny być odpowiednio kontrolowane. Metody takie jak stopniowe usuwanie materiału i rezerwowanie naddatków na wykończenie mogą zmniejszyć ryzyko odkształceń. W przypadku części o złożonych, zakrzywionych powierzchniach należy również sprawdzić relację przestrzenną między uchwytem a stołem obrotowym. Chociaż maszyny pięcioosiowe mogą zmniejszyć liczbę obrotów detalu, nie wszystkie elementy obróbki można wykonać w jednym ustawieniu. Nadal może być konieczne ponowne pozycjonowanie lub obróbka pomocnicza w przypadku powierzchni dolnych, specjalnych wnęk wewnętrznych lub obszarów zasłoniętych przez uchwyty. Dobór materiałów, precyzyjna kontrola i kontrola jakości wielopowierzchniowych części samochodowych. Materiał i środowisko pracy części samochodowych bezpośrednio wpływają na proces obróbki. Różne materiały różnią się odpornością na skrawanie, przewodnością cieplną, wytrzymałością, wagą i wymaganiami dotyczącymi obróbki powierzchni. Właściwości materiału należy uwzględnić w kontekście konkretnego zastosowania części, aby opracować odpowiednie plany produkcji i kontroli.
Typowe materiały i zastosowania pięcioosiowej obróbki CNC części samochodowych
Do popularnych materiałów stosowanych w wielopowierzchniowych częściach samochodowych należą stopy aluminium, stal nierdzewna, stal stopowa oraz tworzywa sztuczne konstrukcyjne. Dobór materiałów powinien być uzależniony od wymagań nośności części, środowiska pracy, ograniczeń wagowych, wymagań dotyczących odporności na korozję oraz budżetu.
| Kategoria materiału | Wspólne materiały | Części stosowane i charakterystyki obróbki |
| Stopy aluminium | 6061, 7075 itp. | Nadaje się do lekkich wsporników, obudów, elementów montażowych i złożonych części konstrukcyjnych, z dobrą obrabialnością mechaniczną |
| Ze stali nierdzewnej | 304, 316 itp. | Nadaje się do złączy, elementów montażowych i niektórych funkcjonalnych części samochodowych wymagających odporności na korozję |
| Stali stopowej | Wybrane zgodnie z wymaganiami części | Nadaje się do konstrukcji łączących i części mechanicznych wymagających dużej wytrzymałości i odporności na zużycie. |
| Tworzywa konstrukcyjne | POM, PEEK, ABS, itp. | Nadaje się do elementów izolacyjnych, niemetalowych części konstrukcyjnych, prototypów testowych i niektórych części o małym obciążeniu |
Stopy aluminium charakteryzują się stosunkowo niską wagą i wysoką wydajnością obróbki, co czyni je odpowiednimi do wielu elementów konstrukcyjnych przemysłu motoryzacyjnego oraz prototypów rozwojowych. Stop aluminium 7075 oferuje stosunkowo wysoką wytrzymałość, ale jego koszt materiału, odkształcenia podczas obróbki i późniejsze wymagania dotyczące obróbki wymagają kompleksowej oceny. Stop aluminium 6061 oferuje dobre możliwości zastosowania pod względem skrawalności, wytrzymałości i kosztów i może być stosowany do różnych elementów motoryzacyjnych. Stal nierdzewna i stopowa wymagają zazwyczaj opracowania procesu w oparciu o parametry skrawania, materiały narzędziowe i warunki chłodzenia. Tworzywa konstrukcyjne wymagają szczególnej uwagi w zakresie siły zacisku, temperatury obróbki i miejscowych odkształceń podczas cięcia, aby uniknąć zmian wymiarów lub wad powierzchni.
Kontrola dokładności wymiarów krytycznych i obróbki wielopowierzchniowej
Wymagania dotyczące dokładności dla wielopowierzchniowych części samochodowych koncentrują się zazwyczaj na otworach montażowych, powierzchniach współpracujących, strukturach pozycjonujących oraz relacjach pozycyjnych między różnymi elementami obróbki. Nawet jeśli wymiary poszczególnych powierzchni obróbki spełniają wymagania rysunku, odchylenia w odległościach między otworami lub prostopadłości między powierzchniami obróbki mogą mieć wpływ na końcowy montaż. Obróbka pięcioosiowa może zmniejszyć błędy spowodowane konwersją punktów odniesienia poprzez wyeliminowanie niektórych powtarzających się ustawień. Jednak na końcową dokładność nadal wpływają takie czynniki, jak stan maszyny, zużycie narzędzi, odkształcenie materiału, parametry skrawania i metody pomiaru.
Precyzyjną kontrolę można osiągnąć stosując następujące środki procesowe:
- Ustal wyraźne punkty odniesienia obróbki dla krytycznych powierzchni montażowych i otworów lokalizacyjnych, aby ograniczyć liczbę niepotrzebnych konwersji punktów odniesienia.
- Oddziel obróbkę zgrubną od operacji wykańczających, zachowując odpowiedni naddatek na wykończenie w celu ograniczenia zmian wymiarów spowodowanych uwolnieniem wewnętrznych naprężeń materiału.
- Ustal osobne wymagania dotyczące obróbki i kontroli dla krytycznych pozycji otworów, powierzchni styku i obszarów o cienkich ścianach.
- Wybierz odpowiedni sprzęt pomiarowy zgodnie z wymiarami części i wymaganiami dotyczącymi tolerancji, aby sprawdzić, czy wyniki obróbki są zgodne z rysunkami technicznymi.
W przypadku części samochodowych o rygorystycznych wymaganiach montażowych zaleca się jasne określenie na rysunkach krytycznych wymiarów, tolerancji, symboli bazowych oraz wymagań dotyczących chropowatości powierzchni. Ujednolicone standardy projektowania, obróbki i kontroli mogą ograniczyć liczbę poprawek spowodowanych niejasnymi wymaganiami technicznymi podczas produkcji.
Obróbka powierzchni i kontrola jakości wielopowierzchniowych części samochodowych
Obróbka powierzchni powinna być określona w zależności od materiału części i środowiska pracy. Części ze stopów aluminium mogą być poddane anodowaniu, piaskowaniu lub innym odpowiednim procesom obróbki powierzchni, w zależności od potrzeb. Części ze stali nierdzewnej mogą być czyszczone, pasywowane lub wykańczane powierzchniowo za pomocą odpowiednich metod, w zależności od ich przeznaczenia. Różne procesy obróbki mogą wpływać na wymiary końcowe, stan powierzchni i odporność na korozję części, dlatego przed obróbką należy potwierdzić odpowiednie wymagania. Kontrola jakości powinna być przeprowadzana zgodnie z rysunkami technicznymi i standardami akceptacji klienta. Rutynowe kontrole mogą obejmować wygląd, wymiary krytyczne, położenie otworów, gwinty, zadziory po obróbce i stan powierzchni. W przypadku części o złożonej strukturze przestrzennej, w razie potrzeby można użyć współrzędnościowych maszyn pomiarowych do kontroli wymiarów i cech geometrycznych.
W przypadku prototypów rozwojowych i części produkowanych w małych seriach, protokoły kontroli wymiarów, certyfikaty materiałowe i odpowiednia dokumentacja jakościowa mogą być dostarczane zgodnie z wymaganiami projektu. W przypadku kolejnych serii produkcyjnych, programy obróbki, partie materiałów, krytyczne parametry procesu i wymagania kontrolne również muszą być spójne, aby części z różnych partii mogły być akceptowane zgodnie z ujednoliconymi standardami. Należy pamiętać, że możliwości pięcioosiowych obrabiarek CNC nie oznaczają, że każda część może osiągnąć te same tolerancje. Osiągalną dokładność należy ocenić w oparciu o materiał, konstrukcję, wymiary obróbki, warunki kontroli i wymagania rysunkowe.
Niestandardowe rozwiązania produkcyjne i dostawcze do pięcioosiowej obróbki CNC części samochodowych o wielu powierzchniach
Projekty komponentów samochodowych zazwyczaj przechodzą przez etapy weryfikacji projektu, produkcji prototypów, produkcji małoseryjnej i seryjnej. Poszczególne etapy obejmują zróżnicowaną liczbę części, wymagania wymiarowe i harmonogramy dostaw. Rozwiązania produkcyjne muszą zapewniać pewien stopień elastyczności, aby dostosować się do modyfikacji rozwojowych i późniejszych wymagań produkcyjnych.
Przepływ prac serwisowych od rysunków projektowych części samochodowych do dostawy gotowego produktu
TiRapid może przeprowadzać oceny wykonalności części w oparciu o dostarczone przez klienta modele trójwymiarowe, rysunki dwuwymiarowe i wymagania techniczne, a także opracowywać rozwiązania obróbkowe dostosowane do potrzeb projektu. Pięcioosiową obróbkę CNC można łączyć z konwencjonalnym frezowaniem CNC, toczeniem, obróbką blachy i innymi procesami produkcyjnymi, aby zapewnić zindywidualizowane usługi produkcyjne dla części samochodowych o różnych strukturach.
| Etap produkcji | Główna treść usługi | Kluczowe elementy projektu |
| Ocena rysunku | Analizuj modele 3D, materiały, tolerancje, interfejsy montażowe i wyzwania związane z obróbką | Wyjaśnij wymagania produkcyjne i wykonalność procesu |
| Projekt procesu | Opracowywanie tras obróbki, schematów mocowania przedmiotów obrabianych, ścieżek narzędzi i wymagań inspekcyjnych | Potwierdź metody obróbki i metody kontroli wymiarów krytycznych |
| Produkcja prototypów | Części maszyn zgodnie z zatwierdzonymi rysunkami, przeprowadzanie kontroli wymiarowych i wprowadzanie niezbędnych korekt procesu | Zweryfikuj wymagania konstrukcyjne, wymiarowe i montażowe |
| Produkcja małoseryjna | Produkcja części zgodnie z potwierdzonymi procesami i normami jakościowymi | Zachowaj spójność wymiarów części i jakości obróbki |
| Produkcja seryjna | Organizowanie produkcji zgodnie z ilościami zamówień, harmonogramami produkcji i wymaganiami kontroli | Zrównoważenie harmonogramów dostaw, stabilności produkcji i kontroli kosztów |
Na etapie oceny projektu, DFM (Design for Manufacturability) może pomóc w identyfikacji nieracjonalnych struktur obróbki, niewystarczającej przestrzeni dostępu do narzędzi, nadmiernie wąskich tolerancji niekrytycznych oraz cech konstrukcyjnych, które mogą zwiększać koszty produkcji. Zgłoszenie tych problemów przed rozpoczęciem produkcji może ograniczyć czasowe modyfikacje rysunków lub przeróbki w trakcie obróbki. W przypadku części samochodowych na etapie rozwoju, klienci mogą najpierw zweryfikować projekty montażowe i konstrukcyjne za pomocą prototypów jednostkowych lub małoseryjnych, a następnie dostosować rysunki i wymagania produkcyjne zgodnie z wynikami weryfikacji. Po rozpoczęciu kolejnej produkcji, potwierdzone wymagania procesowe mogą zostać ponownie wykorzystane, co ogranicza konieczność powtarzającej się komunikacji i modyfikacji procesu.
Ustalenia dotyczące produkcji pojedynczych prototypów, małych partii i produkcji seryjnej
Ilość produkowanych części samochodowych wpływa na programowanie, przygotowanie narzędzi, zaopatrzenie w materiały oraz koszty obróbki jednostkowej. Pięcioosiowa obróbka CNC oferuje znaczną elastyczność procesu i jest odpowiednia do obróbki złożonych konstrukcji oraz części niestandardowych. Konkretny plan produkcji nadal wymaga jednak ustalenia w oparciu o wielkość zamówienia i charakterystykę części. Pojedyncze prototypy zazwyczaj koncentrują się na weryfikacji projektu, potwierdzeniu wymiarów i testowaniu montażu. Na tym etapie można dobrać odpowiednie materiały obróbcze i metody obróbki powierzchni zgodnie z rzeczywistymi wymaganiami, aby uniknąć niepotrzebnych inwestycji w dedykowane narzędzia przed sfinalizowaniem projektu.
Produkcja małoseryjna wymaga zrównoważenia szybkości dostaw i spójności części. Standaryzacja danych obróbkowych, optymalizacja ścieżek narzędzi i ustalenie stałych standardów kontroli pozwalają na ograniczenie odchyleń w procesie produkcji powtarzalnej. W przypadku części samochodowych wymagających wielokrotnego uzupełniania zapasów lub ciągłego rozwoju, istotne jest również zachowanie spójności w zakresie rewizji rysunków i wymagań technicznych. Produkcja seryjna wymaga dalszej oceny dostaw materiałów, harmonogramu produkcji, trwałości narzędzi, czasu cyklu produkcyjnego oraz planów kontroli jakości. W przypadku złożonych części nadających się do obróbki pięcioosiowej, produkcję można zorganizować w połączeniu z innymi procesami obróbki CNC, aby uniknąć stosowania droższych metod obróbki dla każdej części.
Wycena obróbki skrawaniem, termin realizacji dostawy i komunikacja w sprawie projektu
Wyceny obróbki CNC pięcioosiowej zazwyczaj zależą od rodzaju materiału, wymiarów części, czasu obróbki, złożoności konstrukcji, wymagań dotyczących tolerancji, obróbki powierzchni oraz wielkości zamówienia. Części z głębokimi wnękami, złożonymi powierzchniami zakrzywionymi, strukturami cienkościennymi lub wieloma precyzyjnymi wzorami otworów mogą wymagać dłuższego czasu programowania, obróbki i kontroli.
Aby zwiększyć efektywność procesu wyceny i oceny projektów, klientom zaleca się podanie następujących informacji:
- Modele trójwymiarowe lub dwuwymiarowe rysunki techniczne, najlepiej w dostępnych formatach, takich jak STEP, IGES i DWG.
- Gatunki materiałów, ilości części i przewidywane partie produkcyjne.
- Krytyczne wymiary, tolerancje, chropowatość powierzchni i wymagania dotyczące obróbki powierzchni.
- Harmonogramy dostaw, wymagania dotyczące montażu i wymagana dokumentacja kontrolna.
TiRapid oferuje bezpłatne raporty DFM, natychmiastowe wyceny i wsparcie projektu. Konkretne ceny obróbki i terminy realizacji są ustalane na podstawie rysunków, materiałów, ilości i wymagań technicznych. Usługi wymienione na oficjalnej stronie internetowej obejmują pięcioosiową obróbkę CNC, produkcję niestandardowych części samochodowych oraz wsparcie produkcji prototypów i serii. Wyjaśnienie rzeczywistych wymagań dotyczących obróbki przed wyceną może ograniczyć liczbę potwierdzeń spowodowanych niekompletnymi informacjami i pomóc w sprawniejszym zorganizowaniu zaopatrzenia w materiały, przygotowania procesu i kolejnych harmonogramów produkcji.
Najczęściej zadawane pytania
Jaką dokładność można osiągnąć dzięki pięcioosiowej obróbce CNC w przypadku części samochodowych?
Dokładność obróbki należy określić na podstawie materiału, struktury części, wymiarów, stanu narzędzi i metod kontroli. Możliwości obróbki CNC firmy TiRapid obejmują tolerancje do ±0.01 mm, ale wartości tej nie można bezpośrednio zastosować do wszystkich części samochodowych. Szczegółowe wymagania dotyczące dokładności należy ocenić na podstawie rysunków technicznych i rzeczywistych procesów obróbki.
Czy pięcioosiowa obróbka CNC nadaje się do produkcji małych partii niestandardowych części samochodowych?
Nadaje się do obróbki niestandardowych części o złożonych, zakrzywionych powierzchniach, wielopowierzchniowych pozycjach otworów, pochylonych elementach obróbczych oraz precyzyjnych konstrukcjach montażowych. W przypadku pojedynczych prototypów i zamówień małoseryjnych może zredukować konieczność specjalnego przygotowania oprzyrządowania i powtarzalnych czynności konfiguracyjnych. Części o prostej konstrukcji można jednak również obrabiać przy użyciu maszyn trzy- lub czteroosiowych. Konkretne rozwiązanie należy określić na podstawie wielkości zamówienia i stopnia trudności obróbki.
Jakie dokumenty są wymagane do obróbki skrawaniem części samochodowych?
Zazwyczaj wymagane są modele trójwymiarowe, dwuwymiarowe rysunki techniczne, gatunki materiałów, ilości części oraz wymagania dotyczące tolerancji. Jeśli części wymagają specjalnej obróbki powierzchni, montażu lub dokumentacji kontrolnej, należy je również przedstawić podczas zapytania ofertowego, aby ułatwić dokładną ocenę procesu i wycenę.
Czy obróbka CNC pięcioosiowa wspomaga produkcję od prototypów do produkcji seryjnej?
Produkcja pojedynczych prototypów, produkcja małoseryjna i produkcja seryjna mogą być organizowane zgodnie z wymaganiami projektu. Etap prototypu służy przede wszystkim do potwierdzenia wymiarów projektu i wymagań montażowych. Dalsza produkcja wymaga szczegółowego planu opartego na wielkości zamówienia, dostawie materiałów, procesach obróbki i standardach jakości. Rzeczywiste terminy dostaw i ilości produkcji należy określić poprzez ocenę rysunków technicznych i potwierdzenie zamówienia.
Obróbka wielopowierzchniowych części samochodowych wymaga uwzględnienia złożoności konstrukcyjnej, dokładności obróbki, właściwości materiałów oraz kosztów produkcji. Pięcioosiowa obróbka CNC umożliwia obróbkę wielu powierzchni, pochyłych otworów i złożonych powierzchni zakrzywionych poprzez dostosowanie orientacji narzędzia, co redukuje liczbę powtarzalnych operacji ustawiania i zapewnia bardziej elastyczne metody produkcji w zakresie rozwoju i produkcji części samochodowych. Dla klientów wymagających niestandardowych złączy samochodowych, elementów peryferyjnych silników, obudów przekładni, wsporników podwozia lub elementów konstrukcyjnych pojazdów z napędem elektrycznym (NW), dostarczenie kompletnych rysunków, specyfikacji materiałowych i wymagań dotyczących tolerancji pomaga szybko określić wykonalność procesu i opracować przejrzyste rozwiązanie produkcyjne. Niezależnie od tego, czy projekt znajduje się na etapie rozwoju produktu, weryfikacji prototypu, czy produkcji seryjnej, wcześniejsze potwierdzenie wymagań dotyczących obróbki może pomóc w zapewnieniu płynniejszej produkcji i dostawy.
Adres e-mail: projects@tirapid.com
Telefon: +86 760 8999 8536
















