
POM (polioksymetylen, znany również jako acetal/acetal) to typowe tworzywo konstrukcyjne, znane z doskonałej stabilności wymiarowej, odporności na zużycie i niskiego tarcia w obróbce CNC. Jest szeroko stosowany w przekładniach, tulejach, suwakach i precyzyjnych elementach konstrukcyjnych. Jest jednak również dość wrażliwy na procesy obróbki. Niewłaściwe parametry lub kontrola procesu mogą łatwo prowadzić do odkształceń, wypaczeń i odchyleń wymiarowych.
Jakie są właściwości materiałowe POM w obróbce CNC?
POM to wysoce krystaliczne termoplastyczne tworzywo konstrukcyjne o dużej sztywności i odporności na zużycie, a także wyjątkowo niskiej absorpcji wody, co przekłada się na lepszą stabilność wymiarową w porównaniu ze zwykłymi materiałami nylonowymi.
W dziedzinie obróbki CNC jej cechy można podsumować w trzech punktach:
- Posiada dobrą obrabialność, co skutkuje niskim oporem obróbki i łatwością formowania;
- Jest wrażliwy na ciepło, a nadmiernie wysokie temperatury lokalne mogą powodować powstawanie krawędzi stopu lub deformację;
- Materiał ten wytwarza naprężenia wewnętrzne, przez co grube części lub złożone konstrukcje są podatne na odkształcenia sprężynowe po obróbce.
Dlatego też, mimo że POM może wydawać się „łatwy w obróbce”, produkcja precyzyjnych części opiera się na kontroli procesu, a nie tylko na zdolności skrawającej narzędzia.
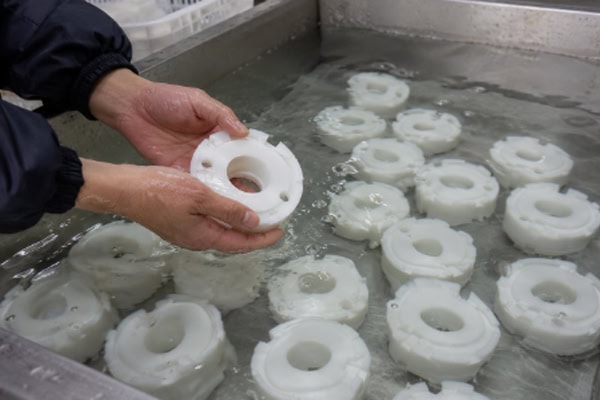
Standardowe kroki obróbki CNC POM
Wstępna obróbka i selekcja materiałów
Przed rozpoczęciem obróbki CNC, wybór materiału i wstępna obróbka to pierwsze kroki decydujące o końcowej jakości. Materiał POM (polioksymetylen) musi być jednorodny, wytłaczany w postaci prętów lub wysokiej jakości arkuszy, o stabilnej strukturze wewnętrznej i bez widocznych pęcherzyków powietrza, zanieczyszczeń i rozwarstwień. Szczególnie ważne jest unikanie stosowania materiałów POM pochodzących z recyklingu, ponieważ długość łańcucha cząsteczkowego zmniejsza się po wielokrotnym przetopieniu, co łatwo prowadzi do problemów, takich jak nierównomierna wytrzymałość, kruchość miejscowa i dryft wymiarowy po obróbce. W przypadku części o wysokiej precyzji (takich jak koła zębate, suwaki i precyzyjne elementy konstrukcyjne) zaleca się stosowanie importowanych homopolimerów POM lub materiałów o wysokiej krystaliczności, aby zapewnić stałą stabilność wymiarową i odporność na zużycie. Jednocześnie, przed obróbką, materiał należy pozostawić w temperaturze pokojowej, aby jego temperatura zrównała się z temperaturą panującą w warsztacie, co zredukuje błędy spowodowane rozszerzalnością i kurczeniem cieplnym.
Etap obróbki zgrubnej
Głównym celem obróbki zgrubnej jest szybkie usunięcie nadmiaru materiału i przybliżenie kształtu docelowego, a nie dążenie do precyzji. Na tym etapie zazwyczaj stosuje się wyższy posuw i wyższą prędkość obrotową wrzeciona, aby zwiększyć wydajność obróbki. Kluczowe jest jednak ścisłe kontrolowanie głębokości skrawania w każdym przejściu, aby uniknąć nadmiernego skrawania, które mogłoby powodować miejscowe, natychmiastowe nagrzewanie. Materiał POM jest bardzo wrażliwy na temperaturę; zbyt wysokie temperatury lokalne mogą łatwo prowadzić do problemów, takich jak zmiękczanie, ciągnienie drutu, bielenie powierzchni, a nawet przywieranie śladów po narzędziach. Zaleca się również utrzymanie prawidłowego odprowadzania wiórów, aby zapobiec ich gromadzeniu się w obszarze obróbki, ponieważ może to powodować tarcie wtórne i nagrzewanie, wpływając na początkową jakość formowania przedmiotu obrabianego.
Półwykończenie
Głównym celem obróbki półwykańczającej jest stopniowe uwalnianie naprężeń wewnętrznych i korygowanie błędów obróbki zgrubnej. Na tym etapie należy znacznie zmniejszyć ilość skrawanego materiału i zastosować bardziej stabilną ścieżkę narzędzia, aby umożliwić stopniową stabilizację materiału. Warstwowe usuwanie naddatków może skutecznie zmniejszyć odkształcenia lub problemy ze sprężynowaniem wymiarowym spowodowane uwalnianiem naprężeń w materiale POM. Ponadto zaleca się odpowiednie zwiększenie jednorodności ścieżki narzędzia na tym etapie, aby uniknąć skoncentrowanego skrawania w określonych obszarach, poprawiając tym samym stabilność późniejszej obróbki wykańczającej.
Wykończenie i korekta wymiarów
Etap wykańczania jest kluczowym etapem decydującym o dokładności i jakości powierzchni produktu końcowego. Do obróbki małych elementów należy używać ostrych narzędzi z węglików spiekanych lub narzędzi jednoostrzowych o wysokim połysku. Parametry skrawania powinny być utrzymywane na możliwie jak najwyższym poziomie stabilności, aby zapewnić spójność wymiarową i gładkość powierzchni, unikając wielokrotnych korekt, które mogą prowadzić do kumulacji błędów. W przypadku części o wysokiej precyzji zaleca się zazwyczaj wykonanie obróbki w jednym zamocowaniu, aby zminimalizować odchylenia współosiowości lub prostopadłości spowodowane błędami mocowania, a tym samym zapewnić ogólną dokładność konstrukcji.
Chłodzenie i czyszczenie
Silne chłodzenie wodne nie jest zalecane podczas obróbki POM, ponieważ chłodziwo może powodować absorpcję wody przez materiał, co prowadzi do zanieczyszczenia powierzchni lub zmian mikronaprężeń, a tym samym do utraty stabilności wymiarowej. Preferowane jest chłodzenie powietrzem lub chłodzenie mikroatomowe, które skutecznie chłodzi obszar obrabiany, a jednocześnie utrzymuje go w czystości. Po obróbce należy niezwłocznie oczyścić wióry, aby zapobiec zarysowaniu powierzchni przedmiotu obrabianego przez zanieczyszczenia oraz zapewnić późniejszą kontrolę i dokładność montażu.
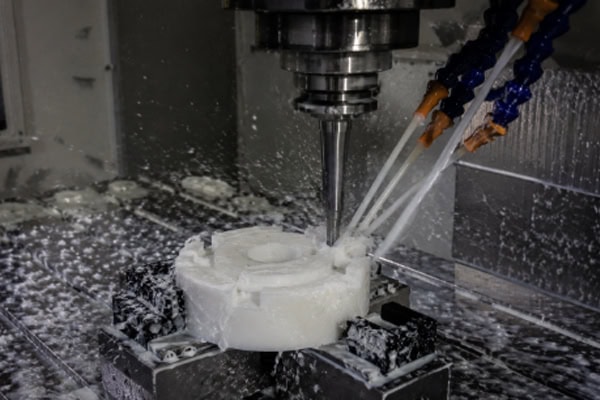
Najczęstsze obszary problemowe w obróbce POM
Aby poprawić jakość obróbki CNC POM (acetalu), kluczowa jest „kontrola temperatury, kontrola naprężeń i kontrola ścieżki narzędzia”. Parametry skrawania powinny unikać nagrzewania tarciowego spowodowanego dużą prędkością i niskim posuwem. Zaleca się stosowanie średniej prędkości i wyższego posuwu, dzięki czemu skrawanie będzie „szybkim rozdzielaniem” zamiast „skrobaniem tarciowym”, co zmniejszy odkształcenia termiczne u źródła. Ponadto narzędzia skrawające muszą być ostre, a preferowane są narzędzia z węglików spiekanych o jednym ostrzu lub dużym kącie natarcia, aby usprawnić usuwanie wiórów i zapobiec ich splątaniu, które mogłoby prowadzić do wtórnego skrawania i zarysowań powierzchni. W procesie obróbki należy w jak największym stopniu stosować warstwowe usuwanie materiału i symetryczne strategie obróbki, aby ograniczyć odkształcenia spowodowane koncentracją naprężeń w materiale. Jednocześnie zaleca się pozostawienie niewielkiego naddatku na wykończenie i pozostawienie materiału na pewien czas po obróbce zgrubnej, aby umożliwić naturalne uwolnienie naprężeń przed korektami wykończeniowymi. Ponadto, usuwanie wiórów wspomagane sprężonym powietrzem jest bardziej odpowiednie do obróbki POM niż stosowanie dużych ilości chłodziwa, skutecznie redukując lokalne nagromadzenie ciepła i utrzymując czystą powierzchnię. Dzięki tej szczegółowej kontroli, stabilność wymiarowa, wykończenie powierzchni i spójność partii części POM mogą zostać znacznie poprawione.
Najczęściej zadawane pytania
P: Dlaczego części obrabiane metodą POM czasami ulegają odkształceniu lub ich wymiary są niestabilne?
Zazwyczaj istnieją trzy główne powody:
- Zbyt wysokie temperatury obróbki powodują zmiękczenie materiału;
- Odkształcenie następuje po zwolnieniu naprężenia zaciskającego;
- Nieprawidłowa ścieżka obróbki prowadzi do lokalnej koncentracji naprężeń.
Rozwiązania obejmują: obniżenie temperatury skrawania, optymalizację ścieżki narzędzia (unikanie długotrwałego, lokalnego skrawania) oraz obróbkę etapową w celu usunięcia naprężeń. W przypadku części o wysokiej precyzji zaleca się podejście „obróbka zgrubna + odpoczynek + wykańczanie”, które znacząco poprawia stabilność.
Podsumowując
POM (tlenek polimeru) doskonale nadaje się do produkcji precyzyjnych części, takich jak koła zębate i prowadnice, które wymagają zarówno odporności na zużycie, jak i płynnej pracy. Jednak to właśnie tutaj tkwi problem – nadmierna obróbka może łatwo prowadzić do odkształceń. W praktyce wiele problemów nie wynika z niedostatecznej jakości maszyny, ale raczej z braku dbałości o szczegóły. Na przykład, stępione narzędzie, zbyt wysoka prędkość obrotowa wrzeciona lub niewystarczające usuwanie wiórów mogą powodować miejscowe nagrzewanie się materiału, co prowadzi do wybielenia, odkształceń, a nawet odchyleń wymiarowych części. Mocowanie jest kolejnym kluczowym aspektem. W przeciwieństwie do metali, POM nie jest tak odporny na nacisk; nadmierne mocowanie powoduje naprężenia wewnętrzne, powodując sprężystość materiału po obróbce, co skutkuje zmianami wymiarów. Dlatego obróbka POM polega bardziej na kontrolowaniu jego stanu niż na samym cięciu. Kontrola temperatury, spowolnienie tempa skrawania i zapewnienie prawidłowego usuwania wiórów są kluczem do konsekwentnej produkcji wysokiej jakości części. W przypadku partii precyzyjnych części zaleca się stosowanie stałego zestawu parametrów procesu i unikanie częstych zmian narzędzi i ścieżek w celu uzyskania większej spójności.















