
Obróbka mechaniczna śmigieł to proces wytwarzania lub wykańczania łopatek, piast, wałów i elementów montażowych, aby spełnić określone wymiary i wymagania dotyczące powierzchni. Ponieważ łopatki śmigieł charakteryzują się skręconymi profilami, zmienną krzywizną i złożonymi przejściami, dokładność obróbki ma bezpośredni wpływ na geometrię łopatek, wyważenie i dopasowanie zespołu. Frezowanie CNC, a w szczególności obróbka 5-osiowa, jest powszechnie stosowane do kontroli tych wymagających właściwości.
W tym przewodniku omówiono metody obróbki śmigieł, odpowiednie materiały oraz cały proces produkcji CNC. Omówiono w nim również różnice między obróbką CNC a ręczną, planowanie ścieżki narzędzia, pomiar skoku łopatek, wyzwania związane z obróbką, kontrolę wymiarową i kontrolę jakości.
Czym jest obróbka śmigieł?
Obróbka mechaniczna śmigła to precyzyjny proces produkcyjny, który polega na usunięciu materiału z odlewu, odkuwki lub litego elementu obrabianego w celu uzyskania określonych powierzchni łopatek, elementów piasty i geometrii mocowania. Wykorzystuje on toczenie CNC, frezowanie, obróbkę wieloosiową i kontrolowaną obróbkę wykańczającą w celu uzyskania wymaganej dokładności wymiarowej i powierzchniowej.
Główne elementy śmigła i geometria łopatek
Śmigło składa się głównie z łopatek i centralnej piasty. Do ważnych elementów łopatek należą: powierzchnia nośna, część ssąca, krawędź natarcia, krawędź spływu, zaokrąglenie nasady i końcówka. Piasta zawiera interfejs montażowy, który łączy zespół z wałem lub układem napędowym.
Geometrię łopatki opisuje się za pomocą średnicy, skoku, długości cięciwy, rozkładu grubości, kąta natarcia i skosu. Parametry te określają interakcję łopatki z otaczającym ją płynem oraz sposób przenoszenia obciążeń mechanicznych na piastę.
W obróbce skrawaniem szczególnie wymagają nasady ostrza i powierzchnie zakrzywione. Ich zmienna krzywizna i ograniczony dostęp do narzędzi wymagają precyzyjnej geometrii CAD, stabilnego mocowania i starannie zaplanowanych operacji wykończeniowych.
Jak skok i profil łopatek wpływają na wydajność?
Skok łopatek to teoretyczna odległość osiowa, jaką śruba pokonuje podczas jednego obrotu bez poślizgu. Profil łopatek opisuje kształt i grubość poszczególnych sekcji. Oba te parametry wpływają na generowanie ciągu, obciążenie hydrodynamiczne, kawitację i drgania.
Przy określonym promieniu skok geometryczny jest powiązany z lokalnym kątem skoku. Różne sekcje łopatek mogą mieć różne kąty skoku, nawet jeśli śmigło jest zaprojektowane z mniej więcej stałym skokiem.
Błędy obróbki mogą zmieniać lokalne kąty nachylenia łopatek lub rozkład grubości. Różnice te mogą wpływać na zamierzony przepływ i obciążenie, dlatego dokładne odwzorowanie profilu jest kluczowe dla zapewnienia spójnej pracy śruby napędowej.
Które elementy śmigła można obrabiać metodą CNC?
Obróbka CNC umożliwia produkcję lub wykończenie łopatek śmigieł, piast, otworów wałów, interfejsów montażowych, wałów i wybranych elementów prototypowych. Wybór odpowiedniego procesu zależy od wymiarów elementu, materiału, złożoności powierzchni oraz tego, czy praca dotyczy nowej części, czy istniejącego odlewu.
Frezowanie CNC jest zazwyczaj stosowane do skomplikowanych powierzchni łopatek, natomiast toczenie i rozwiercanie CNC często sprawdzają się w przypadku elementów obrotowych.
Łopatki i piasty śrub okrętowych
Łopatki i piasty śrub okrętowych to ważne obszary zastosowań precyzyjnej obróbki CNC. Odlewana śruba napędowa może wymagać znacznego usunięcia materiału, zanim ostateczna geometria łopatek i powierzchnie montażowe będą zgodne z projektem.
Obróbka ostrza obejmuje powierzchnię docisku, powierzchnię ssania, przejścia między wgłębieniami i krawędzie zewnętrzne. Ponieważ powierzchnie te charakteryzują się zmienną krzywizną, orientacja narzędzia musi być kontrolowana, aby uniknąć interferencji i niepożądanych błędów profilu.
Piasta zazwyczaj wymaga obrobionych powierzchni czołowych, otworów, stożków lub innych elementów pozycjonujących. Dokładne ustalenie osi piasty zapewnia wiarygodne odniesienie do późniejszej eksploatacji łopatki i końcowej kontroli.
Wały napędowe i interfejsy montażowe
Wały napędowe to przede wszystkim elementy obrotowe, co sprawia, że toczenie CNC nadaje się do produkcji średnic wałów, kołnierzy, gwintów, stożków i interfejsów łożyskowych.
Elementy montażowe mogą również obejmować rowki wpustowe, kołnierze, otwory na śruby i precyzyjne powierzchnie styku. Elementy te muszą być wykonane zgodnie z wybranym sprzęgłem i konstrukcją połączenia wału.
Najważniejszymi wymaganiami są dopasowanie funkcjonalne i współosiowość. Precyzyjnie obrobiona łopatka nie jest w stanie skompensować otworu piasty ani styku wału z powierzchnią, co powoduje niedopuszczalną mimośrodowość lub problemy z montażem.
Niestandardowe śmigła i komponenty prototypowe
Niestandardowe śmigła i prototypowe komponenty można obrabiać CNC, gdy istniejący projekt jest nieodpowiedni lub gdy nowa geometria wymaga oceny. Przykładami są małe śmigła, łopatki eksperymentalne, komponenty w skali modelowej oraz specjalistyczne interfejsy mechaniczne.
Obróbka bezpośrednio z litego materiału może być praktyczna w przypadku prototypów lub małych elementów, ponieważ eliminuje pewne wymagania dotyczące narzędzi związane z odlewaniem. Jednak wykorzystanie materiału i czas obróbki mogą być znacznie wyższe.
Prototyp powinien odzwierciedlać zamierzone cechy funkcjonalne, a nie jedynie przypominać gotowy produkt. Ważne są takie czynniki, jak grubość ostrza, dokładność montażu, stan powierzchni oraz zgodność z planowaną metodą kontroli.
Jakie materiały są stosowane w obróbce śmigieł?
Typowe materiały do obróbki śmigieł to brąz niklowo-aluminiowy, brąz manganowy, stal nierdzewna, stopy aluminium i wybrane stopy tytanu. Wybór materiału zależy od odporności na korozję, wytrzymałości, odporności zmęczeniowej, masy, środowiska pracy i kosztów obróbki.
W śrubach napędowych okrętowych powszechnie stosuje się stopy na bazie miedzi, ponieważ zapewniają one korzystne połączenie odporności na korozję i wydajności mechanicznej. Inne materiały mogą być lepiej dostosowane do mniejszych, specjalistycznych lub nieokrętowych zastosowań.
Stopy brązu i miedzi do śrub okrętowych
Brąz niklowo-aluminiowy jest szeroko stosowany w napędach okrętowych, ponieważ łączy dobrą odporność na korozję z wytrzymałością i trwałością. Brąz manganowy i pokrewne stopy miedzi są również wykorzystywane do produkcji śrub napędowych.
Materiały te są zazwyczaj dostarczane w postaci odlewów. Plan obróbki musi uwzględniać stan materiału, naddatki na odlew, potencjalne wady powierzchni oraz geometrię gotowych łopatek.
Parametry skrawania i narzędzia należy dobrać do konkretnego stopu. Nawet blisko spokrewnione stopy miedzi mogą różnić się twardością, właściwościami skrawania i zużyciem narzędzi, dlatego nie należy automatycznie stosować jednej strategii obróbki do każdego gatunku brązu.
Stal nierdzewna, aluminium i stopy tytanu
Stal nierdzewna może być stosowana do produkcji śrub napędowych lub powiązanych elementów, gdzie jej wytrzymałość, odporność na korozję lub wymagania techniczne uzasadniają jej użycie. Warunki obróbki zależą od konkretnego gatunku stali nierdzewnej.
Stopy aluminium charakteryzują się niższą gęstością i stosunkowo wydajną obróbką, co czyni je atrakcyjnymi dla wybranych lekkich prototypów i komponentów. Ich przydatność do zastosowań morskich należy ocenić pod kątem korozji, obciążeń mechanicznych i narażenia na czynniki środowiskowe.
Stopy tytanu zapewniają wysoką wytrzymałość właściwą i odporność na korozję w określonych warunkach, ale są droższe i trudniejsze w obróbce. Temperatura skrawania, zużycie narzędzi i integralność powierzchni wymagają starannej kontroli.
Jak właściwości materiału wpływają na obrabialność?
Właściwości materiału wpływają na siły skrawania, zużycie narzędzi, wykończenie powierzchni, powstawanie wiórów i czas obróbki. Sama twardość nie wystarczy, aby przewidzieć, czy materiał śmigła będzie łatwy w obróbce.
Przewodność cieplna, utwardzanie, skład stopu i mikrostruktura mogą wpływać na proces obróbki. Odlewy mogą również charakteryzować się zmiennością naddatku na obróbkę lub lokalnymi warunkami materiałowymi.
Przydatnym porównaniem materiałów jest:
| Materiał | Główna zaleta | Rozważania dotyczące obróbki | Typowe zastosowania |
| Brąz niklowo-aluminiowy | Odporność na korozję morską | Zużycie narzędzi i zmienność odlewów | Łopaty śrub okrętowych |
| Brąz manganowy | Wytrzymałość i wykorzystanie w służbie morskiej | Zachowanie cięcia zależne od stopu | Śmigła morskie |
| Stal nierdzewna | Wytrzymałość i odporność na korozję | Utwardzanie cieplne i zgniotowe | Specjalistyczne śmigła i wały |
| Stop aluminium | Niska waga i dobra obrabialność | Zadziory i możliwe zniekształcenia | Prototypy i lekkie części |
| Stopu tytanu | Wysoka wytrzymałość właściwa | Koncentracja ciepła i zużycie narzędzi | Specjalistyczne komponenty |
Dobór materiałów powinien zawsze odbywać się pod kątem zatwierdzonego projektu i wymagań operacyjnych, a nie wyłącznie pod kątem wygody obróbki.
Jak wypadają różnice w obróbce CNC i ręcznej obróbce śmigieł?
Obróbka CNC śmigieł wykorzystuje zaprogramowane ruchy narzędzi do uzyskania powtarzalnej geometrii łopatek, podczas gdy obróbka ręczna opiera się w większym stopniu na sterowanym przez operatora cięciu, szlifowaniu i wykańczaniu. CNC jest generalnie lepiej dostosowane do złożonych, powtarzalnych profili, podczas gdy metody ręczne pozostają przydatne w przypadku wybranych korekt i operacji wykańczających.

Obróbka konwencjonalna i wykańczanie ręczne
Obróbka konwencjonalna jest powszechnie stosowana w przypadku dostępnych powierzchni piast, otworów i innych nieskomplikowanych elementów. Ręczne szlifowanie i dopasowanie może być również stosowane w celu lokalnych regulacji lub korekcji powierzchni.
Ręczna obróbka łopatek wymaga starannego pomiaru i kontrolowanego usuwania materiału. Nadmierne szlifowanie może zmienić grubość łopatek, kształt krawędzi lub geometrię związaną z podziałką, co wymaga wielokrotnych kontroli.
Metody te mogą być przydatne w przypadku napraw i wykańczania, ale stają się mniej wydajne, gdy duże powierzchnie o dowolnym kształcie muszą ściśle odpowiadać szczegółowemu modelowi CAD obejmującemu kilka łopatek.
3-osiowe kontra 5Obróbka CNC osiowa
3-osiowe maszyny CNC sprawdzają się w obróbce powierzchni piast, otworów dostępnych dla obrabiarki, wiercenia i wybranych elementów łopatek. Często są ekonomiczne, gdy narzędzie może dotrzeć do wymaganych powierzchni bez nadmiernego przestawiania.
5-osiowe maszyny CNC zapewniają dodatkową kontrolę nad orientacją narzędzia. Dzięki temu są szczególnie przydatne w przypadku skręconych ostrzy, zakrzywionych przejść między zębami oraz obszarów, w których piasta lub sąsiednie ostrza ograniczają dostęp narzędzia.
Obróbka CNC w 5 osiach nie gwarantuje automatycznie większej dokładności. Kalibracja narzędzi, dynamika maszyny, mocowanie, interpolacja i programowanie CAM nadal decydują o tym, czy proces może odtworzyć wymaganą geometrię.
| Metoda wykonania | Główna siła | Główne ograniczenie | Odpowiednia praca |
| Wykańczanie ręczne | Korekta lokalna | Spójność zależna od operatora | Naprawa i ostateczna regulacja |
| 3-osiowy CNC | Wydajna prosta geometria | Ograniczona orientacja narzędzia | Huby i dostępne funkcje |
| Indeksowane wieloosiowe CNC | Wiele kontrolowanych orientacji | Ograniczona ciągła reorientacja | Wybrane regiony ostrzy |
| Jednoczesne 5-osiowe CNC | Ciągła orientacja narzędzia | Większa złożoność programowania | Złożone powierzchnie łopatek |
Jak wybrać odpowiednią metodę obróbki?
Metodę obróbki należy dobrać w zależności od geometrii łopatki, dostępności, wymagań wymiarowych i wielkości produkcji. Proste elementy wału niekoniecznie wymagają sprzętu 5-osiowego.
W przypadku skomplikowanych łopatek inżynierowie powinni wziąć pod uwagę zasięg narzędzia, interferencję między łopatkami, wymagania dotyczące wykończenia powierzchni i liczbę niezbędnych ustawień.
Skuteczny proces może łączyć toczenie piasty, obróbkę 3-osiową w przypadku elementów o ograniczonym dostępie oraz obróbkę wykańczającą 5-osiową w przypadku łopatek. Takie podejście pozwala skrócić niepotrzebny czas obróbki, zachowując jednocześnie dokładność powierzchni krytycznych.
Jak obrabia się śmigła metodą CNC?
Śmigła są obrabiane CNC poprzez obróbkę wstępną metodą CAD/CAM, pozycjonowanie obrabianego przedmiotu, obróbkę piasty, obróbkę zgrubną łopatki, obróbkę nasady i krawędzi, precyzyjne wykończenie oraz kontrolę wymiarową. Sekwencja operacji została zaprojektowana tak, aby zachować dokładne punkty odniesienia i zapobiec odkształceniom podczas usuwania materiału z obrabianego przedmiotu.
W obróbce śrub okrętowych materiałem wyjściowym jest często odlew ze znacznym naddatkiem. Plan obróbki musi zatem uwzględniać zarówno ostateczną geometrię, jak i stan części przychodzącej.
Programowanie CAD/CAM i planowanie ścieżki narzędzia
Programowanie CAD/CAM przekształca trójwymiarową geometrię śmigła w ścieżki narzędziowe maszyny. Dokładne modele muszą definiować powierzchnię ssącą, powierzchnię ssącą, nasady łopatek, krawędzie i interfejsy montażowe.
Planowanie ścieżki narzędzia określa kierunek skrawania, zagłębienie narzędzia, przesunięcie narzędzia, naddatek na obróbkę i orientację narzędzia. W przypadku operacji 5-osiowych system CAM musi również uwzględniać uchwyt narzędzia, ograniczenia maszyny i ewentualne kolizje z sąsiednimi ostrzami.
Symulacja jest niezbędna do sprawdzania kolizji, przekroczeń i obszarów nieobciętego materiału. Najbardziej odpowiednia ścieżka narzędzia jest zgodna z rzeczywistymi wymaganiami powierzchni i maszyny, zamiast zakładać, że jeden uniwersalny kierunek cięcia jest idealny dla każdej śruby napędowej.
Montaż uchwytów roboczych i śmigła
Konfiguracja śmigła ustala relację między przedmiotem obrabianym, współrzędnymi maszyny i punktami odniesienia projektu. Oś piasty i wybrane powierzchnie odniesienia są powszechnie wykorzystywane do utworzenia spójnego układu współrzędnych obróbki.
Uchwyty muszą pewnie trzymać obrabiany przedmiot, umożliwiając jednocześnie narzędziu tnącemu dostęp do wymaganych powierzchni. Duże śmigła stwarzają dodatkowe wyzwania ze względu na swoją masę, rozpiętość łopatek i ograniczoną liczbę punktów podparcia.
Przed obróbką inżynierowie powinni sprawdzić stabilność mocowania, luz przedmiotu obrabianego, przesuw maszyny i kolizję z mocowaniem. Ustawienie, które jest dokładne w pozycji stacjonarnej, musi również pozostać stabilne pod wpływem sił skrawania.
Obróbka piast i otworów śmigieł
Obróbka piasty zazwyczaj obejmuje planowanie, toczenie, rozwiercanie, obróbkę stożkową oraz przygotowanie rowków wpustowych lub innych elementów montażowych. Prawidłowe wykonanie operacji zależy od konstrukcji śruby napędowej.
Dokładne ustalenie powierzchni odniesienia piasty jest istotne, ponieważ cechy te wpływają na późniejszą konfigurację oraz relację między śmigłem a jego wałem.
W przypadku interfejsów z kluczem lub bez klucza wymiary muszą być zgodne ze specyfikacją montażu. Geometria otworu, powierzchnia styku, wyrównanie i układ mocowania nie powinny być brane pod uwagę na podstawie ogólnej konstrukcji śmigła.
Obróbka zgrubna czoła i grzbietu ostrza
Zgrubna obróbka łopatki usuwa nadmiar materiału z powierzchni ssącej i dociskowej, zachowując jednocześnie wystarczającą ilość materiału do obróbki wykończeniowej. Duże odlewy morskie mogą wymagać znacznej obróbki zgrubnej, zanim profile łopatki osiągną swój ostateczny kształt.
Obróbkę obu stron należy zaplanować starannie, ponieważ usunięcie materiału zmienia lokalną sztywność i może mieć wpływ na stabilność przedmiotu obrabianego.
Zrównoważona strategia obróbki zgrubnej redukuje głębokie, lokalne cięcia i zapewnia niezbędne podparcie. Kontrole pośrednie pozwalają zidentyfikować nieoczekiwane odchylenia materiału, wady odlewów lub geometrię wymagającą korekty przed obróbką wykańczającą.
Obróbka nasady ostrza, krawędzi natarcia i krawędzi spływu
Stopa łopatki łączy łopatkę z piastą i często zawiera skomplikowane zaokrąglenia. Te przejścia są trudne do obróbki, ponieważ dostępna przestrzeń narzędziowa może być ograniczona przez sąsiednie powierzchnie.
Krawędzie natarcia i spływu również wymagają kontrolowanej obróbki. Ich ostateczny kształt musi być zgodny z zatwierdzoną geometrią ostrza, bez pozostawiania niepożądanych zadziorów, spłaszczeń ani nadmiernego usuwania materiału.
W zależności od krzywizny i dostępu można stosować frezy kulowe i inne odpowiednie narzędzia frezarskie. Strategie skrawania powinny unikać gwałtownych ruchów narzędzia, kolizji i nadmiernych obciążeń skrawania w pobliżu cienkich krawędzi.
5-Wykańczanie łopatek osi i optymalizacja powierzchni
5-osiowa obróbka wykańczająca ostrza służy do uzyskania ostatecznej geometrii o dowolnym kształcie z kontrolowaną orientacją narzędzia. Prawidłowe ustawienie narzędzia może poprawić dostęp, zapewnić odpowiedni kontakt skrawania i zredukować niepotrzebne ślady obróbki.
Parametry obróbki wykończeniowej obejmują średnicę frezu, pochylenie narzędzia, przesuw, posuw i pozostały materiał. Frezowanie z końcówką kulistą może być odpowiednie do obróbki powierzchni zakrzywionych, podczas gdy inne typy narzędzi mogą poprawić wydajność, o ile pozwala na to geometria powierzchni.
Optymalizacja powierzchni powinna być weryfikowana poprzez pomiary, a nie wyłącznie poprzez wygląd. Gotowe ostrze musi spełniać określone wymagania dotyczące profilu, grubości, skoku i powierzchni, bez nadmiernego polerowania, które zmieniałoby zamierzony kształt.
Jakie są główne wyzwania w obróbce skrawaniem śmigieł?
Główne wyzwania związane z obróbką śmigieł to złożone powierzchnie o dowolnym kształcie, ograniczony dostęp do narzędzi, ugięcie cienkich łopatek, drgania, błędy skoku i wady powierzchni. Problemy te wymagają odpowiednich możliwości maszyn, stabilnego oprzyrządowania, dokładnych ścieżek narzędzi i kontroli w całym procesie produkcyjnym.
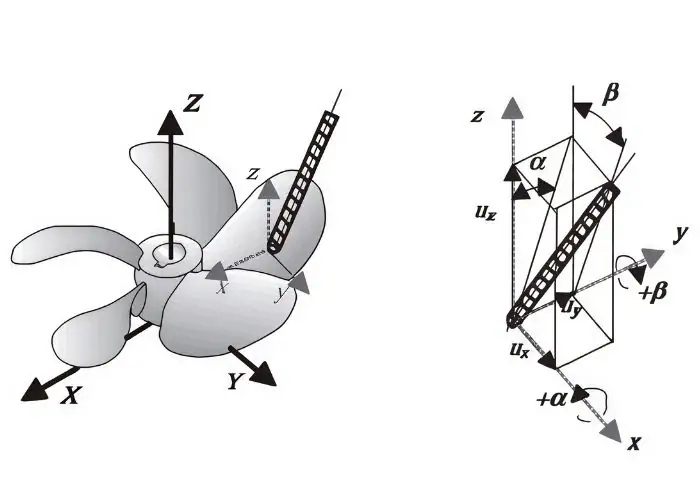
Złożone powierzchnie zakrzywione i dostępność narzędzi
Łopatki śmigieł charakteryzują się ciągłymi zmianami krzywizny, skrętu i grubości przekroju. Te swobodne kształty są trudne do wydajnej obróbki przy stałej orientacji narzędzia.
Piasta, sąsiednie ostrza i przejścia między nasadami ostrza mogą ograniczać dostęp. Ścieżka narzędzia prowadząca do zewnętrznego ostrza może kolidować z przedmiotem obrabianym lub uchwytem podczas zbliżania się do nasady.
Pozycjonowanie 5-osiowe i symulacja kolizji pomagają rozwiązać te problemy. Należy jednak sprawdzić wspólnie przesuw maszyny, luz wrzeciona, długość narzędzia i konstrukcję oprzyrządowania przed oddaniem operacji.
Ugięcie cienkiego ostrza i drgania podczas obróbki
Cienkie łopatki śmigła mogą się uginać pod wpływem sił tnących, szczególnie w pobliżu końcówki lub innych niepodpartych obszarów. Nadmierne ugięcie może powodować zmiany grubości, ślady drgań lub błędy profilu.
Problem staje się poważniejszy w miarę usuwania materiału i zmniejszania się sztywności ostrza. Ciężkie cięcia wykończeniowe mogą zatem dawać niejednolite rezultaty, nawet gdy sama maszyna jest dokładna.
Inżynierowie mogą kontrolować to ryzyko, zmniejszając siły skrawania, dostosowując ścieżki narzędzi, zachowując tymczasowe podparcie w razie potrzeby oraz dobierając odpowiednie parametry wykończenia. Kontrola powinna potwierdzić, że ostrze powraca do wymaganej geometrii po usunięciu obciążeń skrawaniem.
Dokładność skoku łopat i spójność profilu
Dokładność skoku wymaga, aby gotowe sekcje łopatek odtwarzały określone zależności kątowe i geometryczne. Błędy mogą wynikać z danych CAD/CAM, ustawienia, ugięcia narzędzia lub nieprawidłowego usunięcia materiału.
Równie ważna jest spójność między łopatkami. Różnice w kształcie, grubości lub skoku przekroju mogą wpływać na rozkład obciążenia i przyczyniać się do wibracji lub nierównomiernych warunków pracy.
Producenci powinni stosować określone promienie pomiarowe i punkty odniesienia. Porównanie rzeczywistych pomiarów z zatwierdzoną konstrukcją zapewnia bardziej wiarygodną ocenę niż kontrola wyłącznie ogólnego wyglądu łopatki.
Wady wykończenia powierzchni i obróbki
Wykończenie powierzchni wpływa na jakość krawędzi tnącej ostrza i może wpływać na przepływ cieczy. Ślady po narzędziach, falistość, zadziory i lokalne uszkodzenia powierzchni mogą również wskazywać na niestabilność obróbki.
Typowe przyczyny to nieodpowiednie przesunięcie, zużycie narzędzia, drgania, nieprawidłowa orientacja narzędzia i nierównomierne siły skrawania. Wady powierzchni mogą być szczególnie trudne do skorygowania w pobliżu cienkich krawędzi i zakrzywionych przejść.
Wymagania dotyczące wykończenia powinny być określone w zależności od zastosowania. Nadmierne polerowanie nie zawsze jest korzystne, jeśli zmienia krytyczną grubość lub geometrię krawędzi.
| Wyzwanie obróbki skrawaniem | Możliwy wynik | Zalecana kontrola |
| Złożona krzywizna ostrza | Odchylenie profilu | Dokładne ścieżki narzędzi CAM |
| Ograniczony dostęp do narzędzi | Ryzyko kolizji | Symulacja 5-osiowa |
| Odchylenie cienkiego ostrza | Błąd grubości | Kontrolowane siły skrawania |
| Wibracje i drgania | Falistość powierzchni | Stabilne parametry mocowania i cięcia |
| Niewspółosiowość piasty | Błąd rotacyjny | Niezawodne dane obróbkowe |
| Nadmierne polerowanie | Zmiana geometrii | Kontrolowane wykończenie i kontrola |
Jak weryfikuje się dokładność i jakość obróbki śmigieł?
Dokładność i jakość obróbki śmigła są weryfikowane poprzez kontrolę wymiarową, pomiar skoku, porównanie profili łopatek, ocenę powierzchni oraz określone kontrole wyważenia. Plan kontroli musi być zgodny z konstrukcją śmigła, obowiązującymi normami oraz rzeczywistym zakresem prac produkcyjnych.
Kontrola wymiarowa potwierdza geometrię obrabianego elementu. Wyważanie i ocena wydajności operacyjnej spełniają dodatkowe wymagania i nie powinny być traktowane jako pomiary zamienne.
Kontrola wymiarowa piast i profili łopatek
Kontrola piasty obejmuje sprawdzenie ważnych wymiarów, takich jak średnica otworu, geometria stożka, wyrównanie powierzchni czołowej i położenie elementów montażowych. Elementy te kontrolują dopasowanie mechaniczne między śrubą napędową a jej układem napędowym.
Podczas inspekcji łopatek oceniana jest geometria przekroju, grubość, średnica oraz określone współrzędne powierzchni. W zależności od rozmiaru i dostępności, odpowiedni sprzęt może obejmować współrzędnościowe maszyny pomiarowe, skanowanie optyczne lub specjalistyczne systemy pomiaru śmigieł.
Wyniki kontroli powinny odnosić się do zatwierdzonego modelu CAD lub rysunku. Sprzęt pomiarowy musi również zapewniać wystarczającą dokładność w zakresie określonych tolerancji.
Pomiar i obliczanie skoku śmigła
Skok śmigła można ocenić, mierząc geometrię określonych sekcji łopatek. Lokalny kąt skoku i promień pomiaru można wykorzystać do obliczenia skoku geometrycznego.
W przypadku linii odniesienia w kształcie helisy zależność jest następująca:
P = 2πr × tan(β)
W tym przypadku P to skok geometryczny, r to odległość od osi obrotu, a β to lokalny kąt skoku względem płaszczyzny obrotu.
Ten sam wzór ma zastosowanie do wyidealizowanego lokalnego przekroju łopatki, ale rzeczywista inspekcja musi być zgodna z określoną geometrią odniesienia i procedurą pomiaru. W przypadku śrub okrętowych skok można oceniać w kilku położeniach promieniowych, a nie wnioskować z jednego punktu.
Kontrola jakości powierzchni i geometrii łopatek
Kontrola powierzchni sprawdza chropowatość, ślady po narzędziach, zadziory, falistość i uszkodzenia miejscowe. Kontrola geometryczna weryfikuje, czy gotowe ostrze jest zgodne z zamierzonym, trójwymiarowym kształtem.
Powierzchnia o niskiej zmierzonej chropowatości może nadal mieć nieprawidłowy profil. Dlatego chropowatość powierzchni i dokładność geometryczna muszą być sprawdzane jako oddzielne właściwości.
W przypadku śrub napędowych przeznaczonych do zastosowań morskich norma ISO 484 określa wymagania dotyczące tolerancji produkcyjnych w zakresie skoku, geometrii łopatek i innych parametrów. Dla każdego projektu należy potwierdzić odpowiednią część standardową, wydanie i klasę dokładności.
Wyważanie śmigła i walidacja praktyczna
Wyważanie śmigła pozwala ocenić rozkład masy wokół osi obrotu. Wyważanie statyczne identyfikuje pewne warunki nierównowagi masy, natomiast wyważanie dynamiczne pozwala ocenić zachowanie się nierównowagi podczas obrotu.
Wymagania dotyczące wyważenia zależą od rozmiaru śmigła, prędkości roboczej, konfiguracji zespołu i odpowiedniej specyfikacji. Łopatka o dokładnych wymiarach nie jest automatycznie wyważana.
Walidacja praktyczna może również obejmować kontrole montażu, pomiary bicia, testy wibracyjne lub próby wydajnościowe. Czynności te powinny być wykonywane przez odpowiednio wyposażonych specjalistów, gdy jest to wymagane, i są niezależne od zwykłej kontroli wymiarowej CNC.
Co wpływa na koszt obróbki śmigieł i wybór dostawcy?
Koszt obróbki śmigła zależy głównie od materiału, rozmiaru śmigła, geometrii łopatki, czasu obróbki, wymagań dotyczących tolerancji, zakresu kontroli i wielkości produkcji. Wybór dostawcy powinien koncentrować się na potwierdzonych możliwościach wykonania wymaganego elementu, a nie wyłącznie na specyfikacji maszyny lub oferowanej cenie.
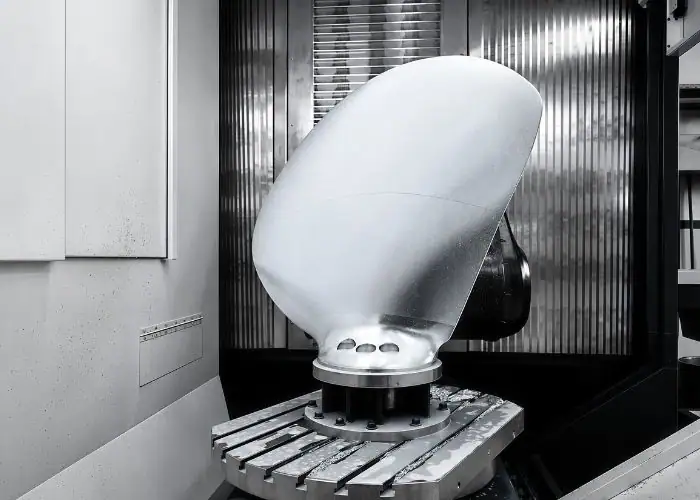
Najniższa cena obróbki może nie obejmować skomplikowanej kontroli, obróbki wykańczającej, przygotowania do montażu ani specjalistycznej obsługi. Różnice te należy uwzględnić przy ocenie oferty produkcyjnej.
Materiał, złożoność ostrza i czas obróbki
Koszt materiału zależy od rodzaju stopu, wielkości surowca, dostępności i ilości usuniętego materiału. Duże odlewy i elementy z litego metalu mogą mieć bardzo zróżnicowaną strukturę kosztów produkcji.
Złożoność ostrza wpływa również na programowanie i czas pracy maszyny. Głębokie przejścia, ograniczony dostęp do narzędzi i wymagania dotyczące precyzyjnego wykończenia generalnie zwiększają liczbę operacji.
Zużycie narzędzi, przygotowanie oprzyrządowania i wydajność maszyny mogą mieć wpływ na ostateczny koszt. Małej, precyzyjnej śruby napędowej i dużego odlewu morskiego nie należy oceniać przy użyciu tych samych założeń dotyczących obróbki.
Wymagania dotyczące tolerancji, kontroli i produkcji
Małe tolerancje zwiększają trudności produkcyjne, gdy wymagają dodatkowych przejść wykańczających, kontrolowanych ustawień lub bardziej szczegółowej kontroli.
Koszty inspekcji zależą od rozmiaru komponentu, gęstości pomiarów, wymagań sprzętowych i dokumentacji. Specjalistyczny pomiar i wyważanie łopatek to odrębne usługi, które mogą wymagać oddzielnego planowania.
Prototypy, części zamienne i partie produkcyjne również charakteryzują się odmienną strukturą kosztów. Powtarzalna produkcja pozwala rozłożyć koszty programowania i oprzyrządowania na większą liczbę komponentów, ale tylko wtedy, gdy projekt i proces pozostają stabilne.
Możliwości obróbki CNC i ocena dostawców
Odpowiedni dostawca powinien znać się na złożonej obróbce powierzchni, zachowaniu materiałów, mocowaniu elementów obrabianych oraz pomiarach krytycznych cech mechanicznych. Doświadczenie w odpowiedniej produkcji jest bardziej przydatne niż ogólne deklarowanie wysokiej precyzji.
W przypadku niestandardowej obróbki łopatek śruby napędowej, kupujący powinni wziąć pod uwagę rozmiar maszyny, konfigurację osi, możliwości systemu CAM, maksymalną wagę obrabianego przedmiotu oraz sprzęt kontrolny. Duże śruby napędowe do obróbki morskiej mogą wymagać specjalistycznych urządzeń wykraczających poza możliwości typowego warsztatu precyzyjnej obróbki.
Ocena dostawców powinna odróżniać obróbkę CNC od odlewania, wyważania, badań hydrodynamicznych i certyfikacji morskiej. Rzetelny plan produkcji jasno określa, które operacje są wykonywane wewnętrznie, a które wymagają wykwalifikowanego wsparcia zewnętrznego.
FAQ
Czy śmigło można wytworzyć metodą obróbki CNC z litego metalu zamiast z odlewu?
Tak. Małe lub specjalistyczne śruby napędowe można obrabiać mechanicznie z litego metalu, szczególnie w przypadku prototypów lub produkcji małoseryjnej. Na przykład, obróbka łopatki o średnicy całkowitej 80 mm pozwala uniknąć początkowych kosztów związanych z wykonaniem dedykowanego modelu odlewniczego. Jednak obróbka mechaniczna z litego materiału usuwa więcej materiału i może wymagać dłuższego czasu obróbki. Większe śruby napędowe do zastosowań morskich są często bardziej ekonomiczne w produkcji z odlewów z odpowiednim naddatkiem na obróbkę. Nadal konieczna jest weryfikacja przydatności materiału i parametrów konstrukcyjnych.
Jaki naddatek na obróbkę należy pozostawić na łopatce śmigła?
Naddatek na wykończenie zależy od materiału, rozmiaru łopatki, dokładności odlewu, średnicy narzędzia i sztywności mocowania. Nie ma jednej, uniwersalnej wartości dla każdej śruby napędowej. Na przykład, mały prototyp może wymagać naddatku na wykończenie wynoszącego kilka dziesiątych milimetra, podczas gdy duży odlew może wymagać innej strategii obróbki zgrubnej i wykańczającej. Naddatek powinien być wystarczający, aby usunąć ślady po narzędziach i błędy geometryczne, nie powodując przy tym niepotrzebnych sił skrawania ani ugięcia łopatki.
Czy uszkodzoną śrubę napędową można poddać ponownej obróbce po naprawie?
Tak, niektóre uszkodzone śmigła można poddać ponownej obróbce mechanicznej po zatwierdzonej naprawie, pod warunkiem zachowania wystarczającej ilości materiału i integralności strukturalnej. Typowe prace mogą obejmować odtworzenie otworów na śruby, powierzchni montażowych lub lokalnej geometrii łopatek. Procedura naprawy musi uwzględniać oryginalny stop, lokalizację uszkodzenia oraz wszelkie zmiany spawalnicze lub termiczne. Po obróbce mechanicznej naprawiany obszar wymaga kontroli wymiarowej i wszelkich dodatkowych kontroli określonych przez podmiot odpowiedzialny za naprawę. W przypadku poważnych uszkodzeń wymiana może być bezpieczniejsza niż dalsze usuwanie materiału.
Czy płynniej pracująca łopatka śmigła zawsze zwiększa wydajność?
Nie. Gładsza powierzchnia nie gwarantuje wyższej wydajności, jeśli skok, profil, grubość lub geometria krawędzi łopatki są nieprawidłowe. Chropowatość powierzchni to tylko jeden z elementów projektu. Na przykład, polerowanie może zmniejszyć wartość Ra z 1.6 µm do 0.8 µm, ale usunięcie zbyt dużej ilości materiału w pobliżu cienkiej krawędzi może spowodować poważniejszy błąd geometryczny. Prawidłowym celem jest spełnienie zatwierdzonych wymagań dotyczących powierzchni i wymiarów, a nie osiągnięcie jak najniższej chropowatości.
Wniosek
Obróbka śmigła wymaga starannej kontroli geometrii łopatki, zachowania materiału, ścieżek narzędzi i dokładności wymiarowej. Toczenie i frezowanie CNC pozwala uzyskać precyzyjne detale piast, a obróbka wieloosiowa poprawia dostęp do skomplikowanych powierzchni łopatki i przejść między stopkami. Skuteczna produkcja zależy od stabilnego mocowania, odpowiednich strategii obróbki zgrubnej i wykańczającej oraz kontroli skoku, profilu, grubości i jakości powierzchni. Inżynierowie powinni również oddzielić możliwości obróbki skrawaniem od specjalistycznego wyważania i walidacji wydajności operacyjnej przy wyborze dostawcy.
W TiRapid oferujemy precyzyjną obróbkę CNC i usługi produkcyjne dla niestandardowych komponentów śrub napędowych, wałów, piast i złożonych części mechanicznych. Nasze usługi frezowania CNC, toczenia, obróbki wieloosiowej i kontroli wymiarowej wspierają precyzyjną produkcję prototypów i komponentów produkcyjnych.















