
Rozwiercanie to precyzyjny proces obróbki wykańczającej otworów, który wykorzystuje rozwiertak do poprawy rozmiaru, okrągłości, prostoliniowości i wykończenia powierzchni wstępnie wywierconego lub rozwierconego otworu. Usuwa on jedynie niewielką ilość materiału ze ścianek otworu, dzięki czemu nadaje się do otworów pod kołki ustalające, tuleje, wałki, gniazda łożysk, otwory pod uszczelnienia oraz do montażu elementów wymagających większej kontroli niż samo wiercenie.
W tym poradniku wyjaśniono, jak działa rozwiercanie, czym różni się od wiercenia i rozwiercania, jakie typy rozwiertaków są powszechnie stosowane, jak wybrać odpowiednie narzędzie i które parametry procesu wpływają na dokładność otworu.
Co to jest rozwiercanie?
Rozwiercanie to operacja wykończeniowa służąca do nieznacznego powiększenia i poprawy jakości istniejącego otworu po wierceniu, rozwiercaniu lub odlewaniu. Zamiast tworzyć otwór w litym materiale, rozwiertak podąża śladem istniejącego otworu i usuwa cienką, kontrolowaną warstwę, aby poprawić dokładność średnicy, okrągłość i stan powierzchni.
W obróbce precyzyjnej rozwiercanie jest powszechnie stosowane, gdy wywiercony otwór nie jest wystarczająco dokładny do montażu końcowego. Standardowe wiercenie może pozostawiać ślady po narzędziach, odchylenia od wymiarów, nieprawidłową okrągłość lub niewielki błąd położenia, natomiast rozwiercanie pozwala uzyskać otwór o lepszej dokładności dopasowania.
Dobrze kontrolowany proces rozwiercania pozwala zazwyczaj uzyskać tolerancje rzędu ±0.005 mm w przypadku precyzyjnej obróbki i gładkości powierzchni rzędu Ra 0.2–0.8 µm, w zależności od materiału, jakości narzędzia, sztywności maszyny, chłodziwa i przygotowania otworu. Te wartości sprawiają, że rozwiercanie jest przydatne w przypadku części wymagających płynnego przesuwania, pasowania wciskowego, dokładnego ustawienia lub szczelności.
Jaka jest funkcja rozwiercania?
Celem rozwiercania jest poprawa wstępnie obrobionego otworu, tak aby spełniał on wymagania dotyczące rozmiaru, dopasowania, okrągłości i wykończenia powierzchni. Nie jest ono stosowane głównie do usuwania dużych ilości materiału, lecz do kontrolowanego wykańczania.
Poprawia dokładność wymiarową
Rozwiercanie poprawia dokładność wymiarową poprzez usunięcie niewielkiej, przewidywalnej ilości materiału ze ścianki otworu. W systemach o wysokiej precyzji, otwory rozwiercane mogą często osiągać tolerancje rzędu ±0.005 mm lub mniejsze, gdy maszyna, uchwyt, rozwiertak i stan przed wykonaniem otworu są odpowiednio kontrolowane.
Dzięki temu rozwiercanie nadaje się do otworów o średnicy H7, otworów pod kołki ustalające, otworów ustalających, otworów łożyskowych i ściśle dopasowanych zespołów mechanicznych. W porównaniu z wierceniem, rozwiercanie zapewnia większą kontrolę średnicy końcowej, ponieważ rozwiertak ma wiele krawędzi skrawających i geometrię skrawania z prowadzeniem.
Otwór wstępny musi być nadal wystarczająco dokładny, aby rozwiertak mógł go śledzić. Jeśli wywiercony lub rozwiercony otwór jest mocno niewspółosiowy, stożkowy lub nieokrągły, rozwiercanie może poprawić powierzchnię i rozmiar, ale nie jest w stanie w pełni skorygować położenia otworu.
Poprawia okrągłość i koncentryczność
Rozwiercanie poprawia okrągłość i współosiowość dzięki zastosowaniu wieloostrzowego, prowadzonego procesu skrawania. Rozwiertak stabilizuje się wewnątrz istniejącego otworu i równomiernie usuwa niewielkie ilości materiału ze ścianek otworu.
Jest to istotne w przypadku części obrotowych, pasowań przesuwnych, tulei regulacyjnych, podparć wału i komponentów, w których mała okrągłość może powodować wibracje, nierównomierne zużycie, wycieki lub opór montażu.
Rozwiercanie jest jednak procesem podążającym. Zazwyczaj podąża ono za istniejącą trajektorią otworu, zamiast tworzyć zupełnie nową oś. W przypadku istotnej korekty położenia otworu, rozwiercanie jest zazwyczaj bardziej odpowiednie przed ostatecznym rozwiercaniem.
Optymalizuje wykończenie powierzchni
Rozwiercanie optymalizuje wykończenie powierzchni poprzez połączenie lekkiego skrawania z efektem wygładzania ścianek otworu. W zależności od materiału i warunków skrawania, otwory rozwiercane mogą zazwyczaj osiągnąć Ra 0.2–0.8 µm.
Precyzyjne wykończenie jest ważne w przypadku powierzchni uszczelniających, łożysk ślizgowych, tulei, wałów, otworów hydraulicznych, elementów pneumatycznych i części medycznych. Nierówno wywiercony otwór może zwiększyć tarcie, zużycie, przeciekanie lub siłę montażu.
Wykończenie powierzchni zależy od ostrości narzędzia, konstrukcji rowka wiórowego, prędkości skrawania, posuwu, naddatku materiału, smarowania i odprowadzania wiórów. Tępy rozwiertak lub słaby przepływ chłodziwa może szybko przekształcić proces wykańczania w źródło zarysowań, drgań lub powstawania otworów o zbyt dużych wymiarach.
Zapewnia spójność produkcji
Rozwiercanie zapewnia spójność produkcji, ponieważ geometria narzędzia pozwala na bardziej przewidywalny wybór rozmiaru otworu niż samo wiercenie. Gdy otwór wstępny, narzędzie, uchwyt, chłodziwo i posuw są stabilne, rozwiercanie może zapewnić powtarzalne rezultaty w różnych partiach.
Ta powtarzalność jest przydatna w motoryzacji, lotnictwie, medycynie, pompach, łożyskach i elementach osprzętu. Branże te często wymagają tej samej jakości otworów w wielu częściach, a nie tylko w jednej udanej próbce.
W produkcji masowej należy monitorować zużycie rozwiertaków, ponieważ stopniowe zużycie krawędzi może zmieniać rozmiar otworu i wykończenie powierzchni. Kontrola trwałości narzędzi, kontrola sprawdzianów trzpieniowych i okresowe kontrole chropowatości powierzchni pomagają utrzymać powtarzalność partii.
Jak działa rozwiercanie?
Rozwiercanie polega na usunięciu cienkiej warstwy materiału z istniejącego otworu za pomocą wieloostrzowego narzędzia skrawającego zwanego rozwiertakiem. Narzędzie podąża za wstępnie wywierconym lub rozwierconym otworem, udoskonalając jego średnicę, geometrię i wykończenie powierzchni.
Minimalne usuwanie materiału
Rozwiercanie usuwa jedynie niewielką ilość materiału, zazwyczaj o średnicy około 0.1–0.5 mm, w zależności od rozmiaru otworu, materiału i rodzaju narzędzia. Tak niewielka ilość usuwanego materiału pomaga zmniejszyć siłę skrawania i zachować kontrolę wymiarową.
W przypadku wielu precyzyjnych otworów, typowy naddatek materiału może mieścić się w zakresie od 0.15 mm do 0.50 mm średnicy. Mniejsze otwory zazwyczaj wymagają mniejszego naddatku, podczas gdy większe otwory mogą wymagać większej ilości materiału, aby zapewnić czyste cięcie.
Pozostawienie zbyt dużej ilości materiału zwiększa moment obrotowy, temperaturę, zużycie narzędzia i ryzyko drgań. Pozostawienie zbyt małej ilości materiału może powodować ocieranie, słabe wykończenie i nierównomierny rozmiar otworu.
Kierowane cięcie
Rozwiercanie wykorzystuje prowadzenie skrawania, ponieważ narzędzie podąża za istniejącym otworem. Rozwiertak zazwyczaj nie koryguje poważnych błędów lokalizacji otworu, a jedynie poprawia otwór, który już istnieje.
Dlatego jakość wstępnego wiercenia lub rozwiercania jest tak istotna. Otwór powinien mieć dobrą prostoliniowość, odpowiednią okrągłość i kontrolowane bicie przed rozpoczęciem rozwiercania.
W przypadku prac wymagających ścisłej tolerancji, otwór wstępny powinien być jak najdokładniej wyrównany z wrzecionem. Niewłaściwe wyrównanie otworu wstępnego może prowadzić do stożkowatości, kielicha, wybrzuszenia lub nierównomiernego zużycia narzędzia.
Zaręczyny wielofuntowe
Rozwiertaki zazwyczaj posiadają wiele ostrzy, często od 4 do 8, w zależności od średnicy i konstrukcji narzędzia. Ostrza te jednocześnie stykają się ze ścianką otworu, rozprowadzając siły skrawania po obwodzie.
To rozproszone cięcie pomaga poprawić okrągłość i spójność powierzchni. Redukuje również wibracje w porównaniu z metodami obróbki punktowej przy stabilnym ustawieniu.
Geometria rowka wiórowego wpływa na odprowadzanie wiórów i jakość otworu. Rowki proste są proste i stabilne, natomiast rowki spiralne pomagają kontrolować kierunek wióra w otworach przelotowych i nieprzelotowych.
Efekt cięcia i polerowania
Rozwiercanie poprawia jakość otworu poprzez zarówno skrawanie, jak i delikatne wygładzanie powierzchni. Krawędzie skrawające usuwają nadmiar materiału, a płaszczyzny skrawające i geometria narzędzia mogą dawać efekt przypominający polerowanie wzdłuż ścianek otworu.
Pomaga to uzyskać gładszą powierzchnię niż wiercenie. Sprawia również, że rozwiercanie jest odpowiednie do otworów funkcjonalnych, które wymagają kontrolowanego tarcia, spójnego dopasowania lub skutecznego uszczelnienia.
Efektu wygładzania nie należy mylić z polerowaniem. Rozwiercanie nadal zależy od ostrych krawędzi skrawających i prawidłowego formowania wiórów. Jeśli narzędzie trze zamiast ciąć, jakość powierzchni i żywotność narzędzia ucierpią.
Na czym polega proces rozwiercania?
Proces rozwiercania obejmuje mocowanie przedmiotu obrabianego, wstępne wiercenie lub wytaczanie, dobór narzędzi, ustawienie rozwiertaka, kontrolowane skrawanie, usuwanie wiórów, smarowanie i kontrolę. Każdy etap wpływa na końcową jakość otworu.
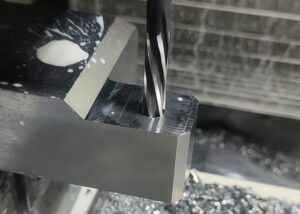
Mocowanie przedmiotu obrabianego
Mocowanie przedmiotu obrabianego zapewnia jego stabilność podczas rozwiercania. Nawet niewielkie wibracje mogą powodować drgania, stożkowe otwory, nieprawidłową okrągłość lub widoczne ślady po narzędziach.
W przypadku otworów o wąskiej tolerancji, uchwyt powinien sztywno trzymać element, nie powodując zginania cienkich ścianek ani uszkadzania powierzchni funkcjonalnych. Całkowite bicie wskazywane powinno być kontrolowane w jak największym stopniu, szczególnie w przypadku tolerancji rzędu ±0.005 mm.
W zależności od geometrii części można stosować szczęki miękkie, zaciski hydrauliczne, imadła precyzyjne, uchwyty niestandardowe, koniki lub podtrzymki stałe. Stabilne mocowanie jest szczególnie ważne w przypadku długich części, elementów cienkościennych i precyzyjnych części o wysokiej wartości.
Wiercenie wstępne lub rozwiercanie
Wstępne wiercenie lub rozwiercanie tworzy otwór, który zostanie wykończony przez rozwiertak. Otwór wstępny jest zazwyczaj obrabiany mechanicznie o średnicy nieco mniejszej niż wymagana średnica końcowa, pozostawiając kontrolowany naddatek na rozwiercanie.
Typowy zakres naddatku wynosi około 0.15–0.50 mm średnicy. Na przykład, otwór precyzyjny o średnicy Ø10 mm może pozostawić około 0.15–0.25 mm na rozwiercanie, w zależności od materiału i zalecanego narzędzia.
Otwór wstępny powinien również charakteryzować się akceptowalną prostoliniowością, okrągłością i współosiowością. Jeśli otwór wstępny jest mocno niewspółosiowy, rozwiercanie zazwyczaj będzie korygować ten błąd, zamiast go całkowicie korygować.
Wybór narzędzia
Wybór narzędzia decyduje o tym, czy rozwiertak spełnia wymagania dotyczące tolerancji otworu, wykończenia powierzchni, trwałości narzędzia i wielkości produkcji. Materiał rozwiertaka, geometria rowka wiórowego, powłoka, średnica i typ uchwytu muszą być dostosowane do zastosowania.
Rozwiertaki ze stali szybkotnącej (HSS) mogą być odpowiednie do prototypów, prac niskoseryjnych i obróbki miękkich materiałów. Rozwiertaki z węglików spiekanych zapewniają lepszą sztywność, odporność na zużycie i powtarzalność w produkcji twardszych materiałów.
W przypadku materiałów ściernych, kompozytów lub produkcji wielkoseryjnej, rozwiertaki z węglika spiekanego lub PCD powlekanego mogą zapewnić dłuższą żywotność narzędzia. Najlepsze narzędzie należy wybrać na podstawie twardości materiału, głębokości otworu, tolerancji, charakterystyki wióra i wielkości partii.
Ustawienie i ustawienie rozwiertaka
Ustawienie i ustawienie rozwiertaka są kluczowe, ponieważ rozwiercanie odbywa się wzdłuż istniejącej ścieżki otworu. Nawet niewielkie rozbieżności wrzeciona lub bicie narzędzia mogą powodować stożkowatość, nadwymiarowość otworów, nieprawidłową okrągłość lub drgania.
W zależności od stanu maszyny i wymagań dotyczących tolerancji, można stosować precyzyjne tuleje zaciskowe, oprawki termokurczliwe, oprawki hydrauliczne lub oprawki pływające. Precyzyjne oprawki narzędziowe mogą pomóc utrzymać bicie poniżej 0.005 mm w wymagających zastosowaniach.
Uchwyty pływające są przydatne w przypadku niewielkiej niewspółosiowości wrzeciona z otworem. Umożliwiają one ograniczoną kompensację promieniową i mogą zmniejszyć zakleszczanie, szczególnie w operacjach rozwiercania, gdzie narzędzie musi podążać za istniejącym otworem.
Operacja rozwiercania
Podczas rozwiercania należy stosować niższe prędkości skrawania niż podczas wiercenia oraz stały, kontrolowany posuw. Rozwiercanie zazwyczaj działa najlepiej przy stałym posuwie, ponieważ wahania mogą pozostawiać ślady na ściankach otworu.
W przypadku rozwiertaków z węglików spiekanych typowe prędkości skrawania mogą wynosić od 40 do 80 m/min w zależności od materiału. W przypadku rozwiertaków ze stali szybkotnącej (HSS) prędkości są często niższe, zazwyczaj około 10–20 m/min dla wielu materiałów ogólnego przeznaczenia.
Prędkości posuwu zazwyczaj mieszczą się w zakresie 0.05–0.20 mm/obr., choć dokładne wartości zależą od średnicy narzędzia, materiału, konstrukcji rowka wiórowego i rodzaju otworu. Nadmierna prędkość może zwiększyć zużycie, a zbyt niska może powodować tarcie i drgania.
Usuwanie wiórów i smarowanie
Usuwanie wiórów i smarowanie są niezbędne dla stabilnego rozwiercania, ponieważ wióry uwięzione w otworze mogą zarysować powierzchnię, uszkodzić narzędzie lub zmienić średnicę końcową. Jest to szczególnie ważne w przypadku otworów nieprzelotowych i głębokich.
W przypadku otworów głębszych niż 2×D lub 3×D może być konieczne zastosowanie chłodziwa przepływającego przez narzędzie, chłodziwa pod wysokim ciśnieniem, oleju obróbkowego lub rozwiercania precyzyjnego. W niektórych zastosowaniach z głębokimi otworami, ciśnienie chłodziwa powyżej 20–30 barów może poprawić odprowadzanie wiórów.
Smarowanie zmniejsza ciepło i tarcie. Poprawia również żywotność narzędzia, jakość powierzchni i spójność wymiarową. Niedostateczne smarowanie może powodować narost na ostrzu, wykruszanie się narzędzia, rysowanie powierzchni i szybkie zużycie narzędzia.
Kontrola
Kontrola potwierdza, czy otwór rozwiercany spełnia wymagania dotyczące rozmiaru, wykończenia powierzchni i dopasowania funkcjonalnego. Do typowych narzędzi kontrolnych należą sprawdziany trzpieniowe, średnicówki, manometry pneumatyczne, mikrometry, współrzędnościowe maszyny pomiarowe (CMM) oraz testery chropowatości powierzchni.
W przypadku otworów produkcyjnych do szybkiej weryfikacji dopasowania często stosuje się sprawdziany wtykowe typu „go/no-go”. W przypadku części o wysokiej precyzji może być wymagany pomiar otworu i kontrola chropowatości powierzchni.
Kontrola powinna być zgodna z wymaganiami rysunku. Otwór przeznaczony na luźny element złączny może wymagać jedynie podstawowej kontroli, natomiast otwory w zastosowaniach lotniczych, medycznych, hydraulicznych lub łożyskowych mogą wymagać udokumentowanej weryfikacji wymiarów i powierzchni.
Jakie są główne rodzaje rozwiertaków?
Główne typy rozwiertaków obejmują rozwiertaki ręczne, maszynowe, z rowkiem prostym, z rowkiem śrubowym, rozwiertaki z ruchomym rowkiem, rozwiertaki nastawne, rozwiertaki węglikowe i rozwiertaki nasadzane. Każdy typ jest przeznaczony do różnych warunków otworu, materiałów i potrzeb produkcyjnych.
Wybór niewłaściwego rozwiertaka może skutkować niską jakością wykończenia, zbyt dużymi otworami, drganiami, gromadzeniem się wiórów lub skróceniem żywotności narzędzia. Przy wyborze narzędzia należy wziąć pod uwagę głębokość i rodzaj otworu, tolerancję, materiał, sztywność maszyny i wielkość produkcji.
Poniższa tabela podsumowuje powszechnie stosowane typy rozwiertaków i ich typowe zastosowania.
| Typ rozwiertaka | Scenariusz aplikacji | Odpowiednie materiały | Kluczowe zalety |
| Rozwiertak ręczny | Wykańczanie ręczne, wytwarzanie narzędzi, naprawa, prototypowanie | Materiały ogólnego przeznaczenia | Niski koszt i elastyczność przy stosowaniu w małych ilościach |
| Rozwiertak maszynowy z prostym rowkiem | Sztywne konstrukcje i materiały o krótkich wiórach | Żeliwo, mosiądz, brąz | Prosta geometria i stabilne rozmiary |
| Rozwiertak śrubowy | Otwory przelotowe i rozwiercanie otworów głębokich | Stal, aluminium, metale ciągliwe | Lepsze odprowadzanie wiórów i mniejsze drgania |
| Rozwiertak pływający | Niewielkie rozbieżności wrzeciona lub otworu | Większość metali obrabialnych mechanicznie | Samonastawne wsparcie i lepsza spójność |
| Regulowany rozwiertak | Prace wykończeniowe i naprawcze o niestandardowych średnicach | Metale ogólne | Regulowany zakres rozmiarów i konstrukcja nadająca się do ponownego użytku |
| Rozwiertak węglikowy | Długie serie i twarde materiały | Stal hartowana, stal nierdzewna, tytan | Długa żywotność narzędzia, sztywność i odporność na zużycie |
| Rozwiertak PCD | Materiały ścierne i produkcja wielkoseryjna | Stopy aluminium, kompozyty, materiały nieżelazne | Wysoka odporność na zużycie i stabilne wykończenie powierzchni |
| Rozwiertak do łusek | Wykańczanie otworów o dużych średnicach i systemy modułowe | Duże części metalowe | Wymienna głowica tnąca i opłacalność |
Jak wybrać odpowiedni rozwiertak?
Wybór odpowiedniego rozwiertaka zależy od materiału, średnicy otworu, tolerancji, naddatku materiału, rodzaju otworu, kierunku odprowadzania wiórów, uchwytu narzędzia i wielkości produkcji. Rozwiertak powinien być dopasowany zarówno do geometrii otworu, jak i środowiska obróbki.
Materiał i średnica otworu
Materiał i średnica otworu bezpośrednio wpływają na materiał rozwiertaka, sztywność narzędzia i parametry skrawania. Miękkie metale, takie jak aluminium, mosiądz i stal miękka, często można rozwiercać narzędziami ze stali szybkotnącej (HSS) lub węglików spiekanych, w zależności od ich objętości.
Stale o średniej twardości i stale nierdzewne zazwyczaj wymagają lepszej odporności na ciepło i lepszej kontroli zużycia. W zależności od tolerancji i wielkości partii można wybrać rozwiertaki ze stali szybkotnącej kobaltowej, stali szybkotnącej powlekanej lub węglika spiekanego.
Stopy twarde, tytan, Inconel, kompozyty i materiały ścierne często wymagają narzędzi z węglików spiekanych, węglików powlekanych lub PCD. W przypadku mikrootworów o średnicy poniżej Ø1 mm, drobnoziarnisty węglik spiekany i specjalistyczna geometria mogą być niezbędne do utrzymania sztywności narzędzia i kontroli wymiarów.
Usuwanie materiału i żywotność narzędzia
Usuwanie naddatku materiału ma duży wpływ na żywotność narzędzia, wykończenie powierzchni i dokładność otworu. Zalecany naddatek materiału powinien być wystarczająco duży, aby zapewnić czysty wiór, ale jednocześnie wystarczająco mały, aby uniknąć dużego obciążenia skrawaniem.
Typowy naddatek na rozwiercanie wynosi około 0.15–0.50 mm średnicy. W przypadku aluminium w wielu przypadkach odpowiedni może być naddatek 0.25–0.35 mm. W przypadku stali często stosuje się naddatek 0.30–0.50 mm. W przypadku tytanu i stopów żaroodpornych mniejszy, kontrolowany naddatek może pomóc zmniejszyć naprężenia narzędzia.
Zbyt duża ilość materiału może powodować drgania, ugięcie, wzrost temperatury i przedwczesne zużycie narzędzia. Zbyt mała ilość materiału może powodować tarcie zamiast cięcia, co prowadzi do słabego wykończenia powierzchni i szybszego uszkodzenia krawędzi.
Rodzaj otworu i kierunek rowka
Rodzaj otworu decyduje o tym, który kierunek rowka wiórowego jest najbardziej odpowiedni. Otwory przelotowe zazwyczaj korzystają z rowków spiralnych lub śrubowych, które pomagają odprowadzać wióry do przodu i na zewnątrz otworu.
Otwory nieprzelotowe wymagają dokładniejszej kontroli wiórów, ponieważ nie mogą one wydostać się przez dno. Do odciągania wiórów od otworu nieprzelotowego i zmniejszania ich gromadzenia się można użyć rozwiertaków z rowkiem prostym lub o odwróconej spirali.
W przypadku głębokich otworów nieprzelotowych konieczne może być rozwiercanie zgrubne, stosowanie chłodziwa pod wysokim ciśnieniem lub chłodziwa podawanego przez narzędzie. Wióry gromadzące się na dnie otworu nieprzelotowego mogą porysować powierzchnię lub uszkodzić narzędzie.
Typ uchwytu i kontrola bicia
Rodzaj uchwytu wpływa na ustawienie rozwiertaka, bicie i ostateczną jakość otworu. W zależności od maszyny i wymagań dotyczących tolerancji, powszechnie stosuje się precyzyjne tuleje zaciskowe, uchwyty hydrauliczne, uchwyty termokurczliwe i uchwyty pływające.
Precyzyjne uchwyty zapewniają wysoką współosiowość i są przydatne w stabilnych maszynach CNC. W wymagających operacjach rozwiercania bicie narzędzia powinno być minimalizowane, ponieważ błąd promieniowy bezpośrednio wpływa na okrągłość i średnicę otworu.
Uchwyty pływające są przydatne w przypadku niewielkich odchyleń między wrzecionem a otworem wstępnym. Kompensują one niewielkie błędy osiowe lub promieniowe i zmniejszają zakleszczanie się narzędzia podczas obróbki wykańczającej.
Jakie są typowe zastosowania rozwiercania?
Typowe zastosowania rozwiercania obejmują obudowy siłowników lotniczych, części zawieszenia samochodowego, implanty medyczne, obudowy pomp, gniazda łożysk, korpusy zaworów hydraulicznych, przyrządy montażowe, oprzyrządowanie oraz precyzyjne otwory centrujące. Proces ten jest stosowany zawsze, gdy jakość otworu ma bezpośredni wpływ na montaż, ruch, uszczelnienie lub pozycjonowanie.
Rozwiercanie jest często wybierane, gdy wiercenie nie jest wystarczająco dokładne, a honowanie lub szlifowanie byłoby zbyt wolne lub kosztowne. Zapewnia to praktyczną równowagę między precyzją, szybkością i kosztami.
Wymagania dotyczące tolerancji zależą od zastosowania. Standardowe otwory obrabiane CNC mogą mieć mniejsze tolerancje, podczas gdy części lotnicze lub medyczne mogą wymagać znacznie ściślejszej kontroli.
| Przemysłowe | Typowe komponenty | Cel rozwiercania | Typowy poziom tolerancji |
| Lotnictwo | Obudowy turbin, obudowy siłowników, elementy konstrukcyjne | Precyzyjne wyrównanie i krytyczne dopasowanie montażowe | ±0.005 mm lub ciaśniej |
| Motoryzacja | Wahacze zawieszenia, tłoki, części skrzyni biegów | Pasowania wciskowe, wyrównanie wałów i powtarzalny montaż | ±0.01 mm do ±0.005 mm |
| Urządzenia medyczne | Implanty ortopedyczne, narzędzia chirurgiczne | Gładkie otwory i precyzyjne, biokompatybilne zespoły | ±0.003 mm do ±0.005 mm |
| Pompy i łożyska | Obudowy pomp, gniazda łożysk, podpory wałów | Wyrównanie wałów i zmniejszone zużycie | Około ±0.01 mm |
| Systemy hydrauliczne | Korpusy zaworów, kolektory, otwory uszczelniające | Płynny przepływ i niezawodność uszczelnienia | Zależne od aplikacji |
| Obróbka ogólna | Przyrządy, oprzyrządowanie, matryce, otwory precyzyjne | Powtarzalna jakość i wyrównanie otworów | Około ±0.01 mm lub zgodnie z rysunkiem |
Jakie są zalety rozwiercania?
Zalety rozwiercania obejmują wysoką dokładność wymiarową, gładkie wykończenie powierzchni, dobrą powtarzalność, krótki czas cyklu i wydajną produkcję precyzyjnych otworów. Często jest to szybsze i bardziej ekonomiczne niż honowanie czy szlifowanie w przypadku wielu przemysłowych zadań wykańczania otworów.
Wysoka dokładność wymiarowa
Rozwiercanie pozwala osiągnąć wysoką dokładność wymiarową, ponieważ narzędzie usuwa niewielką i kontrolowaną ilość materiału. W zastosowaniach precyzyjnych możliwe są tolerancje rzędu ±0.005 mm przy zastosowaniu odpowiednich maszyn, narzędzi i kontroli.
Dzięki temu proces ten jest przydatny w przypadku sworzni, tulei, gniazd łożysk, otworów na wałach i elementów montażowych wymagających powtarzalnego dopasowania.
Dokładność zależy od pełnego ustawienia. Niewłaściwe wiercenie, nadmierne bicie narzędzia, niestabilne mocowanie lub zużyte krawędzie skrawające mogą uniemożliwić osiągnięcie oczekiwanej tolerancji.
Doskonałe wykończenie powierzchni
Rozwiercanie pozwala uzyskać gładkie powierzchnie otworów, zazwyczaj o współczynniku Ra około 0.2–0.8 µm, w zależności od warunków. Gładkie wykończenie zmniejsza tarcie, poprawia uszczelnienie i zapewnia lepszy kontakt ślizgowy lub obrotowy.
Przydaje się w przypadku elementów hydraulicznych, instrumentów medycznych, otworów łożyskowych, części samochodowych i precyzyjnych otworów wyrównujących.
Na jakość wykończenia powierzchni wpływa ostrość narzędzia, prędkość, posuw, chłodziwo, odprowadzanie wiórów i zachowanie materiału. Kontrolując te czynniki, rozwiercanie często eliminuje potrzebę dodatkowego polerowania.
Efektywny cykl produkcyjny
Rozwiercanie jest wydajne, ponieważ usuwa jedynie niewielką ilość materiału po wierceniu lub rozwiercaniu. W porównaniu z rozwiercaniem lub honowaniem, może być szybsze w przypadku wielu otworów produkcyjnych.
W przypadku stabilnej produkcji wsadowej proces ten zapewnia krótkie cykle i powtarzalne rezultaty. Dzięki temu nadaje się do zastosowań w przemyśle motoryzacyjnym, lotniczym, obróbce ogólnej oraz produkcji oprzyrządowania.
Nie należy jednak skracać czasu cyklu poprzez stosowanie zbyt dużej prędkości lub niedostatecznego smarowania. Zbyt agresywne parametry mogą skrócić żywotność narzędzia i obniżyć jakość otworu.
Wysoka powtarzalność
Rozwiercanie zapewnia wysoką powtarzalność, ponieważ geometria rozwiertaka pomaga kontrolować rozmiar otworu w wielu częściach. Po ustabilizowaniu procesu, ta sama ścieżka narzędzia może generować spójne otwory w całym cyklu produkcyjnym.
Powtarzalność jest ważna dla niezawodności montażu. Jeśli otwór na kołek ustalający lub gniazdo łożyska różnią się zbytnio między częściami, siła montażu i funkcja części mogą ulec zmianie.
Należy nadal monitorować zużycie narzędzia. Wraz ze zużyciem krawędzi rozwiertaka, rozmiar otworu i wykończenie powierzchni mogą się zmieniać, dlatego częstotliwość kontroli powinna być dostosowana do ryzyka związanego z tolerancją.
Jakie są ograniczenia rozwiercania?
Ograniczenia rozwiercania obejmują wrażliwość na jakość otworu przed wykonaniem, ograniczoną możliwość korygowania błędów położenia, problemy z odprowadzaniem wiórów w otworach nieprzelotowych, zużycie narzędzia w materiałach ściernych oraz ryzyko drgań lub przewymiarowania otworów. Jest to proces wykańczający, a nie proces intensywnej korekcji.
Ograniczona zdolność korekcyjna
Rozwiercanie ma ograniczone możliwości korekcji, ponieważ podąża za istniejącą trajektorią otworu. Może poprawić rozmiar i wykończenie, ale nie koryguje niezawodnie głównych błędów położenia otworu.
Jeśli otwór jest znacznie przesunięty, konieczne może być najpierw rozwiercenie lub inny proces korekcji. Rozwiercanie należy wykonać, gdy otwór będzie już zbliżony do wymaganej geometrii.
Dlatego tak ważne jest prawidłowe wiercenie i rozwiercanie. Ostateczna jakość rozwierconego otworu w dużej mierze zależy od dokładności poprzedniej operacji.
Zużycie narzędzi w trudnych materiałach
Zużycie narzędzia może stanowić problem podczas rozwiercania materiałów ściernych lub żaroodpornych, takich jak tytan, Inconel, kompozyty, włókno szklane i niektóre stale hartowane. Wraz ze zużyciem krawędzi skrawającej, wykończenie powierzchni i średnica otworu mogą się pogorszyć.
Rozwiertaki HSS mogą szybko tracić ostrość w trudnych materiałach. Narzędzia z węglika spiekanego, węglika powlekanego lub PCD są często lepszym wyborem do zastosowań produkcyjnych lub ściernych.
Na zużycie wpływają również chłodziwo i parametry skrawania. Niedostateczne smarowanie lub nadmierna prędkość obrotowa mogą skrócić żywotność narzędzia i spowodować wady cieplne.
Ewakuacja wiórów w otworach ślepych
Odprowadzanie wiórów w otworach nieprzelotowych jest utrudnione, ponieważ wióry nie mogą wydostać się przez dno. Jeśli wióry zbierają się na końcu nieprzelotowym, mogą porysować powierzchnię otworu, uszkodzić rozwiertak lub spowodować pęknięcie narzędzia.
Rozwiercanie otworów nieprzelotowych może wymagać narzędzi o odwróconej spirali, cykli pogłębiania, chłodziwa podawanego bezpośrednio na narzędzie, oleju obróbkowego lub wspomagania sprężonym powietrzem. Prawidłowa metoda zależy od materiału, głębokości otworu i tolerancji.
W przypadku otworów głębszych niż 1.5×D do 3×D kontrola wiórów staje się coraz ważniejsza. Niewłaściwe odprowadzanie wiórów może szybko przekształcić precyzyjną obróbkę wykańczającą w ryzyko powstania złomu.
Wrażliwość na nieprawidłowe ustawienie
Rozwiercanie jest wrażliwe na niewspółosiowość między wrzecionem, narzędziem i otworem wstępnym. Nawet niewielki błąd promieniowy może powodować powstawanie otworów o kształcie stożka, kielicha, wypukłości lub nadwymiarowych.
Uchwyty pływające mogą pomóc w kompensacji drobnych odchyleń. Precyzyjne tuleje zaciskowe lub uchwyty termokurczliwe mogą zmniejszyć bicie w sztywnych, precyzyjnych konfiguracjach.
Najlepszym podejściem jest kontrola ustawienia od samego początku. Prawidłowe wiercenie, sztywne mocowanie, kontrola wrzeciona i dobór uchwytu narzędziowego pomagają ustabilizować efekt rozwiercania.
Jak zoptymalizować proces rozwiercania?
Proces rozwiercania jest optymalizowany poprzez kontrolowanie naddatku otworu wstępnego, prędkości skrawania, posuwu, bicia narzędzia, chłodziwa, odprowadzania wiórów, zużycia narzędzia i częstotliwości kontroli. Optymalizacja powinna poprawić powtarzalność, a nie tylko skrócić czas cyklu.
Zalecenia dotyczące prędkości i podawania
Prędkość i posuw należy dobrać odpowiednio do materiału rozwiertaka, materiału obrabianego przedmiotu, średnicy otworu i wymaganego wykończenia. Rozwiercanie zazwyczaj wykonuje się z niższą prędkością niż wiercenie, ale ze stałym posuwem.
W przypadku rozwiertaków z węglików spiekanych, typowe prędkości skrawania mogą wynosić od 40 do 80 m/min, a posuwy około 0.05–0.15 mm/obr. w wielu zastosowaniach precyzyjnych. W przypadku rozwiertaków ze stali szybkotnącej (HSS), prędkości skrawania mogą wynosić od 10 do 20 m/min, a posuwy około 0.03–0.10 mm/obr.
Wartości te stanowią punkt wyjścia. W przypadku konkretnych zastosowań, zwłaszcza w przypadku tytanu, stali nierdzewnej, stali hartowanej, materiałów kompozytowych lub produkcji wielkoseryjnej, należy przestrzegać zaleceń dostawców narzędzi.
Smarowanie i chłodziwo
Smarowanie i chłodziwo zmniejszają tarcie, temperaturę, zużycie narzędzia i powstawanie wiórów podczas rozwiercania. Są niezbędne do utrzymania rozmiaru otworu i gładkości powierzchni.
Do głębokich otworów i obróbki trudnych materiałów zaleca się stosowanie chłodziwa podawanego przez narzędzie lub chłodziwa pod wysokim ciśnieniem. Ciśnienie chłodziwa powyżej 20–30 barów może poprawić odprowadzanie wiórów w przypadku głębokich lub nieprzelotowych otworów.
Olej obróbkowy może poprawić wykończenie niektórych stali i stali nierdzewnych, natomiast emulsje mogą poprawić chłodzenie i wypłukiwanie wiórów. Rodzaj chłodziwa powinien być dopasowany do materiału i powłoki narzędzia.
Zalecane naddatki na rozwiercanie
Zalecany naddatek na rozwiercanie zależy od średnicy otworu, materiału i sztywności narzędzia. Zbyt duży naddatek zwiększa siłę skrawania, a zbyt mały powoduje tarcie.
| Zakres średnic otworów | Zalecany materiał do pozostawienia do rozwiercania | Komentarz |
| Ø6–10 mm | 0.15 – 0.25 mm | Nadaje się do większości materiałów za pomocą narzędzi HSS lub węglikowych |
| Ø10–20 mm | 0.20 – 0.35 mm | Dobra równowaga między formowaniem wiórów a kontrolą ich rozmiaru |
| Ø20–50 mm | 0.30 – 0.50 mm | Wymaga stabilnej konfiguracji i odpowiedniej sztywności narzędzia |
| Głębokie otwory powyżej 3×D | Specyficzne dla aplikacji | Ciśnienie chłodziwa i odprowadzanie wiórów stają się kluczowe |
| Otwory o małej tolerancji | Śledź dane dostawcy narzędzi | Naddatek musi być jednakowy na całej głębokości |
Unikanie typowych błędów rozwiercania
Typowe błędy rozwiercania obejmują nadmierny posuw, stępianie narzędzi, niestabilne mocowanie, słabe smarowanie, nieprawidłowy naddatek i niewspółosiowość narzędzi. Każdy błąd może bezpośrednio wpłynąć na rozmiar otworu, okrągłość i wykończenie powierzchni.
Nadmierny posuw może powodować ugięcie, drgania i nieprawidłową okrągłość. Tępy rozwiertak może wytwarzać ciepło, przypalenia, stożkowatość i chropowate powierzchnie. Niewłaściwe mocowanie może powodować drgania i nierównomierne średnice.
Niedostateczna ilość chłodziwa może powodować zakleszczanie się wiórów, narosty na krawędziach, zarysowania powierzchni i wykruszanie się narzędzia. W przypadku głębokich lub nieprzelotowych otworów, odprowadzanie chłodziwa i wiórów powinno być traktowane jako element projektu procesu, a nie jako kwestia drugorzędna.
Rozwiercanie a wiercenie a wiercenie
Rozwiercanie, wiercenie i wytaczanie to różne operacje obróbki otworów o różnym przeznaczeniu. Wiercenie tworzy otwór początkowy, wytaczanie powiększa lub koryguje geometrię otworu, a rozwiercanie wykańcza otwór w celu poprawy jego rozmiaru i jakości powierzchni.
| Przetwarzanie | Główny cel | Typowa siła | Główne ograniczenie |
| Wiercenie | Tworzy początkowy otwór | Szybka penetracja materiału | Niższa dokładność i grubsze wykończenie |
| Nudny | Powiększa i koryguje geometrię otworu | Koryguje wyrównanie i rozmiar | Wolniejsze niż wiercenie i rozwiercanie |
| Rozwiercanie | Wykończenie rozmiaru otworu i powierzchni | Wysoka dokładność i gładkie wykończenie | Podąża istniejącą ścieżką otworu |
| Honowanie | Poprawia powierzchnię i geometrię | Bardzo dobre wykończenie i okrągłość | Wolniejszy i wyższy koszt |
FPytania
Dlaczego warto używać rozwiertaka zamiast wiertła?
Rozwiertak jest używany zamiast wiertła, gdy otwór wymaga mniejszej tolerancji, lepszej okrągłości i gładszego wykończenia powierzchni. Wiercenie może zazwyczaj osiągnąć tolerancję około ±0.1 mm przy bardziej chropowatej powierzchni, natomiast precyzyjne rozwiercanie może osiągnąć około ±0.005 mm i Ra 0.2–0.8 µm w kontrolowanych warunkach. Dzięki temu rozwiercanie nadaje się do otworów wciskanych, kołków ustalających, gniazd łożysk i tulei centrujących.
Jaka jest różnica między rozwiercaniem a rozwiercaniem?
Rozwiercanie służy do powiększania i korygowania położenia, prostoliniowości i geometrii otworu, natomiast rozwiercanie służy do wykańczania przygotowanego otworu do ostatecznego rozmiaru i jakości powierzchni. Rozwiercanie jest bardziej elastyczne w korygowaniu odchyłek współosiowości, ale zazwyczaj wolniejsze. Rozwiercanie jest szybsze i bardziej powtarzalne w przypadku wykańczania otworów, które są już blisko wymaganej średnicy i osi.
Jaki jest wzór na posuw i liczbę obrotów na minutę podczas rozwiercania?
Prędkość posuwu dla rozwiercania oblicza się jako posuw na obrót pomnożony przez prędkość obrotową wrzeciona. Popularny wzór to: Prędkość posuwu = Posuw na obrót × obr./min. Prędkość wrzeciona można obliczyć ze wzoru: obr./min = (1000 × Vc) / (π × D), gdzie Vc to prędkość skrawania w m/min, a D to średnica narzędzia w mm. Typowe posuwy mogą wynosić od 0.03 do 0.15 mm/obr., w zależności od narzędzia i materiału.
Czym jest rozwiercanie CNC?
Rozwiercanie CNC to programowana operacja wykańczania otworów wykonywana na frezarce CNC, centrum tokarskim lub centrum obróbczym. Maszyna steruje prędkością wrzeciona, posuwem, położeniem narzędzia i głębokością, aby wykończyć wstępnie nawiercone lub rozwiercone otwory. Jest powszechnie stosowana do precyzyjnego wiercenia otworów w komponentach lotniczych, motoryzacyjnych, medycznych, hydraulicznych i przemysłowych, gdzie ważna jest powtarzalność wymiarów i wykończenie powierzchni.
Wniosek
Rozwiercanie to praktyczny i niezawodny proces wykańczający, umożliwiający wykonywanie precyzyjnych, okrągłych i gładkich otworów po wierceniu lub rozwiercaniu. Jego główne zalety wynikają z kontrolowanego usuwania materiału, stabilnej geometrii narzędzia, dokładnego wykończenia powierzchni i powtarzalnej średnicy otworu. Skuteczne rozwiercanie nadal zależy od prawidłowego naddatku na otwór, sztywnego mocowania, właściwego doboru rozwiertaka, kontroli ustawienia, podawania chłodziwa, odprowadzania wiórów i kontroli.
W TiRapid oferujemy precyzyjną obróbkę CNC i usługi produkcyjne dla niestandardowych komponentów metalowych i plastikowych. Nasze możliwości obejmują wiercenie, rozwiercanie, rozwiercanie, frezowanie, toczenie, kontrolę wymiarową, analizę DFM oraz wykańczanie powierzchni prototypów i produkcji niskoseryjnej, wymagającej dokładnych otworów, kontrolowanego pasowania, niezawodnej jakości montażu i powtarzalnej wydajności produkcji.
















